Aparatul de sudură nu sudează: nu amorsează, arc slab sau care se rupe — diagnostic pas cu pas
Invertorul se aprinde, ventilatorul merge, iar arcul lipsește — sau apare, dar slab, și se stinge mereu. În nouă cazuri din zece aparatul e bun: cedează una dintre cele șapte verigi prin care trebuie să treacă curentul. Mai jos, ordinea verificărilor de la cea mai ieftină la cea mai scumpă, cu cifre din calculatoarele noastre.
Răspuns scurt
Verificați pe rând: rețeaua (prelungitor desfășurat complet și destul de gros), clema de masă (metal curat, aproape de cordon), cablurile și mufele DINSE (răsucite până la capăt, nu se încălzesc), modul și polaritatea (MMA/WIG/MIG, electrod bazic pe DC+), curentul pe diametru (2,5 mm — 70–100 A), electrodul (uscat, fără manșon de înveliș la vârf) și ledul de supraîncălzire (factorul de utilizare). La MIG se adaugă avansul sârmei, duza de contact și gazul, la WIG — starea wolframului și modul de amorsare. Abia când toate sunt în regulă și la borne nu e tensiune, vinovată e electronica.

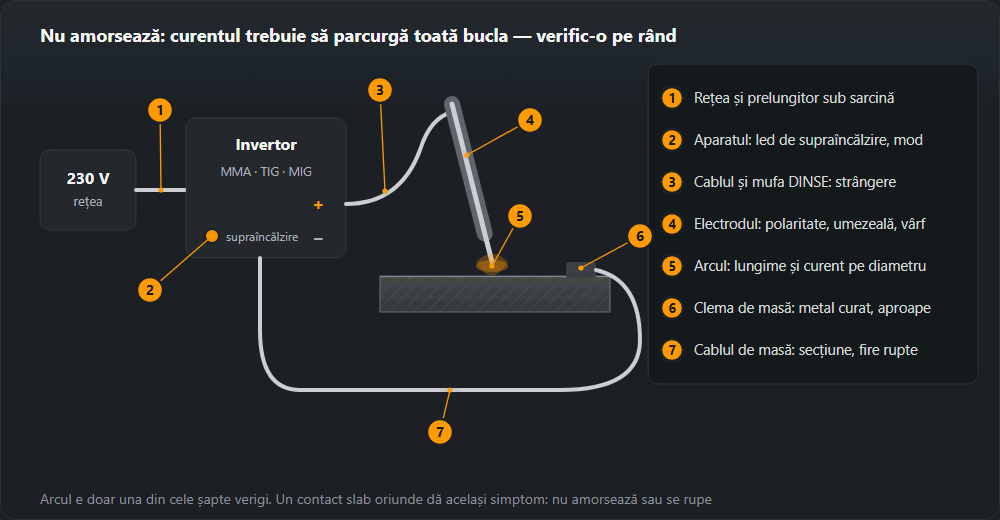
După simptom: de unde începeți
Sunt aceleași simptome ca în articolul despre întreținerea aparatului; tabelul spune unde vă uitați întâi.
| Simptom | Unde te uiți |
|---|---|
| Nu amorsează | Clema de masă, polaritatea, întrerupere în portelectrod, electrod umed |
| Se oprește după câteva minute | Factor de utilizare depășit, fante blocate, interior plin de praf, temperatura mediului |
| Arc slab la curentul nominal | Clema de masă, secțiunea cablului, conectori, tensiunea rețelei sub sarcină |
| Arc instabil, curent care variază | Duza de contact (MIG), conector slăbit, wolfram murdar (TIG) |
| Declanșează siguranța | Caracteristica siguranței, calibrul circuitului, tambur de prelungitor nedesfășurat |
| Declanșează diferențialul | Umezeală, cablu deteriorat, apă în aparat — defect real, nu o supărare |
| Se încălzește conectorul | Strângerea, oxidarea contactului |
| Sârma avansează cu smucituri | Teaca, rolele de avans, duza de contact |
Primele patru rânduri sunt tema acestei pagini. Declanșarea siguranței e tratată separat în aparatul declanșează siguranța, iar sârma care avansează cu smucituri în probleme la avansul sârmei.
Ordinea verificărilor
- Rețeaua: priză, prelungitor, tensiune sub sarcină.
- Clema de masă: metal curat, strângere fermă.
- Cablurile de sudare și mufele: strângere, secțiune, fire rupte.
- Modul de lucru și polaritatea.
- Curentul pe diametrul electrodului și lungimea arcului.
- Electrodul: umezeală, manșon de înveliș la vârf.
- Protecția termică și factorul de utilizare.
- MIG/MAG: avansul sârmei, duza de contact, gazul.
- WIG: wolframul, gazul, amorsarea.
Ordinea nu e întâmplătoare: primele cinci puncte se verifică în câteva minute fără scule și împreună explică majoritatea reclamațiilor „aparatul nu merge”.
1. Rețeaua și prelungitorul
Invertorul are nevoie de tensiune nu la priza fără sarcină, ci în clipa în care arcul trage curent. Cu electrod de 4,0 mm (160 A) invertorul consumă din rețea circa 23 A — atât dă calculatorul factorului de utilizare la 230 V. La acest curent, un prelungitor de 25 m cu cablu de 1,5 mm² pierde circa 13 V, iar cu 2,5 mm² circa 8 V. Aparatul primește vizibil sub 230 V și fie dă arc slab, fie îi acționează protecția la subtensiune.
- Desfășurați tamburul complet. Înfășurat se încălzește și lucrează ca o bobină.
- Scurtați. Pierderile cresc cu lungimea. Dacă trebuie ales între un prelungitor mai lung și cabluri de sudare mai lungi, calculați ambele variante în calculatorul căderii de tensiune.
- Verificați priza și ștecărul. Un ștecăr topit e o rezistență pe care se pierde tensiunea.
- Generatorul. Un generator prea mic dă același simptom ca un prelungitor subțire: arcul se prăbușește la amorsare. Puterea se alege după plăcuța aparatului.
2. Clema de masă
Cea mai frecventă cauză a lipsei arcului și cea mai neglijată. O clemă pe vopsea, rugină, zinc sau pe masă în loc de piesă conduce prost sau deloc. Semne: nu amorsează, amorsează doar „zgâriind”, se rupe, iar clema se încălzește.
- Puneți clema pe metal curat — șlefuiți un loc dacă e nevoie.
- Puneți-o aproape de cordon, cel mai bine pe piesă. Curentul prin balamale, rulmenți sau șuruburile mesei caută contacte care nu sunt făcute pentru asta.
- Verificați arcul și fălcile. O clemă slăbită cu fălci arse se înlocuiește — costă mai puțin decât o oră de căutat defectul.
- Verificați legătura cablu–clemă: papuc sertizat, șurub strâns, fără cocleală verde de oxid de cupru.
3. Cablurile de sudare și mufele
Cablul portelectrodului și cel de masă formează aceeași buclă, pierderile se adună. Calculatorul secțiunii cablului folosește ΔU = 2·ρ·L·I/S. Exemple la 160 A, ρ cupru 0,0175:
- 10 m de 16 mm² — circa 3,5 V, cam 14 % dintr-o tensiune de arc tipică de 25 V. Încă acceptabil.
- 10 m de 25 mm² — circa 2,2 V.
- 20 m de 16 mm² — circa 7,0 V. Arcul e clar mai slab decât „pe potențiometru”; pagina căderii de tensiune marchează asta ca prea mult (peste 4 V).
Mufele DINSE trebuie introduse și răsucite până la opritor. O mufă slăbită scânteiază, se încălzește și cu timpul topește soclul din aparat. Un cablu cu fire rupte (tipic lângă portelectrod și lângă clemă, unde se îndoaie) arată bine pe dinafară — îl găsiți cu mâna după câteva minute de sudare: se încălzește într-un singur loc.
4. Modul de lucru și polaritatea
Invertoarele multiproces au un comutator MMA / WIG / MIG. În modul WIG lift aparatul dă curent doar după atingerea și ridicarea wolframului, deci electrodul învelit „nu merge”; în modul MIG curentul apare la apăsarea butonului pistoletului. Verificați și dacă nu e activată telecomanda sau pedala fără să fie conectate.
Polaritatea depinde de înveliș — aceleași date ca în tabelul nostru de învelișuri:
- Bazic (B) — DC+, electrodul pe plus. Pe minus arcul e neliniștit și se rupe.
- Rutilic (R, RR, RC) — alternativ sau continuu în orice polaritate.
- Celulozic (C) — DC+ sau alternativ.
- MIG/MAG cu sârmă plină — pistoletul pe plus. Sârma tubulară autoprotejată (114) cere adesea conexiunea inversă — citiți eticheta bobinei.
- WIG în curent continuu — pistoletul pe minus.
5. Curentul pe diametru și lungimea arcului
Curentul prea mic dă un arc care lipește electrodul sau se stinge imediat după amorsare. Intervalele din tabelul nostru de curent: electrod de 2,0 mm — 50–80 A, 2,5 mm — 70–100 A, 3,2 mm — 90–140 A, 4,0 mm — 130–190 A. Începeți de la mijlocul intervalului și corectați.
Lungimea arcului e cealaltă jumătate: un arc mai lung decât diametrul electrodului pierde tensiune prin aer, stropește și se stinge. Electrodul se conduce astfel încât arcul să fie cam cât diametrul lui; lipirea e tratată separat în electrodul se lipește.
6. Electrod umed sau deteriorat
Învelișul care a luat umezeală amorsează greu, dă arc neliniștit și cordon poros. A doua cauză e „manșonul”: învelișul ars care iese peste vergea după ultima rupere a arcului. Izolează vergeaua și nu lasă arcul să se aprindă; se rupe bătând vârful de metal. Uscarea după tipul învelișului:
| Înveliș | Temperatura | Timp | Păstrare după |
|---|---|---|---|
| Rutilic | 70–120 °C | 1–2 h | Loc uscat, de regulă ajunge ambalajul închis |
| Bazic | 300–350 °C | 2 h | Termos 100–150 °C, pachetul deschis se întoarce în etuvă |
| Celulozic | cel mult 70–80 °C | — | Ambalaj închis, uscarea este interzisă |
| Acid | 100–150 °C | 1 h | Loc uscat |
7. Protecția termică și factorul de utilizare
Led de supraîncălzire aprins și arc care moare după câteva minute: a acționat protecția, nu e defect. Factorul de utilizare după EN 60974-1 se socotește pe 10 minute. Calculatorul factorului de utilizare transformă valoarea de pe plăcuță pentru alt curent cu X₂ = X₁·(I₁/I₂)². Exemplu pentru un aparat cu 60 % la 160 A:
- la 200 A — circa 38 %, adică vreo 3,8 minute de arc din 10;
- la 120 A — 100 %, lucru continuu.
Dacă protecția acționează mult mai devreme decât arată factorul de utilizare, vina e a răcirii: fante înfundate, praf pe radiatoare, aparat lipit de perete sau în soare. După declanșare nu-l scoateți din priză — ventilatorul trebuie să meargă mai departe.
8. MIG/MAG: avansul sârmei, duza și gazul
- Duza de contact. Prea mare sau uzată — curentul trece nesigur pe sârmă, arcul sare. Prea mică sau plină de stropi — sârma se oprește.
- Rolele și presiunea. O rolă pentru alt diametru sau presiune prea mică fac sârma să patineze, iar arcul arde și se stinge pe rând.
- Teaca. Murdară sau îndoită, frânează sârma, care avansează cu smucituri. Detalii în probleme la avansul sârmei.
- Gazul. Fără gaz arcul nu se stinge, dar pârâie și stropește, iar cordonul e poros. Debitul tipic la MAG e 10–16 l/min; verificați butelia, reductorul și electrovalva (se aude un clic la apăsarea butonului).
- Tensiunea pe viteza sârmei. Prea multă sârmă pentru tensiune — sârma lovește piesa și împinge pistoletul; prea puțină — arc lung și instabil.
9. WIG: wolframul, gazul și amorsarea
- Wolfram contaminat. După atingerea băii vârful se acoperă cu metal și arcul rătăcește. Wolframul trebuie reascuțit, nu doar șters.
- Modul de amorsare. La amorsarea lift wolframul atinge piesa și se ridică; cu IF scânteia sare fără atingere. Un IF care doar pârâie, fără arc, înseamnă de obicei distanță prea mare, lipsă de gaz sau masă proastă.
- Gazul. Argon, tipic 6–10 l/min la oțel. Fără gaz wolframul se oxidează repede și arcul devine instabil.
- Polaritatea și modul. Pistoletul WIG pe minus; la aluminiu, curent alternativ dacă aparatul îl are.
Când e deja defect al aparatului
Dacă circuitul e în regulă și tot nu e arc, măsurați cu multimetrul tensiunea dintre borne cu aparatul pornit și fără sarcină. Trebuie să fie aproape de tensiunea de mers în gol U₀ de pe plăcuță (cu funcția VRD activă, vizibil mai mică — e normal). Fără tensiune, cod de eroare pe afișaj, ventilator oprit sau miros de ars — e treabă pentru service.
Condensatoarele din invertor păstrează tensiune periculoasă mult timp după scoaterea din priză. Verificările de pe această pagină se opresc la circuitul exterior; interiorul aparatului e treaba service-ului.
Greșeli tipice la diagnostic
- Mărirea curentului în loc de căutarea contactului. Mai mult curent printr-o clemă de masă proastă doar o încălzește mai tare.
- Masa pe masa de lucru. Curentul trece prin contactul masă–piesă, un punct care nu e făcut pentru asta.
- Pachet nou de electrozi fără uscare. Bazicii dintr-un pachet deschis se pot purta ca un „aparat stricat”.
- Oprirea aparatului după declanșarea termicului. Ventilatorul nu mai răcește și pauza se lungește.
- Prelungitor pe tambur. Se încălzește, pierde tensiune și poate declanșa protecțiile.
Întrebări frecvente
Invertorul de sudură pornește, dar nu sudează — de unde încep?
De la circuitul curentului, nu de la electronică. Arcul e doar o verigă: curentul trebuie să treacă prin priză și prelungitor, aparat, cablu și portelectrod, electrod, piesă, clema de masă și cablul de masă înapoi. Cel mai des e vinovată clema de masă pe vopsea sau rugină, o mufă DINSE nerăsucită până la capăt, polaritatea greșită sau electrozii umezi. Abia când toate sunt în regulă și la borne nu există tensiune de mers în gol se caută defectul în aparat.
De ce se rupe arcul?
Cel mai des din cauza arcului prea lung, a curentului prea mic pentru diametru (70–100 A la 2,5 mm, 90–140 A la 3,2 mm) sau a unui contact slab în circuit — clema de masă, mufa, fire rupte în cablu. La electrozii bazici, altă cauză frecventă e curentul alternativ sau polaritatea inversă: ei lucrează pe DC+.
Arcul e slab deși curentul e dat mare — ce verific?
Căderea de tensiune pe drum. Un prelungitor lung și subțire mănâncă peste zece volți: la circa 23 A și 25 m, un cablu de 1,5 mm² pierde circa 13 V, iar unul de 2,5 mm² circa 8 V. Pe partea de sudare, 10 m de cablu de 16 mm² la 160 A pierd circa 3,5 V. Se adaugă mufele care se încălzesc și clema de masă pe metal murdar.
Aparatul se oprește după câteva minute și se aprinde un led — ce înseamnă?
A acționat protecția termică: s-a depășit factorul de utilizare sau aparatul se răcește prost. Factorul de utilizare se socotește pe 10 minute. Un aparat cu 60 % la 160 A are la 200 A doar circa 38 % — sub 4 minute de arc din 10. Nu-l scoateți din priză: ventilatorul trebuie să-l răcească, iar ledul se stinge singur.
Poate un electrod umed să nu amorseze?
Da. Învelișul umed amorsează mai greu, arcul e instabil, iar cordonul poros. Electrozii bazici se usucă la 300–350 °C timp de 2 ore, cei rutilici la 70–120 °C timp de 1–2 ore. Cei celulozici nu se usucă — se păstrează în ambalajul închis.
Aparatul MIG împinge sârmă, dar nu face arc — de ce?
Sârma iese, dar curentul nu trece: de cele mai multe ori clema de masă fără contact, polaritate greșită (sârma plină lucrează cu pistoletul pe plus), duză de contact uzată sau prea mare ori o întrerupere în cablul pistoletului. Lipsa gazului nu stinge arcul, dar îl face să pârâie și lasă cordonul poros — e alt defect.
Actualizat: