A máquina de soldar não solda: não abre arco, arco fraco ou que corta — diagnóstico passo a passo
O inverter acende, o ventilador roda, e não há arco — ou há, mas fraco e a apagar a toda a hora. Quase sempre a máquina está boa: falha um dos sete elos por onde a corrente tem de passar. Segue a ordem de verificação, do mais barato ao mais caro, com números das nossas calculadoras.
Resposta curta
Verifique por ordem: a rede (extensão toda desenrolada e com secção suficiente), a pinça de massa (metal limpo, perto do cordão), cabos e fichas DINSE (rodadas até ao fim, sem aquecer), modo e polaridade (MMA/TIG/MIG, eléctrodo básico em DC+), corrente para o diâmetro (2,5 mm — 70–100 A), o eléctrodo (seco, sem copo de revestimento na ponta) e a luz térmica (factor de marcha). Na MIG juntam-se a alimentação do fio, o bico de contacto e o gás; no TIG, o estado do tungsténio e a forma de ignição. Só quando tudo isso está bem e não há tensão nos bornes a culpa é da electrónica.

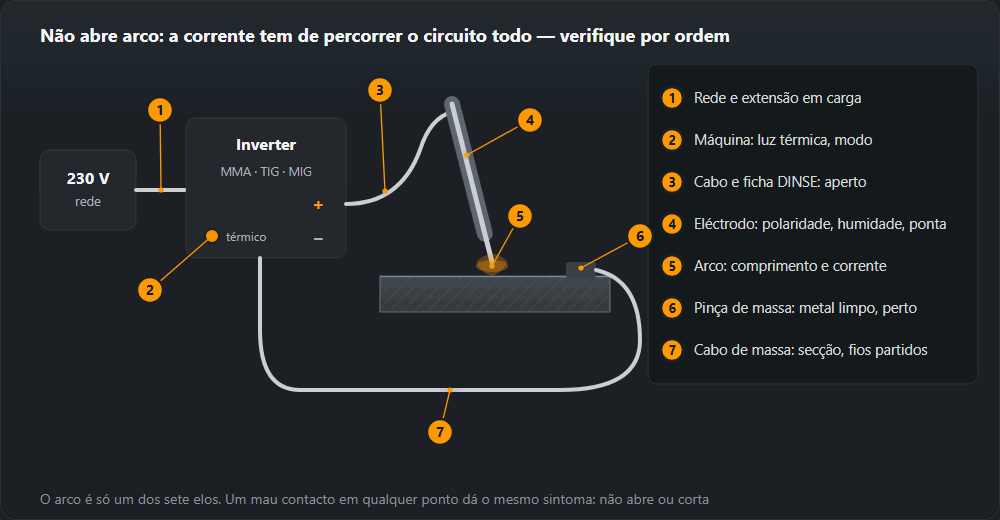
Pelo sintoma: por onde começar
São os mesmos sintomas do nosso artigo de manutenção; a tabela diz onde olhar primeiro.
| Sintoma | Onde olhar |
|---|---|
| Não acende o arco | Pinça de massa, polaridade, corte no porta-eléctrodos, eléctrodo húmido |
| Desliga ao fim de alguns minutos | Factor de marcha excedido, grelhas tapadas, pó no interior, temperatura ambiente |
| Arco fraco à corrente nominal | Pinça de massa, secção do cabo, conectores, tensão da rede em carga |
| Arco instável, corrente que oscila | Bico de contacto (MIG), conector solto, tungsténio sujo (TIG) |
| Dispara o disjuntor | Curva do disjuntor, calibre do circuito, enrolador de extensão por desenrolar |
| Dispara o diferencial | Humidade, cabo danificado, água dentro da máquina — avaria a sério, não um incómodo |
| Um conector aquece | Aperto, contacto oxidado |
| O fio avança aos solavancos | Bainha, rolos de arraste, bico de contacto |
As quatro primeiras linhas são o tema desta página. O disparo do disjuntor está à parte em a máquina dispara o disjuntor, e o fio aos solavancos em problemas de alimentação do fio.
Ordem de verificação
- Rede: tomada, extensão, tensão em carga.
- Pinça de massa: metal limpo, bom aperto.
- Cabos de soldadura e fichas: aperto, secção, fios partidos.
- Modo de trabalho e polaridade.
- Corrente para o diâmetro e comprimento do arco.
- Eléctrodo: humidade, copo de revestimento na ponta.
- Protecção térmica e factor de marcha.
- MIG/MAG: alimentação do fio, bico de contacto, gás.
- TIG: tungsténio, gás, ignição.
A ordem não é por acaso: os cinco primeiros pontos verificam-se em poucos minutos sem ferramentas e juntos explicam a maioria dos «a máquina não trabalha».
1. Rede e extensão
O inverter precisa de tensão não na tomada em vazio, mas no instante em que o arco puxa corrente. Com eléctrodo de 4,0 mm (160 A) o inverter consome da rede cerca de 23 A — é o que dá a nossa calculadora de factor de marcha a 230 V. Com essa corrente, uma extensão de 25 m com cabo de 1,5 mm² perde cerca de 13 V, e com 2,5 mm² cerca de 8 V. A máquina recebe bem menos de 230 V e ou dá um arco fraco ou dispara a protecção de subtensão.
- Desenrole o enrolador até ao fim. Enrolado aquece e funciona como uma bobina.
- Encurte. As perdas crescem com o comprimento. Se tiver de escolher entre extensão mais comprida e cabos de soldadura mais compridos, calcule as duas hipóteses na calculadora de queda de tensão.
- Veja tomada e ficha. Uma ficha queimada é uma resistência onde a tensão se perde.
- Gerador. Um gerador pequeno dá o mesmo sintoma que uma extensão fina: o arco afunda ao acender. A potência escolhe-se pela chapa da máquina.
2. Pinça de massa
A causa mais frequente de não haver arco e a mais esquecida. Uma pinça em tinta, ferrugem, galvanizado ou na bancada em vez da peça conduz mal ou nada. Sintomas: não acende, acende só a «riscar», corta, e a própria pinça aquece.
- Ponha a pinça em metal limpo — rebarbe um ponto se for preciso.
- Ponha-a perto do cordão, de preferência na própria peça. A corrente que passa por dobradiças, rolamentos ou parafusos da bancada procura contactos que não são para isso.
- Veja a mola e as garras. Uma pinça frouxa com garras queimadas troca-se — sai mais barato do que uma hora à procura da avaria.
- Veja a ligação cabo–pinça: terminal cravado, parafuso apertado, sem azinhavre (a pátina verde do cobre).
3. Cabos de soldadura e fichas
O cabo do porta-eléctrodos e o de massa são o mesmo circuito e as perdas somam-se. A nossa calculadora de secção do cabo usa ΔU = 2·ρ·L·I/S. Exemplos a 160 A, ρ do cobre 0,0175:
- 10 m de 16 mm² — cerca de 3,5 V, perto de 14 % de uma tensão de arco típica de 25 V. Ainda aceitável.
- 10 m de 25 mm² — cerca de 2,2 V.
- 20 m de 16 mm² — cerca de 7,0 V. O arco fica claramente abaixo do que marca o botão; a página de queda de tensão assinala isto como excessivo (acima de 4 V).
As fichas DINSE têm de entrar e rodar até ao batente. Uma ficha frouxa faísca, aquece e com o tempo derrete a tomada da máquina. Um cabo com fios partidos (típico junto ao porta-eléctrodos e à pinça, onde dobra) parece intacto por fora; encontra-se à mão depois de uns minutos a soldar: aquece num ponto.
4. Modo de trabalho e polaridade
As máquinas inverter multiprocesso têm um selector MMA / TIG / MIG. Em TIG lift a máquina só dá corrente depois de tocar e levantar o tungsténio, por isso o eléctrodo revestido «não funciona»; em MIG a corrente aparece ao carregar no gatilho da tocha. Confirme também que o comando à distância ou o pedal não estão activos sem estarem ligados.
A polaridade depende do revestimento — os mesmos dados da nossa tabela de revestimentos:
- Básico (B) — DC+, eléctrodo no positivo. No negativo o arco fica inquieto e corta.
- Rutílico (R, RR, RC) — alternada ou contínua em qualquer polaridade.
- Celulósico (C) — DC+ ou alternada.
- MIG/MAG com fio maciço — tocha no positivo. O fio fluxado autoprotegido (114) costuma pedir a ligação contrária — veja a etiqueta da bobina.
- TIG em contínua — tocha no negativo.
5. Corrente para o diâmetro e comprimento do arco
Corrente baixa dá um arco que cola o eléctrodo ou apaga logo a seguir a acender. Gamas da nossa tabela de corrente: eléctrodo de 2,0 mm — 50–80 A, 2,5 mm — 70–100 A, 3,2 mm — 90–140 A, 4,0 mm — 130–190 A. Comece pelo meio da gama e ajuste.
O comprimento do arco é a outra metade: um arco mais comprido do que o diâmetro do eléctrodo perde tensão no ar, salpica e apaga. Conduza o eléctrodo de modo que o arco seja mais ou menos igual ao diâmetro; o eléctrodo que cola está em o eléctrodo cola.
6. Eléctrodo húmido ou danificado
O revestimento que ganhou humidade acende pior, dá arco inquieto e cordão poroso. A outra causa é o «copo»: revestimento queimado que fica saliente da alma depois do último corte do arco. Isola a alma e impede o arco; tira-se batendo a ponta no metal. Secagem por tipo de revestimento:
| Revestimento | Temperatura | Tempo | Armazenamento depois |
|---|---|---|---|
| Rutilo | 70–120 °C | 1–2 h | Local seco; a embalagem fechada costuma bastar |
| Básico | 300–350 °C | 2 h | Termo a 100–150 °C; a embalagem aberta volta à estufa |
| Celulósico | no máximo 70–80 °C | — | Embalagem fechada — não se deve secar |
| Ácido | 100–150 °C | 1 h | Local seco |
Os básicos passam da estufa para um termo; os rutílicos costumam ficar bem num local seco. Os celulósicos nunca se secam.
7. Protecção térmica e factor de marcha
Luz térmica acesa e arco que morre ao fim de uns minutos: disparou a protecção, não é avaria. O factor de marcha segundo a EN 60974-1 conta-se em 10 minutos. A calculadora de factor de marcha converte o valor da chapa para outra corrente com X₂ = X₁·(I₁/I₂)². Exemplo para uma máquina com 60 % a 160 A:
- a 200 A — cerca de 38 %, uns 3,8 minutos de arco em cada 10;
- a 120 A — 100 %, trabalho contínuo.
Se a protecção dispara bem antes do que o factor de marcha indica, a culpa é do arrefecimento: grelhas tapadas, pó nos dissipadores, máquina encostada à parede ou ao sol. Depois de disparar, não a desligue da tomada — o ventilador tem de continuar a trabalhar.
8. MIG/MAG: alimentação do fio, bico e gás
- Bico de contacto. Largo ou gasto — a corrente passa mal para o fio e o arco salta. Apertado ou entupido de salpicos — o fio pára.
- Roletes e pressão. Um rolete para outro diâmetro ou pouca pressão fazem o fio patinar e o arco acende e apaga.
- Bainha. Suja ou dobrada, trava o fio e ele avança aos solavancos. Mais em problemas de alimentação do fio.
- Gás. Sem gás o arco não apaga, mas crepita e salpica e o cordão fica poroso. O caudal típico em MAG é 10–16 l/min; veja garrafa, redutor e electroválvula (ouve-se um clique ao carregar no gatilho).
- Tensão para a velocidade do fio. Muito fio para pouca tensão — o fio bate na peça e empurra a tocha; pouco fio — arco comprido e instável.
9. TIG: tungsténio, gás e ignição
- Tungsténio contaminado. Depois de tocar no banho a ponta cobre-se de metal e o arco vagueia. É preciso voltar a afiar, limpar não chega.
- Forma de ignição. Na ignição lift o tungsténio toca na peça e levanta; com AF a faísca salta sem contacto. AF que só crepita sem arco costuma ser distância a mais, falta de gás ou má massa.
- Gás. Árgon, tipicamente 6–10 l/min para aço. Sem gás o tungsténio oxida depressa e o arco fica instável.
- Polaridade e modo. Tocha TIG no negativo; para alumínio, corrente alternada se a máquina a tiver.
Quando já é avaria da máquina
Se o circuito está bom e continua sem arco, meça com um multímetro a tensão entre os bornes com a máquina ligada e sem carga. Deve ficar perto da tensão em vazio U₀ da chapa (com a função VRD activa, bem mais baixa — é normal). Sem tensão, com código de erro no visor, ventilador parado ou cheiro a queimado, é trabalho para a assistência técnica.
Os condensadores do inverter guardam tensão perigosa muito depois de desligado da rede. As verificações desta página acabam no circuito exterior; o interior da máquina é trabalho para a assistência.
Erros típicos no diagnóstico
- Subir a corrente em vez de procurar o contacto. Mais corrente por uma pinça de massa má só a aquece mais.
- Massa na bancada. A corrente passa pelo contacto bancada–peça, um ponto que não é para isso.
- Caixa aberta de eléctrodos sem secar. Básicos de uma caixa aberta há dias podem portar-se como uma «máquina avariada».
- Desligar a máquina quando dispara a térmica. O ventilador deixa de arrefecer e a espera fica maior.
- Extensão no enrolador. Aquece, perde tensão e pode fazer disparar as protecções.
Perguntas frequentes
A máquina inverter liga mas não solda — por onde começo?
Pelo circuito da corrente, não pela electrónica. O arco é só um elo: a corrente tem de passar pela tomada e extensão, pela máquina, pelo cabo e porta-eléctrodos, pelo eléctrodo, pela peça, pela pinça de massa e pelo cabo de massa de volta. O mais comum é a pinça de massa em tinta ou ferrugem, uma ficha DINSE mal rodada, a polaridade trocada ou eléctrodos húmidos. Só quando tudo isso está bem e não há tensão em vazio nos bornes se procura avaria dentro da máquina.
Porque é que o arco corta?
Quase sempre por arco demasiado comprido, corrente baixa para o diâmetro (70–100 A para 2,5 mm, 90–140 A para 3,2 mm) ou um mau contacto no circuito — pinça de massa, ficha, fios partidos num cabo. Com eléctrodos básicos, outra causa frequente é a corrente alternada ou a polaridade invertida: trabalham em DC+.
O arco sai fraco mesmo com a corrente alta — o que verifico?
A queda de tensão pelo caminho. Uma extensão comprida e fina come mais de dez volts: com cerca de 23 A e 25 m, um cabo de 1,5 mm² perde cerca de 13 V e um de 2,5 mm² cerca de 8 V. Do lado da soldadura, 10 m de cabo de 16 mm² a 160 A perdem cerca de 3,5 V. Junte fichas quentes e uma pinça de massa em metal sujo.
A máquina desliga ao fim de alguns minutos e acende uma luz — o que é?
Disparou a protecção térmica: foi excedido o factor de marcha ou a máquina arrefece mal. O factor de marcha conta-se em 10 minutos. Uma máquina com 60 % a 160 A tem a 200 A só cerca de 38 % — menos de 4 minutos de arco em cada 10. Não a desligue da tomada: o ventilador tem de a arrefecer e a luz apaga-se sozinha.
Um eléctrodo húmido pode não abrir arco?
Pode. O revestimento húmido acende pior, o arco fica instável e o cordão poroso. Os básicos secam-se a 300–350 °C durante 2 horas, os rutílicos a 70–120 °C durante 1–2 horas. Os celulósicos não se secam — guardam-se na embalagem fechada.
A MIG puxa fio mas não abre arco — porquê?
O fio sai, mas não passa corrente: quase sempre pinça de massa sem contacto, polaridade errada (o fio maciço trabalha com a tocha no positivo), bico de contacto gasto ou de diâmetro maior, ou um corte no cabo da tocha. A falta de gás não apaga o arco, mas deixa-o a crepitar e o cordão poroso — é outra avaria.
Actualizado: