Сварочный аппарат не варит: нет дуги, дуга слабая или рвётся — диагностика по шагам
Инвертор светится, вентилятор шумит, а дуги нет — или она есть, но слабая и то и дело гаснет. В девяти случаях из десяти аппарат исправен: подводит одно из семи звеньев цепи, через которые должен пройти ток. Ниже — порядок проверки от самого дешёвого к самому дорогому, с числами из наших калькуляторов.
Короткий ответ
Проверяйте по порядку: питание (удлинитель размотан и достаточно толстый), зажим массы (голый металл, рядом со швом), кабели и разъёмы DINSE (дотянуты, не греются), режим и полярность (MMA/TIG/MIG, основной электрод на DC+), ток под диаметр (2,5 мм — 70–100 А), электрод (сухой, без козырька из покрытия), индикатор перегрева (ПВ). Для MIG добавляются подача проволоки, наконечник и газ, для TIG — состояние вольфрама и способ поджига. Только когда всё это в порядке, а на клеммах нет напряжения, виновата электроника.

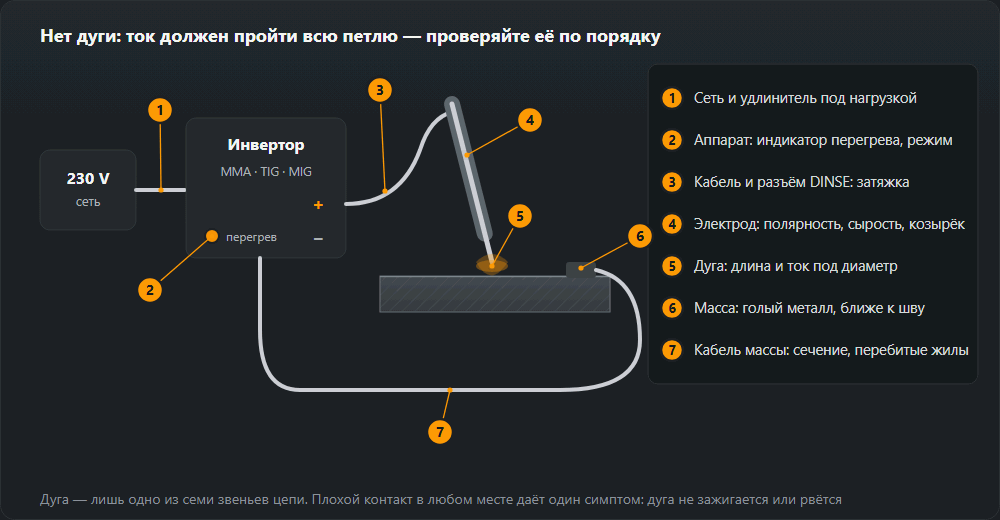
По симптому: с чего начать
Этот набор симптомов мы разбирали в статье об обслуживании аппарата; таблица говорит, куда смотреть в первую очередь.
| Симптом | Проверить в первую очередь |
|---|---|
| Не зажигается дуга | Масса, полярность, обрыв в держателе, отсыревший электрод |
| Выключается через несколько минут | Превышено ПВ, забиты решётки, пыль внутри, температура вокруг |
| Слабая дуга на номинальном токе | Зажим массы, сечение кабеля, разъёмы, напряжение сети под нагрузкой |
| Дуга нестабильна, ток плавает | Наконечник (MIG), ослабленный разъём, грязный вольфрам (TIG) |
| Выбивает автомат | Характеристика автомата, номинал линии, несмотанный барабан удлинителя |
| Выбивает УЗО | Сырость, повреждённый кабель, влага внутри аппарата — это настоящая неисправность, а не помеха |
| Греется разъём | Затяжка, окисление контакта |
| Проволока идёт рывками | Спираль, ролики подачи, наконечник |
Первые четыре строки — тема этой страницы. Выбивание автомата разобрано отдельно в статье выбивает автомат при сварке, рывки проволоки — в проблемах с подачей проволоки.
Порядок проверки
- Питание: розетка, удлинитель, напряжение под нагрузкой.
- Зажим массы: чистый металл, надёжный прижим.
- Сварочные кабели и разъёмы: затяжка, сечение, перебитые жилы.
- Режим работы и полярность.
- Ток под диаметр электрода и длина дуги.
- Электрод: сырость, козырёк из покрытия на конце.
- Тепловая защита и ПВ.
- MIG/MAG: подача проволоки, наконечник, газ.
- TIG: вольфрам, газ, способ поджига.
Порядок не случаен: первые пять пунктов проверяются за несколько минут без инструмента и вместе дают большинство жалоб «аппарат не работает».
1. Питание и удлинитель
Инвертору нужно напряжение не в розетке без нагрузки, а в момент, когда дуга берёт ток. На электроде 4,0 мм (160 А) инвертор потребляет из сети около 23 А — столько даёт наш калькулятор ПВ при 230 В. При таком токе удлинитель 25 м с проводом 1,5 мм² теряет около 13 В, а 2,5 мм² — около 8 В. Аппарат получает заметно меньше 230 В и либо даёт слабую дугу, либо срабатывает его защита от пониженного напряжения.
- Размотайте барабан до конца. Смотанный удлинитель хуже отдаёт тепло, греется, и изоляция может поплыть.
- Сократите длину. Потери растут пропорционально длине. Если выбирать между длинным удлинителем и длинным сварочным кабелем, посчитайте оба варианта в калькуляторе падения напряжения.
- Проверьте розетку и вилку. Оплавленная вилка — это сопротивление, на котором пропадает напряжение.
- Генератор. Слабый генератор даёт тот же симптом, что и тонкий удлинитель: дуга проседает при поджиге. Мощность генератора подбирают по табличке аппарата.
2. Зажим массы
Самая частая причина отсутствия дуги и самая недооценённая. Зажим на краске, ржавчине, цинке или на столе вместо детали проводит плохо или никак. Признаки: дуга не зажигается, зажигается только «чирканьем», рвётся, а сам зажим становится тёплым.
- Ставьте зажим на голый металл — зачистите место, если нужно.
- Ставьте его ближе к шву, лучше на саму деталь. Ток через петли, подшипники или болты стола ищет путь через контакты, которые для этого не предназначены.
- Проверьте пружину и губки. Разболтанный зажим с обгоревшими губками меняют — это дешевле часа поиска неисправности.
- Проверьте соединение кабеля с зажимом: обжатый наконечник, болт, нет зелёного налёта окиси меди.
3. Сварочные кабели и разъёмы
Кабель держателя и кабель массы — одна петля, их потери складываются. Наш калькулятор сечения кабеля считает падение по формуле ΔU = 2·ρ·L·I/S. Примеры для 160 А, ρ меди 0,0175:
- 10 м кабеля 16 мм² — около 3,5 В, примерно 14 % типичного напряжения дуги 25 В. Ещё терпимо.
- 10 м кабеля 25 мм² — около 2,2 В.
- 20 м кабеля 16 мм² — около 7,0 В. Дуга заметно слабее, чем «по ручке»; страница падения напряжения помечает это как слишком много (свыше 4 В).
Разъёмы DINSE должны быть вставлены и провёрнуты до упора. Недотянутый разъём искрит, греется и со временем оплавляет гнездо в аппарате. Кабель с перебитыми жилами (обычно у держателя и у зажима, где он гнётся) снаружи выглядит целым — найдёте его на ощупь через несколько минут сварки: он греется в одном месте.
4. Режим работы и полярность
У многофункциональных инверторов есть переключатель MMA / TIG / MIG. В режиме TIG lift аппарат подаёт ток только после касания и отрыва вольфрама, поэтому штучный электрод «не работает»; в режиме MIG ток появляется после нажатия кнопки горелки. Проверьте и то, не включено ли дистанционное управление или педаль, когда они не подключены.
Полярность зависит от покрытия — те же данные, что в нашей таблице покрытий:
- Основное (B) — DC+, электрод на плюсе. На минусе дуга беспокойная и рвётся.
- Рутиловое (R, RR, RC) — переменный ток или постоянный любой полярности.
- Целлюлозное (C) — DC+ или переменный.
- MIG/MAG сплошной проволокой — горелка на плюсе. Самозащитная порошковая проволока (114) часто требует горелку на минусе (DC−) — смотрите надпись на катушке.
- TIG на постоянном токе — горелка на минусе.
5. Ток под диаметр и длина дуги
Слишком малый ток — это дуга, которая прилипает или гаснет сразу после поджига. Диапазоны из нашей таблицы тока: электрод 2,0 мм — 50–80 А, 2,5 мм — 70–100 А, 3,2 мм — 90–140 А, 4,0 мм — 130–190 А. Начинайте с середины диапазона и корректируйте.
Длина дуги — вторая половина проблемы: дуга длиннее диаметра электрода теряет напряжение на пути по воздуху, брызгает и гаснет. Электрод ведут так, чтобы дуга была примерно равна его диаметру; прилипание разобрано отдельно в статье электрод прилипает.
6. Сырой или повреждённый электрод
Отсыревшее покрытие хуже зажигается, даёт беспокойную дугу и пористый шов. Вторая причина — «козырёк»: обгоревшее покрытие, выступающее за стержень после прошлого обрыва дуги. Оно изолирует стержень и не даёт зажечь дугу; его сбивают, постучав концом электрода о металл. Прокалка по типу покрытия:
| Покрытие | Температура | Время | Хранение после |
|---|---|---|---|
| Рутиловое | 70–120 °C | 1–2 ч | Сухое место, обычно хватает закрытой пачки |
| Основное | 300–350 °C | 2 ч | Термопенал 100–150 °C, вскрытую пачку — в сушку |
| Целлюлозное | не выше 70–80 °C | — | Закрытая упаковка, сушить нельзя |
| Кислое | 100–150 °C | 1 ч | Сухое место |
7. Тепловая защита и ПВ
Индикатор перегрева и внезапное исчезновение дуги через несколько минут — это срабатывание термозащиты, а не поломка. ПВ по EN 60974-1 считают на 10-минутном цикле. Калькулятор ПВ пересчитывает паспортную ПВ на другой ток по формуле X₂ = X₁·(I₁/I₂)². Пример для аппарата 60 % при 160 А:
- при 200 А — около 38 %, то есть примерно 3,8 минуты дуги из 10;
- при 120 А — 100 %, непрерывная работа.
Если защита срабатывает заметно раньше, чем следует из ПВ, виновато охлаждение: забитые решётки, пыль на радиаторах, аппарат у стены или на солнце. После срабатывания не выключайте аппарат из сети — вентилятор должен работать, чтобы его остудить.
8. MIG/MAG: подача проволоки, наконечник и газ
- Наконечник. Слишком большой или разбитый — ток передаётся на проволоку неуверенно, дуга скачет. Слишком малый или забитый брызгами — проволока встаёт.
- Ролики и прижим. Ролик под другой диаметр или слабый прижим дают проскальзывание и дугу, которая то горит, то гаснет.
- Канал в шланге. Загрязнённый или сломанный канал тормозит проволоку, она идёт рывками. Подробно — проблемы с подачей проволоки.
- Газ. Без газа дуга не гаснет, но трещит и брызжет, а шов пористый. Типичный расход при MAG — 10–16 л/мин; проверьте баллон, редуктор и клапан (слышен щелчок при нажатии кнопки).
- Напряжение под скорость проволоки. Много проволоки при низком напряжении — проволока «втыкается» в деталь и отталкивает горелку; мало — дуга длинная и нестабильная.
9. TIG: вольфрам, газ и поджиг
- Загрязнённый вольфрам. После касания ванны конец покрывается металлом, и дуга блуждает. Вольфрам надо перезаточить, а не просто вытереть.
- Способ поджига. При поджиге lift вольфрам касается детали и отводится; при HF искра проскакивает без касания. HF, который только трещит, а дуги нет, — часто слишком большой зазор, нет газа или плохая масса.
- Газ. Аргон, обычно 6–10 л/мин для стали. Без газа вольфрам быстро окисляется, дуга становится нестабильной.
- Полярность и режим. Горелка TIG на минусе; для алюминия — переменный ток, если он у аппарата есть.
Когда это уже неисправность аппарата
Если цепь в порядке, а дуги по-прежнему нет, измерьте мультиметром напряжение между клеммами включённого аппарата без нагрузки. Оно должно быть близко к напряжению холостого хода U₀ с таблички (при включённой функции VRD — заметно ниже, это нормально). Нет напряжения, код ошибки на дисплее, стоящий вентилятор или запах гари — это уже работа для сервиса.
Конденсаторы инвертора держат опасное напряжение ещё долго после отключения от сети. Диагностика с этой страницы заканчивается на внешней цепи; внутренности аппарата — работа для сервиса.
Типичные ошибки при диагностике
- Прибавлять ток вместо того, чтобы искать контакт. Больший ток на плохом зажиме массы только сильнее греет зажим.
- Масса на столе. Ток идёт через контакт стола с деталью — место, которое для этого не предназначено.
- Новая пачка электродов без прокалки. Основные из вскрытой пачки могут вести себя как «сломанный аппарат».
- Выключать аппарат после срабатывания термозащиты. Вентилятор перестаёт охлаждать, и пауза затягивается.
- Удлинитель на барабане. Греется, теряет напряжение и бывает причиной срабатывания защит.
Частые вопросы
Сварочный инвертор включается, но не варит — с чего начать?
С цепи тока, а не с электроники. Дуга — лишь одно звено: ток должен пройти через розетку и удлинитель, аппарат, кабель и держатель, электрод, деталь, зажим массы и кабель массы обратно. Чаще всего виноват зажим массы на краске или ржавчине, недотянутый разъём DINSE, неверная полярность или сырой электрод. Только когда всё это в порядке, а на клеммах нет напряжения холостого хода, ищут неисправность в самом аппарате.
Почему дуга рвётся?
Чаще всего из-за слишком длинной дуги, малого тока для диаметра электрода (для 2,5 мм это 70–100 А, для 3,2 мм — 90–140 А) или плохого контакта в цепи — зажим массы, разъём, перебитые жилы кабеля. У электродов с основным покрытием частая причина — переменный ток или прямая полярность (электрод на минусе), а работают они на DC+.
Дуга слабая, хотя ток выставлен большой, — что проверить?
Падение напряжения по пути. Длинный тонкий сетевой удлинитель съедает больше десятка вольт: при потреблении около 23 А и 25 м провод 1,5 мм² теряет около 13 В, а 2,5 мм² — около 8 В. На сварочной стороне 10 м кабеля 16 мм² при 160 А теряют около 3,5 В. К этому добавляются греющиеся разъёмы и зажим массы на грязном металле.
Аппарат отключается через несколько минут и горит индикатор — что это?
Сработала тепловая защита: превышена ПВ или аппарат плохо охлаждается. ПВ считают на 10-минутном цикле. Аппарат с ПВ 60 % при 160 А на 200 А имеет уже только около 38 % — меньше 4 минут дуги из 10. Не выключайте его из сети: вентилятор должен остудить аппарат, индикатор погаснет сам.
Может ли сырой электрод не зажигаться?
Да. Отсыревшее покрытие хуже зажигается, дуга нестабильна, шов пористый. Электроды с основным покрытием прокаливают при 300–350 °C 2 часа, рутиловые сушат при 70–120 °C 1–2 часа. Целлюлозные сушить нельзя — их хранят в закрытой упаковке.
Полуавтомат подаёт проволоку, а дуги нет — почему?
Проволока идёт, а ток не течёт: чаще всего зажим массы без контакта, неверная полярность (сплошная проволока работает с горелкой на плюсе), изношенный или слишком большой наконечник или обрыв в кабеле горелки. Отсутствие газа дугу не гасит, но даёт трещащую дугу и пористый шов — это отдельная неисправность.
Обновлено: