Электрод прилипает при поджиге: семь причин и что делать
Залипание — это короткое замыкание вместо дуги: стержень касается металла и не может от него оторваться, потому что энергии на разрыв не хватает. Причин семь, и они отсортированы ниже по частоте, а не по учебнику.
Короткий ответ
Чаще всего электрод прилипает по трём причинам: мал ток, слишком короткая дуга и сырая обмазка. Добавьте 10–15 А, зажигайте чирканьем как спичкой и держите дугу длиной с диаметр электрода. Если липнет новый электрод из вскрытой пачки — это сырость, а не настройки.

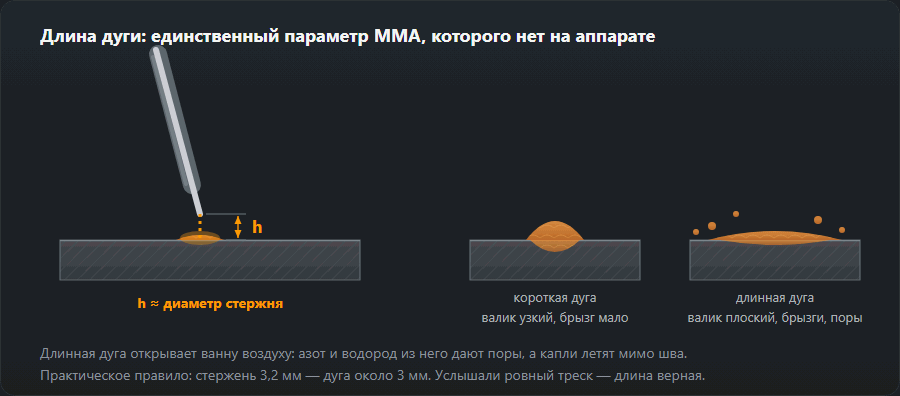
В восьми случаях из десяти это мало тока или слишком короткая дуга. Добавьте 10–15 А и держите зазор примерно с диаметр электрода. Не помогло — проверьте зажим массы: после нескольких швов он не должен быть тёплым. Полный порядок проверки — в таблице ниже.
Порядок проверки
| # | Причина | Как проверить за минуту | Что сделать |
|---|---|---|---|
| 1 | Мало тока | Сравнить с диапазоном для вашего диаметра | Добавить 10–15 А, проверить в калькуляторе тока |
| 2 | Слишком короткая дуга | Зазор должен быть примерно с диаметр электрода | Держать дугу длиннее, не вдавливать электрод в металл |
| 3 | Плохой контакт массы | Тронуть зажим после нескольких швов — греется? | Зачистить место контакта до металла, переставить ближе к шву |
| 4 | Отсыревшая обмазка | Пачка стояла открытой? Электрод трещит и плюётся? | Просушить по указанию на пачке, см. виды обмазки |
| 5 | Падение напряжения в кабеле | Длина и сечение кабеля, нагрев разъёмов | Проверить сечение в калькуляторе кабеля, размотать бухту |
| 6 | Основные электроды на переменном токе | Маркировка на пачке: B, «только DC+» | Перейти на постоянный ток обратной полярности или сменить электрод |
| 7 | Просадка напряжения в сети | Свет мигает, аппарат садится под нагрузкой | Проверить питающий кабель и автомат, отказаться от тонкого удлинителя |
Почему ток на первом месте
Дуга существует, пока хватает энергии на ионизацию промежутка. При заниженном токе капля металла успевает застыть в момент касания, и стержень приваривается. Признак именно этой причины: электрод липнет постоянно, а не только при поджиге, и шов при этом получается узким и выпуклым, с непроваром.
Но добавлять ток вслепую не стоит: завышенный даёт подрезы и прожоги. Ориентир — табличный диапазон для диаметра с поправкой на положение и тип покрытия.
Длина дуги
Самая частая ошибка новичка — прижимать электрод к металлу, чтобы «не потерять» дугу. Получается обратное: промежуток схлопывается, наступает короткое замыкание. Рабочая длина дуги примерно равна диаметру электрода: для тройки это около 3 мм — заметный зазор, а не касание.
Правильная дуга ровно шипит, как масло на сковороде. Треск с провалами — дуга то гаснет, то зажигается: коротко или мало тока. Гулкий низкий звук с брызгами — тока много.
Масса и кабели
Про эту причину вспоминают последней, а она в тройке лидеров. Ток идёт по всей цепи, и любое сопротивление в ней снижает напряжение на дуге: сам кабель, зажим массы, быстроразъёмы, место контакта на детали.
- Зажим ставится на зачищенный металл как можно ближе к шву. Через краску, грунт и окалину ток идёт плохо.
- Греющийся разъём или зажим — прямой признак потерь.
- Бухту кабеля разматывают: свёрнутый кабель работает как катушка и хуже отдаёт тепло.
- Наращивание скруткой на изоленте — это лишнее сопротивление и пожарная опасность.
Влага в покрытии
Отсыревший электрод залипает, плюётся и даёт поры. Основные электроды набирают влагу за несколько часов открытой пачки — им нужна прокалка по режиму на упаковке, обычно 300–350 °C. Рутиловым достаточно сухого хранения. Целлюлозные, наоборот, сушить нельзя: влага в их покрытии участвует в работе.
Полярность
Электроды с основным покрытием (УОНИ, OK 48) на переменном токе работают плохо: дуга нестабильна, залипание постоянное. Им нужен постоянный ток обратной полярности — электрод на плюсе. Если аппарат только на AC, берите рутиловые.
Пошаговая диагностика: от простого к сложному
Порядок выбран так, чтобы первые шаги занимали секунды и не требовали инструмента. Меняйте одну вещь за раз — иначе не поймёте, что помогло.
- Где именно липнет. Только в момент поджига — смотрите технику зажигания ниже. По всей длине шва — ток, длина дуги или масса.
- Ток против диапазона. Для рутилового электрода 3,2 мм в нижнем положении это 90–140 А, середина около 115 А; для 2,5 мм — 70–100 А. Стоит ниже нижней границы — поднимите до середины; уже в середине — добавьте 10–15 А.
- Контрольный валик. Наплавьте валик на обрезке в нижнем положении тем же кабелем и той же массой. Липнет и там — ищите в аппарате, кабеле или электродах. Не липнет — дело в положении шва или в том, куда поставлена масса на изделии.
- Масса. Зажим — на зачищенный металл самой детали, а не на стол, на котором она лежит. После двух-трёх электродов потрогайте его: тёплый зажим означает, что часть напряжения теряется в контакте.
- Кабель и удлинитель. Если на верстаке всё в порядке, а в конце длинной линии электрод липнет, напряжение теряется по дороге. Сечение под ток и длину проверьте в калькуляторе кабеля.
- Электрод из закрытой пачки. Новый горит ровно, а старый трещит и липнет — старую пачку нужно прокалить.
- Полярность. Основные электроды на переменном токе или на прямой полярности липнут постоянно; им нужен DC+ (электрод на плюсе).
Как зажигать дугу, чтобы электрод не прилипал

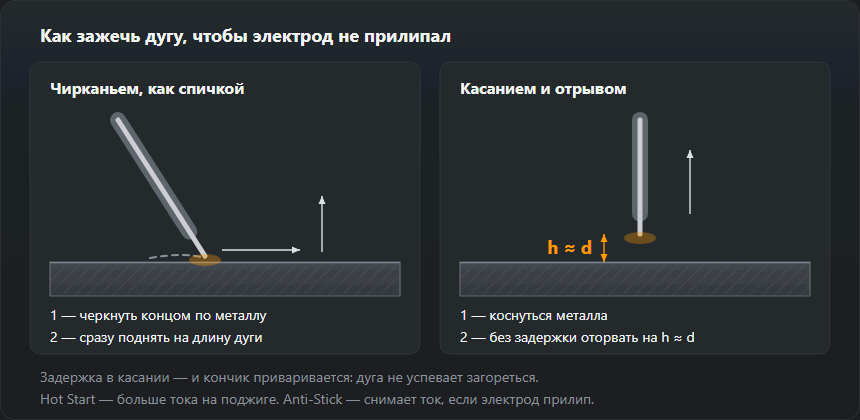
Чирканье проще для начинающего: конец электрода идёт по металлу, как спичка по коробку, и в конце движения поднимается на длину дуги. Электрод всё время в движении, поэтому прилипнуть ему некогда. Касание нужно там, где чиркать негде: в углу, у кромки, на готовой поверхности. Коснулись — и тут же оторвали; задержка в долю секунды как раз и приваривает кончик.
- Повторный поджиг огарка. После обрыва дуги на торце остаётся «козырёк» из покрытия и шлака, который изолирует стержень. Сбейте его лёгким ударом о металл или зачистите торец — иначе дуга не загорится с первого касания.
- Где зажигать. На кромке разделки или на месте будущего шва, но не на соседней поверхности: следы поджига на основном металле считаются дефектом. Основные электроды удобно зажигать чуть впереди начала шва и возвращаться в кратер — так металл первых капель переплавляется.
- Первая секунда. Сразу после поджига дугу держат чуть длиннее, чтобы торец прогрелся, затем укорачивают до рабочей — примерно диаметр электрода.
Сырые электроды: как узнать и как прокалить
Отсыревшее покрытие выдаёт себя сразу: электрод трещит и «плюётся», дуга рваная, шов с порами, а на прогретом покрытии иногда видно, как выходит пар. Самый честный тест — сравнить с электродом из непочатой пачки на той же настройке.
Режимы прокалки по типу покрытия:
- Основное (OK 48.00) — 300–350 °C, 2 часа; после прокалки — термопенал при 100–150 °C.
- Рутиловое (АНО-21, МР-3) — 70–120 °C, 1–2 часа; обычно хватает закрытой пачки в сухом месте.
- Кислое — 100–150 °C, около часа.
- Целлюлозное — не прокаливать: не выше 70–80 °C, влага в покрытии нужна для работы электрода.
Режим, напечатанный на пачке, главнее этих цифр. Подробности о хранении и маркировке — в статье о типах покрытия электродов.
Hot Start, Arc Force и Anti-Stick: что крутить на инверторе
- Hot Start кратковременно поднимает ток в момент поджига. Помогает, когда липнет только первое касание холодного электрода, особенно основного.
- Arc Force (форсаж дуги) добавляет ток, когда дуга укорачивается и напряжение падает, — капля не успевает «заморозить» электрод на металле. Полезен в вертикали и потолке; слишком большой форсаж даёт лишние брызги.
- Anti-Stick сбрасывает ток, если электрод всё-таки прилип, чтобы стержень не раскалился и покрытие не осыпалось. Причину он не убирает — только спасает электрод.
Если ручек нет, эти функции обычно работают автоматически. Тогда остаются ток по таблице тока и диаметра и длина дуги.
Частые вопросы
Электрод прилип — что делать в момент залипания?
Резко качнуть держак вбок, ломающим движением, а не тянуть на себя. Если не отходит за секунду — отпустить электрод из держака: инвертор при коротком замыкании работает на форсаж, стержень раскаляется, а покрытие осыпается, и электрод после этого всё равно негоден.
Почему прилипает только на первом касании?
Это нормальный поджиг: пока торец холодный, дуге нечем зажечься. Помогает чирканье как спичкой вместо тычка и функция Hot Start, если она есть — она кратковременно поднимает ток в момент касания.
На аппарате стоит нужный ток, а всё равно липнет
Значит, до дуги этот ток не доходит. Смотрите падение напряжения: тонкий или длинный кабель, окисленный наконечник, разболтанный быстроразъём, зажим массы на краске. Сечение под ваш ток и длину проверяется в калькуляторе кабеля.
Почему электрод прилипает при сварке инвертором?
Инвертор держит ток точно, поэтому причина обычно снаружи: ток выставлен ниже диапазона для диаметра, дуга слишком короткая или напряжение садится в тонком удлинителе. Для электрода 3,2 мм в нижнем положении диапазон 90–140 А; если на шкале меньше 90, начните с этого.
Как прокалить отсыревшие электроды?
Основные — 300–350 °C в течение 2 часов, затем хранить в термопенале при 100–150 °C. Рутиловые — 70–120 °C, 1–2 часа. Целлюлозные прокаливать нельзя, не выше 70–80 °C. Если на пачке указан свой режим, он главнее таблицы.
В нижнем положении не липнет, а в вертикали липнет. Почему?
В вертикали ток снижают примерно на 15 %, и рука невольно подаёт электрод к ванне, укорачивая дугу. Для 3,2 мм рутилового держитесь 75–120 А, дугу — около диаметра, а если на аппарате есть Arc Force, прибавьте его: он добавляет ток, когда дуга укорачивается.
Обновлено: