Проволока рвётся, идёт рывками или не идёт
Тракт подачи — это цепочка из пяти узлов, и отказать может любой. Ниже диагностика по симптомам: каждый признак указывает на конкретное место, а не на «полуавтомат барахлит».
По симптому
| Что происходит | Где искать | Что делать |
|---|---|---|
| Дуга пляшет, длина всё время меняется | Изношенный наконечник | Заменить: отверстие разбивается и перестаёт держать проволоку по центру |
| Проволока идёт рывками | Канал рукава | Продуть или заменить; проверить, что канал под нужный диаметр |
| Ролик крутится, проволока стоит | Прижим или канавка ролика | Подтянуть прижим, поставить ролик под свой диаметр и тип проволоки |
| Проволока сминается перед роликами | Слишком сильный прижим или затор дальше | Ослабить прижим и устранить затор — иначе повторится |
| Проволока приварилась к наконечнику | Малый вылет, много напряжения | Вылет 10–15 мм, свериться с режимом по толщине |
| Проволока сходит с катушки петлёй | Ослаб тормоз катушки | Подтянуть тормоз: катушка не должна крутиться по инерции |
| Стружка и медная пыль в подающем | Ролик стачивает проволоку | Искать затор дальше по тракту, не давить прижимом |
Пять узлов тракта

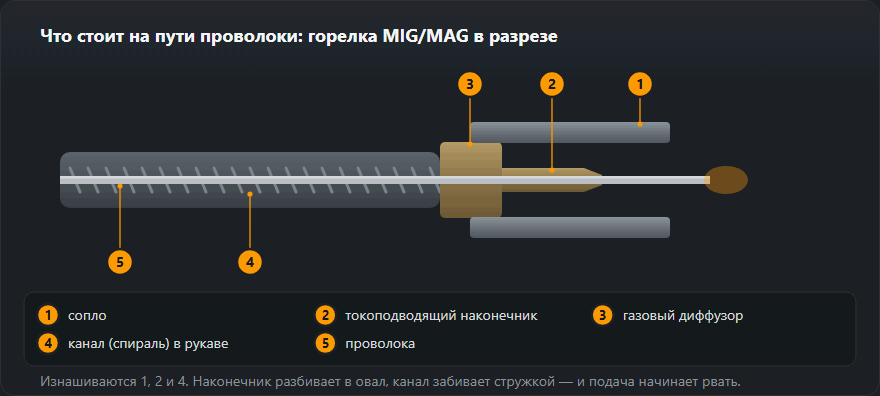
- Катушка и тормоз. Тормоз держит катушку от раскручивания по инерции. Слишком слабый — проволока сходит петлями и путается; слишком сильный — механизм не тянет.
- Подающие ролики. Канавка должна соответствовать диаметру и типу: для сплошной стальной — V-образная, для порошковой и алюминия — с накаткой или U-образная, чтобы не сминать мягкую проволоку.
- Прижим. Настраивается по минимуму: проволоку зажимают в перчатке рукой, ролик должен проскальзывать при усилии. Пережатый прижим сминает проволоку и грызёт её в стружку.
- Канал рукава. Стальная спираль — для стали, тефлоновый — для алюминия и нержавейки. Забитый стружкой или перегнутый канал даёт рывки при формально исправном механизме.
- Наконечник. Расходник. Отверстие разбивается, контакт ухудшается, дуга становится нестабильной. Меняется по мере износа, а не «когда сломается».
Радиус изгиба — главный враг подачи, особенно для алюминия. Прямой рукав тянет вдвое легче свёрнутого. Если работаете далеко от аппарата, лучше переставить аппарат, чем сворачивать рукав в кольцо.
Алюминий отдельно
Алюминиевая проволока мягкая и легко сминается, поэтому тракт под неё настраивают иначе: тефлоновый канал, ролики с U-образной канавкой, минимальный прижим, максимально прямой рукав. При больших длинах используют механизм push-pull или горелку-спулган, где катушка стоит прямо в рукоятке.
Что даёт плохая подача в шве
Рывки подачи — это не только неудобство. Дуга меняет длину, вместе с ней скачет напряжение, а значит и погонная энергия. Практические следствия: поры из-за срыва защиты, разная ширина валика, местами непровар. Если шов «пятнистый» по внешнему виду — начинайте не с режима, а с тракта подачи.
Проверка за пять минут: где сидит проблема
- Отстегните горелку от евроразъёма и прогоните проволоку вхолостую, без дуги. Идёт ровно — причина в рукаве или горелке. Дёргается уже на выходе из механизма — ищите у катушки, тормоза и роликов.
- Проверьте прижим рукой. Зажмите проволоку в перчатке за роликами: ролики должны проскальзывать, а проволока стоять. Если её не удержать, прижим слишком сильный.
- Протяните проволоку через рукав. С открученным наконечником проволока в прямом рукаве двигается рукой с лёгким ровным сопротивлением. Местное заедание — согнутый или забитый канал.
- Посмотрите наконечник на просвет. Отверстие овальное, оплавленное или с прилипшей брызгой — замена.
Порядок не случаен: сначала то, что дешевле и быстрее. Большинство случаев заканчивается на наконечнике или канале.
Проверьте фактическую скорость подачи
Поставьте на механизме, например, 6 м/мин, отключите газ, нажмите кнопку на 10 секунд и измерьте вышедшую проволоку. Должно быть 1,0 м (6 м/мин × 10/60 мин). Заметно меньше при ровной подаче — проскальзывают ролики или тракт сопротивляется; меньше при рывках — заедание в канале. Эта проверка показывает и то, соответствует ли шкала регулятора метрам в минуту вообще, что у дешёвых аппаратов не очевидно. Какая подача должна соответствовать току, подскажет калькулятор скорости подачи проволоки.
Канал в рукаве: выбор и замена
- Тип. Стальная спираль — для стальной проволоки, тефлоновый (PTFE) — для алюминия и нержавейки. Внутренний диаметр — под диапазон диаметров проволоки, указанный на упаковке канала.
- Длина. Новый канал обрезают при прямо разложенном рукаве, конец зачищают от заусенцев. Короткий оставляет зазор у разъёма, где проволока ломается; длинный сжат и сопротивляется.
- Чистка. При каждой смене катушки продувайте канал сжатым воздухом со стороны горелки. Медная пыль и стружка от роликов — главная причина рывков на старом рукаве.
- Когда менять. Когда продувка не помогает, когда рукав перегибали под острым углом или когда переходите со стальной проволоки на алюминий — канал после стали для алюминия не используют.
«Птичье гнездо» — откуда берётся
Клубок проволоки между роликами и разъёмом — всегда один механизм: дальше проволоку заблокировало, а ролики продолжали толкать. Блокирует чаще всего проволока, приварившаяся к наконечнику, забитый канал или слишком маленький наконечник. Слишком сильный прижим заставляет ролики толкать с полной силой вместо проскальзывания — и гнездо вырастает за секунду. После распутывания мало отрезать проволоку: сначала найдите и уберите блокировку, потом ослабьте прижим.
Ролики: канавка V, U и насечка
Канавка V — для сплошной стальной и нержавеющей проволоки, U — для алюминия, который в V сплющивался бы, с насечкой — для порошковой проволоки, которую надо тянуть сильнее, но без смятия. У роликов обычно две канавки под два диаметра, отмеченные на боку; при смене проволоки 0,8 на 1,0 достаточно перевернуть ролик. Канавка больше проволоки даёт проскальзывание, меньше — сминает проволоку и ранит её так, что она начинает тереться в канале.
Наконечник: размер и износ
Отверстие наконечника маркируется диаметром проволоки. Для алюминиевой проволоки обычно берут наконечник на размер больше (например, 1,2 под проволоку 1,0), потому что алюминий расширяется при нагреве и легко заклинивает. Наконечник меняют, когда отверстие начинает становиться овальным, — не дожидаясь, пока к нему приварится проволока. При долгой работе на большом токе наконечник греется сильнее и изнашивается быстрее; запас из нескольких штук у поста дешевле часа простоя.
Если подача ровная, а в шве всё равно поры, виноват газ, а не проволока — см. пористость швов. Режимы полуавтомата по толщине собраны на странице сварка MIG/MAG, а сколько проволоки осталось на катушке, посчитает калькулятор длины проволоки на катушке.
Частые вопросы
Проволока идёт рывками — с чего начать?
С наконечника. Изношенное отверстие даёт дугу переменной длины и рывки подачи; наконечник — расходник, а не деталь на весь срок службы. Дальше по порядку: канал рукава, прижим роликов, состояние самой проволоки на катушке.
Проволока приваривается к наконечнику. Почему?
Слишком малый вылет или занижена скорость подачи при высоком напряжении: дуга подходит вплотную к наконечнику и оплавляет его. Проверьте вылет — 10–15 мм — и соотношение напряжения с подачей. Помогает антипригарный спрей и чистка сопла.
Ролик крутится, а проволока стоит
Классика: канавка ролика не под тот диаметр или под другой тип проволоки, либо прижим слишком слабый. Второй вариант — проволока зажата в канале рукава: он забит стружкой или перегнут. Ролик при этом проскальзывает и стачивает проволоку в пыль.
Как заменить канал в горелке полуавтомата?
Выньте проволоку, открутите наконечник и сопло, снимите гайку канала у евроразъёма и вытяните старый. Новый вставьте со стороны разъёма при прямо разложенном рукаве, обрежьте по длине с небольшим запасом под гайку, снимите заусенец и затяните.
Как проверить скорость подачи проволоки?
Поставьте, например, 6 м/мин, нажмите кнопку на 10 секунд без дуги и измерьте проволоку: должен быть 1,0 м. Заметно меньше — проскальзывание роликов или сопротивление в канале.
Какой наконечник для алюминиевой проволоки?
Обычно на размер больше диаметра проволоки, например 1,2 под проволоку 1,0 мм: алюминий расширяется при нагреве и в точном отверстии заклинивает.
Обновлено: