Горелка MIG/MAG: расходные части
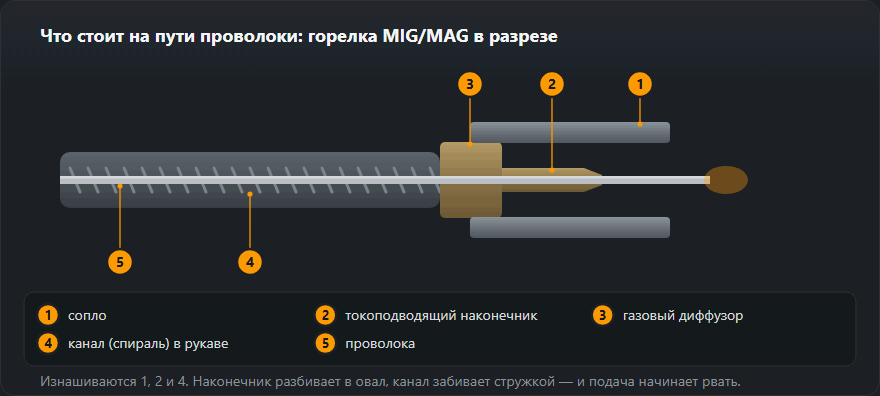
В горелке изнашиваются три детали, и каждая портит дугу по-своему. Если научиться различать симптомы, половина проблем с полуавтоматом решается за пять минут без вызова мастера.
Что изнашивается

Наконечник
Через него идёт ток, и отверстие постепенно разрабатывается. Когда зазор становится больше нужного, контакт делается прерывистым: дуга то усиливается, то слабеет, шов получается неровным. Наконечник — самый дешёвый расходник и самая частая причина «аппарат стал плохо варить».
Диаметр наконечника подбирают строго под проволоку: 0,8 к 0,8, 1,0 к 1,0. Наконечник большего диаметра ставят только под алюминий, где проволока мягче и расширяется от нагрева.
Снимите наконечник и посмотрите на просвет. Отверстие круглое — годен, овальное или с зазубринами — на выброс. Отдельно проверьте, не пригорела ли проволока к торцу: это верный признак, что наконечник перегрет и посадка в держателе ослабла.
Сопло и защита
Брызги, налипшие на сопло, сужают поток газа и создают завихрения — газ начинает подсасывать воздух, и в шве появляются поры. Поэтому сопло чистят регулярно, а не когда оно зарастёт полностью, и обрабатывают антипригарным спреем без силикона.
Вылет проволоки из сопла держат в пределах 10–15 диаметров. Больше — падает ток и провар, меньше — сопло забивается быстрее. Расчёт связки подачи, тока и вылета делает калькулятор подачи проволоки.
Спираль и подача
Спираль — направляющий канал внутри рукава. Она набивается медной и стальной пылью от проволоки, и подача становится рывковой. Продувка сжатым воздухом раз в месяц продлевает ей жизнь в разы.
- Сталь — стальная спираль.
- Алюминий и нержавейка — тефлоновая: стальная царапает мягкую проволоку и стружка забивает канал.
- Рукав не сворачивать кольцами во время работы: на изгибе трение резко растёт.
Если проволока идёт рывками, разбор причин по шагам — на странице проблемы с подачей проволоки.
| Деталь | За что отвечает | Признак износа | Ресурс |
|---|---|---|---|
| Токосъёмный наконечник | Передаёт ток на проволоку | Дуга «плавает», ток нестабилен, проволока подгорает к наконечнику | От смены до недели |
| Сопло | Формирует газовую защиту | Налипшие брызги, поры в шве | Чистить каждый час, менять через недели |
| Газовый рассекатель | Распределяет газ равномерно | Защита завихряется, поры при нормальном расходе | Недели |
| Спираль (канал) | Ведёт проволоку по рукаву | Проволока идёт рывками, ускоряется и замедляется | Месяцы |
| Ролики подачи | Толкают проволоку | Проскальзывание, стружка из проволоки | Месяцы |
Выбор горелки по току: что значит «250 А при 60 %»
На горелке, как и на аппарате, указывают ток при определённой ПВ в десятиминутном цикле. «250 А при 60 %» означает, что на 250 А горелка может работать 6 минут из каждых 10, а потом должна остывать. Тепловой защиты, как у аппарата, у горелки нет — перегруженная она просто греется, и первыми страдают наконечник, диффузор и изоляция рукоятки.
Пересчёт на другой ток делают той же квадратичной зависимостью, которой пользуется калькулятор ПВ: ПВ растёт с квадратом отношения токов.
- При 200 А: 60 % × (250 / 200)² ≈ 94 % — почти непрерывная работа.
- Непрерывная работа (100 %): 250 × √0,6 ≈ 194 А.
- При 280 А: 60 % × (250 / 280)² ≈ 48 % — уже меньше половины времени.
Это оценка для сравнения горелок; обязательны данные производителя. Практическое правило: горелку берут так, чтобы типичный рабочий ток был заметно ниже паспортного, потому что длинные швы в нижнем положении приближаются к непрерывной работе.
CO₂ или смесь: почему допустимый ток падает
Производители часто дают на горелку два значения: для CO₂ и для аргоновой смеси M21. Второе ниже. Дуга в аргоновой смеси сильнее излучает тепло на сопло и наконечник, поэтому та же горелка при том же токе греется больше. Если варите в M21, а в каталоге есть только значение для CO₂, считайте с запасом. Какой газ для чего, объясняет подбор защитного газа.
Токовые наконечники: диаметр, резьба, материал
| Параметр | Что проверить | Ошибка, которая случается |
|---|---|---|
| Диаметр отверстия | Выбит на наконечнике, равен проволоке (0,8 / 1,0 / 1,2); для алюминия больше | Наконечник 1,0 на проволоку 0,8 — дуга «плавает» с первой минуты |
| Резьба | M6 в горелках поменьше, M8 в крупных — по диффузору | Наконечник «почти подходит» и сидит на двух витках |
| Материал | Медь E-Cu для обычной работы, CuCrZr для больших токов и длинных смен | Самые дешёвые наконечники без маркировки разбиваются быстрее |
| Затяжка | Ключом или пассатижами до упора, без усилия | Наконечник, закрученный пальцами, греется на контакте |
Резьба и длина наконечника должны подходить к диффузору конкретной серии горелки — сменные части покупают по обозначению горелки, а не «на глаз».
Сопла и положение наконечника
- Цилиндрическое — самая широкая газовая защита, для стыковых швов и длинных проходов в нижнем положении.
- Коническое — для угловых швов и тесных мест; узкий выход зарастает быстрее, поэтому его чаще чистят.
- Положение наконечника. При короткой дуге на тонком металле наконечник стоит вровень с соплом или слегка выступает, при струйном переносе и больших токах — утоплен в сопло, дальше от ванны и тепла.
Вылет проволоки из сопла держат в пределах 10–15 диаметров, как сказано выше; смена положения наконечника от этого правила не освобождает.
Пример: горелка для цеха, проволока 1,0, M21
Цех металлоконструкций, проволока 1,0 мм, рабочий ток 180–220 А, газ M21, угловые швы по несколько десятков сантиметров.
- Наибольший рабочий ток 220 А. Горелка «250 А при 60 % в CO₂» даёт при 220 А около 60 % × (250 / 220)² ≈ 77 %, но в M21 её допустимый ток ниже — запас тает.
- Вывод: либо горелка классом выше, либо проверка в каталоге значения для смеси.
- Наконечники 1,0, резьба по диффузору, при двух сменах — CuCrZr.
- Коническое сопло для угловых швов, спрей от брызг без силикона.
- Стальной канал, продувка раз в месяц — см. обслуживание аппарата.
Типичные ошибки с горелкой
- Стук соплом по детали, чтобы стряхнуть брызги. Трескается изолятор, сопло начинает проводить ток — дуга перескакивает на сопло.
- Нет диффузора или он повреждён. Газ выходит неравномерно, а брызги попадают внутрь горелки.
- Сошлифовывание брызг с наконечника. Отверстие теряет круглость; дешевле и быстрее наконечник заменить.
- Перегруженная горелка «потому что аппарат даёт больше». Ток аппарата — не ток горелки: решает слабое звено.
Частые вопросы
Как часто менять токосъёмный наконечник?
По состоянию, а не по календарю: при интенсивной работе бывает и раз в смену, при редкой — раз в несколько недель. Признак — «плавающая» дуга и нестабильный ток. Наконечник стоит копейки, а работу портит заметно, поэтому запас держат под рукой.
Почему проволока пригорает к наконечнику?
Чаще всего из-за перегрева: слишком малый вылет, слишком высокий ток для этого диаметра или ослабшая посадка наконечника в держателе. Проверьте затяжку — плохой контакт греет само соединение.
Нужна ли тефлоновая спираль для нержавейки?
Желательна. Стальная спираль царапает проволоку, стружка забивает канал и подача становится рывковой. Для алюминия тефлоновая спираль обязательна: он мягче и без неё почти не подаётся.
Какая горелка нужна для полуавтомата на 200 А?
Такая, у которой типичный рабочий ток заметно ниже паспортного. Горелка «250 А при 60 %» на 200 А по квадратичной зависимости работает около 94 % времени, поэтому к аппарату на 200 А подходит. При сварке в смеси M21 проверьте значение для смеси — оно бывает ниже, чем для CO₂.
Наконечник M6 или M8?
Решает диффузор конкретной горелки: у небольших серий обычно резьба M6, у крупных M8. Наконечник покупают по обозначению горелки и диаметру проволоки, а не по одной резьбе, потому что они различаются и длиной.
Чем наконечник CuCrZr отличается от обычного медного?
Сплав меди с хромом и цирконием твёрже и лучше держит высокую температуру, поэтому отверстие медленнее разбивается. Он окупается при больших токах и работе в две смены; при эпизодической сварке обычного наконечника из меди E-Cu вполне достаточно.
Обновлено: