Quelles pièces de la torche MIG/MAG s’usent, et ce que signifie chaque symptôme
Une torche MIG, ce sont quatre consommables et une poignée. Chacun s’use à un rythme différent et produit son propre symptôme — ce qui fait de la torche la partie la plus facile du poste à diagnostiquer, une fois qu’on sait quelle pièce donne quel symptôme.
Les quatre pièces

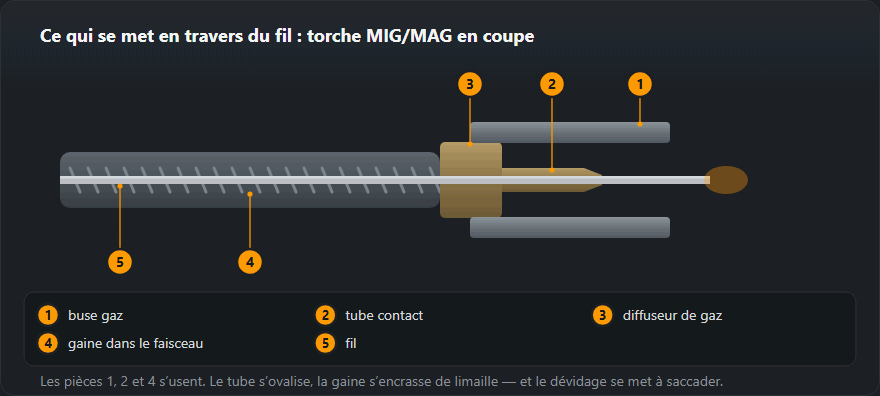
| Pièce | Rôle | Symptôme quand elle est usée | Durée de vie |
|---|---|---|---|
| Tube contact | Amène le courant au fil | Arc saccadé, courant instable, collage du fil | De quelques heures à une journée |
| Buse de gaz | Façonne la protection gazeuse | Porosités, projections accumulées bien visibles | Nettoyée toutes les heures, remplacée après quelques semaines |
| Diffuseur de gaz | Répartit le gaz uniformément | Protection turbulente, porosités malgré un bon débit | Quelques semaines |
| Gaine | Guide le fil dans le câble | Dévidage irrégulier, nid d’oiseau | Quelques mois |
| Galets d’entraînement | Poussent le fil | Patinage, copeaux arrachés au fil | Quelques mois |
Le tube contact
Le courant passe dans le fil par un trou contre lequel le fil frotte en permanence. Le trou s’ovalise, le contact devient intermittent et l’arc se met à bégayer. Laissé trop longtemps, le fil se soude au tube — collage du fil — et le tube est de toute façon fini.
Achetez la bonne taille : un tube de 1,0 mm pour un fil de 1,0 mm. L’aluminium est l’exception, car il se dilate davantage à chaud, donc le fil d’aluminium passe dans un tube d’une taille au-dessus. Et vérifiez que le tube est bien serré — un tube desserré fait un arc contre le diffuseur et détruit les deux.
La buse
Les projections s’accumulent à l’intérieur et étranglent peu à peu le débit de gaz. Le résultat est une porosité qui résiste à tous les réglages du débitmètre, parce que le problème se situe en aval de celui-ci. Nettoyez-la avec une pince et un alésoir, ou remplacez-la — une buse dont on a piqué les projections au point de rayer l’alésage ne façonne plus la protection gazeuse.
Le diamètre de la buse suit le courant : environ 12 mm jusqu’à 200 A, 15–16 mm au-delà. Une buse trop petite à fort courant donne une protection qui ne couvre pas le bain ; une buse trop grande gaspille du gaz.
La gaine
La pièce la plus négligée, parce qu’elle est invisible. Elle se remplit de poussière et de copeaux du fil, et à mesure que le frottement augmente, les galets d’entraînement doivent pousser plus fort jusqu’à ce que le fil flambe et fasse un nid d’oiseau.
Soufflez-la à l’air comprimé côté poste quand vous changez la bobine. Remplacez-la si la torche est tombée ou a été écrasée. Coupez-la à longueur pour qu’elle vienne en appui au fond du tube contact : une gaine coupée trop courte laisse un espace où le fil a la place de flamber, et ce défaut est enrageant à trouver.
Le câble lui-même
Déroulez la torche bien droite pendant le soudage. Un câble enroulé sur le sol oblige le fil à négocier plusieurs courbes en plus, soit un frottement que vous avez ajouté pour rien — et c’est la cause la plus fréquente pour laquelle une torche qui dévidait parfaitement sur l’établi se comporte mal sur le chantier. Le reste de l’arbre des défauts de dévidage est dans problèmes de dévidage du fil.
Dimensionner une torche selon le courant : ce que veut dire « 250 A à 60 % »
Une torche, comme un poste, est donnée pour un courant à un facteur de marche donné sur une période de dix minutes. « 250 A à 60 % » veut dire que la torche peut tenir 250 A pendant 6 minutes sur 10 et doit ensuite refroidir. Contrairement au poste, une torche n’a pas de disjoncteur thermique — surchargée, elle chauffe simplement, et les premiers à en souffrir sont le tube contact, le diffuseur de gaz et l’isolant de la poignée.
La conversion vers un autre courant utilise la même loi du carré que le calculateur de facteur de marche : le facteur de marche varie comme le carré du rapport des courants.
- À 200 A : 60 % × (250 / 200)² ≈ 94 % — presque en continu.
- En continu (100 %) : 250 × √0,6 ≈ 194 A.
- À 280 A : 60 % × (250 / 280)² ≈ 48 % — moins de la moitié du temps.
C’est une estimation pour comparer des torches ; ce sont les données du fabricant qui comptent. La règle de travail : prenez une torche dont le courant nominal est nettement au-dessus de votre courant de soudage habituel, car les longs cordons à plat approchent du service continu.
CO₂ ou mélange argon-CO₂ : pourquoi la valeur nominale baisse
Les fabricants donnent souvent deux valeurs pour une torche : une pour le CO₂ et une pour le mélange argon M21. La seconde est plus basse. Un arc dans un gaz riche en argon rayonne plus de chaleur sur la buse et le tube, donc la même torche chauffe davantage au même courant. Si vous soudez en M21 et que le catalogue ne montre que la valeur en CO₂, gardez une marge. Quel gaz convient à quel travail est traité dans choix du gaz de protection.
Tubes contact : alésage, filetage, matière
| Caractéristique | Ce qu’il faut vérifier | L’erreur qui arrive |
|---|---|---|
| Alésage | Poinçonné sur le tube, égal au fil (0,8 / 1,0 / 1,2) ; plus grand pour l’aluminium | Un tube de 1,0 sur un fil de 0,8 — l’arc dévie dès la première minute |
| Filetage | M6 sur les petites torches, M8 sur les grandes — pour correspondre au diffuseur | Un tube qui « va presque » et qui porte sur deux filets |
| Matière | Cuivre E-Cu pour l’usage général, CuCrZr pour le fort courant et les longues journées | Les tubes les moins chers, sans marquage, s’ovalisent plus vite |
| Serrage | Ferme à la clé ou à la pince, sans forcer | Un tube serré à la main surchauffe à la jonction |
Le filetage et la longueur du tube doivent correspondre au diffuseur de cette série de torche précise — achetez les pièces de rechange d’après la référence de la torche, pas à l’œil.
Buses et position du tube
- Cylindrique — la plus large couverture gazeuse, pour les soudures bout à bout et les longs cordons à plat.
- Conique — pour les soudures d’angle et les coins étroits ; l’alésage plus étroit s’encrasse plus vite, donc elle demande un nettoyage plus fréquent.
- Position du tube. Pour le transfert par court-circuit sur tôle mince, le tube affleure la buse ou dépasse légèrement ; pour le transfert en pulvérisation axiale et le fort courant, il est en retrait dans la buse, loin du bain et de la chaleur.
La longueur de fil sorti de la buse se tient à environ 10–15 diamètres de fil ; déplacer le tube ne change pas cette règle. Le lien entre vitesse de dévidage, courant et longueur de fil sorti est détaillé dans le calculateur de vitesse de fil.
Exemple chiffré : une torche d’atelier pour fil de 1,0 en M21
Un atelier de construction métallique, fil de 1,0 mm, courant de soudage de 180–220 A, gaz M21, soudures d’angle de quelques dizaines de centimètres.
- Le courant de travail le plus élevé est de 220 A. Une torche donnée pour « 250 A à 60 % en CO₂ » donne environ 60 % × (250 / 220)² ≈ 77 % à 220 A, mais sa valeur nominale en M21 est plus basse — la marge fond.
- Conclusion : soit une taille de torche au-dessus, soit vérifier au catalogue la valeur nominale en mélange argon-CO₂.
- Tubes de 1,0 avec le filetage adapté au diffuseur ; CuCrZr en deux équipes.
- Une buse conique pour les soudures d’angle et un spray anti-projections sans silicone.
- Une gaine acier soufflée tous les mois — voir entretien du poste à souder.
Erreurs courantes avec la torche
- Taper la buse sur la pièce pour faire tomber les projections. L’isolant se fissure et la buse devient sous tension — l’arc saute sur la buse.
- Un diffuseur manquant ou abîmé. Le gaz sort de façon inégale et les projections pénètrent dans la torche.
- Meuler les projections sur le tube. L’alésage perd sa rondeur ; remplacer le tube est moins cher et plus rapide.
- Surcharger la torche « parce que le poste donne plus ». La valeur nominale du poste n’est pas celle de la torche — le maillon le plus faible décide.
Questions fréquentes
À quelle fréquence faut-il changer le tube contact ?
Quand le trou n’est plus rond, ce qui, sur du travail lourd, peut arriver en une journée. C’est la pièce la moins chère du système et la cause la plus courante d’un arc qui bégaie, donc la réponse honnête est : plus tôt qu’on ne le pense, et certainement avant de soupçonner le poste.
Le spray anti-projections est-il utile ?
Il ménage la buse, qui est le deuxième consommable le plus cher. Pulvérisez ou trempez la buse et le tube contact, mais gardez le spray loin du joint lui-même — les résidus de silicone dans la soudure provoquent des porosités, et ce défaut est difficile à rattacher à une bombe posée sur l’établi.
Gaine acier ou PTFE ?
Acier pour le fil acier, PTFE pour l’aluminium et l’inox. Une gaine acier racle le fil d’aluminium, mou, et se remplit de copeaux ; le PTFE est trop tendre pour résister longtemps à un fil acier. Se tromper produit des défauts de dévidage qui ressemblent à tout le reste.
Quelle taille de torche MIG pour un poste de 200 A ?
Une torche dont le courant nominal est nettement au-dessus de votre courant habituel. Une torche donnée pour 250 A à 60 % tourne environ 94 % du temps à 200 A d’après la loi du carré, donc elle convient à un poste de 200 A. Si vous soudez en mélange M21, vérifiez la valeur nominale en mélange argon-CO₂ — elle est souvent plus basse que celle en CO₂.
Tubes contact M6 ou M8 ?
C’est le diffuseur de votre torche qui décide : les petites séries prennent en général du M6, les grandes du M8. Achetez les tubes d’après la référence de la torche et le diamètre du fil plutôt que d’après le filetage seul, car les longueurs diffèrent aussi.
Les tubes contact en CuCrZr valent-ils le coup ?
Le cuivre-chrome-zirconium est plus dur et résiste mieux à la température, donc l’alésage s’ovalise plus lentement. Il est rentable à fort courant et en travail en deux équipes ; pour un soudage occasionnel, un tube en cuivre E-Cu standard suffit parfaitement.
Mis à jour :