Comment choisir un poste à souder
Quatre chiffres décident si un poste convient au travail : courant maximal, facteur de marche, alimentation requise et ce que propose le réglage de l’arc. Tout le reste, sur l’emballage, c’est du marketing.

Courant maximal
Partez de la soudure en une passe la plus épaisse que vous prévoyez : environ 40 A par millimètre. Les pièces plus épaisses se soudent en plusieurs passes, donc une tôle de 5 mm n’exige pas 200 A — mais un poste utilisé toute la journée tout en haut de sa plage est un poste qui passe la moitié du temps en sécurité thermique.
Le calculateur de courant donne la valeur pour les diamètres d’électrode que vous comptez utiliser, ce qui est un point de départ plus honnête que l’épaisseur de la tôle seule.
| Épaisseur du métal | Électrode | Courant | Poste à partir de |
|---|---|---|---|
| jusqu’à 3 mm | 2,0–2,5 mm | 50–100 A | 140 A |
| 3–6 mm | 3,2 mm | 90–140 A | 160 A |
| 6–12 mm | 4,0 mm | 130–190 A | 200 A |
| à partir de 12 mm | 4,0–5,0 mm | 180–250 A | 250 A, triphasé |
Facteur de marche — le chiffre qu’on exagère
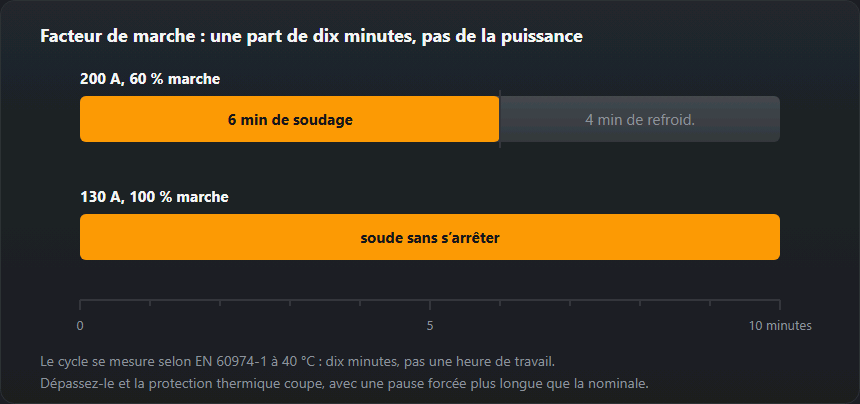
« 200 A » sur le devant de la boîte signifie généralement 200 A à 20 % de facteur de marche : deux minutes de soudage toutes les dix minutes. Ce qui compte, c’est le courant à 60 %, et ce chiffre figure sur la plaque signalétique plutôt que sur la boîte.
Le facteur de marche dépend aussi de la température ambiante — la valeur de la plaque est mesurée à 40 °C, et un poste dans un atelier chaud en août fera moins bien. Le calculateur de facteur de marche convertit les courants et montre quelle alimentation le poste exige réellement.
L’alimentation
Le courant absorbé n’est pas le courant de soudage : un poste inverter monophasé de 200 A tire environ 30 A sur le secteur, ce qu’un circuit domestique standard ne peut pas fournir. Avant d’acheter, calculez le courant absorbé et vérifiez ce que le bâtiment peut fournir. Un poste qui ne peut tourner qu’à moitié de sa puissance est un poste à moitié acheté.
Deux points pratiques. Utilisez un disjoncteur de courbe C, parce que le courant d’appel d’un poste inverter fait déclencher un disjoncteur de courbe B. Et si le poste doit tourner sur un groupe électrogène, prévoyez environ 30 % de marge — voir pourquoi votre poste fait sauter le disjoncteur.
Quelles fonctions valent leur prix
Ce qui vaut le prix. Le hot start et l’arc force sur un poste MMA — ils transforment une électrode basique difficile en électrode facile. Un vrai dévidoir avec galets métalliques et pression réglable sur un MIG. L’amorçage HF et une pédale ou une descente de courant (slope) en TIG. Et la sortie AC si vous soudez un jour de l’aluminium, car sans elle c’est impossible.
Moins utiles que leur prix ne le laisse croire. Les programmes synergiques, qui sont utiles quand ils correspondent à votre fil et à votre gaz et trompeurs quand ce n’est pas le cas. Les afficheurs numériques qui montrent des valeurs préréglées et non mesurées. Et la mention « IGBT » sur la face avant, qui décrit un composant présent dans tous les postes inverter modernes.
Les pièces que personne ne photographie
Les câbles, le porte-électrode, la pince de masse et — sur un MIG — la torche sont ce que vous tenez réellement en main, et les postes bon marché économisent d’abord là-dessus. Un poste livré avec 2 mètres de câble fin et une pince en tôle emboutie paraîtra faible quel que soit son contenu : la raison est expliquée dans le calculateur de section de câble.
Vérifiez aussi la disponibilité des pièces détachées. Les tubes contact, les gaines et les buses sont des consommables, et un poste orphelin dont personne ne stocke les pièces de torche est bon pour la ferraille bien avant de tomber en panne.
Commencez par la prise : quel courant de soudage votre circuit autorise
Avant de comparer des postes, vérifiez ce que l’installation peut supporter. D’après le modèle du calculateur de facteur de marche (poste inverter MMA, 230 V, rendement 85 %, facteur de puissance 0,95), le courant absorbé égale le calibre du circuit à ces courants de soudage :
- circuit de 16 A — environ 120 A de soudage ;
- circuit de 20 A — environ 145 A ;
- circuit de 25 A — environ 170 A ;
- circuit de 32 A — environ 210 A.
Ces chiffres valent pour un arc qui brûle sans interruption. En travail normal, avec des pauses pour changer d’électrode, le disjoncteur voit un courant moyenné : vous pouvez donc souder plus fort par moments — mais si vous prévoyez de longs cordons avec des électrodes de 4,0 mm (130–190 A), une prise ordinaire de 16 A ne conviendra pas, quoi que le poste puisse délivrer.
Trois installations types
Garage : acier jusqu’à 6 mm, prise de 16 A
Électrodes de 2,5 et 3,2 mm (70–140 A). Le tableau ci-dessus oriente vers un poste de 160 A. Avec une électrode de 3,2 mm à 115 A, l’inverter tire environ 15 A — dans les limites d’un circuit de 16 A si rien d’autre n’y est branché. Une rallonge de 2,5 mm², entièrement déroulée. Un masque avec une plage de teintes 9–13 suffit : ces électrodes demandent la teinte 11.
Chantier : structures de 6–12 mm, alimentation par groupe électrogène
Électrodes de 4,0 mm (130–190 A), un poste à partir de 200 A. À 190 A, l’appel de courant est d’environ 28 A sur une phase, à 200 A pleins environ 30 A — ce qui exige un circuit de 32 A ou le triphasé. Sur groupe électrogène, un poste inverter PFC demande environ 9 kVA de puissance continue, un poste inverter sans PFC environ 12,5 kVA — détails dans le calculateur de puissance de groupe électrogène. C’est là que le PFC et une large plage de tension d’alimentation se rentabilisent vraiment.
Atelier de fabrication : fortes épaisseurs, alimentation triphasée
Électrodes de 4,0–5,0 mm (180–250 A), un poste triphasé à partir de 250 A. À 250 A, le calculateur indique environ 13,4 A par phase — moins que ce qu’un petit poste monophasé tire sur une phase à 160 A. Câbles de soudage : à 250 A et 10 m, il faut 25 mm², à 20 m déjà 50 mm² — voir le calculateur de section de câble.
Comparer deux offres pas à pas
- Ramenez le facteur de marche à 100 %. « 200 A à 20 % » fait environ 89 A en continu, « 160 A à 60 % » environ 124 A.
- Vérifiez la température d’essai du facteur de marche : EN 60974-1 exige 40 °C.
- Comparez I1max et I1eff avec ce que donne votre circuit (liste ci-dessus).
- PFC et plage de tension d’alimentation — importants sur un groupe électrogène ou une alimentation faible.
- Indice IP — au moins IP23 pour le travail en extérieur.
- Câbles livrés dans la boîte : comparez leur section et leur longueur avec le tableau des câbles — des câbles fins mangent une partie de la puissance.
- Service après-vente et pièces : pouvez-vous trouver porte-électrodes, tubes contact et connecteurs près de chez vous ?
Budget : où ne pas économiser
- Réserve de courant et de facteur de marche. Un poste qui travaille à la moitié de sa capacité chauffe moins et dure plus longtemps.
- Le masque. Classe optique 1/1/1/1 ou 1/1/1/2 et une plage qui couvre vos procédés — voir le masque de soudage.
- Câbles et pince de masse. Une pince bon marché et un câble de retour fin sont une chute de tension qu’aucune électronique ne corrige.
- Une bouteille et un détendeur pour le MIG/MAG — sans gaz, il reste le fil fourré autoprotégé : meilleur dans le vent, mais avec du laitier et plus de fumées.
Erreurs d’achat fréquentes
- Acheter sur le courant maximal plutôt que sur le facteur de marche.
- Ignorer l’installation électrique — un poste de 200 A sur une prise de 16 A donne environ 120 A en travail continu.
- Un poste uniquement en courant continu pour l’aluminium. Le TIG sur aluminium exige du courant alternatif.
- Pas de budget pour la protection — masque, gants et veste font partie de l’équipement, pas d’un complément.
- Pas de plan d’entretien. La poussière dans le dissipateur raccourcit le facteur de marche réel — voir entretien et pannes.
Questions fréquentes
De combien d’ampères ai-je vraiment besoin ?
Environ 40 A par millimètre de l’épaisseur maximale que vous souderez en une passe. Pour un atelier de particulier jusqu’à 5 mm, un poste de 160 A suffit ; pour de la structure de 10 mm, 200 A ; au-delà, on passe au triphasé. Acheter du 250 A « pour être tranquille » sur une alimentation domestique de 16 A, c’est acheter un poste que vous ne pourrez pas faire tourner à pleine puissance.
Un poste inverter bon marché vaut-il le coup ?
Pour un usage occasionnel et léger, souvent oui. Ce que vous sacrifiez : le facteur de marche, l’honnêteté de la plaque signalétique, les fonctions de réglage de l’arc et la disponibilité des pièces détachées dans trois ans. Ce que vous ne devez pas sacrifier : le marquage CE et la conformité à la norme EN 60974-1 — c’est la norme de sécurité, pas un argument commercial.
Multiprocédé ou monoprocédé ?
Un poste combiné MIG/TIG/MMA est vraiment utile si vous vous servirez des trois. Si vous ne ferez en réalité que du MIG, un poste MIG dédié au même prix aura un meilleur dévidoir — et c’est le dévidoir qui détermine si le poste est agréable à utiliser.
Quel poste puis-je brancher sur une prise de 16 A ?
En soudage continu, un circuit de 16 A supporte environ 120 A de courant de soudage (poste inverter MMA, d’après notre calculateur de facteur de marche). Cela couvre les électrodes de 2,5 et 3,2 mm. Un poste de 160–200 A sur une telle prise se justifie comme réserve de facteur de marche, mais vous n’utiliserez son maximum que par brefs instants.
Un poste de 250 A exige-t-il le triphasé ?
En pratique, oui. À 250 A, un poste inverter MMA tire environ 40 A sur une phase monophasée de 230 V, mais environ 13 A par phase sur une alimentation triphasée de 400 V. C’est pourquoi les postes de cette classe sont triphasés.
Comment comparer des postes avec des facteurs de marche différents ?
Ramenez les deux à 100 % : I₁₀₀ = I·√X. « 200 A à 20 % » donne environ 89 A en continu, « 160 A à 60 % » environ 124 A. Vérifiez aussi que le facteur de marche est donné à 40 °C, comme l’exige EN 60974-1.
Mis à jour :