Entretien du poste à souder et pannes courantes
Presque tout ce qui cloche sur un poste à souder est de la poussière, une connexion lâche ou un consommable. La machine réellement en panne est le cas rare, et c’est celle qu’il faut écarter en dernier plutôt qu’en premier.
Entretien courant
Soufflez la poussière. Tous les trimestres dans un atelier propre, tous les mois là où l’on meule. Débranchez le poste et laissez-le reposer quelques minutes d’abord — les condensateurs d’un poste inverter gardent une charge après la coupure. Utilisez de l’air comprimé à pression modérée ; une forte pression enfonce la poussière plus loin et peut lancer le ventilateur assez fort pour l’abîmer.
Contrôlez les câbles et les connexions. Les connecteurs à baïonnette se desserrent, et un connecteur lâche chauffe. Passez la main le long des câbles et sur les connecteurs après une séance — tout ce qui est tiède est une résistance que vous payez à l’arc.
Regardez la pince de masse. Le ressort faiblit, les mâchoires brûlent, la surface de contact diminue. C’est la pièce la moins chère du circuit et la cause cachée la plus fréquente d’un arc faible.
MIG seulement : changez le tube contact, nettoyez la buse, soufflez la gaine à chaque changement de bobine — voir consommables de torche.
Les pannes courantes

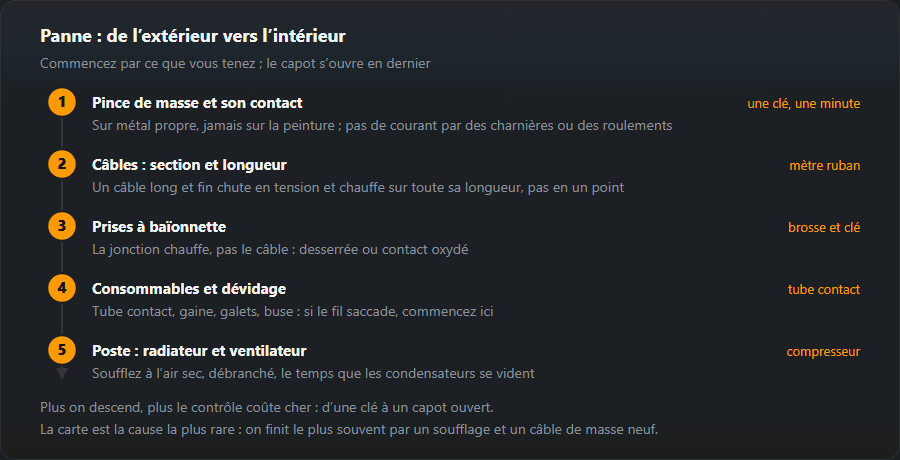
On constate que la plupart des lignes renvoient à l’extérieur du poste. Travailler de l’extérieur vers l’intérieur — pince, câbles, connecteurs, consommables, puis le poste — règle la grande majorité des cas sans rien ouvrir.
| Symptôme | À vérifier |
|---|---|
| Ne s’amorce pas | Pince de masse, polarité, coupure dans le porte-électrode, électrode humide |
| Se coupe au bout de quelques minutes | Facteur de marche dépassé, aérations obstruées, intérieur encrassé de poussière, température ambiante |
| Arc faible au courant nominal | Pince de masse, section des câbles, connecteurs, tension d’alimentation en charge |
| Arc instable, courant qui varie | Tube contact (MIG), connecteur desserré, tungstène sale (TIG) |
| Fait disjoncter l’alimentation | Courbe du disjoncteur, calibre du circuit, rallonge enroulée sur son enrouleur |
| Fait déclencher le différentiel | Humidité, câble abîmé, humidité à l’intérieur du poste — un vrai défaut, pas un déclenchement intempestif |
| Un connecteur chauffe | Serrage, face de contact oxydée |
| Dévidage du fil irrégulier | Gaine, galets d’entraînement, tube contact |
Stockage et transport
L’humidité est l’ennemie du matériel stocké. Un poste qui a passé un hiver dans une camionnette non chauffée a besoin de plusieurs heures à température ambiante avant d’être mis sous tension, parce que la condensation dans un poste inverter sous tension est la façon dont les parties puissance meurent.
Enroulez les câbles sans les serrer, et ne suspendez pas le poste par sa torche. Une torche MIG porte sa propre gaine, et un poste qui y pend plie cette gaine au pire endroit possible.
Un poste inverter contient des condensateurs chargés à plusieurs centaines de volts qui restent chargés après débranchement. Souffler la poussière par les ouïes est de l’entretien ; ouvrir le capot et sonder la carte n’en est pas, sauf si c’est votre métier.
Le dévidoir : galets, pression, gaine
Sur un poste MIG, la moitié de toutes les « pannes de poste » sont en réalité le trajet du fil de la bobine au tube contact. Vérifiez-le dans cet ordre, car chaque étape demande plus de démontage que la précédente :
- Frein de bobine. Trop lâche et la bobine continue de tourner quand la gâchette est relâchée, jetant du fil hors de la bobine ; trop serré et le moteur d’avance peine pendant que le fil patine dans les galets.
- Galets. La gorge doit convenir au diamètre et au type de fil : en V pour l’acier plein, en U pour l’aluminium, moletée pour le fil fourré. Le diamètre gravé sur le galet doit correspondre à la bobine — un galet de 1,0 n’accroche pas du fil de 0,8 mm et il patine.
- Pression. Juste assez pour que le fil cesse de patiner quand vous le tenez d’une main gantée à la sortie de la torche. Une pression serrée « à fond » aplatit le fil, qui s’accroche ensuite dans la gaine et le tube contact, et l’aluminium est tout simplement écrasé.
- Gaine. Tube contact retiré, le fil doit passer dans la torche à la main sans résistance notable. S’il frotte, soufflez la gaine depuis le côté dévidoir, et si cela n’aide pas, remplacez-la. Gaine acier pour l’acier, PTFE ou graphite pour l’aluminium.
Pour monter une gaine neuve, mesurez la longueur avec le faisceau de torche posé bien droit. Trop courte, elle laisse un vide dans le connecteur où le fil se plie ; trop longue, elle serpente dans le faisceau et freine le fil. Les consommables de torche sont traités dans consommables de torche MIG/MAG, et les symptômes d’avance habituels dans problèmes d’avance du fil.
Circuit de gaz : fuites et débit
Une fuite dans un tuyau ou un raccord ne fait pas que gaspiller du gaz. Un tuyau dont le raccord fuit aspire de l’air par effet Venturi et donne des porosités même si le débitmètre indique correctement. Le contrôle prend cinq minutes :
- ouvrez la bouteille, coupez le débit à la torche et badigeonnez les joints avec de l’eau et du liquide vaisselle — les bulles montrent la fuite ;
- inspectez le tuyau sur toute sa longueur, surtout près des raccords, où il se fissure en premier ;
- vérifiez le débit avec le bouton de test gaz du dévidoir, pas à l’oreille.
Le débit de gaz à prévoir pour une buse et un courant donnés se calcule avec le calculateur de consommation de gaz de protection.
Groupes de refroidissement des torches refroidies à l’eau
Une torche refroidie à l’eau surchauffe non pas parce qu’elle est sous-dimensionnée mais parce que le liquide ne circule pas. Avant la prise de poste, vérifiez le niveau dans le réservoir et que le liquide y revient en un filet régulier. Remplissez avec le liquide recommandé par le fabricant du matériel, pas avec l’eau du robinet : le tartre bouche les fins passages de la torche, et l’eau pure gèle dans un atelier non chauffé et fend les tuyaux.
Contrôle électrique périodique
Souffler et resserrer les connecteurs est de l’entretien. Les essais de sécurité sont couverts par une norme distincte — EN IEC 60974-4, sur l’inspection et les essais périodiques du matériel de soudage à l’arc. Elle comprend un contrôle visuel, la continuité du conducteur de protection, la résistance d’isolement, les courants de fuite, la tension à vide et un essai fonctionnel. Il est fait par quelqu’un ayant la compétence électrique et les instruments adaptés ; l’intervalle est fixé par l’évaluation des risques de l’employeur ou par la notice du fabricant. Consignez le résultat sur la fiche du poste avec la date du prochain essai, pour que personne n’ait à s’en souvenir.
Exemple chiffré : le MIG s’est mis à crépiter et le fil saccade
Le symptôme : un arc irrégulier, le fil accélère et cale, des billes de projections collées à la buse. L’ordre dans lequel chercher la cause :
- Tube contact. Alésage usé en ovale — remplacez-le. Il coûte trois fois rien et règle la moitié de ces plaintes.
- Masse. Pince sur métal nu et propre, connecteur serré.
- Galets et pression. Gorge adaptée au fil, pression réglée par l’essai du gant.
- Gaine. Poussez le fil à la main, tube contact retiré ; s’il frotte, soufflez ou remplacez.
- Frein de bobine et fil lui-même. Du fil rouillé, d’une bobine gardée dans l’humidité, ne passera bien dans aucun dévidoir.
Ce n’est que lorsque les cinq points sont bons et que le problème reste qu’il vaut la peine d’apporter le poste en réparation — et alors notez ce qui a déjà été vérifié.
Erreurs qui raccourcissent la vie d’un poste
- Souffler à pleine pression de tout près. Le jet enfonce la poussière sous les composants et peut ruiner le roulement du ventilateur.
- De la graisse ou de l’huile dans la gaine. Elle retient la poussière et la limaille, et une semaine plus tard le fil avance plus mal qu’avant l’« entretien ».
- Travailler sur un enrouleur de rallonge non déroulé. Un enrouleur non déroulé chauffe et fait chuter la tension — le même problème apparaît dans le tableau des pannes à la ligne du disjoncteur.
- Ouvrir le capot sous garantie. Faites d’abord les cinq contrôles extérieurs ; un scellé brisé sur un dissipateur encrassé fait perdre la garantie pour rien.
Questions fréquentes
À quelle fréquence faut-il souffler le poste ?
Tous les trois mois dans un atelier propre, tous les mois là où l’on meule. La poussière conductrice à l’intérieur d’un poste inverter est ce qui les tue : elle ponte les pistes de la carte et court-circuite la partie puissance. Air comprimé à basse pression, poste débranché et laissé au repos — les condensateurs gardent une charge.
Le poste s’arrête après quelques minutes et le ventilateur continue de tourner.
C’est la protection thermique qui fonctionne correctement, pas une panne. Soit le facteur de marche est dépassé, soit le passage d’air est obstrué. Vérifiez que rien n’est contre les ouïes et que le filtre est propre, puis calculez le facteur de marche réel avec le calculateur de facteur de marche.
Vaut-il la peine de réparer un vieux poste inverter ?
Cela dépend de ce qui est tombé en panne. Un ventilateur, un interrupteur, un câble ou une prise — oui, facilement. La carte de puissance d’un poste qui n’est plus fabriqué — rarement, parce que la carte approche le prix d’un poste neuf et que le diagnostic prend une heure de technicien avant que personne ne sache.
Comment régler la pression des galets d’un poste MIG ?
Commencez léger et serrez jusqu’à ce que le fil cesse de patiner quand vous le tenez d’une main gantée à la sortie de la torche. Pas plus : une pression excessive aplatit le fil, qui s’accroche ensuite dans la gaine et le tube contact. L’aluminium demande nettement moins de pression que l’acier.
Quand faut-il remplacer la gaine d’une torche MIG ?
Quand, tube contact retiré, le fil ne passe pas à la main sans frottement et que le soufflage depuis le côté dévidoir n’y change rien. Le second signe est une alimentation saccadée avec un tube contact neuf et des galets bien réglés. Utilisez une gaine acier pour l’acier et du PTFE ou du graphite pour l’aluminium.
Quel liquide de refroidissement pour une torche refroidie à l’eau ?
Celui que recommande le fabricant du matériel. L’eau du robinet laisse du tartre dans les fins passages de la torche et gèle dans un atelier non chauffé, ce qui fend les tuyaux. Avant la prise de poste, vérifiez le niveau et que le liquide revient au réservoir en un filet régulier.
Mis à jour :