Serwis spawarki i typowe awarie
Większość wizyt w serwisie kończy się przedmuchaniem i wymianą przewodu masy. Zobaczmy, co sprawdzić samemu w pół godziny, żeby nie płacić za to samo.
Kurz to przyczyna numer jeden
Inwerter chłodzi się powietrzem, które przeciąga przez siebie razem z całym kurzem hali. Pył metaliczny i ścierny osiada na radiatorze i na płycie: najpierw urządzenie zaczyna wcześniej wchodzić w zabezpieczenie termiczne, potem pojawiają się przebicia.
Przedmuchiwać suchym sprężonym powietrzem o niskim ciśnieniu, koniecznie po odłączeniu zasilania i odczekaniu — w kondensatorach zostaje ładunek. Częstotliwość: raz w miesiącu w zapylonej hali, raz na kwartał w garażu.
Najpierw sprawdź nie elektronikę, tylko trzy rzeczy: zapchany radiator, zasłonięte otwory wentylacyjne i temperaturę w pomieszczeniu. Tabliczkowy cykl pracy mierzy się przy 40 °C, a latem pod blaszanym dachem jest on często nieosiągalny.
Przewód masy i złącza

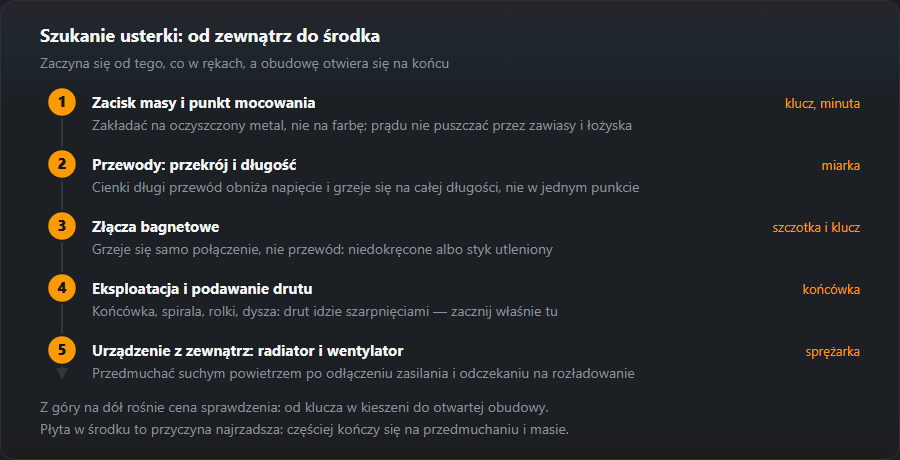
Druga co do częstości przyczyna tego, że „spawarka zaczęła źle spawać”, to styk, a nie samo urządzenie. Sprawdzaj po kolei:
- Zacisk masy. Sprężyna osłabła, szczęki w zgorzelinie — styk jest zły. Zakładać na oczyszczony metal, nie na farbę.
- Punkt mocowania. Nie puszczać prądu przez zawiasy, przeguby i łożyska: przypalają się i niszczeją.
- Złącza bagnetowe. Przekręcić, dokręcić. Grzejące się złącze to pewny znak złego styku.
- Przekrój i długość. Cienki długi przewód powoduje spadek napięcia; policz przekrój przewodu.
Typowe awarie
Osobne omówienie przypadku z bezpiecznikiem jest na stronie spawarka wybija bezpiecznik. Jaki bezpiecznik jest potrzebny, przeliczy kalkulator cyklu pracy i bezpiecznika.
| Objaw | Sprawdzić w pierwszej kolejności |
|---|---|
| Nie zajarza łuku | Masa, biegunowość, przerwa w uchwycie, wilgotna elektroda |
| Wyłącza się po kilku minutach | Przekroczony cykl pracy, zatkane wloty, kurz w środku, temperatura otoczenia |
| Słaby łuk przy prądzie znamionowym | Zacisk masy, przekrój przewodu, złącza, napięcie sieci pod obciążeniem |
| Łuk niestabilny, prąd pływa | Końcówka prądowa (MIG), poluzowane złącze, brudny wolfram (TIG) |
| Wybija bezpiecznik | Charakterystyka wyłącznika, obciążalność obwodu, nierozwinięty bęben przedłużacza |
| Wybija różnicówkę | Wilgoć, uszkodzony przewód, woda w urządzeniu — to prawdziwa usterka, nie uciążliwość |
| Grzeje się złącze | Dokręcenie, utlenienie styku |
| Drut idzie szarpnięciami | Spirala, rolki podające, końcówka prądowa |
Prosty harmonogram
- Co zmianę: obejrzeć przewody pod kątem przecięć, sprawdzić zacisk masy, oczyścić dyszę.
- Raz w miesiącu: przedmuchać spiralę, sprawdzić rolki, dokręcić złącza.
- Raz na kwartał: przedmuchać urządzenie w środku, sprawdzić wentylator.
- Przechowywanie: suche pomieszczenie. Kondensat po mrozie to częsta przyczyna przebicia przy pierwszym załączeniu, więc urządzeniu wniesionemu z zimna daje się odtajać bez włączania.
Podajnik drutu: rolki, docisk, spirala
W półautomacie połowa „awarii spawarki” to w rzeczywistości droga drutu od szpuli do końcówki. Sprawdza się ją w tej kolejności, bo każdy następny krok wymaga więcej rozbierania:
- Hamulec szpuli. Za słaby — szpula po zatrzymaniu kręci się dalej i drut spada z nawoju; za mocny — silnik podajnika pracuje pod obciążeniem i drut ślizga się na rolkach.
- Rolki. Rowek pod średnicę i rodzaj drutu: V do drutu litego stalowego, U do aluminium, radełkowany do drutu proszkowego. Średnica wybita na rolce musi zgadzać się ze szpulą — rolka 1,0 pod drutem 0,8 mm nie trzyma go i drut się ślizga.
- Docisk. Tylko tyle, żeby drut szedł równo. Gdy przytrzymasz go w rękawicy przy wylocie uchwytu, rolki mają się ślizgać, a drut stać — jeśli go przepychają i gniotą, docisk jest za mocny. Docisk „na maksa” spłaszcza drut, który potem zaczepia w spirali i w końcówce, a aluminium po prostu zgniata.
- Spirala. Po odkręceniu końcówki drut powinien dać się przepchnąć przez uchwyt ręką bez wyraźnego oporu. Jeżeli idzie ciężko, spiralę przedmuchuje się sprężonym powietrzem, a gdy to nie pomaga — wymienia. Do stali — spirala stalowa, do aluminium — teflonowa lub grafitowa.
Przy wymianie spirali długość odmierza się na wyprostowanym przewodzie uchwytu. Za krótka zostawia szczelinę w złączu, w której drut się zawija, za długa wygina się w pakiecie i hamuje drut. Szczegóły części eksploatacyjnych uchwytu opisuje strona uchwyt MIG/MAG — części eksploatacyjne, a typowe objawy szarpania drutu — drut podaje się nierówno.
Instalacja gazowa: szczelność i przepływ
Nieszczelność w wężu lub złączu nie tylko marnuje gaz. Wąż z nieszczelnym złączem zasysa powietrze przez efekt inżektora i daje pory, choć rotametr pokazuje prawidłowy przepływ. Kontrola zajmuje pięć minut:
- otworzyć butlę, zamknąć przepływ w uchwycie i posmarować złącza wodą z płynem do naczyń — bąbelki pokazują nieszczelność;
- obejrzeć wąż na całej długości, szczególnie przy złączach, gdzie pęka najpierw;
- sprawdzić przepływ przyciskiem testu gazu w podajniku, a nie „na ucho”.
Ile gazu powinno płynąć przy danej dyszy i prądzie, policzy kalkulator zużycia gazu.
Chłodnica przy uchwytach chłodzonych cieczą
Uchwyt chłodzony cieczą przegrzewa się nie dlatego, że jest słaby, tylko dlatego, że ciecz nie krąży. Przed zmianą sprawdza się poziom w zbiorniku i czy ciecz wraca do niego strumieniem. Do układu leje się płyn zalecany przez producenta urządzenia, nie wodę z kranu: kamień zatyka cienkie kanały uchwytu, a zwykła woda zamarza w nieogrzewanej hali i rozsadza węże.
Okresowa kontrola elektryczna
Przedmuchanie i dokręcenie złączy to obsługa. Kontrolę bezpieczeństwa opisuje osobna norma — EN IEC 60974-4, poświęcona okresowym przeglądom i badaniom urządzeń do spawania łukowego. Obejmuje ona oględziny, ciągłość przewodu ochronnego, rezystancję izolacji, prądy upływu, napięcie biegu jałowego i próbę działania. Robi ją osoba z uprawnieniami elektrycznymi i przyrządami, a częstotliwość ustala pracodawca w ocenie ryzyka albo producent w instrukcji. Wynik zapisuje się w karcie urządzenia razem z datą następnego przeglądu, żeby nikt nie musiał go pamiętać.
Przykład: MIG zaczął strzelać, a drut się „ślimaczy”
Objaw: łuk nierówny, drut raz przyspiesza, raz staje, na końcówce przyklejone kulki. Kolejność, w jakiej szuka się przyczyny:
- Końcówka prądowa. Otwór wyrobiony w owal — wymienić. Kosztuje grosze i usuwa połowę takich zgłoszeń.
- Masa. Zacisk na oczyszczonym metalu, złącze dokręcone (zob. wyżej).
- Rolki i docisk. Rowek zgodny z drutem, docisk według próby z rękawicą.
- Spirala. Przepchnąć drut ręką bez końcówki; opór — przedmuchać albo wymienić.
- Hamulec szpuli i sam drut. Zardzewiały drut ze szpuli trzymanej w wilgoci nie przejdzie gładko przez żaden podajnik.
Dopiero gdy wszystkich pięć punktów jest w porządku, a problem zostaje, ma sens wizyta w serwisie — i wtedy warto opisać, co już sprawdzono.
Błędy, które skracają życie spawarki
- Przedmuchiwanie z bliska pełnym ciśnieniem. Strumień wbija pył pod elementy i potrafi zatrzeć łożysko wentylatora.
- Smar lub olej w spirali. Zbiera pył i opiłki, a po tygodniu drut idzie gorzej niż przed „konserwacją”.
- Praca z przedłużacza nawiniętego na bęben. Nierozwinięty bęben grzeje się i obniża napięcie — ten sam problem opisuje tabela usterek w wierszu o bezpieczniku.
- Otwieranie obudowy na gwarancji. Najpierw pięć kroków z zewnątrz; plomba zerwana przy zapchanym radiatorze to strata gwarancji bez powodu.
Częste pytania
Spawarka wchodzi w zabezpieczenie wcześniej niż podaje tabliczka — to wada?
Raczej nie. Tabliczkowy cykl pracy mierzy się przy 40 °C, a latem pod dachem bywa wyżej. Dołóż zapchany kurzem radiator i deklarowany cykl przestaje być osiągalny. Zacznij od przedmuchania i sprawdzenia wentylacji, a nie od reklamacji.
Jak często przedmuchiwać spawarkę?
W zapylonej hali raz w miesiącu, w garażu raz na kwartał. Koniecznie po odłączeniu zasilania i po odczekaniu: w kondensatorach zostaje ładunek. Powietrze suche i o niskim ciśnieniu, inaczej pył wbija się pod elementy.
Dlaczego grzeje się złącze przewodu?
Zły styk. Bagnet niedokręcony, styk utleniony albo złącze rozrobione. Grzeje się samo połączenie, nie przewód — i szybko prowadzi to do nadtopienia. Dokręcić, oczyścić, przy wyrobieniu wymienić.
Jak ustawić docisk rolek podajnika?
Zacząć od słabego i dokręcać, aż drut zacznie iść równo, bez poślizgu. Kontrola: gdy przytrzymasz drut w rękawicy przy wylocie uchwytu, rolki mają się ślizgać, a drut stać. Więcej nie trzeba: zbyt mocny docisk spłaszcza drut, który potem zaczepia w spirali i końcówce. Przy aluminium docisk jest wyraźnie mniejszy niż przy stali.
Kiedy wymienić spiralę w uchwycie MIG?
Gdy po odkręceniu końcówki drut nie daje się przepchnąć ręką bez oporu, a przedmuchanie sprężonym powietrzem nie pomaga. Drugi sygnał to drut szarpiący mimo nowej końcówki i właściwie ustawionych rolek. Do stali stosuje się spiralę stalową, do aluminium teflonową lub grafitową.
Czym napełnić chłodnicę uchwytu TIG lub MIG?
Płynem zalecanym przez producenta urządzenia. Woda z kranu zostawia kamień w cienkich kanałach uchwytu, a w nieogrzewanej hali zamarza i rozsadza węże. Przed zmianą warto sprawdzić poziom i to, czy ciecz wraca do zbiornika strumieniem.
Aktualizacja: