Ile gazu osłonowego zużyjesz i na ile starczy butla
Butla 40 l pod 200 bar mieści około 8000 l gazu, co przy przepływie 12 l/min daje mniej więcej 11 godzin czystego łuku. Kalkulator pokazuje, ile gazu pochłonie robota, ile jest go teraz w butli, na jaki czas wystarczy i ile to kosztuje. Liczy z ciśnienia — dokładnie tak, jak patrzysz na manometr reduktora.
Krótka odpowiedź
Typowy przepływ: MAG, stal — 10–16, TIG, stal i nierdzewka — 6–10, osłona grani w rurze — 4–8 l/min. Butla 40 l pod 200 bar to 8000 litrów gazu — przy 12 l/min wystarcza na jakieś jedenaście godzin palenia łuku. Kalkulator niżej liczy zapas i zużycie na zmianę.
Jak to liczymy
- Potrzeba gazu:
Q = q · t— przepływ w l/min pomnożony przez czysty czas jarzenia łuku. - Gazu w butli:
V = Vb · p— pojemność butli w litrach pomnożona przez ciśnienie w barach. Butla 40 l przy 200 bar to 8 000 l gazu w warunkach normalnych. - Wystarczy na:
T = V / q. - Koszt: cena napełnienia dzielona przez pełną objętość (Vb × 200 bar) i mnożona przez objętość zużytą.
Łuk pali się przez około 20–40 % czasu zmiany: reszta to składanie, czyszczenie, przejścia. Licząc ośmiogodzinną zmianę, przyjmij 1,5–3 godziny czystego jarzenia, inaczej zużycie wyjdzie trzykrotnie zawyżone.
Typowy przepływ według metody
| Metoda | Gaz | Przepływ, l/min |
|---|---|---|
| MAG, stal | CO₂ lub Ar+18 % CO₂ | 10–16 |
| MIG/MAG, nierdzewka | Ar+2 % CO₂ (M12), Ar+He (I3) | 12–16 |
| MIG, aluminium | Ar, Ar+He | 14–20 |
| TIG, stal i nierdzewka | Ar 99,99 | 6–10 |
| TIG, aluminium (AC) | Ar 99,99 | 8–12 |
| Osłona grani w rurze | Ar, N₂+H₂ | 4–8 |
Wartości dla dyszy 12–16 mm w zaciszu. W przeciągu nie podkręcaj przepływu, tylko zasłoń stanowisko: za duży strumień staje się turbulentny i sam wciąga powietrze. MAG 10–16 l/min to zakres dla typowych prądów do ok. 220 A; na blasze do 1 mm wystarcza 8–10, a przy łuku natryskowym powyżej 220 A z szerszą dyszą — 16–20 l/min, jak w tabeli parametrów MIG/MAG.
Gdzie gaz ucieka na marne
- Za duży przepływ. Powyżej 20 l/min strumień staje się turbulentny i zasysa powietrze — osłona się pogarsza, a nie poprawia.
- Odpryski w dyszy. Zapchana dysza rozbija strumień; czyszczenie i spray antyodpryskowy to czynność regularna.
- Długi wylot drutu. Im dalej dysza od jeziorka, tym więcej gazu potrzeba na tę samą osłonę.
- Nieszczelności węży i reduktora. Sprawdza się wodą z mydłem; butla zostawiona z otwartym zaworem spokojnie schodzi przez weekend.
Przykład: ile gazu na zmianę i na miesiąc
Spawacz MAG na konstrukcji stalowej, drut 1,0 mm, mieszanka Ar+18 % CO₂, przepływ 14 l/min (środek zakresu 10–16 z tabeli wyżej). Z ośmiu godzin zmiany łuk pali się około dwóch — reszta to składanie, szlifowanie i przejścia.
- Zużycie na zmianę: 14 l/min × 120 min = 1 680 l.
- Zapas w butli: 40 l × 200 bar = 8 000 l.
- Na ile zmian: 8 000 / 1 680 ≈ 4,8 — butla schodzi w tydzień.
- Na miesiąc: przy 20 zmianach 33 600 l, czyli ponad cztery butle 40 l.
- Koszt zmiany: 1 680 / 8 000 = 21 % ceny napełnienia. Wystarczy pomnożyć przez cenę ze swojej rozlewni — nie trzeba znać ceny litra.
Ten sam zakład na TIG: 8 l/min, półtorej godziny łuku, bo spawa się wolniej i więcej czasu idzie na przygotowanie. To 720 l na zmianę, butla 40 l wystarcza na 11 zmian, a zmiana kosztuje 9 % napełnienia.
Starty i sczepy: gaz, którego nie widać w czasie łuku
Każde zajarzenie to wypływ wstępny, każde zgaszenie — wypływ końcowy. Jeśli oba razem trwają 5 s przy 12 l/min, jeden start kosztuje 1 l gazu. Przy 200 sczepach i krótkich spoinach na zmianę daje to 200 l, czyli prawie jedną ósmą zużycia z przykładu wyżej. Do tego dochodzi uderzenie gazu z węża po przerwie: w wężu stoi gaz pod ciśnieniem reduktora i przy pierwszym naciśnięciu uchodzi naraz. Przy robocie sczepnej skrócenie wypływu wstępnego daje więcej niż kręcenie rotametrem.
Formowanie grani liczy się inaczej
Gaz formujący w rurze płynie cały czas, także gdy łuk nie pali się wcale: przedmuch przed spawaniem, przerwy, zmiana elektrody. Dla osłony grani do wzoru wpisz więc cały czas, gdy rura jest zamknięta i przedmuchiwana, a nie czas łuku, i przepływ z wiersza „osłona grani” w tabeli (4–8 l/min).

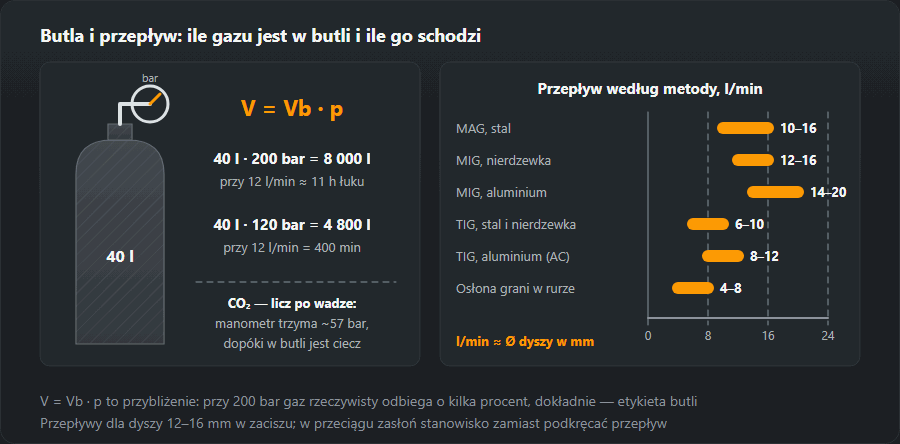
Ile zostało w butli — jak czytać manometr
Manometr wysokiego ciśnienia na reduktorze pokazuje ciśnienie, a objętość liczysz sam: butla 40 l ze wskazaniem 120 bar to 4 800 l, przy 12 l/min — 400 min, czyli niecałe 7 godzin łuku. Dla argonu i mieszanek wskazanie spada równo, liniowo z zużyciem, więc po połowie wskazówki masz połowę gazu.
- Temperatura zmienia wskazanie, nie ilość gazu. Ciśnienie rośnie i maleje z temperaturą bezwzględną: butla napełniona do 200 bar przy 20 °C pokaże na mrozie −10 °C około 180 bar (263/293 ≈ 0,9). Gazu jest tyle samo — licząc zapas zimą na placu, nie myl tego z wyciekiem.
- Wzór V = Vb · p to przybliżenie. Przy 200 bar gaz rzeczywisty odbiega od idealnego o kilka procent; dokładną zawartość w m³ podaje etykieta albo dokument dostawcy.
- Nie opróżniaj do zera. Przy końcówce ciśnienie przed reduktorem przestaje wystarczać i przepływ zaczyna pływać, a pusta butla z otwartym zaworem zasysa wilgoć. Resztę się oddaje, a nie wypala.
Butla CO₂: licz po wadze
CO₂ w butli jest skroplony. Dopóki jest w niej ciecz, manometr trzyma prężność par — w temperaturze pokojowej około 57 bar — i spada dopiero, gdy cieczy zabraknie. Wskazanie nic więc nie mówi o zapasie. Butlę waży się i odejmuje tarę wybitą na szyjce; z kilograma CO₂ powstaje około pół metra sześciennego gazu. Przy dużym przepływie czystego CO₂ reduktor oszrania się i potrafi zamarznąć — wtedy pomaga reduktor z podgrzewaczem, a nie odkręcanie zaworu.
l/min a CFH — przeliczenie
Amerykańskie rotametry i instrukcje podają przepływ w CFH (stopy sześcienne na godzinę). 1 CFH = 0,472 l/min, 1 l/min = 2,12 CFH. Najczęstsze nastawy: 10 l/min ≈ 21 CFH, 12 l/min ≈ 25 CFH, 15 l/min ≈ 32 CFH, 20 l/min ≈ 42 CFH. Wartość w CFH najpierw przelicz na l/min, dopiero potem wpisuj do kalkulatora.
CFH, a obok niego cale na minutę, psi i kJ/in z amerykańskich kart przeliczysz od razu w przeliczniku jednostek.
Typowe błędy w liczeniu i jak je zauważyć
- Czas zmiany zamiast czasu łuku. Wynik wychodzi trzy–czterokrotnie za duży. Sprawdzian: jeśli kalkulator mówi, że butla starcza na jedną zmianę, a w praktyce idzie tydzień — wpisałeś czas pracy.
- Rotametr do innego gazu. Przepływomierz kulkowy jest wyskalowany dla konkretnego gazu. Ten sam od argonu na CO₂ pokazuje inaczej, niż płynie. Nastawę sprawdza się przepływomierzem przykładanym do dyszy.
- Nieszczelność. Zakręć zawór butli przy napełnionym reduktorze i patrz na manometr wysokiego ciśnienia przez kwadrans. Każdy spadek to wyciek na reduktorze, wężu albo szybkozłączce — szukaj go wodą z mydłem.
- Przepływ podkręcony „na zapas”. Zużycie rośnie, a osłona się pogarsza. Pory mimo wysokiego przepływu to sygnał do szukania przeciągu i zapchanej dyszy — patrz porowatość spoin.
Jaki gaz wybrać do danego materiału, pokazuje dobór gazu osłonowego; koszt gazu razem z drutem i robocizną zbiera kalkulator kosztu spoiny, a nastawy przepływu dla argonu przy TIG opisuje strona spawanie TIG.
Częste pytania
Na jak długo starcza butla 40-litrowa?
Pełna butla 40 l przy 200 bar zawiera około 8 000 l gazu (8 m³). Przy przepływie 12 l/min to mniej więcej 11 godzin czystego jarzenia łuku — czyli kilka zmian roboczych, bo łuk pali się przez niewielką część czasu pracy.
Jaki przepływ gazu ustawić przy półautomacie?
Praktyczna zasada: przepływ w l/min odpowiada mniej więcej średnicy dyszy w milimetrach. Dla dyszy 12 mm — 12 l/min. Przy TIG bierze się mniej: 6–10 l/min (8–12 l/min na aluminium) zależnie od średnicy dyszy i prądu. Przy przeciągu nie podkręca się przepływu, tylko osłania stanowisko — za mocny strumień sam zasysa powietrze.
Jak sprawdzić, ile gazu zostało w butli?
Z manometru wysokiego ciśnienia: objętość gazu = pojemność butli × ciśnienie w barach. Butla 40 l z ciśnieniem 50 bar zawiera 2 000 l. Działa to dla argonu, mieszanek i CO₂ w fazie gazowej; przy skroplonym CO₂ ciśnienie prawie nie spada do końca i liczy się po masie.
Ile gazu zużywa migomat na godzinę?
Przy 12 l/min godzina czystego łuku to 720 l, przy 16 l/min — 960 l. Godzina pracy przy półautomacie zawiera 12–24 minuty łuku (20–40 %), więc przy 12 l/min realnie schodzi około 140–290 l na godzinę zmiany.
Ile to 1 CFH w litrach na minutę?
1 CFH = 0,472 l/min. W drugą stronę 1 l/min = 2,12 CFH. Typowe 25 CFH z amerykańskiej instrukcji to około 12 l/min.
Ile gazu jest w butli z CO₂?
CO₂ liczy się po masie, nie po ciśnieniu: z 1 kg powstaje około 0,5 m³ gazu. Manometr pokazuje prężność par ciekłego CO₂ i spada dopiero przy końcu, dlatego butlę się waży i odejmuje tarę z szyjki.
Aktualizacja: