Schutzgasverbrauch und Flaschenreichweite
Wie viel Gas eine Arbeit verbraucht, wie lange die Flasche reicht und was das Gas je Naht kostet. Aus Durchflussmenge, Lichtbogenzeit und Flaschendruck.
Kurze Antwort
Üblicher Durchfluss: MAG, Stahl — 10–16, WIG, Stahl und Edelstahl — 6–10, Wurzelschutz im Rohr — 4–8 l/min. Eine 40-l-Flasche bei 200 bar fasst 8000 Liter Gas — bei 12 l/min sind das etwa elf Stunden Lichtbogenzeit. Der Rechner darunter ermittelt Vorrat und Verbrauch je Schicht.
Inhalt aus dem Druck
Das Manometer zeigt den Druck, nicht die Menge. Multipliziert mit dem Wasserinhalt der Flasche ergibt sich das entspannte Volumen: 50 l bei 200 bar sind 10 m³. Bei Mischgasen gilt das mit guter Näherung, bei CO₂ nicht — dort steht flüssiges Gas in der Flasche, der Druck bleibt lange konstant und fällt erst am Ende. Eine CO₂-Flasche wiegt man deshalb, statt sie abzulesen.
Sparen ohne Poren
Der größte Posten ist nicht die eingestellte Menge, sondern die Zeit, in der Gas ohne Lichtbogen strömt. Vorströmzeit kürzen, Nachströmzeit an den Bedarf anpassen — eine Sekunde je 10 A reicht beim WIG —, und den Schlauch nicht unter Druck stehen lassen. Die eingestellte Menge selbst herunterzudrehen ist der falsche Hebel: die Grenze nach unten setzt die Gasauswahl, und darunter beginnen die Poren.
Zugluft
Ein offenes Tor kostet mehr Gas als jede Einstellung. Bei Zug wird nicht die Menge erhöht, sondern eine Abschirmung gestellt: mehr Durchfluss verwirbelt die Strömung und zieht zusätzlich Luft an — der Effekt ist gegenläufig zur Absicht.
Durchfluss nach Verfahren
| Verfahren | Gas | Durchfluss, l/min |
|---|---|---|
| MAG, Stahl | CO₂ oder Ar+18 % CO₂ | 10–16 |
| MIG/MAG, Edelstahl | Ar+2 % CO₂ (M12), Ar+He (I3) | 12–16 |
| MIG, Aluminium | Ar, Ar+He | 14–20 |
| WIG, Stahl und Edelstahl | Ar 99,99 | 6–10 |
| WIG, Aluminium (AC) | Ar 99,99 | 8–12 |
| Wurzelschutz im Rohr | Ar, N₂+H₂ | 4–8 |
Werte für eine Düse von 12–16 mm ohne Zugluft. Bei Zug den Durchfluss nicht erhöhen, sondern den Platz abschirmen: ein zu starker Strahl wird turbulent und zieht selbst Luft an.
Rechenbeispiel: Gas pro Schicht und pro Monat
MAG-Schweißer im Stahlbau, Draht 1,0 mm, Mischgas Ar+18 % CO₂, Durchfluss 14 l/min (Mitte des Bereichs 10–16 aus der Tabelle). Von acht Stunden Schicht brennt der Lichtbogen etwa zwei — der Rest ist Heften, Schleifen und Wege.
- Gas pro Schicht: 14 l/min × 120 min = 1 680 l.
- Inhalt der Flasche: 40 l × 200 bar = 8 000 l.
- Schichten pro Flasche: 8 000 / 1 680 ≈ 4,8 — eine Flasche pro Woche.
- Pro Monat: bei 20 Schichten 33 600 l, gut vier 40-l-Flaschen.
- Kosten pro Schicht: 1 680 / 8 000 = 21 % des Füllpreises. Mit dem Preis des eigenen Gaslieferanten multiplizieren — den Literpreis braucht man nicht.
Derselbe Betrieb beim WIG-Schweißen: 8 l/min und anderthalb Stunden Lichtbogen, weil langsamer geschweißt wird und die Vorbereitung länger dauert. Das sind 720 l pro Schicht, die 40-l-Flasche reicht für 11 Schichten, eine Schicht kostet 9 % der Füllung.
Zündungen und Heftstellen: Gas, das in der Lichtbogenzeit fehlt
Jede Zündung bringt eine Gasvorströmung, jedes Abschalten eine Nachströmung. Dauern beide zusammen 5 s bei 12 l/min, kostet eine Zündung 1 l Gas. Bei 200 Heftstellen und kurzen Nähten pro Schicht sind das 200 l — mehr als ein Achtel des Beispiels oben. Dazu kommt der Gasstoß aus dem Schlauch nach einer Pause: Im Schlauch steht Gas mit Druckminderer-Druck und entweicht beim ersten Tastendruck auf einmal. Beim Heften spart eine kürzere Vorströmzeit mehr als jedes Drehen am Durchflussmesser.
Formiergas wird anders gerechnet
Formiergas im Rohr strömt die ganze Zeit, auch ohne Lichtbogen: Vorspülen, Pausen, Stabwechsel. Für den Wurzelschutz gehört deshalb die gesamte Zeit, in der das Rohr verschlossen und gespült wird, in die Formel — nicht die Lichtbogenzeit — und der Durchfluss aus der Zeile „Wurzelschutz im Rohr“ (4–8 l/min).

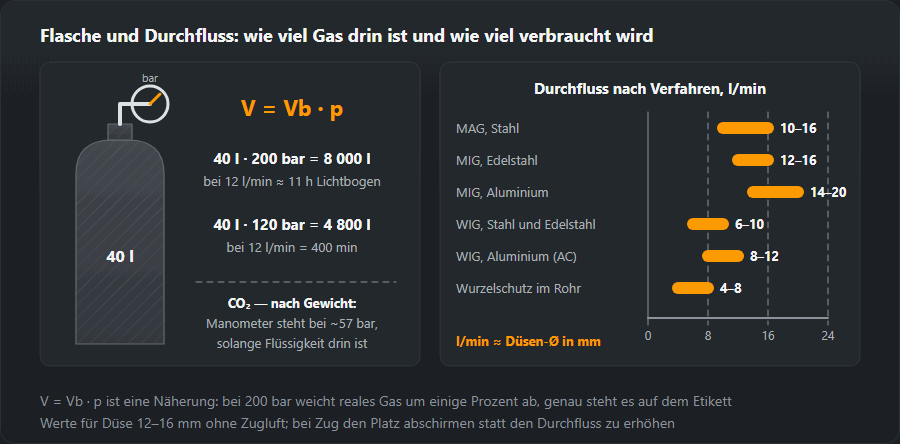
Wie viel ist noch drin — das Manometer lesen
Das Hochdruckmanometer am Druckminderer zeigt den Druck, das Volumen rechnet man selbst: Eine 40-l-Flasche mit 120 bar enthält 4 800 l, bei 12 l/min sind das 400 min, knapp 7 Stunden Lichtbogen. Bei Argon und Mischgasen fällt die Anzeige gleichmäßig, linear mit dem Verbrauch: Zeiger auf halb heißt halbe Füllung.
- Temperatur ändert die Anzeige, nicht den Inhalt. Der Druck steigt und fällt mit der absoluten Temperatur: Eine bei 20 °C auf 200 bar gefüllte Flasche zeigt bei −10 °C etwa 180 bar (263/293 ≈ 0,9). Das Gas ist noch da — auf der Winterbaustelle nicht mit einem Leck verwechseln.
- V = Vb · p ist eine Näherung. Bei 200 bar weicht reales Gas um einige Prozent vom idealen ab; den genauen Inhalt in m³ nennt das Etikett oder der Lieferschein.
- Nicht bis auf null leerfahren. Gegen Ende reicht der Druck vor dem Druckminderer nicht mehr, der Durchfluss schwankt, und eine offene leere Flasche zieht Feuchtigkeit. Der Rest geht mit der Flasche zurück.
CO₂-Flasche: nach Gewicht rechnen
CO₂ liegt in der Flasche flüssig vor. Solange Flüssigkeit da ist, hält das Manometer den Dampfdruck — bei Raumtemperatur rund 57 bar — und fällt erst, wenn die Flüssigkeit aufgebraucht ist. Über den Vorrat sagt der Zeiger also nichts. Die Flasche wird gewogen und das am Hals eingeschlagene Leergewicht abgezogen; aus einem Kilogramm CO₂ wird etwa ein halber Kubikmeter Gas. Bei hohem Durchfluss vereist reines CO₂ den Druckminderer und kann ihn einfrieren lassen — hier hilft ein beheizter Druckminderer, nicht ein weiter geöffnetes Ventil.
l/min und CFH — Umrechnung
Amerikanische Durchflussmesser und Anleitungen geben den Durchfluss in CFH an (Kubikfuß pro Stunde). 1 CFH = 0,472 l/min, 1 l/min = 2,12 CFH. Übliche Einstellungen: 10 l/min ≈ 21 CFH, 12 l/min ≈ 25 CFH, 15 l/min ≈ 32 CFH, 20 l/min ≈ 42 CFH. Einen CFH-Wert zuerst in l/min umrechnen, dann in den Rechner eingeben.
CFH und daneben Zoll pro Minute, psi und kJ/in aus amerikanischen Unterlagen rechnet der Einheitenrechner in einem Schritt um.
Typische Rechenfehler und wie man sie erkennt
- Schichtdauer statt Lichtbogenzeit. Das Ergebnis wird drei- bis viermal zu hoch. Erkennungszeichen: Laut Rechner hält die Flasche eine Schicht, in der Praxis eine Woche — dann wurde die Arbeitszeit eingegeben.
- Durchflussmesser für ein anderes Gas. Ein Schwebekörper-Durchflussmesser ist auf ein bestimmtes Gas geeicht. Von Argon auf CO₂ umgesteckt zeigt er etwas anderes, als tatsächlich strömt. Die Einstellung prüft man mit einem an die Düse gehaltenen Messröhrchen.
- Undichtigkeit. Flaschenventil bei gefülltem Druckminderer schließen und das Hochdruckmanometer eine Viertelstunde beobachten. Jeder Abfall ist ein Leck an Druckminderer, Schlauch oder Schnellkupplung — mit Seifenwasser suchen.
- Durchfluss „zur Sicherheit“ hochgedreht. Der Verbrauch steigt, der Schutz wird schlechter. Poren trotz hohem Durchfluss sind das Signal, nach Zugluft und verstopfter Düse zu suchen — siehe Porosität in Schweißnähten.
Welches Gas zu welchem Werkstoff passt, zeigt Schutzgas auswählen; Gas zusammen mit Draht und Lohn summiert der Schweißkostenrechner, und den Argondurchfluss beim WIG erklärt die Seite WIG-Schweißen.
Häufige Fragen
Wie viel Gas ist in einer 20-Liter-Flasche?
Der Inhalt in Litern mal dem Druck in bar: 20 l bei 200 bar sind rund 4000 l entspanntes Gas, also 4 m³. Bei 12 l/min reicht das für gut fünfeinhalb Stunden Lichtbogenzeit — nicht für fünfeinhalb Stunden Arbeit.
Warum ist der Verbrauch höher als gerechnet?
Wegen der Vorströmzeit, der Nachströmzeit und des Stoßes beim Zünden, der beim Öffnen des Ventils durch den Schlauch schießt. Bei vielen kurzen Nähten geht dafür mehr weg als beim Schweißen selbst — deshalb lohnt bei Heftarbeit eine kürzere Vorströmzeit.
Bis zu welchem Restdruck kann man die Flasche fahren?
Bis etwa 10 bar. Darunter wird der Druck am Ventil instabil und die Menge schwankt, und ganz leer soll die Flasche wegen der Feuchtigkeit nicht werden. Der Rest ist bezahlt und bleibt drin.
Wie viel Gas verbraucht ein MIG/MAG-Schweißgerät pro Stunde?
Bei 12 l/min ist eine Stunde reine Lichtbogenzeit 720 l, bei 16 l/min 960 l. Eine Arbeitsstunde am Schutzgasgerät enthält 12–24 Minuten Lichtbogen (20–40 %), bei 12 l/min gehen real also etwa 140–290 l pro Schichtstunde weg.
Wie viel ist 1 CFH in Litern pro Minute?
1 CFH = 0,472 l/min, umgekehrt 1 l/min = 2,12 CFH. Die üblichen 25 CFH aus einer amerikanischen Anleitung sind etwa 12 l/min.
Wie viel Gas ist in einer CO₂-Flasche?
CO₂ rechnet man nach Masse, nicht nach Druck: 1 kg ergibt etwa 0,5 m³ Gas. Das Manometer zeigt den Dampfdruck über der Flüssigkeit und fällt erst ganz am Ende, deshalb wird die Flasche gewogen und das Leergewicht vom Hals abgezogen.
Aktualisiert: