Das WIG-Schweißen
141 ist WIG-Schweißen mit Zusatzstab, 142 WIG-Schweißen ohne Zusatzwerkstoff. Prozess 141, in der amerikanischen Zählung GTAW. Eine Wolframelektrode, die nicht abschmilzt, ein inertes Schutzgas und ein Stab, der von Hand zugegeben wird: das langsamste Verfahren der Werkstatt und das mit den saubersten Nähten.

Kurze Antwort
WIG (141 mit Zusatz, 142 ohne; GTAW) ist ein Lichtbogen zwischen Wolframelektrode und Werkstück unter Argon. Der Strom liegt bei etwa 30–45 A je Millimeter Dicke an DC−: 3 mm brauchen 90–130 A, 6–8 mm 180–250 A. Für Aluminium an AC nimmt man 20–30 % mehr Strom und 2–4 l/min mehr Argon. Beispiel: Edelstahl 1,5 mm — Wolfram 1,6 mm, 50–90 A, Zusatz 1,6 mm, Argon 6–8 l/min; Gasnachströmung etwa 1 s je 10 A.
Wie es heißt
| Wie es heißt | Bezeichnung |
|---|---|
| In der Norm (ISO 4063) | 141 — WIG-Schweißen mit Massivzusatz |
| Ordnungsnummer | 141 |
| Internationale Kurzform | TIG · GTAW |
| Im Betrieb | WIG-Schweißen |
Drei Namen für dieselbe Sache. In der Schweißanweisung und in der Prüfbescheinigung steht die Normbezeichnung mit der Ordnungsnummer, in der Stellenanzeige und im Betrieb die Kurzform, auf einer amerikanischen Zeichnung deren eigenes Kürzel. Alle drei zu kennen lohnt sich: die Arbeit ist dieselbe, auf dem Papier sieht sie jedes Mal anders aus.
Warum es anders ist
Bei allen übrigen Lichtbogenverfahren ist die Elektrode zugleich der Zusatzwerkstoff, Wärme und Abschmelzleistung hängen also zusammen: mehr Metall heißt mehr Wärme, ob man will oder nicht. WIG trennt beides. Der Lichtbogen bringt die Wärme, der Stab bringt das Metall, und du entscheidest über jedes für sich. Das ist der Sinn des Verfahrens — und der Grund, warum ihm dünnes Blech, die Wurzellage und alles Sichtbare gehören.
Polarität und Stromart


DC− für Stahl, Edelstahl, Titan und Kupfer: die Elektrode bleibt vergleichsweise kühl, die Wärme geht ins Werkstück, der Einbrand ist gut und das Wolfram hält.
Wechselstrom für Aluminium und Magnesium: Die positive Halbwelle reißt die Oxidhaut auf (Reinigungswirkung). Moderne Inverter lassen die Balance einstellen — mehr negative Zeit für Einbrand, mehr positive für Reinigung — und die Frequenz, die den Lichtbogenkegel einschnürt oder verbreitert.
DC+ wird praktisch nicht verwendet: es bringt die Wärme in die Elektrode und schmilzt sie ab.
| Stromart | Werkstoffe | Warum das so ist |
|---|---|---|
| DC− (negative Polung) | Stahl, Edelstahl, Titan, Kupfer | Die Wärme geht ins Werkstück, das Wolfram bleibt kühl, tiefer Einbrand |
| AC (Wechselstrom) | Aluminium, Magnesium und Legierungen | Die positive Halbwelle bricht die Oxidschicht auf |
| DC+ (positive Polung) | Wird praktisch nicht verwendet | Das Wolfram überhitzt und schmilzt ab |
Wolfram und Anschliff
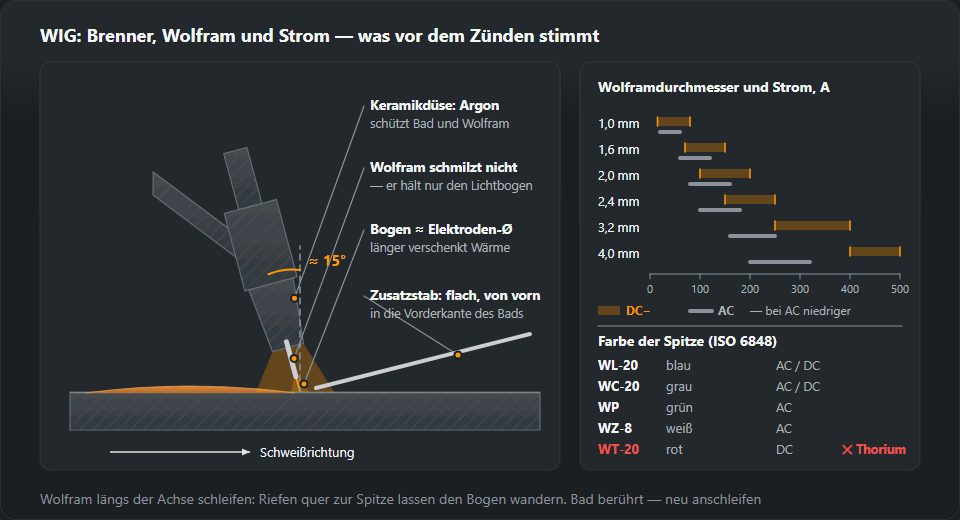
Lanthaniert (blau) taugt für fast alles, an Gleich- wie an Wechselstrom. Reines Wolfram (grün) ist die klassische Wahl an Wechselstrom und bildet die Kugel, die dieser Betrieb nutzt. Thorierte (rot) meidet man: der Schleifstaub ist schwach radioaktiv, und lanthanierte erreichen dieselbe Leistung. Alle Farben mit Oxid und Stromart stehen in den Farbcodes der Wolframelektroden. Durchmesser und Winkel folgen aus dem Strom — der Wolframrechner gibt beides, dazu Düse und Gasmenge.
Geschliffen wird längs. Die Riefen führen den Lichtbogen, quer verlaufende lassen ihn tanzen, und dagegen hilft keine Technik.

Gas und Wurzelschutz
Argon, 5 bis 12 l/min, mit einer Nachströmzeit, die Wolfram und Bad beim Abkühlen schützt — als Faustregel eine Sekunde je 10 A. Argon mit 2 bis 5 % Wasserstoff wird an austenitischem Edelstahl und Nickellegierungen verwendet, um Wärme einzubringen und die Oberfläche sauberer zu bekommen. An unlegierten, ferritischen, martensitischen und Duplexstählen hat es nichts zu suchen: Der Wasserstoff bringt dort Risse und Poren.
An Rohren aus Edelstahl und Titan braucht die Rückseite der Wurzel einen eigenen Schutz: eine oxidierte Wurzel wird grau und spröde und ist Ausschuss. Titan verzeiht hier nichts — jeder Stroh- oder Violettton bedeutet, dass der Schutz nicht ausgereicht hat.
| Dicke, mm | Wolfram, mm | Strom DC−, A | Zusatzstab, mm | Argon, l/min |
|---|---|---|---|---|
| 0,5–1,0 | 1,0–1,6 | 20–50 | 1,0–1,6 | 5–7 |
| 1,5–2,0 | 1,6 | 50–90 | 1,6 | 6–8 |
| 3,0 | 2,0–2,4 | 90–130 | 2,0–2,4 | 7–9 |
| 4,0–5,0 | 2,4 | 130–180 | 2,4–3,0 | 8–10 |
| 6,0–8,0 | 3,2 | 180–250 | 3,0–4,0 | 10–12 |
Die vollständige Tabelle mit Drahtvorschub, WIG, Dünnblech und Profilrohr: MIG/MAG- und WIG-Parameter.
Das Verfahren in Zahlen
Die Zahlen, mit denen die Rechner dieser Seite arbeiten, nebeneinander. Ein Strich heißt: Für dieses Feld hat die Seite keinen Wert.
| 141 WIG | 135 MAG, Massivdraht | 111 E-Hand, rutil | 136 Fülldraht | |
|---|---|---|---|---|
| Strom in der Einstelltabelle nach Blechdicke, A | 20–250 | 40–350 | 50–250 | — |
| Thermischer Wirkungsgrad k (Streckenenergie) | 0,6 | 0,8 | 0,8 | 0,8 |
| Ausbringung | 0,95 | 0,93 | 0,65 | 0,85 |
| Abschmelzleistung, kg je Stunde Lichtbogen | 0,6 | 3,2 | 1,3 | 4,2 |
| Schweißgut je Lage, mm² | 12 | 35 | 25 | 45 |
| Gas in der Kostenrechnung, l/min | 8 | 13 | kein Gas | 15 |
| Schutzgas und Durchfluss, l/min | Ar 99,99, 6–10 | CO₂ oder Ar+18 % CO₂, 10–16 | kein Gas | — |
Quellen: Strom — Einstelltabellen nach Dicke auf den Seiten MIG/MAG, WIG und E-Hand; k — Streckenenergie; Ausbringung, Abschmelzleistung, Lagen und Gas der Kostenrechnung — Kosten pro Meter Naht, Schweißgutmenge und Lagen; Gas und Durchflussbereich — Schutzgasverbrauch. Die Abschmelzleistung gilt je Stunde brennenden Lichtbogens.
Rechenbeispiel: Kehlnaht a5, 1 m, S355, PB
T-Stoß aus S355-Blech, 8 mm dick, Kehlnaht mit a = 5 mm, 1 m lang, Position PB. Schenkellänge z = a·√2 = 7,1 mm. Mit 10 % Überhöhung liegt der Nahtquerschnitt bei 27,5 mm², also 0,216 kg Schweißgut pro Meter. Weiter rechnest du nur mit diesen Zahlen und den Verfahrensdaten aus dem Schweißkostenrechner.
| 141 WIG | |
|---|---|
| Starteinstellung für 8 mm Blech | Wolfram Ø 3,2 mm, 180–250 A DC− |
| Lagen: 27,5 mm² ÷ Schweißgut je Lage | 3 |
| Zusatz einkaufen, kg: Schweißgut ÷ Ausbringung | 0,23 |
| Lichtbogenzeit, min: Schweißgut ÷ Abschmelzleistung | 21,6 |
| Gas, l: Lichtbogenzeit × Durchfluss | 173 |
Das ist nur die Lichtbogenzeit. Anpassen, Heften und Reinigen zwischen den Lagen kommen dazu; der Schweißkostenrechner rechnet sie über den Lichtbogenanteil ein.
Die Technik
Lichtbogenlänge etwa wie der Elektrodendurchmesser: lange Lichtbögen verschenken Wärme und verbreitern die Naht. Der Brenner steht rund 15° in Schweißrichtung geneigt; der Stab kommt flach von vorn, taucht an der Vorderkante des Bades ein und geht zurück, ohne je das Wolfram zu berühren. Wolfram berührt heißt anhalten und neu anschleifen: die Verunreinigung brennt nicht von selbst weg und hinterlässt Wolframeinschlüsse.
An dünnem Edelstahl ist der Gegner die Wärme, nicht die Technik. Oft heften, wo möglich mit Kupferbadsicherung arbeiten und den Strom zurücknehmen, während das Blech heiß wird. Die praktischen Einstellungen stehen unter dünnes Blech schweißen.
Wann der Stab zugegeben wird und wie schnell man vorangeht, bestimmt das Bad: woran man erkennt, dass es verlaufen ist und beide Kanten benetzt, erklärt das Schweißbad.
Was es kostet
Zeit. WIG setzt einen Bruchteil dessen ab, was MIG/MAG schafft, und in der Kalkulation überwiegt dieser Posten alles andere: stell beide in die Kosten je Meter, und der Unterschied springt heraus. Genau das spricht dafür, WIG nur dort einzusetzen, wo es sich bezahlt macht: an der Wurzel, an der sichtbaren Naht, am dünnen Blech und am Werkstoff, der nichts anderes zulässt.
Typische Fehler
| Anzeichen | Ursache |
|---|---|
| Das Wolfram läuft blau und dann schwarz an | Zu wenig Gas, kurze Nachströmzeit, zu großer Überstand |
| Wolframeinschlüsse in der Naht | Die Elektrode hat Bad oder Zusatzstab berührt |
| Graue, poröse Naht auf Edelstahl | Überhitzung, kein Wurzelschutz, verunreinigtes Argon |
| Der Lichtbogen wandert | Quer geschliffenes Wolfram, Blaswirkung, Verschmutzung |
| Das Bad benetzt das Aluminium nicht | Zu wenig Strom, falsche AC-Balance, Oxidschicht nicht entfernt |
Was vor dem ersten Lichtbogen eingestellt wird
- Gasvorströmung — 0,5–2 s. Das Gas muss vor dem Zünden an der Naht sein.
- Gasnachströmung — etwa 1 s je 10 A. Bei 150 A sind das 15 s: so lange kühlen Wolfram und Naht ab, und die ganze Zeit brauchen sie Schutz.
- Zündung. HF (Hochfrequenz, berührungslos) als Standard; Lift-Arc — aufsetzen und sanft abheben — wenn empfindliche Elektronik in der Nähe ist.
- AC-Balance — 60–70 % Minusanteil für normales Aluminium; mehr Plus, wenn die Oberfläche stark oxidiert ist.
- Stromabsenkung (Downslope) — 2–5 s, damit der Endkrater nicht reißt.
WIG-Strom nach Blechdicke — die Tabelle lesen
Aus der Dickentabelle oben ergeben sich rund 30–45 A je Millimeter bei DC−: 3 mm sind 90–130 A, 6–8 mm 180–250 A. Das obere Ende gilt für Kehl- und T-Stöße, bei denen die Wärme in zwei Bleche zugleich abfließt, das untere für Stumpfstöße mit Spalt. Die Wolframelektrode aus der Tabelle mit ihrer Strombelastbarkeit abgleichen — 1,6 mm trägt bei DC− etwa 70–150 A, 2,4 mm 150–250 A, 3,2 mm 250–400 A, bei AC weniger — und eine Stufe dicker nehmen, wenn der Strom an die Grenze kommt. Aluminium mit Wechselstrom braucht 20–30 % mehr Strom und 2–4 l/min mehr Argon als Stahl gleicher Dicke. Über 8 mm wird mehrlagig mit Fugenvorbereitung geschweißt.
Drei Einstellbeispiele
- Edelstahl 1,5 mm, Stumpfstoß. Zeile 1,5–2,0 mm: Wolfram 1,6 mm, 50–90 A, Stab 1,6 mm, Argon 6–8 l/min. In der unteren Hälfte beginnen, weil das Blech schnell warm wird. Am Rohr kommt Formiergas von innen dazu, 4–8 l/min, und eine Nachströmzeit von 6–9 s bei 60–90 A.
- Aluminium 3 mm, Kehlnaht mit Wechselstrom. Die Zeile 3,0 mm nennt 90–130 A für Stahl; plus 20–30 % ergibt etwa 110–170 A. Argon 7–9 l/min plus 2–4, also 9–13 l/min. Wolfram 2,4 mm, weil 2,0 mm bei AC um 160 A am Ende ist.
- Stahl 6 mm, V-Naht. Zeile 6,0–8,0 mm: Wolfram 3,2 mm, 180–250 A, Stab 3,0–4,0 mm, Argon 10–12 l/min. Bei 200 A liegt die Nachströmzeit bei etwa 20 s. In der Praxis legt WIG oft nur die Wurzel, gefüllt wird mit einem schnelleren Verfahren.
Was die Nummern 141, 142 und 143 bedeuten
Die Nummern stammen aus ISO 4063: 141 ist WIG-Schweißen mit Massivdraht- oder Stabzusatz, 142 WIG ohne Zusatz, nur durch Aufschmelzen der Kanten, 143 WIG mit Fülldrahtzusatz. „WIG 141“ in einer Stellenanzeige oder einer WPS heißt also ganz normales Schweißen mit Stab. Dieselbe Nummer steht in der Schweißerprüfung; was ein bestimmtes Zertifikat abdeckt — Dicken, Rohrdurchmesser, Positionen —, prüft der Rechner für den Geltungsbereich nach ISO 9606.
Was die Nummer in der WPS und in der Prüfbescheinigung bedeutet
Einträge, wie sie in Dokumenten stehen, und was jeder für deine Prüfbescheinigung nach ISO 9606-1 bedeutet.
| Eintrag | So liest du ihn | Prüfbescheinigung des Schweißers |
|---|---|---|
141 | WIG-Schweißen mit Massivzusatz | eigene Prüfung: andere Nummer, anderes Verfahren |
142 | WIG-Schweißen ohne Zusatzwerkstoff | eigene Prüfung: andere Nummer, anderes Verfahren |
143 | WIG-Schweißen mit Fülldrahtzusatz | eigene Prüfung: andere Nummer, anderes Verfahren |
141/135 | zwei Verfahren in Schweißfolge: Wurzel — WIG-Schweißen mit Massivzusatz; Füll- und Decklagen — MAG-Schweißen mit Massivdraht unter Aktivgas | jede Nummer muss von der WPS und von der Bescheinigung dessen abgedeckt sein, der diesen Teil der Naht schweißt |
Bei einer Prüfung mit zwei Prozessen zählt ISO 9606-1 die Schweißgutdicke s für jeden Prozess getrennt (Tabelle 6, Fußnote f; Auslegungen von ISO/TC 44/SC 11). Das Beispiel aus diesen Auslegungen: ein Stumpfstoß 12 mm mit 3 mm Schweißgut im Prozess 138 und 9 mm im Prozess 136 gilt für 3–6 mm mit 138 und 3–18 mm mit 136, jeweils allein geschweißt; kein Prozess bekommt die Summe s = 12 mm. Die Wurzel ohne Badsicherung darfst du danach nur mit dem Prozess schweißen, mit dem sie in der Prüfung geschweißt wurde.
Anlauffarbe auf Edelstahl — was sie über den Gasschutz sagt
Die Anlauffarbe auf Edelstahl zeigt, wie gut das Gas das heiße Metall geschützt hat. Strohgelb oder hellblau ist normal. Grau, matt und pulvrig heißt, der Schutz hat versagt: zu wenig Durchfluss, zu kurze Nachströmung, zu weit herausstehendes Wolfram oder Zugluft. Auf der Rückseite genauso — eine Wurzel ohne Formiergas wird dunkel und spröde. Für Lebensmittel- und Pharmaleitungen gelten strengere Kriterien als „sieht gut aus“; sie stehen in der Auftragsspezifikation.
Fehler, die man sofort sieht
- Breiter, diffuser Lichtbogen. Zu langer Lichtbogen — den Brenner auf einen Elektrodendurchmesser heranführen.
- Kugel an der Wolframspitze bei DC. Zu viel Strom für den Durchmesser oder vertauschte Polung — prüfen, ob der Brenner am Minuspol hängt.
- Schwarze Punkte in der Aluminiumnaht. Das Stabende hat den Gasschutz verlassen und ist oxidiert; auch zwischen dem Zugeben im Gasstrom halten.
- Riss im Endkrater. Lichtbogen abrupt abgerissen — 2–5 s Downslope einstellen oder am Nahtende mit dem Pedal zurücknehmen.
Welches Gas zu welchem Werkstoff passt, zeigt Schutzgas auswählen; wie viel Argon eine Schicht verbraucht, rechnet der Schutzgasverbrauch-Rechner.
Normen und Quellen
Ausgabe der Norm, Abschnitt oder Tabelle und was diese Seite daraus übernimmt. Die Nummern sind mit den Inhaltsverzeichnissen der Normenverlage abgeglichen; die Volltexte vertreiben die Normungsorganisationen.
- EN ISO 4063:2023, Abschnitt 5.2 — die Prozessnummern 141, 142 und 143
- EN ISO 9606-1:2017 (ISO 9606-1:2012), Abschnitt 5.2 — den Geltungsbereich nach Schweißprozess
Häufige Fragen
Warum Wechselstrom für Aluminium?
Wegen der Oxidhaut. Sie schmilzt bei rund 2050 °C, das Metall darunter bei 660 — die Haut muss weg, bevor überhaupt geschweißt werden kann. Die Halbwelle mit der Elektrode am Pluspol erledigt das, die negative bringt die Wärme ins Werkstück. Die Balance verteilt den Zyklus.
Warum wird die Naht grau und matt?
Oxidation durch zu wenig Gas oder zu weit herausstehendes Wolfram. Bei Edelstahl sind Stroh- und Hellblautöne normal; grau und pulvrig heißt, dass der Schutz versagt hat. Prüfe Menge, Nachströmzeit und Überstand — und beim Rohr, ob die Wurzel gespült werden muss.
Braucht man ein Pedal?
Zum Lernen nicht, aber es erweitert, was möglich ist. Den Strom zurückzunehmen, während das Blech heiß wird, verhindert, dass die letzten 50 mm einer Naht an dünnem Material durchbrennen — und so füllt man einen Endkrater, ohne einen Riss darin zu hinterlassen.
Was bedeutet WIG 141?
141 ist die Prozessnummer nach ISO 4063: Wolfram-Inertgasschweißen mit Massivdraht- oder Stabzusatz. 142 ist WIG ohne Zusatz, 143 mit Fülldrahtzusatz. Die Nummer steht in WPS-Unterlagen und in der Bezeichnung der Schweißerprüfung.
Welcher Strom zum WIG-Schweißen von 2-mm-Blech?
Für Stahl und Edelstahl mit DC−: 50–90 A, Wolfram 1,6 mm, Stab 1,6 mm, Argon 6–8 l/min. Aluminium 2 mm mit Wechselstrom braucht 20–30 % mehr Strom.
Wie viel Argon beim WIG-Schweißen?
Von 5–7 l/min bei Blech bis 1 mm bis 10–12 l/min bei 6–8 mm, bei Aluminium 2–4 l/min mehr. Mehr ist nicht besser: Ein zu starker Strahl zieht Luft an.
Aktualisiert: