Sudarea TIG: arc, wolfram și material de adaos
Procedeul 141, GTAW în numerotarea americană. Un electrod de wolfram care nu se consumă, o protecție inertă și o vergea adăugată manual: cel mai lent procedeu din atelier și cel care dă cele mai curate cusături.
Cum se numește
| Cum se numește | Denumire |
|---|---|
| În normă (ISO 4063) | 141 — Sudare TIG cu material de adaos plin |
| Numărul procedeului | 141 |
| Abreviere internațională | TIG · GTAW |
| În atelier | Sudarea TIG |
Trei nume pentru același lucru. În fișa tehnologică și în certificatul sudorului apare denumirea din normă cu numărul, în anunțul de angajare și în atelier — abrevierea, pe un desen american — notarea de acolo. Merită știute toate trei: munca e aceeași, în acte arată altfel.
De ce este diferit
La toate celelalte procedee cu arc electrodul este și materialul de adaos, deci căldura și depunerea merg împreună: mai mult metal înseamnă mai multă căldură, fie că vrei, fie că nu. TIG le separă. Arcul dă căldura, vergeaua dă metalul, iar tu decizi cât din fiecare. Asta este rațiunea de a exista a procedeului și de aceea îi rămân tabla subțire, trecerile de rădăcină și tot ce se vede.
Polaritate și tip de curent

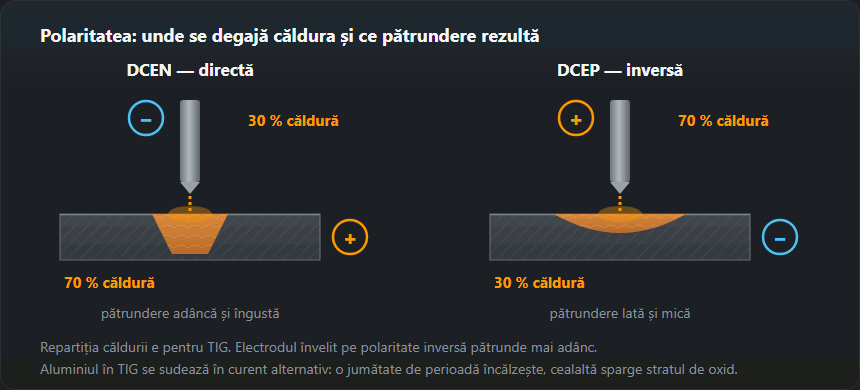
DC− pentru oțel, inox, titan și cupru: electrodul rămâne relativ rece și căldura merge în piesă, deci pătrunderea este bună și wolframul ține.
Curent alternativ pentru aluminiu și magneziu: semiperioada pozitivă sparge pelicula de oxid (decaparea catodică). Invertoarele moderne permit reglarea balansului — mai mult timp pe negativ pentru pătrundere, mai mult pe pozitiv pentru curățare — și a frecvenței, care îngustează sau lărgește conul arcului.
DC+ practic nu se folosește: duce căldura în electrod și îl topește.
| Regim | Metale | De ce așa |
|---|---|---|
| DC− (polaritate directă) | Oțel, inox, titan, cupru | Căldura merge în piesă, wolframul se încălzește puțin, pătrunderea e adâncă |
| AC (alternativ) | Aluminiu, magneziu și aliaje | Semialternanța pozitivă sparge pelicula de oxid |
| DC+ (polaritate inversă) | Practic nu se folosește | Wolframul se supraîncălzește și se topește |
Wolfram și ascuțire
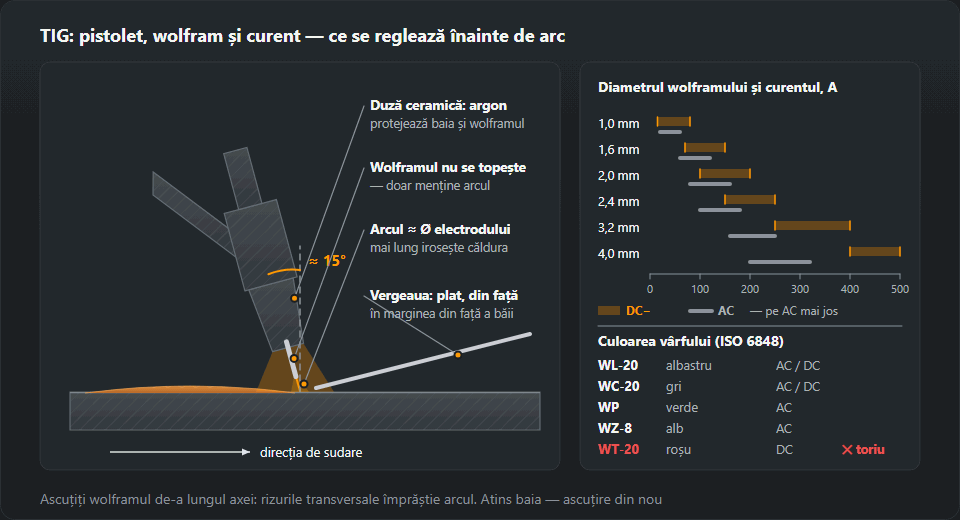
Cel cu lantan (albastru) acoperă aproape tot, atât în curent continuu, cât și în alternativ. Wolframul pur (verde) este alegerea tradițională pe alternativ și formează bila pe care acel mod o folosește. Cei cu toriu, roșii, este bine să fie evitați: praful de la ascuțit este slab radioactiv, iar cei cu lantan le egalează performanțele. Diametrul și unghiul ies din curent — calculatorul de wolfram le dă pe amândouă, plus duza și debitul.
Ascute în lungul axei. Urmele de la piatră ghidează arcul, deci urmele transversale îl fac să rătăcească și nu există tehnică să repare asta.

Gaz și purjare
Argon, 6 până la 12 l/min, cu un postgaz suficient ca să protejeze wolframul și baia în timp ce se răcește — o regulă aproximativă este o secundă la fiecare 10 A. Argonul cu 2 până la 5 % hidrogen se folosește la inoxul austenitic pentru a crește căldura și a curăța suprafața, și la nimic altceva.
La țeava de inox și de titan, spatele rădăcinii are nevoie de protecția lui: o rădăcină oxidată iese gri și sfărâmicioasă și este rebut. Titanul nu iartă aici: orice nuanță de paie sau violet înseamnă că protecția a fost insuficientă.
| Grosime, mm | Wolfram, mm | Curent DC−, A | Material de adaos, mm | Argon, l/min |
|---|---|---|---|---|
| 0,5–1,0 | 1,0–1,6 | 20–50 | 1,0–1,6 | 5–7 |
| 1,5–2,0 | 1,6 | 50–90 | 1,6 | 6–8 |
| 3,0 | 2,0–2,4 | 90–130 | 2,0–2,4 | 7–9 |
| 4,0–5,0 | 2,4 | 130–180 | 2,4–3,0 | 8–10 |
| 6,0–8,0 | 3,2 | 180–250 | 3,0–4,0 | 10–12 |
Tabelul complet cu viteza de avans a sârmei, TIG, tablă subțire și profile: Parametri MIG/MAG și TIG.
Tehnica
Lungimea arcului cam cât diametrul electrodului: arcurile lungi risipesc căldură și lățesc cusătura. Pistoletul se înclină cu circa 15° în sensul înaintării; vergeaua intră cu unghi mic din față, se atinge de marginea din față a băii și se retrage, fără să atingă vreodată wolframul. Atingerea wolframului înseamnă oprire și reascuțire: contaminarea nu se arde singură și lasă incluziuni de wolfram în cusătură.
La inoxul subțire dușmanul este căldura, nu tehnica. Punctează des, folosește suport de cupru unde poți și scade curentul pe măsură ce tabla se încălzește. Reglajele practice sunt în cum sudezi tablă subțire.
Când să dai vergeaua și cât de repede să avansezi îți spune baia: după ce semne se vede că s-a întins și a udat marginile arată pagina baia de sudură.
Cât costă
Timp. TIG depune o fracțiune din ce depune MIG/MAG, iar într-o lucrare ofertată asta domină tot restul: pune-le pe amândouă în costul unui metru și diferența sare în ochi. Ceea ce este exact argumentul pentru a folosi TIG acolo unde își câștigă banii: rădăcina, cusătura vizibilă, secțiunea subțire și materialul care nu tolerează altceva.
Greșeli tipice
| Simptom | Cauza |
|---|---|
| Wolframul se albăstrește și se înnegrește | Prea puțin gaz, postgaz prea scurt, wolframul prea ieșit din duză |
| Incluziuni de wolfram în cusătură | Electrodul a atins baia sau materialul de adaos |
| Cusătură cenușie și poroasă pe inox | Supraîncălzire, lipsa protecției rădăcinii, argon contaminat |
| Arcul rătăcește | Ascuțire transversală a wolframului, suflaj magnetic, murdărie |
| Baia nu udă aluminiul | Curent insuficient, balans AC greșit, pelicula de oxid neîndepărtată |
Ce reglezi înainte de primul arc
- Pregazul — 0,5–2 s. Gazul trebuie să ajungă la îmbinare înainte de amorsare.
- Postgazul — cam 1 s pentru fiecare 10 A. La 150 A înseamnă 15 s: atât se răcesc wolframul și cusătura, și tot timpul au nevoie de protecție.
- Amorsarea. HF (înaltă frecvență, fără contact) ca bază; lift — atingere și ridicare lină — când în apropiere e electronică sensibilă.
- Balansul AC — 60–70 % „minus” pentru aluminiu obișnuit; mai mult „plus” dacă suprafața e puternic oxidată.
- Panta de coborâre — 2–5 s, ca să nu fisureze craterul.
Curentul TIG după grosime — cum citești tabelul
Tabelul pe grosimi de mai sus dă cam 30–45 A pe milimetru la DC−: 3 mm înseamnă 90–130 A, 6–8 mm — 180–250 A. Partea de sus a intervalului e pentru suduri în colț și în T, unde căldura fuge în două table deodată; partea de jos — pentru îmbinări cap la cap cu rost. Verifică wolframul din tabel după capacitatea lui de curent — 1,6 mm duce la DC− cam 70–150 A, 2,4 mm 150–250 A, 3,2 mm 250–400 A, mai puțin la AC — și ia unul mai gros dacă te apropii de limită. Aluminiul la AC cere cu 20–30 % mai mult curent și cu 2–4 l/min mai mult argon decât oțelul de aceeași grosime. Peste 8 mm se sudează în mai multe treceri, cu teșire.
Trei exemple de reglaj
- Inox 1,5 mm, cap la cap. Rândul 1,5–2,0 mm: wolfram 1,6 mm, 50–90 A, vergea 1,6 mm, argon 6–8 l/min. Pornești din jumătatea de jos, pentru că tabla se încălzește repede. Pe țeavă se adaugă protecția rădăcinii din interior, 4–8 l/min, iar postgazul la 60–90 A e de 6–9 s.
- Aluminiu 3 mm, sudură în colț la AC. Rândul 3,0 mm dă 90–130 A pentru oțel; plus 20–30 % înseamnă cam 110–170 A. Argon 7–9 l/min plus 2–4, adică 9–13 l/min. Wolfram 2,4 mm, pentru că cel de 2,0 mm la AC se oprește pe la 160 A.
- Oțel 6 mm, îmbinare în V. Rândul 6,0–8,0 mm: wolfram 3,2 mm, 180–250 A, vergea 3,0–4,0 mm, argon 10–12 l/min. La 200 A postgazul e de cam 20 s. În practică TIG pune adesea doar rădăcina, iar umplerea se face cu un procedeu mai rapid.
Ce înseamnă numerele 141, 142 și 143
Numerele vin din ISO 4063: 141 e TIG cu material de adaos plin (vergea sau sârmă), 142 — TIG fără material de adaos, doar prin topirea marginilor, 143 — TIG cu material de adaos tubular. „TIG 141” într-un anunț de angajare sau într-o WPS înseamnă deci sudarea obișnuită cu vergea. Același număr apare în certificatul sudorului; ce acoperă un certificat anume — grosimi, diametre de țeavă, poziții — verifici în calculatorul domeniului de calificare ISO 9606.
Culoarea cusăturii pe inox — ce spune despre protecție
Culoarea de revenire pe inox arată cât de bine a protejat gazul metalul fierbinte. Paiul sau albastrul deschis sunt normale. Griul mat și pulverulent înseamnă că protecția a cedat: debit prea mic, postgaz prea scurt, wolfram prea ieșit din duză sau curent de aer. La fel pe dos — rădăcina fără protecție iese închisă la culoare și fragilă. La titan chiar și o nuanță de pai sau violet arată o protecție insuficientă. Pentru instalațiile alimentare și farmaceutice cerințele sunt mai stricte decât „arată bine” și le stabilește specificația lucrării.
Alte greșeli care se văd imediat
- Arc lățit și difuz. Arcul e prea lung — apropie pistoletul la un diametru de electrod.
- Vârful de wolfram rotunjit în bilă la DC. Curent prea mare pentru diametru sau polaritate inversată — verifică dacă pistoletul e pe minus.
- Puncte negre în cusătura de aluminiu. Capătul vergelei a ieșit din protecție și s-a oxidat; ține-l în jetul de gaz și între adăugări.
- Fisură în crater. Arcul a fost oprit brusc — setează o pantă de 2–5 s sau scade curentul din pedală la capătul cusăturii.
Ce gaz pentru ce material găsești la alegerea gazului de protecție; cât argon se duce pe schimb socotește calculatorul consumului de gaz.
Întrebări frecvente
De ce curent alternativ la aluminiu?
Din cauza peliculei de oxid. Alumina se topește la circa 2050 °C, iar metalul de dedesubt la 660 °C, deci pelicula trebuie ruptă înainte de a putea suda ceva. Semiperioada cu electrodul la plus face treaba asta — decaparea catodică — în timp ce semiperioada negativă duce căldura în piesă. Butonul de balans împarte ciclul.
De ce iese cusătura gri și mată?
Oxidare din prea puțin gaz sau extensie liberă prea mare a wolframului. La inox o nuanță paie sau albastru deschis este normală; gri și prăfos înseamnă că protecția a cedat. Verifică debitul, timpul de postgaz și cât iese wolframul din duză — iar la țeavă, dacă rădăcina are nevoie de purjare.
Am nevoie de pedală?
Ca să înveți nu, dar schimbă ce poți face. Posibilitatea de a scădea curentul pe măsură ce tabla se încălzește este ceea ce împiedică ultimii 50 mm dintr-o cusătură pe tablă subțire să se deschidă, și este felul în care se umple un crater fără să rămână o fisură în el.
Ce înseamnă TIG 141?
E numărul procedeului în ISO 4063: sudare TIG cu material de adaos plin, adică vergea sau sârmă. 142 e TIG fără adaos, 143 — cu adaos tubular. Numărul 141 apare în WPS și în codul certificatului de sudor.
Ce curent pentru TIG pe tablă de 2 mm?
La oțel și inox pe DC−: 50–90 A, wolfram 1,6 mm, vergea 1,6 mm, argon 6–8 l/min. Aluminiul de 2 mm la AC cere cu 20–30 % mai mult curent.
Ce debit de argon la TIG?
De la 5–7 l/min pe table de până la 1 mm la 10–12 l/min pe 6–8 mm, cu 2–4 l/min în plus la aluminiu. Mai mult nu e mai bine: un jet prea puternic trage aer.
Actualizat: