Sudarea MMA: cum lucrează electrodul învelit
Procedeul 111 în numerotarea EN ISO 4063, SMAW în cea americană. Cel mai vechi procedeu cu arc aflat încă în uz zilnic și, pe șantier, de multe ori încă cel mai bun.

Cum se numește
| Cum se numește | Denumire |
|---|---|
| În normă (ISO 4063) | 111 — Sudare manuală cu arc cu electrod învelit |
| Numărul procedeului | 111 |
| Abreviere internațională | MMA · SMAW |
| În atelier | MMA — electrod învelit |
Trei nume pentru același lucru. În fișa tehnologică și în certificatul sudorului apare denumirea din normă cu numărul, în anunțul de angajare și în atelier — abrevierea, pe un desen american — notarea de acolo. Merită știute toate trei: munca e aceeași, în acte arată altfel.
Ce se întâmplă în arc
Între miezul metalic al electrodului și piesă arde un arc de câteva mii de grade — mult peste temperatura de topire a oțelului. Miezul se topește și traversează arcul în picături. Învelișul se topește și el, iar el face treaba fină: eliberează gaz care alungă aerul din arc, formează zgură care plutește pe baie și o protejează în timp ce se răcește, stabilizează electric arcul și aduce elemente de aliere în cusătură.
De aceea un electrod învelit nu este pur și simplu o sârmă cu o teacă. Schimbi învelișul și ai schimbat procedeul: pătrunderea, nivelul de hidrogen, pozițiile în care se poate lucra și curentul pe care îl cere.
Învelișul decide tot
Electrozii rutilici amorsează ușor, merg pe curent alternativ sau continuu, dau o cusătură netedă și o zgură care se desprinde aproape singură. Sunt cei cu care se învață și cei pentru confecții obișnuite. Punctul lor slab este hidrogenul: au mai mult decât cei bazici.
Cei bazici dau un metal depus tenace și cu hidrogen scăzut și sunt ceea ce cer structura și echipamentele sub presiune. Amorsează însă greu, cer DC+, au un arc mai dur și trebuie ținuți uscați. Orice sudor care a înjurat un electrod care nu se aprindea ținea în mână un bazic umed.
Cei celulozici dau un arc violent, cu pătrundere mare, care se poate duce descendent cu viteză. Sunt electrodul de rădăcină la conducte și cam atât.
Diferențele sunt dezvoltate în tipurile de înveliș.
Punerea la punct
Curentul iese din diametru: 30 până la 40 A pe milimetru, mai puțin pe verticală și peste cap. Calculatorul de curent aplică corecțiile, iar tabelul dă aceleași cifre pentru perete.
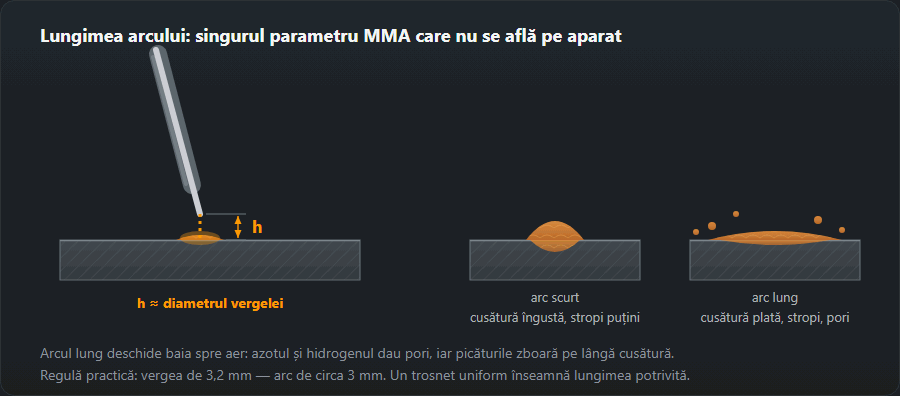
Lungimea arcului este parametrul pe care nimeni nu îl reglează pe aparat și pe care toată lumea îl controlează cu mâna: ține-o aproximativ egală cu diametrul miezului. Prea lung, arcul trage aer și apar pori și stropi; prea scurt, electrodul se lipește.
Unghiul de înaintare este de 5 până la 15° față de verticală, trăgând: electrodul se înclină înapoi, spre partea deja sudată, astfel încât forța arcului împinge zgura în urma băii și nu peste ea. Zgura care o ia înaintea băii rămâne prinsă și devine incluziune.
| Grosime, mm | Electrod, mm | Curent, A | Treceri |
|---|---|---|---|
| 1,5–2 | 2,0 | 50–80 | 1, cu întreruperea arcului |
| 3–4 | 2,5–3,2 | 80–120 | 1 |
| 5–6 | 3,2 | 100–140 | 1–2 |
| 8–10 | 4,0 | 140–180 | 2–3, cu rost prelucrat |
| 12+ | 4,0–5,0 | 160–250 | 3 și mai multe, rostul prelucrat e obligatoriu |
Când MMA este încă alegerea corectă
Afară și pe vânt, pentru că nu există perdea de gaz de smuls. Pe oțel ruginit, vopsit sau zincat, unde un bazic tot face o cusătură sănătoasă. Pe șantier, unde echipamentul înseamnă o cutie și două cabluri și nimic nu are nevoie de cărucior. La reparații, unde nu se știe exact ce oțel este piesa, iar un procedeu tolerant valorează mai mult decât rata de depunere.
Unde pierde este productivitatea: timpul sub arc este de 25–35 % din cauza schimbării electrozilor și a curățării zgurii, față de 40–55 % la MIG/MAG. Într-un atelier cu lucru repetitiv diferența aceea decide procedeul, iar costul unui metru o face vizibilă.
| Puncte tari | Puncte slabe |
|---|---|
| Nu trebuie gaz și nici derulator | Productivitate mică: opriri la schimbarea electrodului |
| Merge în vânt, pe șantier, la înălțime | Curățarea zgurii între treceri e obligatorie |
| Iartă rugina, țunderul și vopseaua de pe margini | Tabla sub 1,5 mm se sudează greu |
| Alegere uriașă de electrozi pentru orice metal | Electrozii se tem de umezeală: uscare și depozitare |
| Toate pozițiile, inclusiv peste cap | Mai mulți stropi și mai multă curățare decât la TIG |
Tehnica sudării MMA pas cu pas
Înainte de amorsare: polaritatea după pachet (bazicul numai pe DC+, rutilicul în alternativ sau pe oricare polaritate de continuu, celulozicul pe DC+ sau alternativ), curentul din mijlocul domeniului pentru diametrul ales, clema de masă aproape de îmbinare, pe metal curat, marginile polizate până la luciu de ambele părți.
1. Amorsarea arcului: prin frecare sau prin atingere
Amorsarea prin frecare, ca la chibrit, iartă mai mult și cu ea începe orice începător: vârful electrodului se trage scurt peste metal, iar când arcul pornește, se ridică la lungimea de lucru. Amorsarea prin atingere — atingi și retragi imediat — e pentru colțuri strâmte și pentru lucrări unde nu sunt permise urme lângă cusătură. Amorsează mereu în rost sau pe porțiunea pe care urmează s-o sudezi: o amorsare pe tabla curată de alături e un punct călit și un început gata făcut de fisură.
Electrodul bazic se amorsează puțin înaintea punctului de start și se revine imediat la începutul îmbinării: primele lui picături sunt slab protejate, iar pe porțiunea parcursă înapoi ele se retopesc. Dacă electrodul se lipește, nu-l smulge drept spre tine — răsucește portelectrodul lateral sau desfă fălcile. Cauzele și ordinea verificărilor sunt în articolul despre lipirea electrodului.
2. Ținerea lungimii arcului
Calculatorul de curent dă lungimea arcului ca 0,8–1,0 din diametrul miezului: 2,6–3,2 mm pentru un electrod de 3,2 mm, 3,2–4,0 mm pentru unul de 4,0 mm. Greul e că electrodul arde pe toată lungimea lui, deci mâna trebuie să coboare continuu în ritmul topirii — asta, nu înaintarea în lungul îmbinării, e adevărata îndemânare la electrod. Arcul corect se aude: un sfârâit egal și des, ca slănina în tigaie. Arcul lung șuieră, aruncă stropi și întinde o cusătură lată și plată; cel scurt se îneacă și se lipește. Bazicii se duc mai scurt decât rutilicii, spre limita de jos.
3. Unghiurile electrodului: de înaintare și transversal
Unghiul de înaintare, în planul cusăturii: 10–15° față de verticală, capătul de sus aplecat în sensul de mers, vârful spre cusătura gata făcută — electrodul se trage. Cu electrodul vertical sau împins invers, zgura o ia înaintea băii, arcul o acoperă cu metal și se naște o incluziune.
Unghiul transversal, în secțiunea îmbinării: 90° față de tablă la cap la cap. La îmbinarea în T, 45° față de ambele table, iar în PB puțin mai sus, spre tabla verticală, fiindcă gravitația trage baia în jos; detaliile sunt în ghidul pentru sudura de colț în PB. La table de grosimi diferite, arcul se îndreaptă mai mult spre cea groasă: cea subțire se încălzește mai repede și pe ea apare crestătura.
4. Viteza: lățimea cusăturii și solzii
Viteza nu apare pe niciun cadran; apare pe cusătură. Privește baia, nu arcul: la viteza corectă baia își păstrează mărimea, iar cusătura aceeași lățime de la un capăt la altul. Solzii — urmele de solidificare — spun restul:
- semilune egale, ușor rotunjite, față plată care udă bine ambele margini — viteza e bună;
- solzi trași în „V” ascuțit, cusătură îngustă și bombată, crestături pe margini — prea repede;
- solzi rotunzi, cusătură lată și înaltă, metal revărsat peste margini, zgură care curge înaintea băii — prea încet.
Pendularea: ce traiectorie și unde te oprești

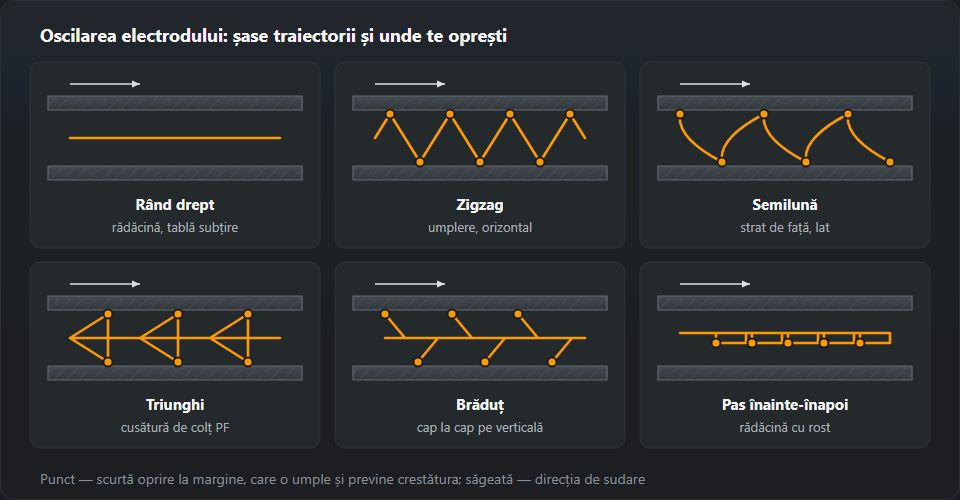
Cordonul drept, fără pendulare, se pune la rădăcină, pe tablă subțire și peste cap. Pendularea lățește cusătura și dă timp să se topească marginile — își are locul în trecerile de umplere și în cea de acoperire la îmbinări groase.
- Zigzag — cel mai simplu, pentru acoperirea îmbinărilor cap la cap în poziție orizontală.
- Semilună — traiectoria se curbează spre cusătura făcută; umple mai bine marginile și dă o acoperire frumoasă.
- Triunghi — pentru sudurile de colț pe verticală: vârful intră în colț, unde vrei mai mult timp și pătrundere.
- Brăduț — pentru cap la cap pe verticală ascendentă, stânga-dreapta pe rând, urcând.
- Treaptă (înainte–înapoi) — arcul iese o clipă înaintea băii și revine; între timp baia se răcește puțin și nu curge. Pentru rădăcini cu rost și pentru verticală.
O regulă pentru toate: repede prin mijloc, o fracțiune de secundă pe fiecare margine. Invers — oprit la mijloc și trecut în grabă pe margini — iese o cusătură bombată cu crestături marginale. Nu pendula mai lat decât cere rostul: la capetele unei pendulări largi arcul se lungește și trage aer.
Întreruperea arcului, reluarea și umplerea craterului
Electrodul se termină mereu la jumătatea cusăturii, așa că întreruperea și reluarea trebuie făcute astfel încât înnădirea să nu se vadă. Chiar înainte să se termine electrodul, oprește-te o clipă ca să umpli baia și ia arcul cu o mișcare rapidă în lateral și înapoi, pe cusătura făcută.
Reluarea în patru mișcări: bați zgura din crater și de pe ultima porțiune de cusătură; amorsezi pe cusătură puțin înaintea craterului, nu pe tabla curată de alături; aduci arcul înapoi în crater și îl ții până baia îl umple la înălțimea cusăturii; abia atunci mergi mai departe. Pornirea chiar în crater cu electrodul rece lasă o gaură sau o lipsă de topire la înnădire; pornirea prea departe — o cocoașă.
Craterul de la capăt se umple la fel: oprire pe loc sau o scurtă revenire pe cusătură până se umple, și abia apoi arcul se ia în lateral. Un crater neumplut e o adâncitură plină de tensiuni de contracție — în tabelul de mai jos e rândul „fisură în crater”. La îmbinările importante capătul se scoate pe o plăcuță de ieșire.
Zgura între treceri și sudura în mai multe straturi
Zgura se bate după fiecare trecere, fără excepție: ciocan, apoi perie de sârmă, cu atenție la margini, unde se ascunde cel mai des. Un șanț ascuțit între cordon și peretele rostului e o capcană pentru zgură: rotunjește-l cu polizorul înaintea trecerii următoare, la fel ca cocoașele și cordoanele bombate. Numărul de treceri îl dă tabelul de parametri de mai sus: 2–3 cu rost prelucrat la 8–10 mm, trei sau mai multe de la 12 mm.
Ordinea: rădăcina cu cordon drept, arc scurt, electrod mai subțire; apoi trecerile de umplere — pendulate sau din mai multe cordoane alăturate, fiecare suprapus peste cel dinainte cam cu o treime; la urmă acoperirea. Decalează reluările de la un strat la altul, ca înnădirile să nu ajungă una peste alta. Fiecare strat trebuie să iasă plat sau ușor concav: peste unul bombat, următorul nu se topește bine pe laturi.
Cele patru greșeli care apar la orice examen
- Curent prea mic. Cusătură îngustă și înaltă, așezată pe tablă, zgură care nu se desprinde și electrod care se lipește.
- Arc prea lung. Stropi peste tot, cusătură lată și plată și pori din aerul tras în arc.
- Unghi greșit. Zgura o ia înaintea băii și ajunge prinsă în cusătură ca incluziune.
- Electrozi umezi. Pori la suprafață și, pe îmbinări rigide din oțel cu rezistență mai mare, fisuri la rece a doua zi.
| Ce se vede | Cauza |
|---|---|
| Pori pe toată cusătura | Electrod umed, margine murdară, arc prea lung |
| Crestătură de-a lungul cusăturii | Curent prea mare, înaintare prea rapidă, unghi greșit |
| Lipsă de pătrundere la rădăcină | Curent prea mic, rost strâmt, electrod prea gros |
| Zgură în cusătură | Trecerea anterioară n-a fost curățată, arcul fuge înaintea zgurii |
| Fisură în crater | Arcul a fost rupt brusc, craterul n-a fost umplut |
Ce spune aspectul cusăturii și ce reglezi
- Cordon îngust și înalt, așezat pe tablă, cu margini neudate — curent prea mic sau viteză prea mare. Adaugă 10–15 A sau încetinește; un electrod prea gros pentru tablă subțire arată la fel.
- Crestătură marginală, un șanț de-a lungul marginii — curent mare, arc lung, fără oprire pe margine la pendulare sau unghi transversal greșit (în PB, pe tabla verticală). Scade 10–20 A, scurtează arcul, oprește-te pe margini.
- Incluziuni de zgură, linii închise la margini după polizare sau la proba de rupere — trecerea anterioară necurățată, un șanț ascuțit la margine, electrod împins în loc de tras sau înaintare atât de lentă încât zgura curge înaintea băii.
- Pori pe primii centimetri la electrodul bazic — pori de start: arcul a fost amorsat chiar în punctul de start și ținut lung. Amorsează înainte și revino, ține arcul scurt din prima secundă. Porii pe toată lungimea arată electrozi umezi sau murdărie.
- Lipirea la amorsare sau în timpul sudării — curent mic, arc prea scurt, înveliș umed sau contact slab la masă.
Majoritatea acestor semne se văd mai devreme, chiar în baie: cum îi citești forma, mărimea și comportarea zgurii arată pagina baia de sudură.
Exerciții pentru începători
- Cordoane pe placă de 6–8 mm. Placa orizontal, electrod rutilic de 3,2 mm, curent din mijlocul domeniului, în jur de 115 A. Pune cordoane drepte unul lângă altul, bătând zgura și judecând fiecare înainte de următorul. Ai reușit când lățimea e aceeași de la un capăt la altul, solzii sunt egali, zgura sare singură, iar pornirile și capetele nu au găuri.
- Încărcare în straturi. Pe aceeași placă, cordoane alăturate cu suprapunere de o treime până acoperă placa, apoi un al doilea strat de-a curmezișul primului. Învață suprapunerea, curățarea și reluările; un strat bun e plat, fără văi între cordoane și fără linii negre de zgură după polizare.
- Îmbinare în T în PB. Două platbande de aceeași grosime prinse în unghi drept: întâi o trecere, apoi trei (colț, jos, sus). Verificare: catete egale la șablon, fără scurgere pe tabla de jos și fără crestătură pe cea verticală. La proba de rupere se îndoaie tabla verticală cu ciocanul până cedează cusătura — rădăcina colțului trebuie să fie topită pe toată lungimea.
- Verticală ascendentă, PF. Doar când PB iese constant. Curent cu 15 % sub cel orizontal, arc scurt, triunghi sau treaptă — tot drumul în ghidul pentru sudarea verticală ascendentă.
Exemplu rezolvat: curentul pentru electrod de 3,2 mm pe o îmbinare în T de 8 mm
Lucrarea: îmbinare în T din tablă de 8 mm, poziția PB, electrozi rutilici de 3,2 mm, pentru că doar ei sunt în cutie.
- Tabelul curentului după diametru: 90–140 A pentru 3,2 mm, mijloc 115 A, grosime 3–6 mm. 8 mm ies din această bandă, iar tabelul de parametri de mai sus propune pentru 8–10 mm electrod de 4,0 mm la 140–180 A. Concluzie: 3,2 merge, dar în jumătatea de sus a domeniului și în mai multe treceri.
- Corecția de poziție: PB are factorul 0,95. 90–140 A × 0,95 = 85–135 A, mijloc 115 × 0,95 ≈ 110 A (rotunjit la 5 A, ca în calculator).
- Punctul de pornire: 110–115 A pe o bucată din aceeași tablă. Îmbinarea în T trage căldura în trei direcții, așa că pe 8 mm e mai probabil să adaugi decât să scazi: un cordon îngust care nu udă tablele cere +10 A, până la 125–135 A. Crestătură pe tabla verticală — înapoi cu 10 A.
- Electrod bazic: calculatorul adaugă 5 % pentru el: 115 × 0,95 × 1,05 ≈ 115 A, domeniu 90–140 A — cele două corecții practic se anulează.
- Treceri: prima în colț; dacă desenul cere o sudură mai mare decât dă un cordon, încă două, jos și sus, suprapuse cu o treime, fiecare după baterea zgurii.
- Aceeași îmbinare pe verticală ascendentă, PF: 115 × 0,85 ≈ 100 A, domeniu 75–120 A.
Întrebări frecvente
Ce polaritate folosesc la electrodul învelit?
Bazicii merg numai pe DC+ (electrodul la plus); rutilicii merg în curent alternativ și pe oricare polaritate de continuu; celulozicii pe DC+ sau în alternativ. La electrodul învelit, DC+ pătrunde ceva mai adânc, iar DC− topește electrodul mai repede, cu pătrundere mai mică, ceea ce ajută la tabla subțire — așa o explică atât Lincoln Electric, cât și Miller. Dacă pachetul indică o polaritate, respect-o: învelișul a fost formulat pentru ea.
Sub ce unghi țin electrodul?
În lungul îmbinării, 10–15° față de verticală, cu capătul de sus aplecat în sensul de înaintare — trăgând, ca zgura să rămână în urma băii. În secțiune, 90° față de tablă la îmbinarea cap la cap și 45° față de ambele table la îmbinarea în T, puțin mai spre tabla verticală în PB.
Ce curent pentru electrod de 3,2 mm pe tablă de 8 mm?
Tot domeniul electrodului de 3,2 mm este 90–140 A, iar pe 8 mm lucrezi în jumătatea lui de sus. La o îmbinare în T în PB, cu factorul 0,95, ies 85–135 A, cu pornire de la 110–115 A. Pentru 8–10 mm însă potrivit e electrodul de 4,0 mm la 140–180 A, în 2–3 treceri.
Cum reiau cusătura fără gaură și fără cocoașă?
Bați zgura din crater, amorsezi pe cusătură puțin înaintea craterului, aduci arcul înapoi în crater și îl ții până se umple, abia apoi mergi mai departe. Pornirea în craterul rece lasă o gaură, pornirea prea departe — o cocoașă.
De ce se stinge arcul pe un prelungitor lung?
Pentru că tensiunea se pierde în cablu în loc să ajungă la arc. Verifică secțiunea cablului, clema de masă și înnădirile. Este mult mai frecvent decât un aparat defect.
Chiar trebuie uscați electrozii bazici?
Da, dacă îmbinarea contează. Învelișul bazic absoarbe umezeală din aer, umezeala devine hidrogen în arc, iar hidrogenul produce fisurare la rece la o zi după ce cusătura părea perfectă. Obișnuit: două ore la 300–350 °C, apoi termos la 100–150 °C. Rutilicii nu au nevoie.
Actualizat: