Sudura de colț în poziția PB: cum se sudează un T culcat
PB este cea mai frecventă poziție din atelier: prinderea unei nervuri, a unui guseu sau a unui stâlpișor de placă se face exact așa. Este și cea mai înșelătoare: pare ușoară, dar dă cele mai multe scurgeri jos și crestături sus.
Când PB și când „în barcă”
Dacă piesa poate fi rotită cu colțul în sus, rotește-o: aceea este deja PA, „în barcă”, unde baia se așază singură în colț, iar sudura iese mai uniformă la același curent. PB se ia atunci când rotirea nu e posibilă: piesa e grea, deja asamblată sau sudată pe partea cealaltă. În atelier acestea sunt majoritatea cazurilor, de aceea PB e calul de povară.
Cazul tipic prin casă este brațul unei console sudat pe placa deja prinsă în perete; astfel de console sunt descrise la console și prinderi.

Cum se conduce
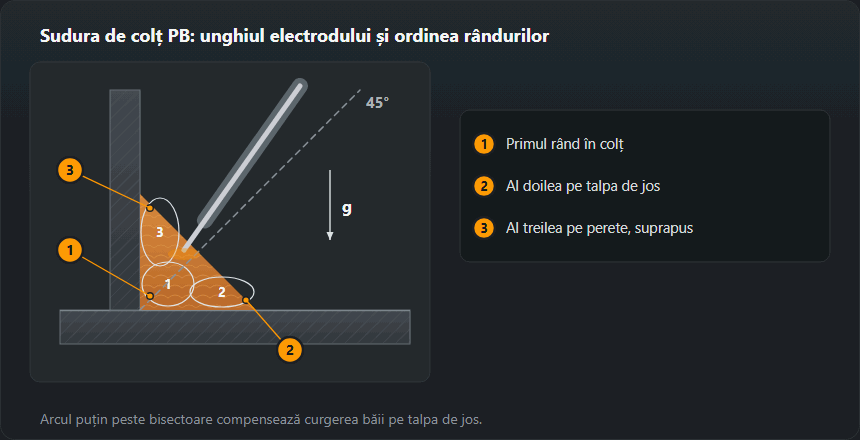
Electrodul se ține la 45° față de ambele tălpi și se înclină cu 10–15° în sensul deplasării. Corecția principală: unghiul se ia puțin peste 45°, spre talpa verticală — asta echilibrează gravitația, altfel baia este trasă în jos. Arc scurt, deplasare fără oprire lângă talpa de jos: orice oprire acolo înseamnă scurgere. Cateta de până la 8 mm se pune dintr-o trecere, peste atât se împarte: prima în colț, următoarele în triunghi de jos în sus, fiecare suprapusă pe o treime.
Parametri orientativi, curent cu 5 % sub poziția orizontală jos
| Grosime, mm | Diametrul electrodului, mm | Curent, A |
|---|---|---|
| 1–2 | 1,6 | 40–55 |
| 1,5–3 | 2,0 | 50–75 |
| 2–4 | 2,5 | 65–95 |
| 3–5 | 3,0 | 75–125 |
| 3–6 | 3,2 | 85–135 |
| 6–12 | 4,0 | 125–180 |
| 10–20 | 5,0 | 170–240 |
| 16+ | 6,0 | 220–305 |
Unghiuri, curent și arc: exemplu pentru electrod de 3,2 mm
Unghiul transversal — electrodul pe bisectoare, 45° față de ambele table, cu o ușoară abatere spre peretele vertical. Unghiul longitudinal — înclinare de 10–15° în sensul de sudare. La table de grosimi diferite arcul se îndreaptă puțin mai mult spre cea groasă: cea subțire se încălzește mai repede și pe ea apare crestătura.

Curentul. Factorul poziției PB este ×0,95, adică cu 5 % mai puțin decât în poziția orizontală: așa calculează tabelul acestei pagini și calculatorul de curent. Electrod de 3,2 mm: în poziție orizontală 90–140 A (mijloc 115 A), în PB 85–135 A (mijloc 110 A). Electrod de 2,5 mm în PB: 65–95 A (mijloc 80 A), de 4,0 mm: 125–180 A (mijloc 150 A). Start de la mijloc, corecție din 5 în 5 A: revărsare pe talpa de jos la avans uniform — puțin mai mult curent și mai repede; crestătură pe perete — mai puțin.
Arcul. 0,8–1,0 din diametrul electrodului, pentru 3,2 mm 2,6–3,2 mm. Vârful electrodului trebuie să ajungă în colț — un arc care „plutește” deasupra sudurii topește tablele, dar nu și colțul.
Sudura în mai multe rânduri: ordinea
- Rândul 1 în colț — fără pendulare, electrodul pe bisectoare. El dă pătrunderea în rădăcină.
- Rândul 2 pe talpa de jos — se suprapune peste primul, arcul îndreptat mai jos.
- Rândul 3 pe perete — se suprapune peste ambele, arcul mai sus; se duce puțin mai repede ca să nu creseze peretele.
Între rânduri zgura se bate complet, mai ales în șanțurile de lângă perete.
Cateta: cât se prescrie și cu ce se măsoară
Cateta z și grosimea de calcul a sunt dimensiuni diferite ale aceleiași suduri: a = z / √2, adică vreo 0,7 din catetă. Proiectantul prescrie a și o trece în simbolizarea conform ISO 2553, atelierul măsoară z cu șablonul. A prescrie cu rezervă costă: metalul depus crește cu pătratul, iar z = 8 în loc de z = 6 înseamnă cu 78 % mai mult metal, timp și deformații. Dacă rezistența nu ajunge, e mai ieftin să lungești sudura decât să o îngroși.
Exemplu: a = 4 sau a = 6 — cât metal și câtă capacitate portantă
Tabelul calculatorului de suduri de colț calculează totul din grosimea a după aceleași reguli: z = a·√2, secțiunea metalului depus cu supraînălțare de 10 %, masa la densitatea 7,85 kg/dm³, capacitatea portantă după EN 1993-1-8.
- a = 4 mm: cateta z = 5,7 mm, secțiune 17,6 mm², 0,14 kg metal depus pe metru, capacitate pentru oțel S235 83,1 kN pe 100 mm de sudură.
- a = 6 mm: z = 8,5 mm, secțiune 39,6 mm², 0,31 kg/m, capacitate 124,7 kN pe 100 mm.
Capacitatea crește liniar cu a (×1,5), iar metalul cu pătratul (×2,25). De aceea rezerva „pentru orice eventualitate” costă: mai mulți electrozi, timp și deformații. Cifrele exacte pentru îmbinarea ta le dă calculatorul sudurii de colț.

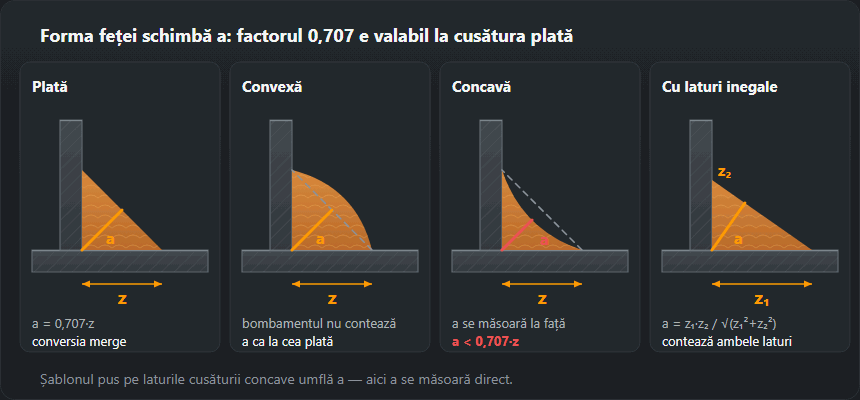
Cum se măsoară. Șablonul se sprijină pe ambele table și pe fața sudurii. La sudura plată și convexă citirea catetei se înmulțește cu 0,707; la cea concavă a se măsoară direct până la față, pentru că din catete rezultă prea mult. Catete inegale arată că unghiul electrodului a fugit în jos sau în sus.
Cu ce se sudează
Electrodul rutilic ține bine baia în PB și dă o trecere lină spre tălpi — este poziția în care rutilicul se potrivește mai bine decât cel bazic. Bazicul se ia acolo unde se cere reziliență sau la material gros cu preîncălzire. La MAG sudura de colț merge cu transfer prin pulverizare, pe amestec cu argon: CO₂ pur dă picături mari și trecere aspră, iar tocmai trecerea hotărăște dacă apare crestătura. Capătul liber al sârmei se ține scurt — unul lung abate arcul și scade pătrunderea în colț.
MAG în poziția PB: parametri
Din tabelul de parametri MIG/MAG: tablă 5–6 mm — sârmă 1,0–1,2 mm, 160–220 A, 22–25 V; 8–10 mm — sârmă 1,2 mm, 220–280 A, 26–29 V (acesta e deja transfer prin pulverizare). Pistoletul pe bisectoare, împingând la 10–15°, sârma în colț. Arcul prin pulverizare e acceptabil în PB, pentru că baia stă pe talpa de jos, dar o sudură groasă tot se împarte în rânduri. Mai multe despre parametri în ghidul MIG/MAG.
Defecte tipice și de unde vin
Scurgere pe talpa de jos — baia a curs: curent mic, viteză mică sau electrod ținut prea orizontal. Crestătură pe talpa verticală — invers: curent mare, arc lung sau oprire sus. Lipsă de pătrundere în colț — electrodul nu a privit în colț ori a fost prea gros: trebuie să ajungă în colț, nu să îl acopere. Cateta nesimetrică se vede imediat cu șablonul și înseamnă aproape întotdeauna că unghiul de 45° nu a fost ținut.
Cum evaluezi sudura de colț după aspect
- Crestătură pe perete — șanț de-a lungul marginii de sus. După ISO 5817, la grosime de 10 mm până la 0,5 mm la nivelul B, 0,5 mm la C, 1 mm la D.
- Convexitate excesivă (503) — față „cocoșată”. La lățimea sudurii de 10 mm ISO 5817 admite până la 2 mm la B, 2,5 mm la C și 3,5 mm la D. Cauza: prea rece sau prea încet; mai mult curent sau mai repede.
- Revărsare pe talpa de jos — metal așezat pe tablă fără topire. Oprire jos sau electrod prea orizontal.
- Lipsă de pătrundere în colț — nu se vede din afară. Se verifică prin proba de rupere: T-ul se rupe astfel încât sudura să crape pe lungime, și se examinează ruptura.
Simbolizare și calificare
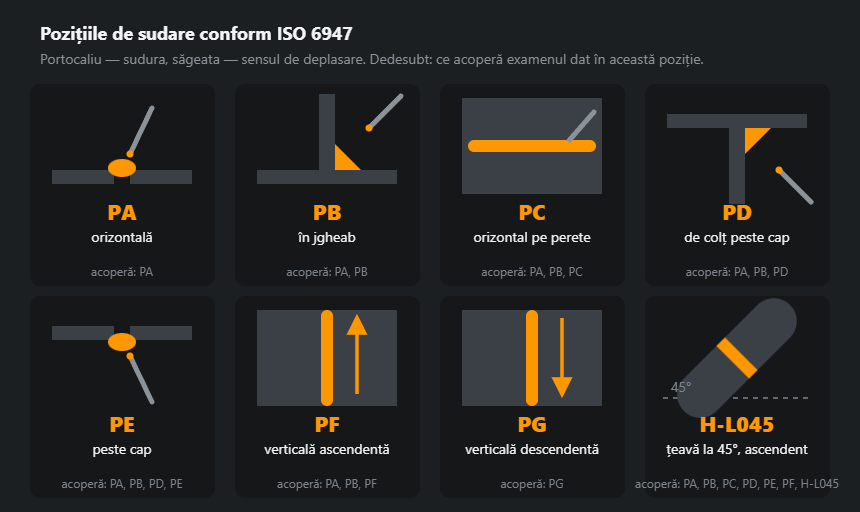
PB conform EN ISO 6947, în sistemul american 2F. Calificarea obținută în PB acoperă PA și PB — poziția orizontală jos și tocmai această sudură de colț. Invers nu funcționează: examenul în PA nu deschide sudura de colț orizontală. De aceea, pentru un atelier care sudează nervuri și gusee, PB este poziția minimă cu sens pentru examen.
Exerciții și examenul în PB
- Un rând în colț. T din table de 8–10 mm, electrod de 3,2 mm. Scop: catete egale, verificate cu șablonul la fiecare câțiva centimetri.
- Trei rânduri. Ordinea ca în schema de mai sus. Scop: fără șanțuri între rânduri și fără crestătură pe perete.
- Proba de rupere. Ruptura arată pătrunderea în colț, porii și zgura. Aceeași probă se folosește la examenul pentru suduri de colț.
Examenul în PB după EN ISO 9606-1 acoperă PA, PB. Când e mai bine să rotești piesa în poziția orizontală „în jgheab” descrie ghidul despre sudarea în poziția PA, iar comparația tuturor pozițiilor e în ghidul pozițiilor de sudare. Sudura de colț deasupra capului este deja PD — vezi sudura de colț peste cap.
Întrebări frecvente
Prin ce diferă PB de sudarea „în barcă”?
Prin poziția piesei, nu prin tehnică. „În barcă” este PA: colțul privește în sus și baia se așază singură. În PB teul stă culcat, iar baia este trasă mereu spre talpa de jos. Dacă piesa poate fi întoarsă, întoarce-o: același curent va da o sudură mai uniformă și mai puține deformații.
Ce catetă se pune dintr-o trecere?
Până la 8 mm, sigur. Peste atât se împarte: prima trecere în colț, următoarele în triunghi de jos în sus, cu suprapunere de o treime. Încercarea de a pune 10 mm dintr-o dată dă scurgere jos și lipsă de pătrundere în rădăcină.
De ce apare crestătura pe talpa de sus?
Curent prea mare, arc lung sau oprire în partea de sus. Începe cu curentul: scade 10–15 A și scurtează arcul. Dacă crestătura rămâne, verifică unghiul — trebuie să fie puțin peste 45°, dar nu atât încât arcul să „atârne” de talpa verticală.
Ce acoperă examenul în PB?
PA și PB conform EN ISO 9606-1. Examenul în poziția orizontală jos nu acoperă sudura de colț orizontală, de aceea pentru prinderea nervurilor și a guseelor PB este poziția minimă cu sens.
Ce curent pentru electrod de 3,2 mm în poziția PB?
Factorul PB este ×0,95: 85–135 A, la start în jur de 110 A. În poziție orizontală același electrod primește 90–140 A. Electrodul de 4,0 mm în PB: 125–180 A.
Cât metal depus intră într-un metru de sudură de colț a = 4?
După regula calculatorului (z = a·√2, supraînălțare 10 %, oțel 7,85 kg/dm³) circa 0,14 kg pe metru. La a = 6 deja 0,31 kg — metalul crește cu pătratul grosimii.
Cum se măsoară grosimea sudurii de colț?
Cu șablonul sprijinit pe table și pe fața sudurii. La sudura plată și convexă cateta z se înmulțește cu 0,707, la cea concavă a se citește direct până la față: conversia din catete dă un rezultat prea mare.
Actualizat: