Soldadura de ângulo na posição PB: o T deitado
PB é a posição mais frequente da oficina: soldar uma nervura, uma chapa de nó ou um montante a uma chapa faz-se exactamente assim. É também a mais enganadora — parece fácil e produz mais sobreposição em baixo e mordedura em cima do que qualquer outra.
Quando PB e quando virar «em barco»
Se a peça puder ser virada com o vértice para cima, vire-a: isso já é PA, a posição «em barco», onde o banho assenta sozinho no canto e a mesma corrente dá um cordão mais liso. PB usa-se quando virar não é possível: peça pesada, já montada ou já soldada do outro lado. Na oficina isso é a maioria dos casos, e por isso PB acaba por ser o cavalo de batalha.
O caso típico em casa é o braço de uma consola soldado a uma placa já fixada na parede; consolas deste tipo estão descritas em consolas e fixações.

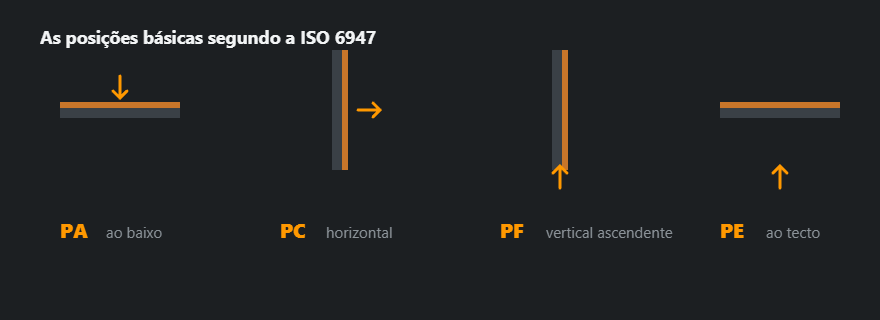
Como conduzir
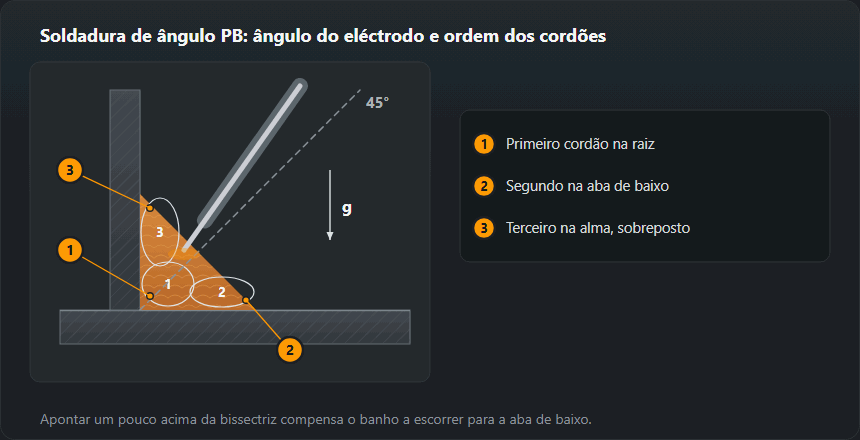
O eléctrodo fica a 45° em relação às duas abas e inclina-se 10–15° no sentido de avanço. A correcção principal: tome o ângulo um pouco acima de 45°, para o lado da aba vertical — isso equilibra a gravidade, que de outro modo arrasta o banho para baixo. Arco curto e avanço sem parar junto à aba de baixo: qualquer paragem aí é sobreposição. Uma perna até 8 mm faz-se num passe; acima disso divide-se: o primeiro no vértice e os seguintes em triângulo de baixo para cima, cada um sobrepondo um terço.
Parâmetros indicativos, corrente 5 % abaixo da posição ao baixo
| Espessura, mm | Diâmetro do eléctrodo, mm | Corrente, A |
|---|---|---|
| 1–2 | 1,6 | 40–55 |
| 1,5–3 | 2,0 | 50–75 |
| 2–4 | 2,5 | 65–95 |
| 3–5 | 3,0 | 75–125 |
| 3–6 | 3,2 | 85–135 |
| 6–12 | 4,0 | 125–180 |
| 10–20 | 5,0 | 170–240 |
| 16+ | 6,0 | 220–305 |
Ângulos, corrente e arco: exemplo com eléctrodo de 3,2 mm
Ângulo de trabalho: eléctrodo na bissectriz, a 45° das duas abas, ligeiramente inclinado para a aba vertical. Ângulo de avanço: 10–15° no sentido da soldadura. Com chapas de espessura diferente aponta-se um pouco mais à grossa: a fina aquece primeiro e é nela que aparece o bordo queimado.

Corrente. O factor de PB é ×0,95, ou seja, 5 % menos do que ao baixo: é assim que calculam a tabela desta página e a calculadora de corrente. Eléctrodo de 3,2 mm: ao baixo 90–140 A (centro 115 A), em PB 85–135 A (centro 110 A). Com 2,5 mm em PB: 65–95 A (centro 80 A); com 4,0 mm: 125–180 A (centro 150 A). Começa-se pelo centro e corrige-se de 5 em 5 A: sobreposição na aba de baixo com avanço regular — um pouco mais de corrente e mais depressa; bordo queimado na alma — menos.
Arco. 0,8–1,0 vezes o diâmetro, 2,6–3,2 mm para 3,2 mm. A ponta tem de chegar à raiz — um arco que «flutua» sobre o cordão funde as abas, mas não o canto.
Ângulo em vários passes: a ordem
- Cordão 1 na raiz — sem oscilação, eléctrodo na bissectriz. É ele que dá a penetração na raiz.
- Cordão 2 na aba de baixo — sobrepõe o primeiro, arco mais para baixo.
- Cordão 3 na alma — sobrepõe os dois anteriores, arco mais acima; um pouco mais depressa para não queimar a alma.
Entre cordões pica-se toda a escória, sobretudo nos entalhes junto à alma.
Perna: quanto prescrever e com que medir
A perna z e a garganta de cálculo a são medidas diferentes do mesmo cordão: a = z / √2, cerca de 0,7 da perna. O projectista fixa a e escreve-a na designação segundo a ISO 2553; a oficina mede z com escantilhão. Prescrever com folga custa: o metal depositado cresce com o quadrado, e z = 8 em vez de z = 6 são mais 78 % de metal, de tempo e de deformação. Se faltar resistência, alongar o cordão sai mais barato do que engrossá-lo.
Exemplo: a = 4 ou a = 6 — quanto metal e quanta resistência
A tabela da calculadora de ângulos calcula tudo a partir da garganta a com as mesmas regras: z = a·√2, secção depositada com 10 % de sobreespessura, massa a 7,85 kg/dm³ e resistência pela EN 1993-1-8.
- a = 4 mm: perna z = 5,7 mm, secção 17,6 mm², 0,14 kg de metal depositado por metro, resistência em S235 de 83,1 kN por 100 mm de cordão.
- a = 6 mm: z = 8,5 mm, secção 39,6 mm², 0,31 kg/m, resistência 124,7 kN por 100 mm.
A resistência cresce linearmente com a (×1,5) e o metal com o quadrado (×2,25). Por isso a margem «por via das dúvidas» sai cara: mais eléctrodos, mais tempo, mais deformação. Os números exactos para a tua junta estão na calculadora de garganta de soldadura de ângulo.

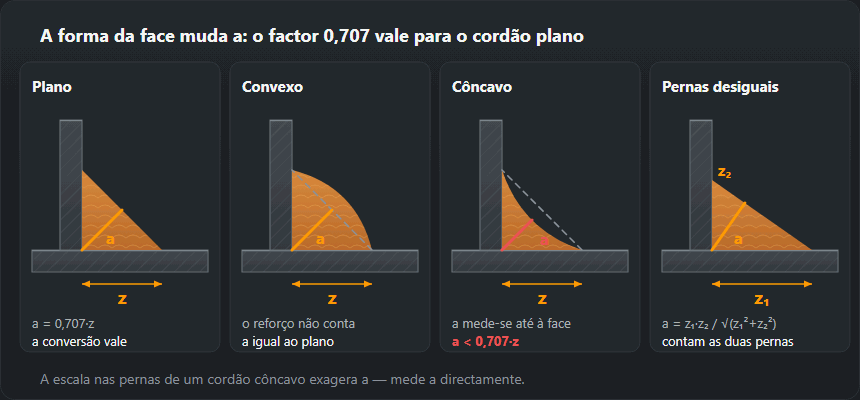
Como medir. O calibre apoia-se nas duas abas e na face do cordão. Num ângulo plano ou convexo a leitura da perna converte-se com 0,707; num côncavo mede-se a directamente até à face, porque pelas pernas dá a mais. Pernas desiguais indicam que o ângulo do eléctrodo fugiu para baixo ou para cima.
Com que soldar
O eléctrodo rutílico segura bem o banho em PB e dá uma transição suave para as abas — é a posição em que o rutílico assenta melhor do que o básico. O básico fica para onde se exige resiliência ou para material espesso com pré-aquecimento. No MAG o cordão de ângulo corre em transferência por pulverização com mistura rica em árgon: o CO₂ puro lança gotas grossas e deixa uma transição áspera, e é justamente a transição que decide se há mordedura. Mantenha curto o comprimento livre do fio: se for longo, afasta o arco e reduz a penetração no vértice.
MAG na posição PB: parâmetros
Pela tabela de parâmetros MIG/MAG: chapa de 5–6 mm — fio de 1,0–1,2 mm, 160–220 A, 22–25 V; 8–10 mm — fio de 1,2 mm, 220–280 A, 26–29 V (isso já é transferência por spray). Tocha na bissectriz, a empurrar 10–15°, fio na raiz. O spray é aceitável em PB porque o banho assenta na aba de baixo, mas uma garganta grande divide-se na mesma em passes. Mais sobre parâmetros no guia de MIG/MAG.
Defeitos habituais e de onde vêm
Sobreposição na aba de baixo significa que o banho escorreu: corrente baixa, avanço lento ou eléctrodo demasiado deitado. Mordedura na aba vertical é o contrário: corrente alta, arco longo ou paragem em cima. Falta de penetração no vértice significa que o eléctrodo não apontava ao canto ou era demasiado grosso — tem de chegar à raiz, não de a tapar. Uma perna desigual vê-se logo no escantilhão e quase sempre quer dizer que os 45° não foram mantidos.
Como avaliar à vista uma soldadura de ângulo
- Bordo queimado na alma — sulco ao longo do pé superior. Pela ISO 5817, com 10 mm de espessura: até 0,5 mm no nível B, 0,5 mm no C e 1 mm no D.
- Convexidade excessiva (503) — face abaulada. Para um cordão de 10 mm de largura a ISO 5817 admite até 2 mm no B, 2,5 mm no C e 3,5 mm no D. Causa: frio ou lento demais; mais corrente ou mais velocidade.
- Sobreposição na aba de baixo — metal pousado na chapa sem fundir. Paragem em baixo ou eléctrodo deitado demais.
- Falta de fusão na raiz — não se vê por fora. Detecta-se com o ensaio de rotura: parte-se o T de modo que o cordão abra ao comprido e observa-se a fractura.
Designação e qualificação
PB segundo a EN ISO 6947, 2F no sistema americano. Um exame feito em PB cobre PA e PB — a posição ao baixo e esta mesma de ângulo horizontal. Ao contrário não vale: o exame em PA não abre o ângulo horizontal. Por isso, para uma oficina que solda nervuras e chapas de nó, PB é a posição mínima de exame que faz sentido.
Exercícios e exame em PB
- Um cordão na raiz. Um T de chapa de 8–10 mm e eléctrodo de 3,2 mm. Objectivo: pernas iguais, verificadas com calibre a cada poucos centímetros.
- Três cordões. Ordem como no esquema acima. Objectivo: sem entalhes entre cordões e sem bordo queimado na alma.
- Ensaio de rotura. A fractura mostra a fusão na raiz, os poros e a escória. É o mesmo ensaio usado na qualificação de ângulos.
Um exame em PB pela EN ISO 9606-1 cobre PA, PB. Quando vale a pena rodar a peça para ao baixo «em goteira» explica-se em soldadura ao baixo PA, e todas as posições comparadas estão em posições de soldadura. Um ângulo por cima da cabeça já é PD — ver soldadura de ângulo ao tecto.
Perguntas frequentes
Em que difere PB de soldar «em barco»?
Na forma como a peça assenta, não na técnica. «Em barco» é PA: o vértice olha para cima e o banho assenta sozinho. Em PB o T está deitado e o banho puxa o tempo todo para a aba de baixo. Se a peça puder ser virada, vire-a: a mesma corrente dará um cordão mais liso e menos deformação.
Que perna se faz num só passe?
Até 8 mm com folga. Acima disso divide-se: o primeiro passe no vértice e os seguintes em triângulo de baixo para cima, com um terço de sobreposição. Tentar 10 mm de uma vez dá sobreposição em baixo e falta de penetração na raiz.
Porque morde a aba de cima?
Corrente alta, arco longo ou o eléctrodo a demorar-se em cima. Comece pela corrente: tire 10–15 A e encurte o arco. Se a mordedura ficar, veja o ângulo — deve ficar um pouco acima de 45°, mas não tanto que o arco fique «pendurado» na aba vertical.
O que cobre um exame em PB?
PA e PB segundo a EN ISO 9606-1. O exame ao baixo não cobre o ângulo horizontal, por isso para soldar nervuras e chapas de nó PB é a posição mínima com sentido.
Que corrente para eléctrodo de 3,2 mm na posição PB?
O factor de PB é ×0,95: 85–135 A; para começar, cerca de 110 A. Ao baixo o mesmo eléctrodo leva 90–140 A. Com 4,0 mm em PB: 125–180 A.
Quanto metal depositado leva um metro de ângulo a = 4?
Pela regra da calculadora (z = a·√2, sobreespessura de 10 %, aço a 7,85 kg/dm³), cerca de 0,14 kg por metro. Com a = 6 já são 0,31 kg: o metal cresce com o quadrado da garganta.
Como se mede a garganta de uma soldadura de ângulo?
Com um calibre apoiado nas abas e na face. Num ângulo plano ou convexo multiplica-se a perna z por 0,707; num côncavo lê-se a directamente até à face, porque a conversão pelas pernas dá a mais.
Actualizado: