Posição ao baixo PA: porque compensa virar a peça
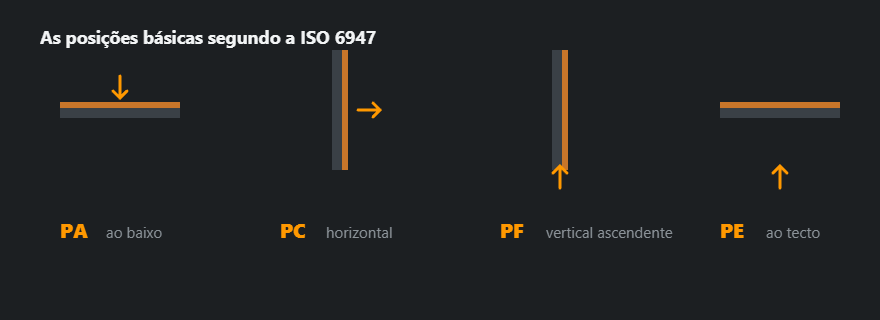
PA é o padrão pelo qual se medem todas as outras posições: a corrente mais alta, um banho que assenta sozinho e uma produtividade uma vez e meia a duas vezes maior. Por isso o ofício aqui não está nas mãos, mas na ferramenta de posicionamento — em virar a peça.
Quando PA e porque vale a pena lutar por ela
PA está disponível sempre que a peça possa ser deitada ou virada com o cordão para cima. A soldadura de ângulo em PA põe-se «em barco»: o T inclina-se para que o vértice fique a olhar para cima a 45°, e o banho preenche-o simetricamente por si. A diferença para PB não é de técnica, é de dinheiro: o mesmo soldador com o mesmo eléctrodo põe em barco uma perna de 10–12 mm num passe contra 8 mm em PB, e avança mais depressa. Um posicionador, ou mesmo uns cavaletes, paga-se na primeira série.

Como conduzir
O eléctrodo fica a 70–80° em relação ao plano, com 10–15° de inclinação no sentido de avanço: assim o arco empurra a escória para trás em vez de a meter debaixo do banho. A corrente tira-se do topo do intervalo — em PA o banho não escorre e a margem vai para penetração e velocidade. Avanço uniforme, sem paragens: aqui erra não quem teme que escorra, mas quem sobreaquece. Em barco, o eléctrodo assenta na bissectriz do vértice, ou seja a 45° das duas abas.
Parâmetros indicativos: PA é a base de que derivam as restantes posições
| Espessura, mm | Diâmetro do eléctrodo, mm | Corrente, A |
|---|---|---|
| 1–2 | 1,6 | 40–60 |
| 1,5–3 | 2,0 | 50–80 |
| 2–4 | 2,5 | 70–100 |
| 3–5 | 3,0 | 80–130 |
| 3–6 | 3,2 | 90–140 |
| 6–12 | 4,0 | 130–190 |
| 10–20 | 5,0 | 180–250 |
| 16+ | 6,0 | 230–320 |
Como ler a tabela: dois exemplos
A tabela leva da espessura ao diâmetro do eléctrodo e à faixa de corrente. Ao baixo o factor é ×1,0, por isso os mesmos números estão na tabela geral de corrente e diâmetro, e as outras posições calculam-se a partir deles para baixo.
Chapa de 8 mm. Linha 6–12 mm: eléctrodo de 4,0 mm, 130–190 A, centro 160 A. Com esta espessura aplica-se a regra da parte alta da faixa: começa-se acima do centro e sobe-se para 190 A até os bordos começarem a queimar. Arco de 0,8–1,0 vezes o diâmetro, ou seja, 3,2–4,0 mm. Para comparar, o mesmo eléctrodo levaria 125–180 A em PB e 110–160 A na vertical — daí a diferença de produtividade.
Chapa de 3 mm. Servem duas linhas: 2,5 mm (2–4 mm, 70–100 A) e 3,0 mm (3–5 mm, 80–130 A). Aqui a regra do limite alto não vale — abaixo de 4 mm fura. Usa-se 2,5 mm e o centro da faixa, 85 A, arco de 2,0–2,5 mm. Para chapa mais fina, as regras estão em soldar chapa fina.
A corrente exacta, com a correcção do revestimento, sai da calculadora de corrente, onde PA é o valor de base.
Preparação da junta topo a topo em PA
- I (sem chanfro) — ≤ 3 … 4 mm, folga 0–3 mm: a própria folga dá a penetração.
- V — 3 … 12 mm, ângulo 50–70°, nariz 1–2 mm, folga 1–4 mm. A opção base com acesso por um lado.
- X — 12 … 40 mm, ângulo 50–60°. Em PA é onde é mais fácil: a peça vira-se e as duas metades soldam-se ao baixo.
As medidas para uma espessura concreta estão na calculadora de chanfro.
Quanto se faz num passe
Em barco entra com segurança uma perna de 10–12 mm num único passe — o dobro do que permite o ângulo ao tecto e bastante mais do que em PB. É esse o ganho real da posição. O tecto não é dado pelo escorrimento mas pela energia introduzida: um cordão largo de uma vez sobreaquece a zona afectada e puxa a peça. Acima de 12 mm divide-se em passes não porque o banho escorra, mas para conter a energia.
Em goteira ou em PB: comparação

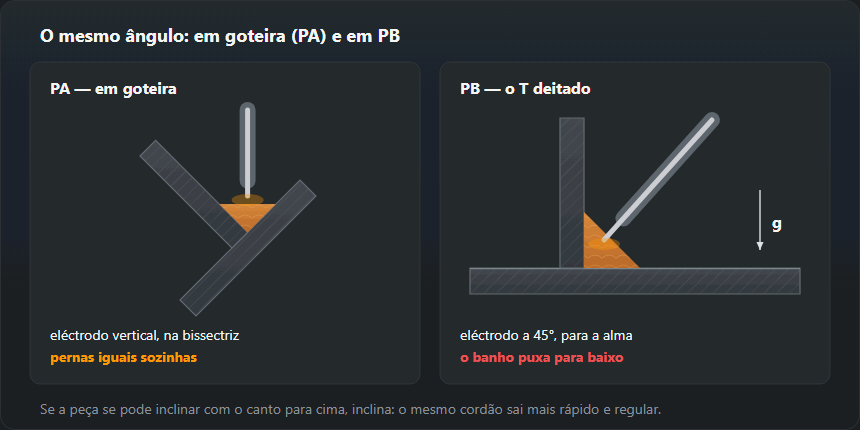
Em goteira o eléctrodo fica vertical na bissectriz e o banho reparte-se por igual pelas duas abas — não é preciso compensar a gravidade com o ângulo. Em PB o mesmo T está deitado, o banho puxa para a aba de baixo e as pernas têm de ser igualadas à mão. Um exemplo da tabela da calculadora de ângulos: para a = 5 mm a perna é z = 7,1 mm, a secção 27,5 mm² e 0,22 kg de metal depositado por metro — a mesma quantidade de metal nas duas posições, mas em goteira deposita-se mais depressa e mais regular. A técnica de PB está em soldadura de ângulo PB, e a conversão de a em z na calculadora de garganta.
Na prática a peça põe-se em goteira sobre dois cavaletes ou num dispositivo de cantoneira, pinga-se dos dois lados e roda-se para cada cordão. As vigas compridas rodam-se uma vez por face — e mesmo assim é mais rápido do que fazer o cordão todo em PB.
Com que soldar
Em PA serve tudo: rutílico, básico, fio fluxado, MAG em transferência por pulverização. É precisamente por isso que a posição se escolhe para cordões de responsabilidade — o consumível é ditado pelo material e pelos requisitos, não pela comodidade. O eléctrodo básico mostra aqui todo o seu valor: melhor penetração e depósito mais limpo, ao passo que ao tecto se usa por necessidade. Para o MAG, ao baixo é a única posição em que a pulverização está disponível sem reservas.
MAG e TIG ao baixo
MAG com transferência por spray — pela tabela de parâmetros MIG/MAG: chapa de 8–10 mm — fio de 1,2 mm, 220–280 A, 26–29 V, gás 16–18 l/min; 12+ mm — fio de 1,2–1,6 mm, 280–350 A, 29–32 V, gás 18–20 l/min. Na vertical e ao tecto estes parâmetros não funcionam: o banho é grande e fluido. Tocha a empurrar 10–15° e comprimento livre constante. Mais no guia de MIG/MAG.
O TIG ao baixo é o melhor sítio para aprender a meter a vareta: para chapa de 3,0 mm a tabela TIG dá tungsténio de 2,0–2,4 mm, 90–130 A (CC−) e 7–9 l/min de árgon. Pormenores no guia de TIG.
Defeitos habituais e de onde vêm
Perfuração em chapa fina: a corrente foi tirada do topo do intervalo sem olhar à espessura — essa regra vale a partir de 4 mm. Escória à frente do banho e inclusões: avanço lento ou eléctrodo demasiado a prumo, com a escória a correr por baixo do arco. A deformação é o reverso da alta produtividade: em PA é fácil pôr mais metal do que o necessário. Há aqui menos poros do que noutras posições, porque o banho fica líquido mais tempo e o gás tem tempo de sair.
Como reconhecer um defeito numa soldadura ao baixo
- Sobreespessura excessiva (502) — fácil em PA, porque o metal não escorre. Pela ISO 5817, para um cordão de 12 mm de largura admite-se até 2,2 mm no nível B, 2,8 mm no C e 4 mm no D. Solução: mais velocidade ou eléctrodo mais fino para o acabamento.
- Escória à frente do banho — o arco começa a «navegar» na escória e a macrografia mostra inclusões. Lento demais ou eléctrodo vertical demais: repor a inclinação de 10–15°.
- Perfuração da raiz — corrente no limite alto em chapa abaixo de 4 mm ou folga grande demais. Descer ao centro da faixa, fechar a folga, avançar mais depressa.
- Deformações — em PA é fácil depositar metal a mais. Cordões alternados, pingos mais juntos e garganta conforme o desenho, não «com folga».
Designação e qualificação
PA segundo a EN ISO 6947; no sistema americano, 1G para o cordão topo a topo e 1F para o de ângulo. Um exame em PA cobre apenas PA — o certificado mais estreito que há. Por isso normalmente não se faz o exame ao baixo: PF cobre PA, PB e a própria, e o tubo em H-L045 cobre praticamente tudo. Ao baixo faz-se o exame quando a oficina de facto não solda noutra posição.
Exercícios e exame
- Cordões direitos em chapa. Chapa de 8–10 mm, eléctrodo de 3,2 mm, corrente no centro da faixa (115 A). Objectivo: largura e escamas uniformes, arranque e cratera sem depressões.
- Enchimento de uma camada. Cordões lado a lado, cada um sobre o anterior — ensina velocidade constante e limpeza da escória.
- Junta em V com cobre-junta. Raiz, enchimento e acabamento; depois macrografia e avaliação da fusão.
- T em goteira. Um cordão, verificação das pernas com calibre e ensaio de rotura.
Um exame em PA pela EN ISO 9606-1 cobre só PA. Um exame em PF cobre PA, PB, PF — por isso, ao mesmo custo, faz-se mais vezes a vertical. A comparação de todas as posições está em posições de soldadura, e o domínio para os teus dados na calculadora de domínio de qualificação.
Perguntas frequentes
O que é soldar «em barco»?
É uma soldadura de ângulo posta na posição PA: o T inclina-se para que o vértice olhe para cima a 45°. O banho preenche o vértice simetricamente, a perna sai uniforme sem esforço e num passe põem-se 10–12 mm em vez de 8 em PB. Se a peça puder ser inclinada, incline-a.
Que corrente usar ao baixo?
O topo do intervalo para o seu diâmetro de eléctrodo: o banho não escorre e a margem vai para a penetração. Uma ressalva — a regra vale a partir de 4 mm de espessura. Em chapa fina o topo do intervalo perfura.
Porque há menos poros em PA?
O banho fica líquido mais tempo e o gás tem tempo de chegar à superfície. Ao tecto e na vertical o banho mantém-se pequeno e solidifica depressa, por isso com a mesma sujidade nos bordos a porosidade é mais provável.
Vale a pena fazer o exame ao baixo?
Só se a oficina não soldar noutra posição. PA cobre apenas a si mesma, enquanto PF, pelo mesmo custo de exame, abre PA, PB e PF. O certificado custa o mesmo e cobre o triplo.
Que corrente para eléctrodo de 4 mm ao baixo?
Pela tabela, 130–190 A (chapa de 6–12 mm), centro 160 A. Em PA, a partir de 4 mm de espessura, usa-se a parte alta da faixa porque o banho não escorre. Em chapa fina fica-se no centro.
Que eléctrodo para chapa de 3 mm ao baixo?
O de 2,5 mm: a tabela dá 70–100 A para chapa de 2–4 mm; para começar, o centro, 85 A. O limite alto em 3 mm arrisca furar.
A soldadura em goteira é PA ou PB?
PA. Um T inclinado de modo que o canto fique para cima está na posição ao baixo; PB é o mesmo T deitado, com o cordão a correr na horizontal pelo canto.
Actualizado: