Нижнее положение PA: почему деталь выгодно повернуть
PA — эталон, от которого считают все остальные положения: ток максимальный, ванна лежит сама, производительность в полтора-два раза выше. Поэтому главный приём здесь не в руках, а в оснастке — повернуть деталь.
Когда PA и почему за него стоит бороться
PA доступно всегда, когда деталь можно положить или повернуть швом вверх. Угловой шов в PA ставят «в лодочку»: тавр наклоняют так, чтобы угол смотрел вверх под 45°, и ванна заполняет его симметрично сама. Разница с PB не в технике, а в деньгах: тот же сварщик тем же электродом кладёт в лодочку катет 10–12 мм за проход против 8 в PB и идёт быстрее. Поворотный стол или простые козлы окупаются на первой же серии.

Как вести
Электрод держат под 70–80° к плоскости с наклоном 10–15° по ходу: так дуга подталкивает шлак назад, а не загоняет под ванну. Ток берут по верхней границе диапазона — в PA ванна не стекает, и запас идёт в провар и в скорость. Движение равномерное, без задержек: здесь ошибаются не тем, что «потечёт», а тем, что перегреют. В лодочке электрод ставят по биссектрисе угла, то есть под 45° к обеим полкам.
Ориентировочные режимы: PA — база, от неё считают остальные положения
| Толщина, мм | Диаметр электрода, мм | Ток, А |
|---|---|---|
| 1–2 | 1,6 | 40–60 |
| 1,5–3 | 2,0 | 50–80 |
| 2–4 | 2,5 | 70–100 |
| 3–5 | 3,0 | 80–130 |
| 3–6 | 3,2 | 90–140 |
| 6–12 | 4,0 | 130–190 |
| 10–20 | 5,0 | 180–250 |
| 16+ | 6,0 | 230–320 |
Как читать таблицу: два примера
Таблица ведёт от толщины к диаметру электрода и диапазону тока. В нижнем положении коэффициент ×1,0, поэтому те же числа стоят в общей таблице тока и диаметра, а остальные положения считаются от них вниз.
Лист 8 мм. Строка 6–12 мм: электрод 4,0 мм, 130–190 А, середина 160 А. При такой толщине работает правило верхней части диапазона: начинают выше середины и идут к 190 А, пока кромки не начнут подрезаться. Дуга 0,8–1,0 диаметра, то есть 3,2–4,0 мм. Для сравнения: тот же электрод в PB получил бы 125–180 А, а на вертикали 110–160 А — отсюда и разница в производительности.
Лист 3 мм. Подходят две строки: 2,5 мм (2–4 мм, 70–100 А) и 3,0 мм (3–5 мм, 80–130 А). Правило верхней границы здесь не работает — тоньше 4 мм прожигает. Берут 2,5 мм и середину диапазона, 85 А, дуга 2,0–2,5 мм. Если лист ещё тоньше, правила описаны в статье о сварке тонкого металла.
Точный ток с поправкой на покрытие посчитает калькулятор тока: положение PA в нём — базовое значение.
Разделка стыка в PA
- I (без разделки) — ≤ 3 … 4 мм, зазор 0–3 мм: провар даёт сам зазор.
- V — 3 … 12 мм, угол 50–70°, притупление 1–2 мм, зазор 1–4 мм. Основной вариант при доступе с одной стороны.
- X — 12 … 40 мм, угол 50–60°. В PA её проще всего сделать: деталь переворачивают, и обе половины варят в нижнем положении.
Размеры под конкретную толщину — в калькуляторе разделки.
Сколько кладут за проход
В лодочку уверенно идёт катет 10–12 мм одним проходом — вдвое больше, чем в потолочном угловом, и заметно больше, чем в PB. Это и есть главный выигрыш положения. Ограничение сверху даёт не стекание, а тепловложение: широкий валик за раз перегревает зону термического влияния и ведёт деталь. Катет больше 12 мм делят на проходы не потому, что ванна потечёт, а чтобы удержать погонную энергию.
«В лодочку» или PB: сравнение

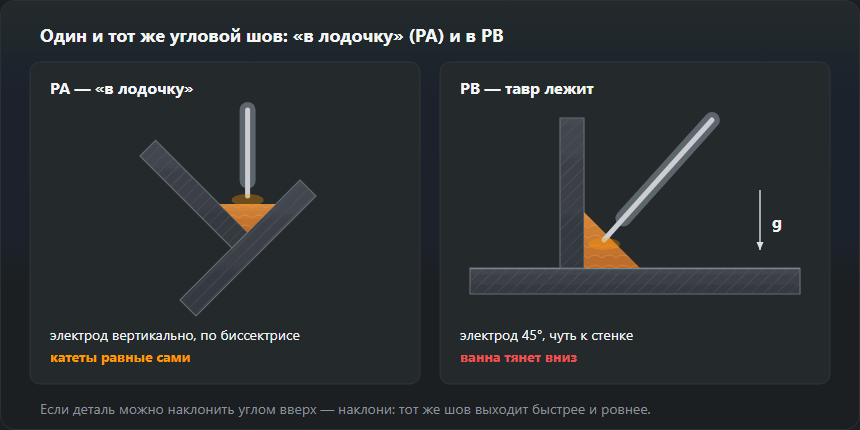
В лодочке электрод стоит вертикально по биссектрисе, а ванна расходится на обе полки поровну — компенсировать силу тяжести углом не нужно. В PB тот же тавр лежит, ванна тянется на нижнюю полку, и катеты приходится выравнивать рукой. Пример из таблицы калькулятора угловых швов: для a = 5 мм катет z = 7,1 мм, сечение 27,5 мм², 0,22 кг наплавки на метр — металла столько же в обоих положениях, но в лодочку его кладут быстрее и ровнее. Техника PB — в статье об угловом шве PB, пересчёт a в z — в калькуляторе катета.
На практике деталь ставят в лодочку на двух козлах или в приспособлении из уголка, прихватывают с обеих сторон и поворачивают на каждый следующий валик. Длинные балки поворачивают раз на сторону — и всё равно выходит быстрее, чем вести весь шов в PB.
Чем варить
В PA работает всё: рутил, основной, порошковая проволока, MAG струйным переносом. Именно поэтому положение и берут для ответственных швов — присадку диктуют металл и требования, а не удобство. Основной электрод раскрывается здесь полностью: даёт лучший провар и самую чистую наплавку, тогда как в потолке его берут вынужденно. Для MAG нижнее — единственное положение, где струйный перенос доступен без оговорок.
MAG и TIG в нижнем положении
MAG струйной дугой — по таблице режимов MIG/MAG: лист 8–10 мм — проволока 1,2 мм, 220–280 А, 26–29 В, газ 16–18 л/мин; 12+ мм — проволока 1,2–1,6 мм, 280–350 А, 29–32 В, газ 18–20 л/мин. На вертикали и потолке такие режимы не пройдут: ванна большая и жидкая. Горелка углом вперёд на 10–15°, вылет проволоки постоянный. Подробнее — в статье о MIG/MAG.
TIG в PA — самое простое место, чтобы научиться подаче прутка: для листа 3,0 мм таблица TIG даёт вольфрам 2,0–2,4 мм, 90–130 А (DC−), 7–9 л/мин аргона. Подробности — в статье о TIG.
Типовые дефекты и откуда берутся
Прожог на тонком металле — ток взяли по верхней границе, не глядя на толщину: правило верхней границы работает от 4 мм и выше. Шлак впереди ванны и включения — скорость мала или электрод стоял слишком вертикально, и шлак затёк под дугу. Поводка и коробление — обратная сторона высокой производительности: в PA легко положить больше металла, чем нужно. Пор здесь меньше, чем в других положениях: ванна дольше жидкая и газ успевает выйти.
Как узнать ошибку в нижнем шве
- Избыточное усиление (502) — в PA получается легко, потому что металл не стекает. По ISO 5817 при ширине шва 12 мм допускается до 2,2 мм на уровне B, 2,8 мм на C и 4 мм на D. Лечение: быстрее или тоньше электрод на облицовку.
- Шлак впереди ванны — дуга начинает «плавать» по шлаку, на разрезе видны включения. Слишком медленно или электрод слишком вертикально: вернуть наклон 10–15°.
- Прожог корня — верхняя граница тока на листе тоньше 4 мм или слишком большой зазор. Спуститься к середине диапазона, уменьшить зазор, вести быстрее.
- Деформации — в PA легко положить лишний металл. Швы вразбежку, прихватки чаще, размер шва по чертежу, а не «с запасом».
Обозначение и аттестация
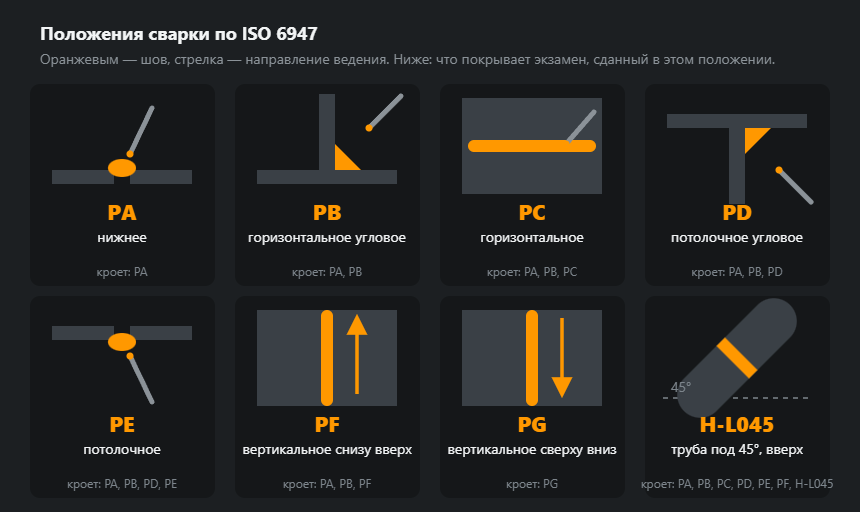
PA по EN ISO 6947, по американской системе 1G для стыкового шва и 1F для углового. Аттестация в PA покрывает только PA — самое узкое свидетельство из всех. Поэтому на экзамен обычно идут не в нижнем: PF кроет PA, PB и себя, а труба H-L045 — практически всё. Нижнее сдают тогда, когда цех действительно варит только в нём.
Упражнения и экзамен
- Прямые валики на пластине. Пластина 8–10 мм, электрод 3,2 мм, ток из середины диапазона (115 А). Цель — ровная ширина и чешуя, старт и кратер без провалов.
- Наплавка слоя. Валики рядом, каждый перекрывает предыдущий — учит постоянной скорости и зачистке шлака.
- Стык V с подкладкой. Корень, заполнение, облицовка; потом разрез и оценка сплавления.
- Тавр в лодочку. Один валик, проверка катетов шаблоном, проба на излом.
Экзамен в PA по EN ISO 9606-1 покрывает только PA. Экзамен в PF покрывает PA, PB, PF — поэтому при той же цене чаще сдают вертикаль. Сравнение всех положений — в обзоре положений сварки, диапазон под свои данные посчитает калькулятор области аттестации.
Частые вопросы
Что такое сварка «в лодочку»?
Это угловой шов, поставленный в положение PA: тавр наклоняют так, чтобы угол смотрел вверх под 45°. Ванна заполняет угол симметрично, катет выходит ровным без усилий, и за проход кладут 10–12 мм вместо 8 в PB. Если деталь можно наклонить — наклоняйте.
Какой ток брать в нижнем положении?
Верхнюю границу диапазона для своего диаметра электрода: ванна не стекает, и запас идёт в провар. Оговорка одна — правило работает от 4 мм толщины. На тонком листе верхняя граница даёт прожог.
Почему в PA меньше пор?
Ванна дольше остаётся жидкой, и газ успевает выйти на поверхность. В потолочном и вертикальном её держат маленькой, она застывает быстро, и при той же грязи на кромках поры вероятнее.
Стоит ли сдавать экзамен в нижнем положении?
Только если цех варит исключительно в нём. PA покрывает лишь себя, а PF при той же стоимости экзамена откроет PA, PB и PF. Цена свидетельства одна, охват — втрое шире.
Какой ток на электрод 4 мм в нижнем положении?
По таблице 130–190 А (лист 6–12 мм), середина 160 А. В PA от 4 мм толщины берут верхнюю часть диапазона, потому что ванна не стекает. На тонком листе остаются на середине.
Какой электрод на лист 3 мм в нижнем положении?
2,5 мм: таблица даёт 70–100 А для листа 2–4 мм, на старт середина 85 А. Верхняя граница на 3 мм грозит прожогом.
Шов «в лодочку» — это PA или PB?
PA. Тавр, наклонённый так, что угол смотрит вверх, — это нижнее положение; PB — тот же тавр лёжа, со швом, идущим горизонтально в углу.
Обновлено: