Сварка тонкого листа без дыр и коробления
Тонкий лист прощает меньше всего: у ванны нет запаса металла, и лишние 10 ампер превращают шов в дыру. Решает не один параметр, а связка из четырёх приёмов — ниже они по шагам.

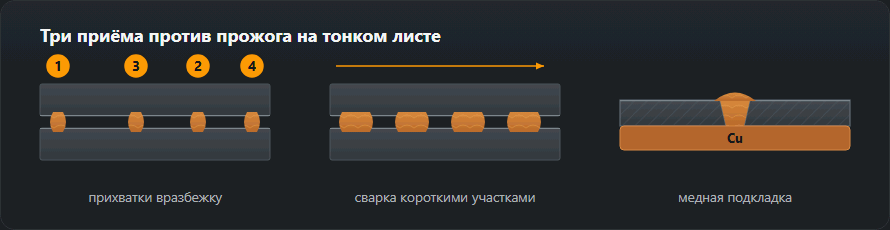
Режимы
| Толщина | MMA | MIG/MAG | TIG |
|---|---|---|---|
| 0,8 мм | не рекомендуется | 0,6 мм · 40–55 А · 15–16 В | вольфрам 1,0 мм · 25–40 А |
| 1,0 мм | 2,0 мм · 50–65 А | 0,6–0,8 мм · 45–65 А · 16–17 В | вольфрам 1,0 мм · 30–50 А |
| 1,5 мм | 2,0 мм · 55–70 А | 0,8 мм · 70–90 А · 17–18 В | вольфрам 1,0 мм · 50–70 А |
| 2,0 мм | 2,5 мм · 70–90 А | 0,8 мм · 90–110 А · 17–19 В | вольфрам 1,6 мм · 70–90 А |
Ток берут по нижней границе и добавляют по 5 А, пока шов не начнёт формироваться. Проверить диапазон под свой электрод можно в калькуляторе тока.
Порядок работы
- Зачистить и подложить. Металл до блеска на 20–30 мм в каждую сторону: краска, грунт и оцинковка на тонком листе дают поры мгновенно. Под стык — медная планка: медь не сваривается со сталью, отводит тепло и не даёт ванне провалиться.
- Собрать без зазора. На толстом металле зазор помогает провару, на тонком — это готовая дыра. Кромки прижимают вплотную.
- Прихватки вразбежку. Не подряд от края: сначала середина, потом оба конца, потом середина каждого оставшегося промежутка. Шаг 30–50 мм. Подряд поставленные прихватки стягивают лист в одну сторону.
- Короткие участки с паузами. Провариваете 15–25 мм, ждёте, пока металл потемнеет, идёте дальше. Пауза — не потеря времени, а часть технологии.
- Обратноступенчатый ход. На длинном шве участки варят в обратную сторону относительно общего направления: тепловые деформации компенсируют друг друга.
- Проверить снизу. Ровный узкий валик без проседания — режим верный.
На MMA по тонкому металлу дугу не ведут непрерывно: зажгли, наплавили каплю, оторвали, снова зажгли рядом. Шов получается из перекрывающихся точек. Приём выглядит непривычно, но это единственный способ проварить миллиметровый лист покрытым электродом.
Как не повести лист
- Прижать деталь к массивной плите или уголку на время сварки и остывания — плита работает теплоотводом и держит геометрию.
- Чередовать стороны: проварили слева, следующий участок справа.
- Не пытаться остудить водой: резкое охлаждение усиливает коробление и на легированных сталях даёт закалку.
- Считать общее тепловложение: чем меньше суммарно вложено, тем меньше поведёт.
Чем варить тонкий металл
Быстрее всего в мастерской — полуавтомат MIG/MAG с проволокой 0,6–0,8 мм на короткой дуге. TIG выигрывает там, где шов остаётся на виду, и на листе 0,8 мм, для которого таблица выше покрытый электрод уже не предусматривает. MMA имеет смысл с 1 мм — электродом 2,0 мм и с отрывом дуги.
Сварка тонкого металла полуавтоматом по шагам
Основа — короткая дуга с замыканиями. При 16–22 В проволока касается ванны, замыкает цепь, дуга гаснет и зажигается снова — 50–200 раз в секунду. Ванна остаётся холодной. На листе 0,8–1,0 мм работают у нижнего края этого диапазона, 15–17 В; как устроен перенос металла — на странице о сварке MIG/MAG.
- Проволока и газ. На 0,8 мм — проволока 0,6 мм, на 1 мм — 0,6 или 0,8, с 1,5 мм — 0,8 мм. Расход газа 8–10 л/мин на лист 0,8–1,0 мм и 10–12 л/мин на 1,5–2 мм.
- Вылет проволоки. Около 10–12 диаметров: при проволоке 0,8 мм это 8–12 мм от торца наконечника. Длинный вылет — дуга неустойчива и стреляет, короткий — наконечник залипает.
- Продольный угол. Горелка наклонена вперёд на 10–20° от вертикали — сварка углом вперёд. Провар мельче, шов чище. Углом назад дуга бьёт глубже: на 2 мм это бывает полезно, на 1 мм кончается дырой.
- Поперечный угол. Если листы одной толщины, горелка стоит перпендикулярно стыку. Если разной — лист к уголку, лист к трубке — дугу направляют на более толстую деталь, а ванна сама натекает на тонкую.
- Прихватки — шаг и порядок. Короткие и плоские, с шагом как в порядке работы выше. Сначала середина, потом концы, потом середины получившихся участков.
- Участки вразброс или обратноступенчато. Шов делят на участки по 15–25 мм. Вразброс: участок у одного конца, следующий в середине, следующий у другого конца, потом промежутки. Обратноступенчато: каждый участок варят в сторону предыдущего, а весь шов движется в обратную. Новый участок начинают на кратере предыдущего, и он всегда ложится на холодный металл.

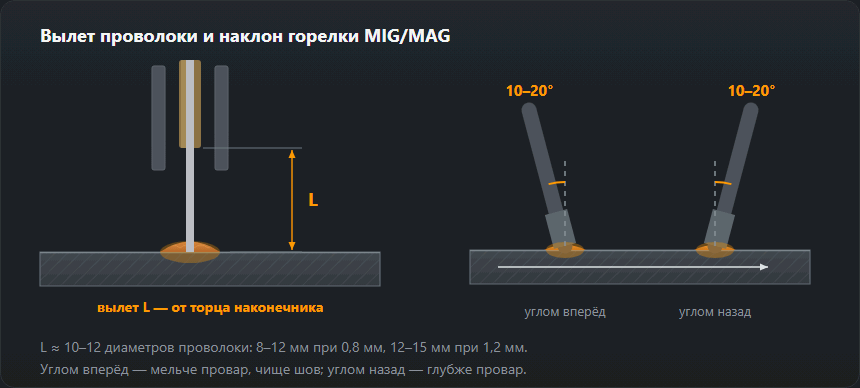
TIG на тонком листе
Таблица страницы даёт на 0,8 мм вольфрам 1,0 мм и 25–40 А, на 1 мм — 30–50 А. Присадка 1,0–1,6 мм на листы до 1 мм и 1,6 мм на 1,5–2 мм, аргон 5–7 л/мин на самые тонкие и 6–8 л/мин на 1,5–2 мм. Дугу держат короткой, присадку подают каплями на передний край ванны, а не в дугу. С педалью ток убирают по мере нагрева листа — к концу шва его нужно заметно меньше, чем в начале.
Электрод на тонком металле
Электрод 1,6 мм работает на 40–60 А и рассчитан на металл 1–2 мм, электрод 2,0 мм — на 50–80 А и 1,5–3 мм. Таблица страницы берёт из этого узкие окна: 1 мм — электрод 2,0 мм на 50–65 А, 2 мм — электрод 2,5 мм на 70–90 А.
Второй приём — сварка вертикальных швов сверху вниз (PG). Её применяют как раз на тонком металле примерно до 4 мм: электрод под 70–80° к листу, концом вверх, ведут быстро и без колебаний, ток выше, чем при сварке снизу вверх на той же толщине. На 1,5 мм это электрод 2,0 мм на 55–75 А. Ограничения и режимы — в разборе сварка сверху вниз.
Пример: лист 1,0 мм и 2 мм по таблице
Лист 1,0 мм, стык, полуавтомат. Проволока 0,6–0,8 мм, ток 45–65 А, напряжение 16–17 В, газ 8–10 л/мин. Начинаете с 45 А на обрезке того же листа и добавляете по 5 А, пока снизу не появится ровный узкий валик. Прихватки от середины, участки 15–25 мм вразброс, медная планка под стыком. Электродом 2,0 мм — только с отрывом дуги.
Лист 2 мм, тот же стык. Проволока 0,8 мм, 90–110 А, 17–19 В, газ 10–12 л/мин. TIG: вольфрам 1,6 мм, 70–90 А, присадка 1,6 мм. Электрод 2,5 мм на 70–90 А, а сверху вниз — тот же электрод на 70–95 А.
Вдвое толще лист — примерно вдвое больше ток MIG (45–65 → 90–110 А). На 2 мм участки можно делать длиннее, но порядок прихваток и подкладка остаются.
Что пошло не так
| Симптом | Причина | Что изменить |
|---|---|---|
| Дыра вместо шва | Ток велик или пауза мала | Убавить 5–10 А, увеличить паузу, перейти на точки |
| Шов лежит сверху, не проваривает | Ток мал | Добавить 5 А, укоротить дугу |
| Поры по всему шву | Краска, оцинковка, ржавчина | Зачистить шире, проверить расход газа |
| Лист выгнуло | Тепло вложено в одно место | Прихватки вразбежку, обратноступенчатый ход, прижим |
| Провисание снизу | Нет подкладки, велик зазор | Медная планка, собрать без зазора |
Как читать шов на тонком металле
- Дыра в конце шва — лист прогрелся по ходу работы. Укоротить участок, удлинить паузу, убавить 5–10 А. Дыра сразу на старте — ток велик или в стыке зазор.
- Непровар — высокий выпуклый валик, кромки не тронуты, снизу чисто. Добавить 5 А, укоротить дугу, проверить, не слишком ли быстро ведёте горелку.
- «Бусы» — шов из отдельных точек, между ними несплавленная кромка. На полуавтомате: слишком быстрое ведение или мало напряжения относительно подачи проволоки — проволока упирается в лист. При сварке с отрывом: следующая капля ставится слишком далеко или после слишком долгой паузы. Каждая капля должна перекрывать предыдущую.
Почему ведёт лист и как этого избежать
Полоса металла у шва нагревается и хочет удлиниться, но холодный лист вокруг не даёт. Остыв, она оказывается короче, чем была, и тянет остальное за собой — на тонком листе это видно как волна. Поэтому важна симметрия: варить от середины к краям, поочерёдно по обе стороны от оси детали, в раме и коробе — противоположные швы один за другим. Не наплавлять лишнего: высокое усиление — больше расплавленного металла, больше тепла и больше усадки. Деталь держать прижатой к плите, пока не остынет полностью.
Упражнения на тонком металле
- Стыки от 2 до 1 мм. Начните с двух полос листа 2 мм, затем 1,5 и 1 мм, всегда без зазора и по режимам из таблицы. Засчитано, если снизу ровный узкий валик без дыр, а полоса лежит на столе плоско.
- Отбортовка. Загните кромки двух полос вверх и оплавьте их TIG без присадки или короткими участками полуавтоматом. Это учит вести ванну по кромке, которая прожигается легче всего. Хорошо — когда получается ровный валик без провалов.
- Проба на загиб. Каждую полосу загните в тисках вдоль шва. Трещина рядом со швом, а не по нему — провар хороший. Шов отходит от кромки — это несплавление, ток нужно добавить.
Оцинковка, профиль и газовая сварка
Оцинковка. Проволока ER70S-6 или порошковая, газ Ar + CO₂, вытяжка обязательна. Цинк в зоне шва снимают с обеих сторон: в ванне он кипит и оставляет поры.
Тонкостенная профильная труба варится как тонкий лист — порядок швов на рамах описан в разборе сварки профильной трубы.
Газовая горелка. Присадку подбирают по правилу
d = s/2 + 1: на лист 1 мм выходит 1,5 мм, на 2 мм —
2 мм. До 3 мм варят левым способом: пламя идёт по холодному металлу,
провар мельче. Подробности — в описании
газовой сварки.
Частые вопросы
Каким электродом варить металл 1 мм?
Диаметром 2,0 мм, ток 50–65 А, рутиловое покрытие. Более тонкие электроды 1,6 мм дают ещё более мягкий режим, но их сложнее найти. Электродом 3 мм миллиметровый лист варить нельзя: минимальный ток для тройки уже прожигает.
Почему лист выгибает даже без прожога?
Коробление от неравномерного нагрева. Лечится не режимом, а порядком: прихватки вразбежку, сварка короткими участками в разных местах, обратноступенчатый метод, зажимы или прижим к массивной плите на время остывания.
Что лучше для тонкого металла — полуавтомат или TIG?
TIG даёт лучший контроль: тепло и присадка регулируются независимо, шов чистый. Полуавтомат быстрее и проще, особенно в импульсном режиме. MMA на металле тоньше 1,5 мм — задача для опытной руки, но выполнимая с отрывом дуги.
Какую проволоку и напряжение ставить на тонкий металл?
Проволоку 0,6–0,8 мм и короткую дугу. На лист 0,8–1,0 мм — 40–70 А и 15–17 В, газ 8–10 л/мин; на 1,5–2 мм — проволока 0,8 мм, 70–110 А, 17–19 В, газ 10–12 л/мин. Проволока 1,0 мм требует тока, которого тонкий лист не выдержит.
Углом вперёд или углом назад вести горелку на тонком листе?
Углом вперёд, с наклоном 10–20° от вертикали. Так провар мельче, а шов чище — на тонком металле это и нужно. Углом назад дуга бьёт глубже: примерно с 2 мм это помогает, на миллиметровом листе чаще кончается дырой.
Как варить тонкую оцинковку?
Снять цинк в зоне шва с обеих сторон, варить проволокой ER70S-6 или порошковой в смеси Ar + CO₂ и только с вытяжкой — пары цинка вредны. Оставленный цинк кипит в ванне и даёт поры по всей длине шва.
Обновлено: