Dünnes Blech schweißen
An Blech unter 2 mm entscheidet nicht die Technik, sondern die Wärmeführung. Fast alles, was schiefgeht, war entschieden, bevor der Lichtbogen brannte.


 3:28
Vorbereitung
Kanten passgenau, ohne Spalt. Blech blank machen — Zunder und Zink kosten an dünnem Material mehr als anderswo, weil weniger Metall die Verunreinigung verdünnt. Und die Teile fest einspannen — Zwingen, Vorrichtung, Kupferschiene: Was eingespannt ist, verzieht sich beim Erwärmen weniger, und eine einmal entstandene Beule lässt sich nachher kaum noch herausrichten.
Heften
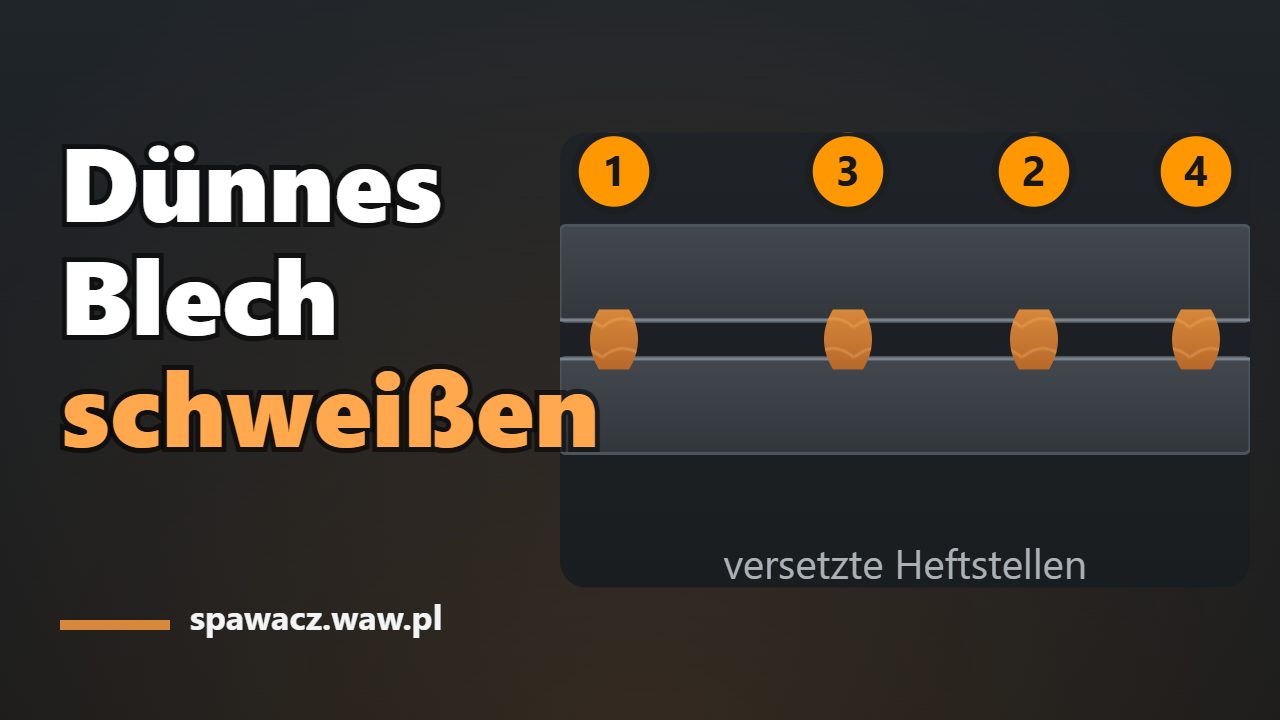
Viele kurze Heftstellen statt weniger langer, im Abstand von 30 bis 50 mm, von der Mitte nach außen gesetzt: erst die Mitte, dann die Enden, dann die Mitte jeder verbleibenden Lücke. Jede Heftstelle wird beim Überschweißen mit aufgeschmolzen, deshalb soll sie flach sein und nicht als Buckel stehen.
Einstellen
Der kleinste Strom, mit dem der Lichtbogen noch sauber steht. Beim MAG heißt das dünner Draht — 0,6 oder 0,8 mm — und Kurzlichtbogen. Beim WIG heißt es kleine Wolframelektrode und, wenn vorhanden, Pedal oder Impuls. Zahlen liefert der Drahtvorschub-Rechner.
| Dicke | E-Hand | MIG/MAG | WIG |
|---|---|---|---|
| 0,8 mm | nicht empfohlen | 0,6 mm · 40–55 A · 15–16 V | Wolfram 1,0 mm · 25–40 A |
| 1,0 mm | 2,0 mm · 50–65 A | 0,6–0,8 mm · 45–65 A · 16–17 V | Wolfram 1,0 mm · 30–50 A |
| 1,5 mm | 2,0 mm · 55–70 A | 0,8 mm · 70–90 A · 17–18 V | Wolfram 1,0 mm · 50–70 A |
| 2,0 mm | 2,5 mm · 70–90 A | 0,8 mm · 90–110 A · 17–19 V | Wolfram 1,6 mm · 70–90 A |
Die Technik
Nicht durchziehen, sondern stricheln: kurze Abschnitte von 15 bis 25 mm, dazwischen absetzen und das Blech abkühlen lassen. Der Brenner steht steiler als bei dickem Material, damit die Wärme nicht vor dem Bad herläuft. Und wo möglich eine Kupferbadsicherung unterlegen — Kupfer zieht die Wärme weg und verbindet sich nicht mit dem Stahl.
Verzug
Dünnes Blech beult, weil die Naht schrumpft und die Fläche daneben nicht. Dagegen hilft die Reihenfolge: nie eine lange Naht in einem Zug, sondern abschnittsweise und wechselnd von beiden Enden zur Mitte. Was für Rahmen gilt, steht unter Vierkantrohr schweißen.
Dünnblech schweißen: welches Verfahren
In der Werkstatt ist MAG mit 0,6–0,8 mm Draht im Kurzlichtbogen der schnellste Weg. WIG gewinnt dort, wo die Naht sichtbar bleibt, und an 0,8 mm Blech, für das die Tabelle oben keine Stabelektrode mehr vorsieht. E-Hand lohnt sich ab 1 mm — mit 2,0-mm-Elektrode und unterbrochenem Lichtbogen.
Dünnblech MAG-schweißen ohne Durchbrennen, Schritt für Schritt
Alles beruht auf dem Kurzlichtbogen. Bei 16–22 V berührt der Draht das Bad, schließt den Stromkreis kurz, der Lichtbogen erlischt und zündet neu — 50- bis 200-mal je Sekunde. Das Bad bleibt kalt. An 0,8–1,0 mm Blech arbeitet man am unteren Rand dieses Bereichs, bei 15–17 V; wie sich die Lichtbogenarten unterscheiden, zeigt die Seite MIG/MAG-Schweißen.
- Draht und Gas. 0,6 mm Draht an 0,8 mm Blech, 0,6 oder 0,8 an 1 mm, ab 1,5 mm Draht 0,8 mm. Gasmenge 8–10 l/min an 0,8–1,0 mm und 10–12 l/min an 1,5–2 mm.
- Freies Drahtende. Etwa 10–12 Drahtdurchmesser: bei 0,8 mm Draht also 8–10 mm ab Stromdüse. Zu lang — der Lichtbogen wandert und spritzt; zu kurz — die Stromdüse brennt zu.
- Anstellwinkel in Schweißrichtung. Brenner 10–20° gegen die Senkrechte nach vorn geneigt, also stechend. Stechend gibt flacheren Einbrand und eine sauberere Oberfläche. Schleppend drückt den Lichtbogen tiefer: an 2 mm manchmal nützlich, an 1 mm ein Loch.
- Seitlicher Winkel. Bei gleich dicken Blechen steht der Brenner senkrecht zur Fuge. Bei ungleichen Teilen — Blech an Winkel, Blech an Rohr — zielt der Lichtbogen auf das dickere Teil, und das Bad läuft von selbst auf das dünne.
- Heftstellen — Abstand und Reihenfolge. Kurz und flach, Abstand und Reihenfolge wie oben unter „Heften“.
- Springschritt oder Pilgerschritt. Die Naht wird in Abschnitte von 15–25 mm geteilt. Springschritt: ein Abschnitt am einen Ende, der nächste in der Mitte, der nächste am anderen Ende, dann die Lücken. Pilgerschritt: jeder Abschnitt wird zum vorigen hin geschweißt, während die Naht als Ganzes in Gegenrichtung wandert. Jeder neue Abschnitt setzt im Krater des alten an und landet immer auf kaltem Metall.


WIG am Dünnblech
Die Tabelle nennt an 0,8 mm Blech Wolfram 1,0 mm und 25–40 A, an 1 mm 30–50 A. Zusatzstab 1,0–1,6 mm bis 1 mm und 1,6 mm an 1,5–2 mm; Argon 5–7 l/min an den dünnsten Blechen und 6–8 l/min an 1,5–2 mm. Kurzer Lichtbogen, der Stab wird an die Vorderkante des Bades getupft, nicht in den Lichtbogen gehalten. Mit Pedal nimmt man den Strom zurück, je wärmer das Blech wird — am Nahtende braucht es deutlich weniger als am Anfang.
Stabelektrode am Dünnblech
Die 1,6-mm-Elektrode läuft mit 40–60 A und ist für 1–2 mm gedacht, die 2,0-mm-Elektrode mit 50–80 A für 1,5–3 mm. Die Tabelle dieser Seite verengt das: 1 mm Blech — Elektrode 2,0 mm mit 50–65 A; 2 mm Blech — Elektrode 2,5 mm mit 70–90 A. Geschweißt wird mit unterbrochenem Lichtbogen: zünden, einen Tropfen setzen, abheben, daneben neu zünden. Die Naht entsteht aus überlappenden Punkten — ungewohnt, aber an 1 mm der einzige Weg mit umhüllter Elektrode.
Der zweite Weg ist Fallnaht (PG). Sie wird gerade an dünnem Blech bis etwa 4 mm eingesetzt: Elektrode 70–80° zum Blech, Spitze nach oben, schnell und ohne Pendeln geführt, und mehr Strom als steigend bei gleicher Dicke. An 1,5 mm heißt das Elektrode 2,0 mm mit 55–75 A. Grenzen und Einstellungen stehen unter Fallnaht schweißen.
Rechenbeispiel: Blech 1,0 mm und 2 mm
1,0 mm Blech, Stumpfstoß, MAG. Draht 0,6–0,8 mm, 45–65 A, 16–17 V, Gas 8–10 l/min. Man beginnt mit 45 A an einem Reststück desselben Blechs und gibt in 5-A-Schritten zu, bis auf der Rückseite eine schmale, gleichmäßige Wurzel erscheint. Heften von der Mitte, Abschnitte von 15–25 mm im Springschritt, Kupferbadsicherung darunter. Mit 2,0-mm-Elektrode nur unterbrochener Lichtbogen.
2 mm Blech, gleicher Stoß. Draht 0,8 mm, 90–110 A, 17–19 V, Gas 10–12 l/min. WIG: Wolfram 1,6 mm, 70–90 A, Stab 1,6 mm. E-Hand: Elektrode 2,5 mm mit 70–90 A, als Fallnaht dieselbe Elektrode mit 70–95 A.
Doppelte Dicke heißt ungefähr doppelter MAG-Strom (45–65 → 90–110 A). An 2 mm dürfen die Abschnitte länger sein, Heftfolge und Badsicherung bleiben. Und an beiden Blechen gilt: Was am kalten Anfang passt, ist nach einigen Abschnitten zu viel — deshalb die Pausen oder, beim WIG, das Pedal.
Anzeichen und was zu ändern ist
| Anzeichen | Ursache | Was ändern |
|---|---|---|
| Ein Loch statt einer Naht | Zu viel Strom oder zu kurze Pause | 5–10 A zurücknehmen, Pause verlängern, in Punkten schweißen |
| Die Naht liegt oben auf, ohne einzubinden | Zu wenig Strom | 5 A zugeben, Lichtbogen kürzen |
| Poren über die ganze Länge | Farbe, Zinkschicht, Rost | Breiter säubern, Gasdurchfluss prüfen |
| Das Blech hat sich verzogen | Die Wärme sitzt an einer Stelle | Heftstellen abwechseln, Pilgerschritt, spannen |
| Durchhang an der Unterseite | Keine Badsicherung, zu großer Spalt | Kupferleiste unterlegen, ohne Spalt heften |
Die Naht am Dünnblech lesen
- Loch am Nahtende — das Blech hat sich unterwegs aufgeheizt. Kürzerer Abschnitt, längere Pause, 5–10 A weniger. Ein Loch gleich am Anfang heißt zu viel Strom oder ein Spalt in der Fuge.
- Bindefehler — hohe, gewölbte Raupe, Kanten unberührt, Rückseite sauber. 5 A zugeben, Lichtbogen kürzen, prüfen, ob man zu schnell zieht.
- „Perlenkette“ — einzelne Punkte, dazwischen nicht aufgeschmolzene Kante. Beim MAG: zu schnell geführt oder zu wenig Spannung für den Drahtvorschub, der Draht stößt auf das Blech. Beim unterbrochenen Lichtbogen: der nächste Tropfen zu weit weg oder nach zu langer Pause. Jeder Tropfen muss den vorigen überlappen.
- Graue, poröse Raupe — Beschichtung oder Gasschutz; die Tabelle oben nennt die Abhilfe.
Warum sich Dünnblech verzieht und was hilft
Der Streifen neben der Naht wird heiß und will sich ausdehnen, das kalte Blech drumherum lässt ihn nicht. Abgekühlt ist er kürzer als vorher und zieht den Rest mit — am Dünnblech sieht man das als Beule oder Welle. Darum zählt Symmetrie: von der Mitte nach außen schweißen, abwechselnd auf beiden Seiten der Bauteilachse, am Rahmen oder Kasten gegenüberliegende Nähte nacheinander. Nicht überhöhen: eine hohe Nahtüberhöhung ist mehr Schmelze, mehr Wärme und mehr Schrumpf. Eine schwere Unterlage aus Kupfer oder Stahl zieht Wärme ab. Nicht mit Wasser abschrecken: schroffes Abkühlen verstärkt den Verzug.
Übungen am Dünnblech
- Stumpfstöße von 2 bis 1 mm. Mit zwei Streifen 2 mm anfangen, dann 1,5 und 1 mm, immer ohne Spalt und mit den Tabellenwerten. Bestanden, wenn die Rückseite eine schmale, gleichmäßige Wurzel ohne Löcher zeigt und der Streifen plan auf dem Tisch liegt.
- Bördelnaht. Die Kanten zweier Streifen hochbiegen und mit WIG ohne Zusatz oder mit kurzen MAG-Abschnitten verschmelzen. Das schult die Badführung an einer Kante — der Stelle, die am leichtesten durchbrennt. Gut, wenn eine gleichmäßige runde Raupe ohne Einfall entsteht.
- Außenecke. Zwei Streifen 1 mm als L. An der Außenecke kann die Wärme nirgendwohin — ein guter Test für die Pausen zwischen den Abschnitten.
- Biegeprobe. Jeden Streifen im Schraubstock entlang der Naht biegen. Reißt er neben der Naht und nicht in ihr, ist die Bindung gut. Löst sich die Naht von der Kante, ist es ein Bindefehler — mehr Strom.
Verzinktes Blech, Vierkantrohr und Gasschweißen
Verzinkt. Draht ER70S-6 oder Fülldraht, Ar + CO₂, Absaugung ist Pflicht. Das Zink im Nahtbereich wird beidseitig abgeschliffen: im Bad siedet es und hinterlässt Poren. Karosserie und verzinktes Blech werden oft fallend geschweißt, weil Tempo und wenig Wärme zählen.
Dünnwandiges Vierkantrohr verhält sich wie Dünnblech, nur kann die Wärme nach innen nirgendwohin — die Nahtfolge am Rahmen steht unter dem oben verlinkten Vierkantrohr-Beitrag.
Autogen. Der Zusatzstab folgt d = s/2 + 1:
1,5 mm an 1 mm Blech, 2 mm an 2 mm. Bis 3 mm schweißt man
nach links: die Flamme streicht über kaltes Metall, der Einbrand bleibt flach.
Mehr unter Gasschweißen.
Häufige Fragen
Warum brennt es am Ende der Naht durch?
Weil das Blech dann heiß ist. Einstellungen, die auf kaltem Metall richtig waren, sind für Metall zu viel, das zwei Minuten lang Wärme aufgenommen hat. Entweder den Strom unterwegs zurücknehmen oder in kurzen Abschnitten mit Pausen arbeiten.
Welcher Spalt ist richtig?
Keiner. An dünnem Blech ist jeder Spalt ein Loch in Wartestellung — die Kanten müssen aufeinander liegen. Wo die Zuschnittgenauigkeit das nicht hergibt, hilft eine Kupferbadsicherung darunter.
MAG oder WIG an dünnem Blech?
MAG im Kurzlichtbogen ist schneller und für Bleche ab etwa 1 mm gut beherrschbar. WIG ist langsamer, aber steuerbar bis unter 0,8 mm und dort, wo die Naht gesehen wird, die bessere Wahl.
Welcher Draht und welche Spannung für Dünnblech beim MAG-Schweißen?
Draht 0,6–0,8 mm im Kurzlichtbogen. Bei 0,8–1,0 mm Blech sind das 40–65 A und 15–17 V bei 8–10 l/min Gas; bei 1,5–2 mm Draht 0,8 mm, 70–110 A, 17–19 V und 10–12 l/min. Ein 1,0-mm-Draht braucht mehr Strom, als Dünnblech verträgt.
Stechend oder schleppend am dünnen Blech?
Stechend, 10–20° gegen die Senkrechte geneigt. Stechend gibt flacheren Einbrand und eine sauberere Naht — genau das braucht Dünnblech. Schleppend drückt den Lichtbogen tiefer hinein: ab etwa 2 mm hilfreich, an 1 mm meist ein Loch.
Wie schweißt man verzinktes Dünnblech?
Zink im Nahtbereich beidseitig abschleifen, mit Draht ER70S-6 oder Fülldraht unter Ar + CO₂ schweißen und immer mit Absaugung — Zinkrauch ist gesundheitsschädlich. Zink, das stehen bleibt, siedet im Bad und hinterlässt Poren über die ganze Nahtlänge.
Aktualisiert: