Steignaht schweißen: Strom, Elektrodenwinkel und Pendeln
In der Senkrechten arbeitet die Schwerkraft gegen dich. Die einzige Antwort darauf ist ein kleineres Bad — und alles Weitere folgt daraus.
 5:27
Kurze Antwort
Steigend liegt der Strom 15 % unter der Wannenlage, weil das Bad kleiner bleiben muss; da man langsam steigt, bekommt die Naht trotzdem guten Einbrand und taugt für tragende Verbindungen. Fallend nimmt man mehr Strom als steigend und schweißt zügig — das passt für dünnes Blech, dicker droht mangelnder Einbrand.


Steigend (PF)
Die erstarrte Raupe unter dem Bad wirkt als Stütze — deshalb geht es überhaupt. Strom 15 % herunter, dünnere Elektrode als in der Wanne, und eine Pendelbewegung, die an den Flanken kurz stehenbleibt. Das Ergebnis ist langsam und hat guten Einbrand, und genau deshalb steht PF in fast jeder WPS für tragende Verbindungen. Mehr als 4 mm Elektrodendurchmesser nimmt man für die Steignaht nicht: das Bad würde so groß, dass die Oberflächenspannung es nicht mehr hält.
| Dicke | Elektrode | Wannenlage, A | Steignaht, A |
|---|---|---|---|
| 3 mm | 2,5 mm | 70–100 | 60–85 |
| 4–5 mm | 3,2 mm | 90–140 | 75–120 |
| 6–8 mm | 3,2 mm | 110–140 | 95–120 |
| 10 mm und mehr | 4,0 mm | 130–190 | 110–160 |
Die Spalte Wannenlage stammt aus der Tabelle Strom nach Durchmesser, die Steignaht ist derselbe Wert minus 15 %.
Den genauen Wert mit Zuschlag für die Umhüllung rechnet der Stromrechner aus; die Position ist dort ein eigenes Feld.
Steignaht mit Elektrode: Schritt für Schritt
Die vollständige Reihenfolge für eine Steignaht mit umhüllter Stabelektrode, vom Heften bis zum Füllen des Endkraters. Die Zahlen stammen aus der Tabelle oben.
1. Heften und den Ansatz vorbereiten
Bauteil zusammenstellen und an beiden Enden heften, bei langer Naht auch in der Mitte. Den Spalt prüfen: zu weit, und die Wurzel fällt in der Senkrechten durch; zu eng, und sie schweißt nicht durch. Den unteren Heftpunkt keilförmig anschleifen — eine Naht, die auf dem Buckel des Heftpunkts beginnt, beginnt mit einem Bindefehler statt mit Einbrand. Vor der eigentlichen Naht eine Proberaupe auf einem Reststück gleicher Dicke ziehen, senkrecht eingespannt: derselbe Strom verhält sich in der Wanne anders.
2. Unten ansetzen
Den Lichtbogen auf dem unteren Heftpunkt oder knapp über der Unterkante zünden, halten, bis das Bad die ganze Fugenbreite benetzt hat, und erst dann steigen. Der erste Zentimeter ist die klassische Stelle für Bindefehler: das Blech ist noch kalt, die Hand hat es eilig. Beim Elektrodenwechsel den Krater entschlacken, etwas oberhalb zünden, mit dem Lichtbogen in den Krater zurück und von dort weiterschweißen.
3. Elektrodenwinkel: Anstell- und Neigungswinkel
Anstellwinkel — in Schweißrichtung. Die Elektrode steht fast senkrecht zum Blech, die Spitze leicht nach oben, 5–10° aus der Senkrechten (Lincoln Electric nennt 5–10°, Miller 0–15°). So stützt der Lichtbogen das Bad von unten. Starkes Schleppen wie in der Wannenlage legt den Lichtbogen längs in die Fuge: er heizt das Metall über dem Bad und hält das Bad selbst nicht.
Seitlicher Neigungswinkel — quer zur Naht. Am Stumpfstoß steht die Elektrode rechtwinklig zum Blech und verteilt die Wärme gleichmäßig auf beide Flanken. An der Kehlnaht im T-Stoß halbiert sie den Winkel, also 45° zu jedem Blech; bei unterschiedlich dicken Blechen etwas mehr auf das dickere. Wer zur Seite kippt, bekommt ungleiche Schenkel und eine Einbrandkerbe an dem Blech, das mehr Wärme abbekommt.
4. Lichtbogenlänge
Kurz: das 0,8- bis 1,0-fache des Elektrodendurchmessers, bei 3,2 mm also 2,6–3,2 mm. Nach Gehör ein gleichmäßiges Brutzeln ohne Knallen und ohne Fauchen. Ein langer Lichtbogen zeigt sich an der senkrechten Wand sofort: Spritzer, Tropfen unter dem Bad und Kerben an den Flanken.
5. Die Stufe und der Rhythmus beim Steigen
Jeder Schritt nach oben setzt auf die Oberkante des gerade erstarrten Metalls — das ist die Stufe, auf der das neue Bad steht. Man schaut auf die Oberkante des Bades: sie soll eine gerade, waagerechte Linie sein. Beult sie sich zungenförmig nach unten aus und glänzt, ist das Bad überhitzt — jetzt höher gehen oder an der Flanke halten. Ein halbes Bad hoch, an den Flanken halten, wieder hoch. Der Rhythmus bleibt gleichmäßig; das Maß dafür sind gleich hohe Schuppen auf der Decklage.
6. Nahtende und Reinigen
Am Ende den Krater mit einem kurzen Rückschritt oder der Stromabsenkung füllen. Zwischen den Lagen die Schlacke vollständig entfernen — in der Steignaht haftet sie fester, besonders in den Rillen an den Flanken.
Pendeln im Detail: welche Bahn wofür

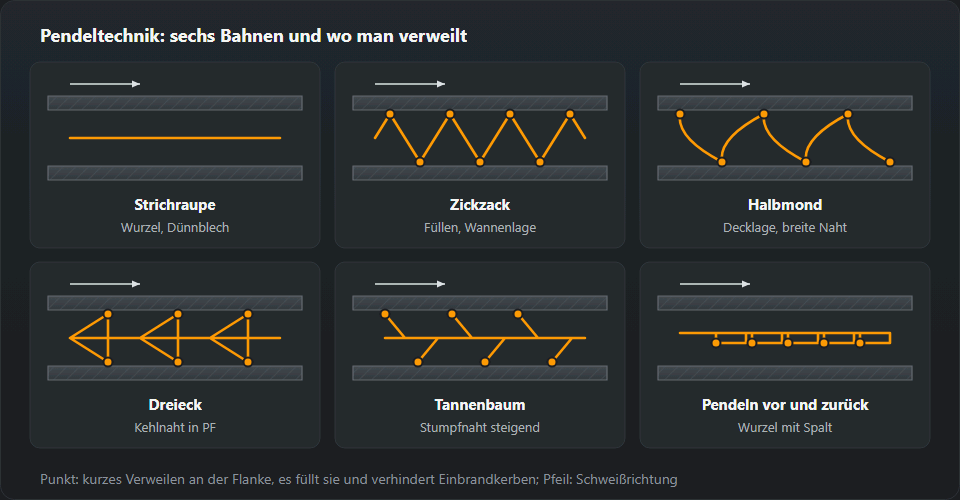
Die Bahn richtet sich nach Stoß und Lage, nicht nach Geschmack:
- Strichraupe — ohne Querbewegung, nur kurze Schritte nach oben. Wurzellage und dünnes Blech, etwa 2,5er Elektrode auf 3 mm.
- Zickzack — schmal und gleichmäßig, mit Halt an jeder Seite. Die ersten Fülllagen in einer engen Fuge.
- Halbmond, nach oben gewölbt — Kehlnähte und Decklagen, wenn das Metall breiter verteilt werden muss.
- Dreieck — der T-Stoß. Eine Spitze in der Wurzel der Ecke, zwei auf den Blechen. In der Ecke kurz halten, damit die Wurzel erfasst wird, auf den Blechen gegen Einbrandkerben.
- Tannenbaum — Zickzack mit Verweilen an den Umkehrpunkten, für Füll- und Decklagen in einer breiteren Stumpfnaht.
- Treppe („vor und zurück“) — den Lichtbogen kurz nach oben aus dem Bad ziehen, damit es abkühlt, und wieder hinein. Wurzel mit Spalt und dünnes Blech, wenn das Bad durchbrennen will.
Die Pendelbreite begrenzt nur eines: man muss an der Gegenflanke zurück sein, bevor sie abkühlt. Braucht die Decklage mehr Breite, besser zwei Raupen nebeneinander als eine zu breite.
| Pendelart | Wie es aussieht | Wann sie passt |
|---|---|---|
| Stufe | Ein halbes Bad hoch, halten, wieder hoch | Universell und am leichtesten zu lernen |
| Tannenbaum | Zickzack mit Halt an den Umkehrpunkten | Breite Naht, Fülllagen |
| Halbmond | Ein Bogen von Kante zu Kante, nach oben gewölbt | Kehlnähte in Steiglage |
| Strichraupe | Kurze Aufwärtsschritte ohne Pendeln | Die Wurzellage |
Rechenbeispiel: 3,2 mm auf 8 mm und 2,5 mm auf 3 mm
Blech 8 mm, Elektrode 3,2 mm. In der Tabelle ist das die Zeile 6–8 mm: 110–140 A in Wannenlage, 95–120 A in der Steignaht. Die Mitte für 3,2 mm in der allgemeinen Stromtabelle liegt bei 115 A; minus 15 % ergibt nach Rundung auf 5 A 100 A — der Startwert für eine rutile Elektrode. Für eine basische schlägt der Rechner 5 % für die Umhüllung auf: 105 A. Lichtbogenlänge 2,6–3,2 mm. Eine V-Naht braucht mehrere Lagen: Wurzel als Strichraupe oder Treppe, Füllung im Tannenbaum, Decklage im Halbmond. Nachstellen in 5-A-Schritten: Bad läuft ab — herunter; Naht höckrig — 5–10 A hoch.
Blech 3 mm, Elektrode 2,5 mm. Zeile 3 mm: 70–100 A in der Wanne, 60–85 A steigend, empfohlen 70 A. Lichtbogenlänge 2,0–2,5 mm. Hier droht nicht das Ablaufen, sondern das Durchbrennen: eine Lage, Strichraupe oder Treppe, kein breites Pendeln. Brennt es durch, an das untere Ende des Bereichs gehen und kürzer verweilen. Unter 3 mm ist die Fallnaht oft die bessere Wahl.
Steignaht mit MAG
Mit Drahtelektrode geht die Steignaht nur im Kurzlichtbogen: 16–22 V, der Draht schließt 50–200-mal pro Sekunde mit dem Bad kurz, das Bad bleibt klein und kalt — deshalb taugt diese Lichtbogenart für alle Positionen. Der Sprühlichtbogen (ab 26–28 V) schickt einen Strom feiner Tropfen in ein großes, dünnflüssiges Bad; er ist für die Wannenlage gedacht, in der Senkrechten läuft das Bad ab. Der Übergangslichtbogen (22–26 V) spritzt und ist instabil.
In der Einstelltabelle zum MIG/MAG-Schweißen steht in der Zeile 8–10 mm 26–29 V — das ist Sprühlichtbogen für die Wanne. Steigend bleibt man im Kurzlichtbogen, also etwa bei der Zeile 3 mm: Draht 0,8–1,0 mm, 110–150 A, 19–21 V — und dicke Bleche werden in mehreren Lagen gefüllt. Den Brenner fast senkrecht zum Blech, leicht stechend nach oben; an der Kehlnaht auf der Winkelhalbierenden. Pendeln im Dreieck oder schmalen Zickzack mit Halt an den Seiten. Die Falle des Kurzlichtbogens an dickem Blech ist der Bindefehler: die Oberfläche sieht gut aus, die Flanken sind nicht aufgeschmolzen. Je kälter und schneller die Lage, desto größer das Risiko. Der Impulslichtbogen (ein Tropfen pro Impuls, wenig Wärme) ist die Alternative, wenn die Maschine ihn hat.
Fallend (PG)
Schnell und flach. Das Bad läuft dem Lichtbogen davon, weshalb der Einbrand gering bleibt — an dünnem Blech ein Vorteil, an dicken tragenden Nähten der sichere Weg zum Bindefehler. Außer bei Dünnblech hat die Fallnaht ihren festen Platz bei der Wurzellage an Rohrleitungen mit zellulosumhüllten Elektroden. Die Technik von oben nach unten beschreibt die Seite Fallnaht schweißen.
PF oder PG: Prüfung und WPS
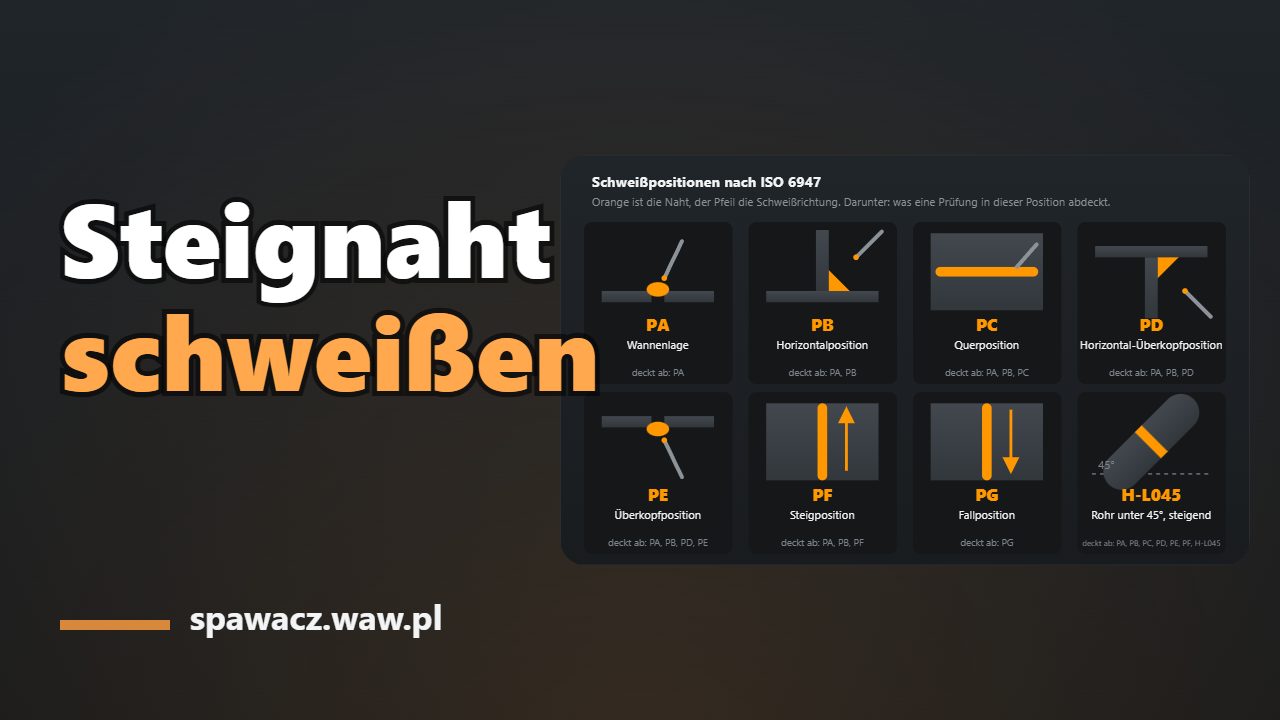
PF und PG sind in der Norm und in den Papieren zwei verschiedene Positionen. Eine Prüfung in PF nach EN ISO 9606-1 deckt PA, PB und PF ab, aber nicht PG: wer fallend schweißen soll, braucht eine eigene Prüfung in PG. Umgekehrt deckt eine Prüfung in PG nur PG ab. PF ist deshalb die sinnvolle Prüfposition am Blech, wenn auf der Baustelle steigend und in Wannen- oder Horizontalposition geschweißt wird. Was welche Position abdeckt, rechnet der Geltungsbereich aus; die Codes stehen unter Schweißpositionen.
Die WPS nennt Position und Schweißrichtung. Steht dort PF, ist eine fallend geschweißte Naht eine Abweichung vom Verfahren — auch wenn sie von außen sauber aussieht. Wann was: PF für tragende Verbindungen, dickere Bleche, überall wo Einbrand zählt; PG für Dünnblech und Rohrwurzeln mit Zelluloseelektroden, wo Tempo zählt.
Wie man es übt
Am Kehlnahtprüfstück, senkrecht eingespannt, 8 mm Blech, 3,2er rutile Elektrode. Zuerst ohne Pendeln nur mit gerader Strichraupe — das zeigt, ob der Strom stimmt. Dann Dreieckpendeln. Wenn das Bad tropft, ist der Strom zu hoch oder die Bewegung zu langsam, und beides erkennt man daran, dass die Raupe unten dicker wird als oben.
Übung 1: Raupen auf der senkrechten Platte
Platte 6–8 mm, Elektrode 3,2 mm, Strom aus der Zeile 6–8 mm (95–120 A). Raupen von unten nach oben, jede überdeckt die vorige zur Hälfte, bis eine Auftragsfläche entsteht. Richtig ist es, wenn die Schuppen gleich hoch sind, die Breite nicht wandert und unter der Raupe keine Tropfen hängen. Nach jeder Raupe entschlacken und die Ränder ansehen: Rillen am Nahtübergang heißen, dass das Verweilen fehlt.
Übung 2: Kehlnaht am T-Stoß in PF
Zwei Bleche zum T geheftet, Kehlnaht steigend mit Dreieckpendeln. Beurteilt wird: gleiche Schenkel, keine Kerbe am senkrechten Blech, Oberfläche flach oder leicht hohl. Danach die Probe durch die Naht brechen: der Bruch zeigt, ob die Wurzel in der Ecke erfasst ist — von außen sieht man das nicht.
Übung 3: Stumpfnaht PF mit Badsicherung
Zwei angefaste Bleche mit einer Badsicherung aus Stahl darunter. Wurzel als Strichraupe oder Treppe, Füllung im Tannenbaum, Decklage im Halbmond. Die Badsicherung verzeiht den Spalt und lässt das Füllen üben, ohne Angst vor dem Durchbrennen. Beurteilung: Probe quer aufschneiden und den Schliff ansehen — Bindung zur Badsicherung und zu beiden Fugenflanken, keine Schlacke zwischen den Lagen. Das kommt dem Aufbau einer Schweißerprüfung schon nahe.
Was man sieht und was zu ändern ist
| Anzeichen | Ursache | Was zu ändern ist |
|---|---|---|
| Das Bad läuft als Tropfen ab | Zu viel Strom, langer Lichtbogen, keine Haltepunkte | Strom zurücknehmen, Lichtbogen kürzen, Haltepunkte einlegen |
| Höckrige Naht, schmal und überhöht | Zu wenig Strom, zu langsames Führen | 5–10 A mehr, breiter pendeln |
| Einbrandkerben an den Kanten | Kein Halt an den Umkehrpunkten | An der Kante halten, siehe Einbrandkerbe |
| Ungenügende Durchschweißung der Wurzel | Dicke Elektrode und zu enger Spalt | Dünnere Elektrode für die Wurzel, den Zusammenbau prüfen |
| Riss im Endkrater | Abruptes Abreißen des Lichtbogens | Krater füllen, Stromabsenkung einschalten |
Die Steignaht lesen
Was die Tabelle knapp fasst, im Detail — und was sie nicht zeigt:
- Herablaufen — zuerst die Hand korrigieren (kürzerer Lichtbogen, Halt an den Flanken statt in der Mitte), erst dann 5 A weniger.
- Einbrandkerbe nur an einer Flanke — die Elektrode ist zur Seite gekippt; den seitlichen Neigungswinkel prüfen.
- Ungenügende Durchschweißung am T-Stoß — von außen unsichtbar, erst der Bruchtest zeigt die nicht erfasste Ecke. Abhilfe: Halt in der Ecke des Dreiecks, mehr Spalt.
- Schlacke zwischen den Lagen — dunkle Einschlüsse an den Rändern der vorigen Raupe. Eine höckrige Raupe hinterlässt an den Flanken Rillen, die die nächste Lage nicht aufschmilzt: blank reinigen, Rillen ausschleifen, mit Halt an den Seiten pendeln.
Reihenfolge beim Korrigieren: zuerst Lichtbogenlänge und Verweilen, dann der Strom in 5-A-Schritten, zuletzt der Elektrodendurchmesser.
Häufige Fragen
Steigend oder fallend?
Steigend für alles, was Last trägt — die erstarrte Raupe darunter stützt das Bad und der Einbrand ist gut. Fallend für dünnes Blech und für Rohrleitungswurzeln mit zellulosumhüllten Elektroden, wo Tempo zählt und tiefer Einbrand durchbrennen würde.
Um wie viel weniger Strom?
15 % gegenüber der Wannenlage. Das Ziel ist ein kleineres Bad, das schneller erstarrt. Wer den Strom stehen lässt und stattdessen schneller wird, bekommt Bindefehler an den Flanken.
Welche Pendelbewegung?
Beim Steigen ein Dreieck oder ein flaches Zickzack mit kurzem Verweilen an den Umkehrpunkten — dort füllt sich die Flanke. In der Mitte zügig durch, damit das Bad nicht wächst.
Welcher Strom für eine 3,2er Elektrode in der Steignaht?
Auf 6–8 mm Blech arbeitet die 3,2er in Wannenlage mit 110–140 A, in der Steignaht mit 95–120 A, also 15 % weniger. Zum Start etwa 100 A bei rutiler, 105 A bei basischer Elektrode, dann in 5-A-Schritten nach dem Bad nachstellen.
Kann man die Steignaht mit MAG schweißen?
Ja, aber nur im Kurzlichtbogen: 16–22 V, das Bad bleibt klein und kalt. Der Sprühlichtbogen (ab 26–28 V) erzeugt ein großes, dünnflüssiges Bad für die Wannenlage — in der Steignaht läuft es ab. Dicke Bleche werden in mehreren Lagen gefüllt.
Deckt eine Prüfung in PF auch die Fallnaht (PG) ab?
Nein. Nach EN ISO 9606-1 deckt eine Prüfung in PF die Positionen PA, PB und PF ab; PG deckt nur eine in PG geschweißte Prüfung. Die Schweißrichtung in der Senkrechten ist eine eigene Position — in der Prüfbescheinigung wie in der WPS.
Aktualisiert: