Sudarea verticală ascendentă: curent, unghi și pendulare
Verticala este locul unde gravitația încetează să ajute. Toată tehnica se reduce la a ține baia destul de mică încât tensiunea superficială să o susțină cât se solidifică.
Pe scurt
De jos în sus curentul scade cu 15 % față de poziția orizontală: baia trebuie să fie mai mică; așa se obține pătrundere, potrivită pentru îmbinări portante. De sus în jos curentul se ia mai mare decât la urcare și cusătura merge repede — e metoda pentru tablă subțire, pe grosime riscă lipsa de pătrundere.

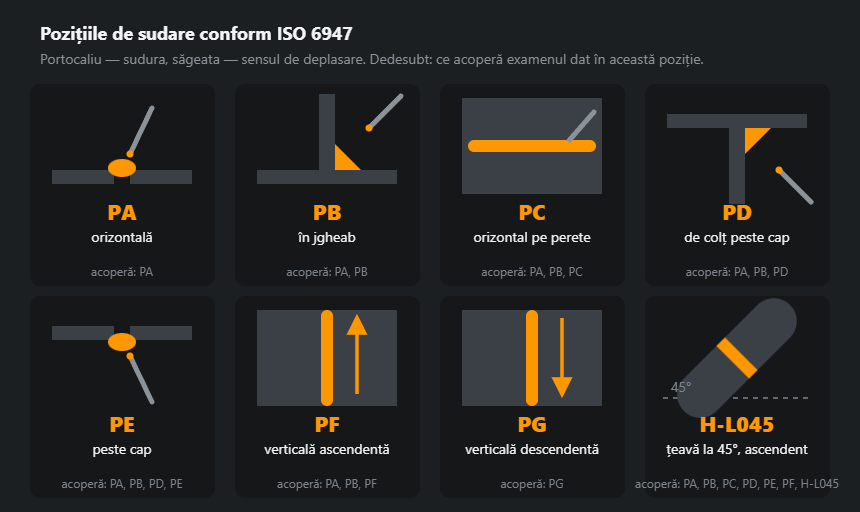
Două treburi diferite
Vertical ascendent (PF) este poziția structurală. Sudând în sus, fiecare cusătură se solidifică într-un prag care susține baia de deasupra, deci arcul poate rămâne în rost și poate pătrunde. Este mai lent și este ceea ce înțelege un desen prin sudare verticală, fără altă precizare.
Vertical descendent (PG) este rapid și superficial. Arcul o ia înaintea băii, ceea ce limitează pătrunderea: util la tablă subțire, la rădăcini cu celulozic la țevi, și nicăieri unde se cere o îmbinare la rezistență completă. Normele sunt explicite pentru că ispita este evidentă: în jos este mai ușor și arată mai frumos.
Reglaje pentru vertical ascendent
Cu 15 % sub curentul de poziție orizontală, din calculatorul de curent. Electrod de cel mult 4 mm la MMA — cei de 5 și 6 mm dau o baie pe care nicio tehnică nu o ține. La MIG, doar arc scurt: spray-ul are prea multă căldură, iar baia pur și simplu pleacă.
Bazicii sunt mai ușori aici decât rutilicii, ceea ce îi surprinde pe unii. Zgura unui înveliș bazic se solidifică mai repede și ține baia pe perete mai bine.
| Grosime | Electrod | Orizontal, A | Vertical, A |
|---|---|---|---|
| 3 mm | 2,5 mm | 70–100 | 60–85 |
| 4–5 mm | 3,2 mm | 90–140 | 75–120 |
| 6–8 mm | 3,2 mm | 110–140 | 95–120 |
| 10 mm și mai mult | 4,0 mm | 130–190 | 110–160 |
Coloana orizontală vine din tabelul curentului după diametru, iar verticala e aceeași valoare minus 15 %.
Cum sudezi pe verticală cu electrod, pas cu pas
Ordinea completă pentru o cusătură PF cu electrod învelit, de la hafturi până la umplerea craterului. Cifrele vin din tabelul de reglaje al acestei pagini.
1. Hafturi și pregătirea pornirii
Asamblează piesa și haftuiește-o la ambele capete, iar la o îmbinare lungă și la mijloc. Verifică rostul: prea larg și rădăcina cade pe verticală, prea strâmt și nu pătrunde. Polizează haftul de jos în pană: o cusătură care pornește pe cocoașa haftului începe cu lipire în loc de topire. Înainte de cusătura bună, fă un rând de probă pe un capăt de tablă de aceeași grosime, prins vertical; același curent se poartă altfel pe masă.
2. Pornirea de jos
Amorsează pe haftul de jos sau chiar deasupra marginii inferioare, ține până când baia udă toată lățimea rostului și abia apoi începe urcarea. Primul centimetru este locul lipsei de topire: tabla e încă rece și mâna se grăbește. La schimbarea electrodului, curăță zgura de pe crater, amorsează puțin mai sus, coboară cu arcul în crater și continuă de acolo.
3. Unghiul electrodului: longitudinal și transversal
Unghiul longitudinal, în planul cusăturii: electrodul aproape perpendicular pe tablă, cu vârful puțin în sus, la 5–10° față de perpendiculară (ghidul Lincoln Electric dă 5–10°, Miller — 0–15°). Așa arcul sprijină baia de jos. O înclinare mare, ca la orizontal, culcă arcul de-a lungul rostului: încălzește metalul de deasupra băii și nu ține baia.
Unghiul transversal, în secțiunea îmbinării: la cap la cap, electrodul perpendicular pe tablă împarte căldura egal pe ambele margini. La îmbinarea în T, electrodul merge pe bisectoare, la 45° față de fiecare talpă; la table de grosimi diferite, se îndreaptă arcul puțin mai mult spre cea groasă. Aplecarea într-o parte dă catete inegale și crestătură pe talpa care primește mai multă căldură.
4. Lungimea arcului
Scurt: 0,8–1,0 din diametrul electrodului, pentru 3,2 mm asta înseamnă 2,6–3,2 mm. După sunet, un sfârâit egal, fără pocnituri și fără șuierat. Arcul lung pe verticală se vede imediat: stropi, picături sub baie și crestături la margini.
5. Pragul și ritmul urcării
Fiecare pas în sus se așază pe marginea de sus a metalului abia solidificat — acesta este pragul pe care stă baia nouă. Urmărește marginea de sus a băii: trebuie să fie o linie dreaptă, orizontală. Când marginea începe să se umfle în jos ca o limbă și devine lucioasă, baia e supraîncălzită: urcă acum sau oprește-te pe margine. O jumătate de baie în sus, pauză pe margini, din nou în sus. Ritm constant; măsura lui sunt solzii de aceeași înălțime pe față.
6. Final și curățare
Umple craterul la final cu o scurtă mișcare înapoi sau cu scăderea curentului. Curăță complet zgura după fiecare trecere: pe verticală se prinde mai tare, mai ales în șanțurile de la margini.
Pendularea în detaliu: ce traiectorie unde

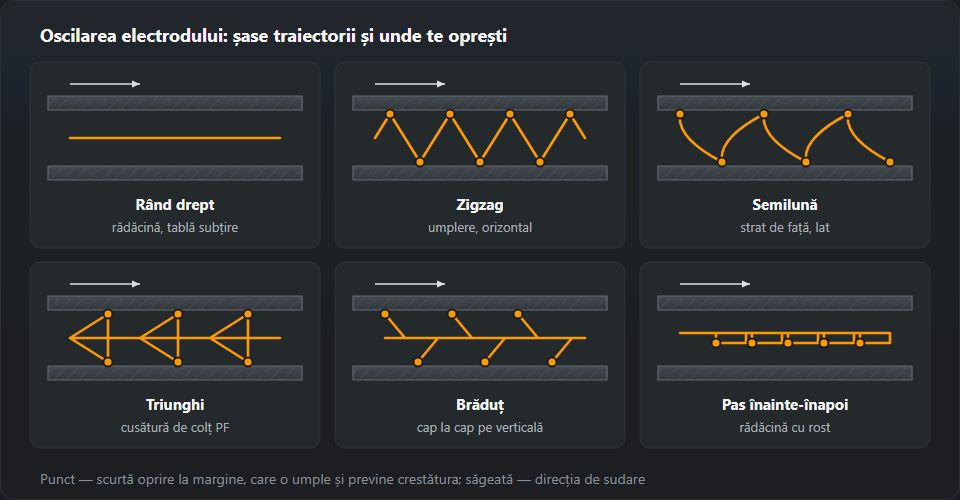
Mișcarea se alege după îmbinare și trecere, nu după gust:
- Cordon drept — fără mișcare laterală, doar urcări scurte. Rădăcina și tabla subțire, de exemplu electrod de 2,5 mm pe 3 mm.
- Zigzag — îngust și regulat, cu pauză pe fiecare parte. Primele treceri de umplere într-un rost îngust.
- Semilună, cu convexitatea în sus — cusături de colț și capac, când metalul trebuie întins mai lat.
- Triunghi — îmbinarea în T. Un vârf în rădăcina colțului, două pe tălpi. În colț, o pauză scurtă pentru topirea rădăcinii; pe tălpi, pauze împotriva crestăturii.
- Brăduț — zigzag cu opriri în punctele extreme, pentru umplere și capac într-un rost cap la cap mai lat.
- Treaptă („înainte-înapoi”) — scoți scurt arcul în sus din baie ca să se răcească, apoi revii în ea. Rădăcini cu rost și tablă subțire, când baia tinde să străpungă.
Lățimea pendulării o limitează un singur lucru: trebuie să ajungi înapoi la marginea opusă înainte să se răcească. Dacă stratul de capac trebuie să fie mai lat, pune două cusături alăturate în loc de una prea lată.
Instinctul spune să treci repede peste margini și să te oprești la mijloc. Este exact invers, și tocmai asta produce crestătură pe ambele părți ale unei cusături verticale: mijlocul se traversează repede, iar la fiecare margine ajunge o jumătate de secundă de pauză, cât baia să curgă spre racordare și să o umple. Rădăcina se face de obicei fără pendulare, încet și cu arc scurt; pendularea ține de umplere și capac, când există deja un prag pe care să construiești.
Exemplu calculat: 3,2 mm pe tablă de 8 mm și 2,5 mm pe 3 mm
Tablă de 8 mm, electrod de 3,2 mm. În tabel este rândul 6–8 mm: 110–140 A la orizontal, 95–120 A pe verticală. Mijlocul pentru 3,2 mm în tabelul general de curent este 115 A; minus 15 % dă 100 A după rotunjirea la 5 A — punctul de pornire cu electrod rutilic. La bazic, calculatorul adaugă 5 % pentru înveliș: 105 A. Arc de 2,6–3,2 mm. O îmbinare cap la cap cu teșire cere mai multe treceri: rădăcina cu cordon drept sau treaptă, umplerea în brăduț, capacul în semilună. Corectezi din 5 în 5 A: baia curge — în jos; cusătura cocoșată — cu 5–10 A în sus.
Tablă de 3 mm, electrod de 2,5 mm. Rândul 3 mm: 70–100 A la orizontal, 60–85 A pe verticală, recomandat 70 A. Arc de 2,0–2,5 mm. Aici pericolul nu e curgerea, ci străpungerea: o singură trecere, dreaptă sau în treaptă, fără pendulare largă. Dacă străpunge, coboară la capătul de jos al intervalului și scurtează pauzele. Sub 3 mm se alege adesea sudarea de sus în jos.
Verticala ascendentă cu MIG/MAG
Pe verticală ascendentă, sudarea cu sârmă merge numai în scurtcircuit: 16–22 V, sârma atinge baia de 50–200 de ori pe secundă, iar baia rămâne mică și rece — de aceea acest transfer merge în toate pozițiile. Spray-ul (de la 26–28 V) trimite un șuvoi de picături fine într-o baie mare și fluidă; e un mod pentru orizontal, iar pe verticală baia curge. Globularul (22–26 V) stropește și e instabil.
În tabelul de reglaje MIG/MAG, rândul 8–10 mm arată 26–29 V — adică spray pentru orizontal. Pe verticală rămâi în scurtcircuit, în zona rândului 3 mm: sârmă de 0,8–1,0 mm, 110–150 A, 19–21 V — iar grosimea mare se umple în mai multe treceri. Pistoletul aproape perpendicular pe tablă, cu o ușoară împingere în sus; la T, pe bisectoare. Pendulare în triunghi sau zigzag îngust cu pauze pe laturi. Capcana scurtcircuitului pe tablă groasă este lipsa de topire: fața arată bine, iar marginile nu s-au topit. Cu cât trecerea e mai rece și mai rapidă, cu atât riscul e mai mare. Pulsul (o picătură pe impuls, căldură puțină) e alternativa, dacă aparatul îl are.
PF sau PG și ce spune WPS-ul
PF este verticala ascendentă, PG — cea descendentă. Sunt două poziții diferite în standard și pe hârtie. După EN ISO 9606-1, proba în PF acoperă PA, PB și PF, dar nu și PG: sudarea în jos cere o probă proprie în PG. Și invers — un certificat în PG acoperă numai PG. WPS-ul stabilește poziția și sensul; dacă scrie PF, o cusătură făcută în jos este o abatere de la procedură, chiar dacă pe dinafară arată bine.
Când folosești fiecare: PF la îmbinări portante, grosimi mai mari, oriunde contează pătrunderea. PG la tablă subțire și rădăcini de conducte cu celulozic, unde contează viteza. Tehnica descendentă e explicată la sudarea verticală descendentă, iar calculatorul domeniului de calificare arată ce acoperă o probă.
Cum se exersează
Ia un capăt de 10 mm, prinde-l vertical și fă cusături pe suprafață, fără niciun rost. Ideea este să înveți ce face baia chiar înainte de a curge — momentul în care devine lucioasă și începe să se lase — și să reacționezi înainte să o facă. Reacția aceea este toată îndemânarea, și se învață mai repede pe o tablă decât pe o lucrare.
Exercițiul 1: cordoane pe o placă verticală
Placă de 6–8 mm, electrod de 3,2 mm, curent din rândul 6–8 mm (95–120 A). Cordoane de jos în sus, fiecare acoperind jumătate din cel anterior, până iese o încărcare. E bine când solzii au aceeași înălțime, lățimea nu fuge și sub cordon nu rămân picături. Curăță zgura după fiecare cordon și privește marginile: șanțuri la racordare înseamnă că lipsesc pauzele.
Exercițiul 2: îmbinare în T în PF
Două plăci în T și o cusătură de colț în sus cu pendulare în triunghi. Se judecă după catete egale, fără crestătură pe talpa verticală, față plană sau ușor concavă. Apoi rupe proba prin cusătură: ruptura arată dacă rădăcina colțului s-a topit, ceea ce din afară nu se vede.
Exercițiul 3: cap la cap PF pe placă suport
Două plăci teșite cu o placă suport din oțel dedesubt. Rădăcina dreaptă sau în treaptă, umplerea în brăduț, capacul în semilună. Suportul iartă rostul și te lasă să înveți umplerea fără teama de străpungere. Se judecă tăind proba transversal și privind secțiunea: topire cu suportul și cu ambele fețe ale teșiturii, fără zgură între treceri. E deja o schemă apropiată de proba pentru autorizarea sudorului.
Ce se vede și ce se schimbă
- Scurgeri, picături sub cordon — baia e prea caldă. Întâi mâna: arc mai scurt, pauze pe margini, nu la mijloc. Apoi curentul — cu 5 A mai puțin.
- Crestătură la margini — un șanț de-a lungul racordării, iar cusătura pare să atârne la mijloc. Pauze laterale prea scurte sau arc lung; verifică și unghiul transversal.
- Cocoașă la mijloc — cordon bombat, cu marginile neudate. Prea rece sau opriri la mijloc în loc de margini: plus 5–10 A, pendulare mai largă, oprire pe margine.
- Lipsă de pătrundere — la cap la cap nu există cordon pe spate, la T colțul netopit se vede la ruperea probei. Electrod mai subțire la rădăcină, rost mai mare, pauză în colțul triunghiului.
- Zgură între treceri — incluziuni închise la culoare lângă marginile cordonului anterior. Un cordon cocoșat lasă la margini șanțuri pe care trecerea următoare nu le topește: curăță până la metal, polizează șanțurile, pendulează cu pauze laterale.
- Fisură în crater — arcul a fost rupt brusc la capăt. Umple craterul cu o scurtă mișcare înapoi sau activează scăderea curentului.
Ordinea corecțiilor: întâi lungimea arcului și pauzele, apoi curentul din 5 în 5 A, la urmă diametrul electrodului.
Întrebări frecvente
Ascendent sau descendent?
Ascendent pentru tot ce preia sarcină: arcul intră în metal deja topit în urmă, deci pătrunderea este bună. Descendent pentru tablă subțire și pentru rădăcinile cu celulozic la conducte, unde contează viteza și o pătrundere adâncă ar străpunge. Alegerea descendentului pe oțel de construcții de 10 mm este o cale sigură spre lipsă de topire.
Baia îmi curge din rost.
Prea multă căldură pentru poziție. Scade curentul, scurtează arcul și îngustează pendularea. Dacă tot curge, electrodul este prea gros — coboară un diametru în loc să încerci să stăpânești o baie care nu încape.
Ce fel de pendulare folosesc?
Triunghi la o cusătură de colț, brăduț sau zigzag scurt la una cap la cap. Desenul contează mai puțin decât pauza de la margini: indiferent de formă, timpul petrecut la capete este cel care previne crestătura.
Ce curent pun la electrodul de 3,2 mm pe verticală?
Pe tablă de 6–8 mm, electrodul de 3,2 mm lucrează în poziție orizontală la 110–140 A, iar pe verticală la 95–120 A, adică cu 15 % mai puțin. Pornește de la circa 100 A cu rutilic sau 105 A cu bazic și corectează din 5 în 5 A după cum se poartă baia.
Se poate suda pe verticală cu MIG/MAG?
Da, dar numai în scurtcircuit: 16–22 V, cu o baie mică și rece. Transferul spray (de la 26–28 V) dă o baie mare și foarte fluidă, făcută pentru poziția orizontală — pe verticală curge. Grosimile mari se umplu în mai multe treceri.
Autorizarea în PF acoperă verticala descendentă (PG)?
Nu. După EN ISO 9606-1, proba în PF acoperă PA, PB și PF, iar PG îl acoperă numai o probă sudată în PG. Sensul pe verticală este o poziție separată atât în certificatul sudorului, cât și în WPS.
Actualizat: