Sudarea descendentă: când este permisă și cum se conduce
Cusătura verticală descendentă merge repede și arată curat, dar iartă mult mai puțin decât cea ascendentă. Mai jos: când ai voie să sudezi așa, când nu și ce parametri pui.
Când se sudează descendent
Descendent se sudează tabla subțire, până pe la 4 mm, unde sudarea ascendentă ar străpunge materialul. Al doilea caz este rădăcina conductelor magistrale cu electrod celulozic: acolo sensul descendent este scris în tehnologie. Al treilea este tabla zincată și caroseria, unde contează viteza și căldura puțină.
Când nu ai voie
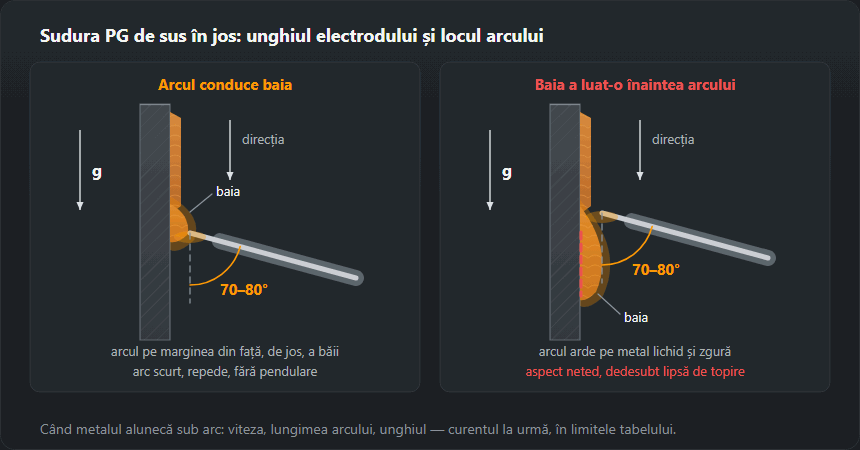
Pe material gros și în construcții portante — nu. Baia curge înaintea arcului, pătrunderea iese mică, iar sub cordonul frumos stă o lipsă de topire pe care ochiul nu o vede. Electrozii bazici nu sunt făcuți pentru sens descendent: zgura o ia înaintea băii. Dacă WPS nu admite sensul descendent, hotărăște WPS.
Cum se conduce
Arcul se ține scurt și se îndreaptă în baie, nu înaintea ei. Electrodul stă la 70–80° față de tablă, cu capătul în sus — arcul împinge metalul lichid înapoi. Se merge repede și fără pendulare: orice oprire înseamnă o scurgere. Curentul se ia mai mare decât la sudarea ascendentă pe aceeași grosime — din partea de sus a intervalului diametrului, ca în tabelul de mai jos.

Parametri orientativi pentru electrodul celulozic
| Grosime, mm | Diametrul electrodului, mm | Curent, A |
|---|---|---|
| 1,5 | 2,0 | 55–75 |
| 2,0 | 2,5 | 70–95 |
| 3,0 | 2,5–3,2 | 90–120 |
| 4,0 | 3,2 | 110–140 |
| 5,0 | 3,2–4,0 | 130–170 |
Sudarea descendentă cu electrod, pas cu pas
Ordinea de mai jos e pentru o cusătură cap la cap sau de colț în poziția PG, pe tablă până pe la 4 mm, și pentru rădăcina unei țevi. Îmbinările groase pe verticală se sudează ascendent — vezi sudarea verticală ascendentă.
- Electrodul. Pentru rădăcina conductelor — celulozic E 6010 sau E 6011: arc dur, care „sapă”, și puțină zgură. Pentru tablă subțire — rutilic subțire sau un electrod făcut special pentru sudare descendentă (în Germania „Fallnahtelektrode”). Dacă PG lipsește din pozițiile de pe cutie, electrodul nu e pentru asta.
- Curentul din tabelul de mai sus. Pe 3 mm — electrod 2,5–3,2 mm și 90–120 A, pe 4 mm — 3,2 mm și 110–140 A. Pornește de la mijlocul intervalului și verifică-l pe o bucată de probă pusă vertical, nu pe masă.
- Pornirea sus. Margini curățate până la metal. Aprinde arcul la capătul de sus și ține-l o clipă, până când baia prinde ambele margini — altfel primul tronson iese nelegat.
- Unghiurile. În lungul cusăturii 70–80° față de tablă, capătul electrodului spre în sus, în baie; clestele e mai jos decât arcul. Transversal — perpendicular pe tablă la cap la cap, pe bisectoare la îmbinarea în T.
- Arc scurt. Nu mai lung decât diametrul electrodului; celulozicul în rădăcină se conduce aproape sprijinit pe margini.
- Repede, egal, fără pendulare. Arcul lucrează pe marginea din față, de jos, a băii. Când metalul începe să curgă sub arc, mărește viteza sau îndreaptă electrodul mai mult în sus.
- Oprirea și reluarea. La capăt umple craterul și rupe arcul. După schimbarea electrodului curăță craterul, aprinde puțin mai sus pe cordonul gata, coboară în crater și continuă când baia l-a cuprins.
De ce baia nu are voie să ia înaintea arcului
În PG greutatea trage metalul și zgura exact în direcția în care mergi. Când baia fuge înainte, arcul arde pe metal lichid și zgură, nu pe metalul de bază: metalul se așază pe margini reci, dar nu se topește cu ele. La exterior un cordon neted, în interior lipsă de topire și zgură sub suprafață. Cauze: prea încet, arc lung, baie prea mare, arc care suflă în jos. Corectezi în ordinea asta: viteza, lungimea arcului, unghiul, abia la urmă curentul — în limitele tabelului.
Sudarea descendentă MIG/MAG pe tablă subțire
Cu semiautomatul, în PG se lucrează în arc scurt: la 16–22 V picătura face scurtcircuit cu baia de 50–200 de ori pe secundă, baia e mică și se solidifică înainte să curgă. Transferul prin pulverizare (de la 26–28 V) e pentru metal de la 5 mm în poziție orizontală, nu pentru coborâre.
Punct de plecare din tabelul MIG/MAG: tablă 0,8–1,0 mm — sârmă 0,6–0,8 mm, 40–70 A, 15–17 V, gaz 8–10 l/min; 1,5–2 mm — sârmă 0,8 mm, 70–110 A, 17–19 V, 10–12 l/min; 3 mm — sârmă 0,8–1,0 mm, 110–150 A, 19–21 V, 12–14 l/min. Pistoletul se conduce ușor trăgând: duza înclinată în sus, spre cusătura deja depusă, iar sârma țintește marginea din față (de jos) a băii — așa arcul sprijină metalul de jos; lungimea liberă constantă, mers drept. Cordon îngust și bombat, arcul pocnește — tensiune prea mică sau prea repede; baia curge — prea încet. Tablele cele mai subțiri și străpungerile — pe pagina sudarea tablei subțiri.
Electrozi și sârmă
Pentru sudarea manuală descendentă merg electrozii celulozici E 6010 și E 6011 și cei rutilici subțiri. Cei bazici ies din discuție. La MIG/MAG se merge descendent cu arc scurt pe tablă subțire; sârma tubulară trebuie să aibă în simbol poziția pentru sudare descendentă, altfel zgura nu ține pasul.
Greșeli frecvente
Mersul prea încet — baia depășește arcul și apare o scurgere cu lipsă de topire dedesubt. Arc prea lung — zgura intră în cusătură. Pendularea ca la sudarea ascendentă nu are sens la coborâre și doar răcește marginea.
Ce spune norma
Poziția verticală descendentă se notează PG după EN ISO 6947, echivalentul american este 3G downhill. Autorizarea luată în poziția PG nu acoperă PF: sunt două poziții diferite și două probe diferite.
PG sau PF: comparație
| Criteriu | PG — descendent | PF — ascendent |
|---|---|---|
| Viteză | mare, baie mică | mai mică, baia se construiește prin pendulare |
| Pătrundere | mică | adâncă |
| Grosime | tablă până pe la 4 mm, rădăcina țevilor | de la subțire la groasă, construcții portante |
| Curent | din tabelul acestei pagini | curentul orizontal minus 15 % |
| Electrozi | celulozici, rutilici subțiri, speciali pentru descendent | rutilici și bazici |
| EN ISO 9606-1 | acoperă doar PG | acoperă PA, PB, PF |
| Riscul principal | lipsă de topire sub un cordon frumos | scurgeri și crestături marginale |
PG e tehnica pentru metal subțire și rădăcină; tot ce e gros și portant merge în PF. Notarea pozițiilor — pe pagina pozițiile de sudare.
Defecte după aspectul cusăturii și cum vezi lipsa de pătrundere
- Cordon îngust și înalt, cu unghi net la margini — nu s-a topit cu marginile, stă ca lipit. Baia a luat-o înaintea arcului: mai repede, arc mai scurt.
- Zgură înaintea băii, dungi închise pe cordon — prea încet, arc lung sau electrod nepotrivit pentru descendent.
- Scurgeri și picături la reluări și jos — oprire pe drum sau curent prea mare.
- Lățime neuniformă — mâna schimbă ritmul; în PG lățimea depinde aproape numai de viteză.
Lipsa de pătrundere în PG e periculoasă pentru că fața cusăturii arată bine. La cap la cap privește reversul: pe toată lungimea trebuie să fie o rădăcină egală, iar o margine netopită sau un rost deschis înseamnă lipsă de pătrundere. O îmbinare în T de probă rupe-o în menghină, îndoind peretele peste cusătură — ruptura arată dacă metalul a intrat în colț. A treia cale: tai cusătura transversal și ataci macroșliful cu reactiv.
Unde e admis PG: WPS și autorizarea
Sensul îl stabilește specificația procedurii, nu sudorul. Pozițiile se trec în WPS cu codurile EN ISO 6947; dacă scrie PF și nu scrie PG, cusătura descendentă nu respectă procedura, oricât de frumoasă ar fi. PG apare în WPS la table subțiri și la rădăcina conductelor cu electrod celulozic. Nu se folosește la construcții portante, secțiuni groase și cu electrozi bazici.
Pentru sudor se aplică EN ISO 9606-1: după tabelul de pe pagina autorizarea sudorului, PF acoperă PA, PB și PF, iar PG — doar PG. Cine are în certificat numai PF nu sudează descendent în producție; examenul în PG nu dă dreptul la verticala ascendentă.
Exerciții pentru sudarea descendentă
- Cordoane pe o placă verticală de 2–3 mm cu electrod de 2,0–2,5 mm sau cu semiautomatul. Scop: lățime egală, fără scurgeri, marginile cordonului trec lin în tablă.
- Cap la cap din table de 2–3 mm. Verificare: rădăcină egală pe revers, fără străpungeri.
- Îmbinare în T în PG. Verificare: proba de rupere — metal topit în colț pe toată lungimea.
- Rădăcina unei țevi cu electrod celulozic — după plăci, sub ochii instructorului: două jumătăți, fiecare de sus în jos; rădăcina se privește din interior.
Întrebări frecvente
Cusătura descendentă este mai slabă?
În sine nu, dar dă o pătrundere mai mică. Pe tablă subțire este un avantaj, pe cea groasă un dezavantaj: la același număr de treceri, îmbinarea duce mai puțin. De aceea în construcțiile portante se sudează ascendent.
Cu ce electrozi se sudează descendent?
Cu celulozici E 6010 și E 6011 și cu rutilici subțiri. Electrozii bazici nu sunt potriviți pentru sens descendent: zgura depășește baia și intră în cusătură.
Autorizarea PF acoperă sudarea descendentă?
Nu. PF este verticala ascendentă, PG cea descendentă; după EN ISO 9606-1 sunt poziții separate și probe separate. Una nu o înlocuiește pe cealaltă.
Ce înseamnă poziția de sudare PG?
PG este poziția verticală cu sensul de sudare de sus în jos, după EN ISO 6947. Așa se sudează tabla subțire și rădăcina conductelor cu electrod celulozic. La autorizarea după EN ISO 9606-1, examenul în PG acoperă numai PG — nu dă nici PF, nici poziția orizontală.
Cum ții electrodul la sudarea descendentă?
În lungul cusăturii la 70–80° față de tablă, cu capătul în sus, în baie — arcul susține metalul lichid de jos. Transversal: perpendicular pe tablă la cap la cap și pe bisectoare la îmbinarea în T. Arc nu mai lung decât diametrul electrodului, mers rapid și fără pendulare.
Se poate suda descendent cu MIG/MAG?
Da, dar numai în arc scurt (16–22 V) și pe tablă subțire. Pentru 1,5–2 mm punctul de plecare este sârmă de 0,8 mm, 70–110 A, 17–19 V și 10–12 l/min de gaz. Transferul prin pulverizare nu e potrivit pentru coborâre.
Actualizat: