Soldadura vertical descendente: cuándo se permite y cómo hacerla
El cordón vertical descendente avanza rápido y queda limpio, pero perdona mucho menos que el ascendente. Aquí tienes cuándo se puede soldar así, cuándo no, y qué parámetros poner.
Cuándo se suelda en descendente
En descendente se suelda chapa fina, hasta unos 4 mm, donde el ascendente perforaría el material. El segundo caso es la raíz de tuberías de transporte con electrodo celulósico: ahí el sentido descendente viene escrito en el procedimiento. El tercero es la chapa galvanizada y la carrocería, donde importan la velocidad y el poco aporte de calor.
Cuándo no se debe
En material grueso y en estructuras portantes, no. El baño corre por delante del arco, la penetración queda escasa y bajo un cordón bonito se esconde una falta de fusión que el ojo no ve. Los electrodos básicos no están hechos para descendente: la escoria adelanta al baño. Si el WPS no admite el sentido descendente, manda el WPS.
Cómo llevarlo
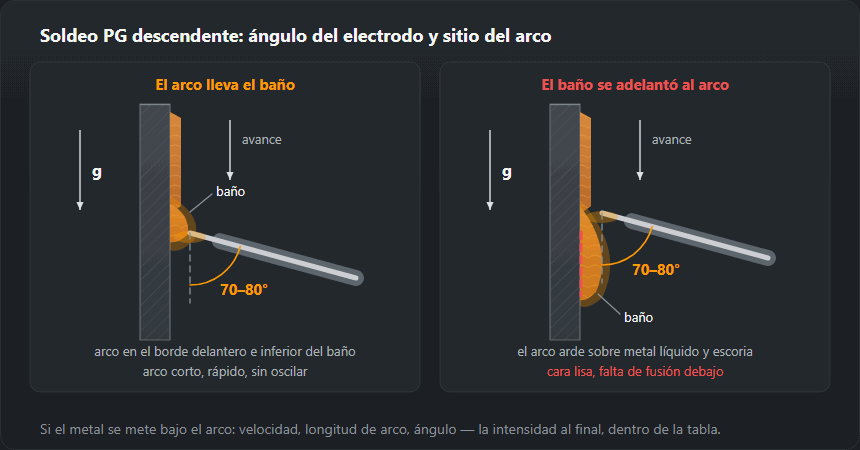
Mantén el arco corto y apúntalo dentro del baño, nunca por delante. El electrodo va a 70–80° respecto a la chapa, con la punta hacia arriba: así el arco empuja el metal líquido hacia atrás. Avanza rápido y sin vaivén; cada parada se convierte en un solape. Pon más intensidad que en ascendente con el mismo espesor, de la parte alta del rango de ese diámetro, como en la tabla de abajo.

Parámetros orientativos para electrodo celulósico
| Espesor, mm | Diámetro del electrodo, mm | Intensidad, A |
|---|---|---|
| 1,5 | 2,0 | 55–75 |
| 2,0 | 2,5 | 70–95 |
| 3,0 | 2,5–3,2 | 90–120 |
| 4,0 | 3,2 | 110–140 |
| 5,0 | 3,2–4,0 | 130–170 |
Soldadura vertical descendente con electrodo, paso a paso
Para tope o ángulo en PG sobre chapa de hasta unos 4 mm y para raíz de tubo. Lo grueso en vertical va en ascendente — mira soldadura vertical ascendente.
- El electrodo. Para la raíz de tuberías, celulósico E6010 o E6011: arco duro, que «excava», y poca escoria. Para chapa fina, un rutilo fino o un electrodo hecho a propósito para descendente (en Alemania, Fallnahtelektrode). Si PG no figura entre las posiciones de la caja, ese electrodo no es para esto.
- La intensidad, de la tabla de arriba. En 3 mm, electrodo de 2,5–3,2 mm y 90–120 A; en 4 mm, de 3,2 mm y 110–140 A. Empieza por la mitad del rango y pruébalo en un retal en vertical.
- Arranque arriba. Bordes limpios hasta el metal. Ceba el arco en el extremo superior y aguanta un instante hasta que el baño moje los dos bordes; sin eso, el primer tramo sale pegado sin fundir.
- Ángulos. En el sentido del cordón, 70–80° respecto a la chapa, con la punta del electrodo hacia arriba, hacia el baño; la pinza queda más baja que el arco. En transversal, perpendicular a la chapa en un tope y en la bisectriz en una unión en T.
- Arco corto. No más largo que el diámetro del electrodo; el celulósico en raíz se lleva casi apoyado en los bordes.
- Rápido, constante, sin vaivén. El arco trabaja en el borde delantero, el de abajo, del baño. Si el metal empieza a deslizarse bajo el arco, acelera o apunta el electrodo más hacia arriba.
- Cortes y reanudaciones. Al final, rellena el cráter y corta el arco. Al reanudar, limpia el cráter, ceba un poco más arriba sobre el cordón y baja al cráter antes de seguir.
Por qué el baño nunca debe adelantar al arco
En PG la gravedad tira del metal y de la escoria justo hacia donde avanzas. Cuando el baño se escapa por delante, el arco arde sobre metal líquido y escoria en lugar de sobre el metal base: el aporte se tumba sobre bordes fríos sin fundirse con ellos. Por fuera, un cordón liso; por dentro, falta de fusión y escoria bajo la superficie. Corrige en este orden: velocidad, longitud de arco, ángulo y, al final, intensidad, dentro del rango de la tabla.
Soldadura descendente con MIG en chapa fina
Con semiautomática, la PG se suelda en arco corto: a 16–22 V la gota hace cortocircuito con el baño 50–200 veces por segundo, el baño es pequeño y solidifica antes de caer. El arco spray (desde 26–28 V) es para metal a partir de 5 mm en posición plana, no para bajar.
Punto de partida de la tabla MIG/MAG de la web: chapa de 0,8–1,0 mm, hilo de 0,6–0,8 mm, 40–70 A, 15–17 V, gas 8–10 l/min; 1,5–2 mm, hilo de 0,8 mm, 70–110 A, 17–19 V, 10–12 l/min; 3 mm, hilo de 0,8–1,0 mm, 110–150 A, 19–21 V, 12–14 l/min. Antorcha ligeramente en arrastre: boquilla inclinada hacia arriba, hacia el cordón ya depositado, e hilo al borde delantero (inferior) del baño, para que el arco sujete el metal desde abajo; longitud libre constante. Las chapas más finas y las perforaciones, en soldar chapa fina.
Electrodos e hilo
Para descendente con electrodo revestido sirven los celulósicos E6010 y E6011 y los rutilos finos. Los básicos quedan descartados. En MIG/MAG el descendente se lleva en arco corto sobre chapa fina; el hilo tubular debe llevar en su designación la posición descendente, o la escoria no llegará a tiempo.
Errores frecuentes
Ir demasiado despacio: el baño adelanta al arco y aparece un solape con falta de fusión debajo. Arco demasiado largo: la escoria entra en el cordón. Hacer vaivén como en ascendente no tiene sentido cuesta abajo y solo enfría el borde.
Qué dice la norma
La posición vertical descendente se designa PG según EN ISO 6947; el equivalente americano es 3G downhill. Qué cubre un examen en PG y cuándo la WPS admite este sentido se explica más abajo.
Vertical descendente (PG) o ascendente (PF): comparación
| Aspecto | PG — descendente | PF — ascendente |
|---|---|---|
| Velocidad | alta, baño pequeño | menor, el baño se forma con vaivén |
| Penetración | escasa | profunda |
| Espesor | chapa hasta unos 4 mm, raíz de tubos | de fino a grueso, estructuras portantes |
| Intensidad | la de la tabla de esta página | la de posición plana menos un 15 % |
| Electrodos | celulósicos, rutilos finos, específicos para descendente | rutilos y básicos |
| EN ISO 9606-1 | cubre solo PG | cubre PA, PB, PF |
| Riesgo principal | falta de fusión bajo un cordón bonito | descolgamientos y mordeduras |
La PG es técnica para material fino y raíces; todo lo grueso y portante va en PF. La designación de posiciones está en posiciones de soldadura.
Defectos según el aspecto del cordón y cómo ver la falta de penetración
- Cordón estrecho y alto, con un ángulo marcado en los bordes: no ha mojado los bordes, está como pegado encima. El baño adelantó al arco: más velocidad, arco más corto.
- Escoria por delante del baño, franjas oscuras en el cordón: demasiado lento, arco largo o electrodo no apto para descendente.
- Descolgamientos y gotas en las reanudaciones y abajo: una parada a mitad o intensidad de más.
- Anchura irregular: la mano cambia de ritmo; en PG el ancho del cordón depende casi solo de la velocidad.
La falta de penetración en descendente es traicionera porque la cara del cordón se ve bien. En un tope, mira el reverso: un borde sin fundir o una ranura abierta en lugar de una raíz uniforme es falta de penetración. Rompe una T de prueba en el tornillo de banco doblando un ala sobre el cordón: la fractura enseña si el metal entró en el vértice. También sirve cortar en sección y atacar la macrografía.
Dónde se admite la PG: WPS y homologación
El sentido lo decide el procedimiento, no el soldador. Si la WPS pone PF y no PG (códigos de EN ISO 6947), un cordón descendente en esa unión está fuera de procedimiento. La PG aparece en WPS de chapa fina y de raíz de tuberías con electrodo celulósico. No se usa en estructuras portantes, secciones gruesas ni con electrodos básicos.
Al soldador se le aplica EN ISO 9606-1: según la tabla de la página homologación de soldadores, PF cubre PA, PB y PF, y PG cubre solo PG. Quien tiene solo PF en el certificado no suelda en descendente en producción, y un examen en PG no da la vertical ascendente.
Ejercicios de soldadura vertical descendente
- Cordones sobre chapa vertical de 2–3 mm con electrodo de 2,0–2,5 mm o con MIG. Objetivo: ancho uniforme, sin descolgamientos, bordes que pasan suaves a la chapa.
- Tope de chapas de 2–3 mm. Control: raíz uniforme por detrás, sin perforaciones.
- Unión en T en PG. Control: el ensayo de rotura, con metal fundido en el vértice en toda la longitud.
- Raíz de tubo con celulósico, después de las chapas y con instructor: dos mitades, cada una de arriba abajo; la raíz se revisa por dentro.
Preguntas frecuentes
¿El cordón descendente es más débil?
En sí mismo no, pero penetra menos. En chapa fina eso es una ventaja; en chapa gruesa es un inconveniente, porque con el mismo número de pasadas la unión aguanta menos. Por eso las estructuras portantes se sueldan en ascendente.
¿Con qué electrodos se suelda en descendente?
Con celulósicos E6010 y E6011 y con rutilos finos. Los electrodos básicos no valen para descendente: la escoria adelanta al baño y acaba dentro del cordón.
¿La homologación PF cubre la soldadura descendente?
No. PF es vertical ascendente y PG vertical descendente; según EN ISO 9606-1 son posiciones distintas con probetas distintas. Ninguna sustituye a la otra.
¿Qué es la posición de soldadura PG?
PG es la posición vertical con avance de arriba abajo según EN ISO 6947, es decir, la soldadura vertical descendente. Se usa en chapa fina y en la raíz de tuberías con electrodo celulósico. En la homologación por EN ISO 9606-1, el examen en PG cubre solo PG: no da ni PF ni la posición plana.
¿Qué ángulo lleva el electrodo en vertical descendente?
En el sentido del cordón, 70–80° respecto a la chapa con la punta hacia arriba, hacia el baño: el arco sujeta el metal líquido desde abajo. En transversal, perpendicular en un tope y en la bisectriz en una T. Arco no más largo que el diámetro del electrodo y avance rápido sin vaivén.
¿Se puede soldar en descendente con MIG?
Sí, pero solo en arco corto (16–22 V) y sobre chapa fina. Para 1,5–2 mm el punto de partida es hilo de 0,8 mm, 70–110 A, 17–19 V y 10–12 l/min de gas. El arco spray no sirve para descendente.
Actualizado: