Soldadura horizontal: cómo evitar la mordedura arriba
El cordón horizontal recorre una superficie vertical. El baño tira hacia abajo, así que el borde superior queda mordido y el inferior recibe un solape. Todo el trabajo consiste en sostener el baño con el arco.
Dónde aparece esta posición
En depósitos y tuberías montados en vertical, en virolas, en pilares y en todo lo que no se puede tumbar. En tubería equivale al montaje 2G: el tubo está vertical y el cordón recorre la circunferencia.
Cómo llevarla
Apunta el electrodo ligeramente hacia arriba, entre 5 y 15° sobre la horizontal: así el arco sostiene el baño por debajo y no lo deja escurrir. Mantén el arco corto y los cordones estrechos, sin vaivenes amplios: cada vaivén ancho se convierte en mordedura arriba. Pon la intensidad un 10 % por debajo de la posición plana (la calculadora multiplica el rango por 0,9).
Parámetros orientativos para electrodo de rutilo, intensidad un 10 % por debajo de la posición plana
| Espesor, mm | Diámetro del electrodo, mm | Intensidad, A |
|---|---|---|
| 1–2 | 1,6 | 35–55 |
| 1,5–3 | 2,0 | 45–70 |
| 2–4 | 2,5 | 65–90 |
| 3–5 | 3,0 | 70–115 |
| 3–6 | 3,2 | 80–125 |
| 6–12 | 4,0 | 115–170 |
| 10–20 | 5,0 | 160–225 |
| 16+ | 6,0 | 205–290 |
Ángulos del electrodo e intensidad: ejemplo con números
En la soldadura horizontal se ajustan dos ángulos. Ángulo de trabajo: el electrodo apunta 5–15° por encima de la horizontal para que el arco sostenga el baño desde abajo. Ángulo de avance: 10–15° en el sentido de soldeo, como en las demás posiciones. Al rellenar, la dirección cambia de cordón a cordón: los de abajo apuntan más a la chapa inferior, los de arriba al cordón anterior y al borde superior, nunca directamente a la cara superior, que se quema.
Intensidad. El factor de la posición PC es ×0,9, es decir, un 10 % menos que en plana: así calcula la tabla de esta página y la calculadora de intensidad. Con electrodo de 3,2 mm: en plana 90–140 A, centro 115 A; en PC 80–125 A, centro 105 A. Con 2,5 mm en PC salen 65–90 A (centro 75 A), con 4,0 mm 115–170 A (centro 145 A). Se empieza por el centro del rango y se corrige de 5 en 5 A: borde superior mordido — menos; cordón alto que no moja la chapa — más.
Arco. 0,8–1,0 veces el diámetro: 2,6–3,2 mm para 3,2 mm y 2,0–2,5 mm para 2,5 mm. En PC se trabaja en el límite corto; el arco largo es la primera causa de mordedura arriba.
Diámetro. La tabla da rangos también para electrodos gruesos, pero un baño grande en horizontal cae sobre la chapa inferior. Los cordones estrechos salen mejor con 2,5–3,2 mm; uno más grueso solo tiene sentido en los cordones bajos de relleno sobre chapa gruesa.
Cordón multipasada
Las pasadas se colocan en repisas de abajo arriba: la primera junto al borde inferior y cada siguiente apoyada en la anterior, solapándola aproximadamente un tercio. Esa disposición sostiene el baño y evita que escurra. En cada parada se limpia la escoria del límite entre pasadas: ahí es donde se aloja la falta de fusión.
Preparación y orden de cordones en la unión a tope PC
En horizontal es habitual biselar solo la chapa superior (½V) y dejar la inferior recta: su borde hace de escalón donde se apoyan los primeros cordones. Según la tabla de chaflanes para ½V: ángulo 45–55°, talón 1–3 mm, separación 1–3 mm. Para una V normal: 50–70°, talón 1–2 mm, separación 1–4 mm. Las medidas exactas para tu espesor, en la calculadora de chaflán.

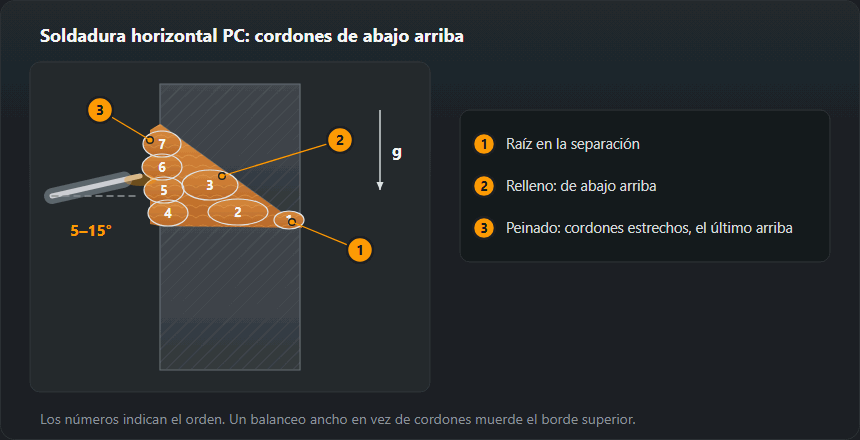
- Raíz. Electrodo de 2,5 mm en la parte baja del rango (65–90 A), arco dentro de la separación y ligeramente hacia la chapa inferior. Comprobar por detrás: la penetración debe ser uniforme en toda la longitud.
- Relleno desde abajo. El primer cordón de relleno va contra la chapa inferior; el segundo, encima y contra el bisel. Cada cordón recto o con un balanceo mínimo.
- Peinado. Varios cordones estrechos desde el borde inferior del chaflán hacia arriba. El último, junto al borde superior, se da algo más rápido y con arco corto: es el que decide si queda mordedura.
- Limpieza. Picar la escoria después de cada cordón, sobre todo en la entalla entre el cordón y la cara superior: ahí se queda casi siempre la inclusión.
MIG/MAG en posición PC
Con semiautomática el principio es el mismo: antorcha un poco hacia arriba y cordones estrechos desde abajo. Según la tabla de parámetros MIG/MAG: chapa de 3 mm — hilo de 0,8–1,0 mm, 110–150 A, 19–21 V; 5–6 mm — hilo de 1,0–1,2 mm, 160–220 A, 22–25 V. En horizontal conviene quedarse cerca de la fila baja y dar más pasadas: un baño grande y fluido cae sobre la chapa inferior. Más sobre parámetros en la guía de MIG/MAG.
Defectos típicos
La mordedura del borde superior es el defecto número uno en esta posición: viene de un arco largo, demasiada intensidad y vaivén ancho. El solape de abajo significa avance demasiado lento. La falta de fusión entre pasadas aparece donde la siguiente se colocó demasiado baja o sobre escoria sin limpiar.
Cómo leer una soldadura horizontal y qué cambiar
- Mordedura en el borde superior: una entalla a lo largo del pie superior del peinado. Según ISO 5817, en chapa de 10 mm se admite hasta 0,5 mm en nivel B, 0,5 mm en C y 1 mm en D. Solución: arco más corto, 5–10 A menos y un último cordón más estrecho.
- Solape sobre la chapa inferior: metal caído sobre la chapa sin fundir, con ángulo de pie agudo. Avance demasiado lento o electrodo demasiado inclinado hacia abajo.
- Cordón descolgado: el peinado cae y las aguas salen inclinadas. Balanceo demasiado ancho o electrodo demasiado grueso; repartir el peinado en más cordones.
- Falta de fusión entre cordones: solo se ve en macro o en rotura. El cordón siguiente se dio demasiado bajo o sobre escoria; apuntar al borde superior del cordón anterior.
Designación y homologación
La posición horizontal es PC según EN ISO 6947 y 2G en tubería. Una homologación aprobada en PC no cubre ni PF ni PE: son posiciones distintas con probetas distintas. El rango se calcula con los datos del examen.
Prácticas y homologación en PC
- Recargue sobre chapa vertical. Chapa de 8–10 mm en vertical, cordones horizontales de abajo arriba, cada uno apoyado en el anterior. Objetivo: ancho uniforme y sin entalla encima del cordón.
- Unión ½V con respaldo. Solo la chapa superior biselada y un respaldo detrás. Relleno y peinado en cordones estrechos según el esquema.
- Unión sin respaldo. Raíz con penetración y después rotura o macro: raíz fundida y sin escoria junto a la cara superior.
- Tubo vertical 2G. La misma técnica en la circunferencia; los montajes de tubo se explican en posiciones de soldeo en tubería.
Un examen en PC según EN ISO 9606-1 cubre PA, PB, PC. No cubre la vertical (PF da PA, PB, PF) ni la de techo (PE da PA, PB, PC, PD, PE). La comparación de todas las posiciones está en posiciones de soldeo, y el rango para tus datos lo da la calculadora de rango de homologación.
Preguntas frecuentes
¿Por qué el cordón horizontal muerde el borde superior?
Porque el baño escurre y deja el borde al descubierto, y el arco lo quema. El remedio es siempre el mismo: arco más corto, menos intensidad, cordón más estrecho y el electrodo apuntando algo hacia arriba.
¿Cómo se colocan las pasadas en un cordón multipasada?
En repisas de abajo arriba: la primera junto al borde inferior y cada siguiente apoyada en la anterior, solapándola alrededor de un tercio.
¿La homologación PC cubre vertical y techo?
No. Según EN ISO 9606-1, la probeta en PC cubre PA, PB y PC; PF y PE son probetas aparte. Al revés solo funciona con PE: el examen en PE cubre también PC.
¿Qué intensidad para electrodo de 3,2 mm en posición PC?
En horizontal la intensidad es ×0,9 de la de plana: 80–125 A; para empezar, unos 105 A. En plana el mismo electrodo lleva 90–140 A. Corrige de 5 en 5 A según el borde superior: si muerde, menos; si el cordón queda alto, más.
¿Con qué ángulo se sujeta el electrodo en soldadura horizontal?
5–15° por encima de la horizontal y 10–15° en el sentido de avance, para que el arco sostenga el baño desde abajo. Los cordones bajos apuntan a la chapa inferior y los altos al cordón anterior, nunca directamente a la cara superior.
¿La homologación en PC cubre la posición PB?
Como posición, sí: según la tabla de cobertura de EN ISO 9606-1 un examen en PC cubre PA, PB, PC. Que cubra también soldaduras en ángulo depende del tipo de unión del certificado (BW o FW), no de la posición. PF y PE no quedan cubiertas.
Actualizado: