اللحام الأفقي: كيف تتجنّب التآكل عند الحافة العليا
يمتدّ اللُّحام الأفقي على سطح رأسي. والحوض يُشدّ إلى أسفل، فتبقى الحافة العليا مُتآكِلة وتنال السفلى تراكبًا. والعمل كله أن تسند الحوض بالقوس.
أين يظهر هذا الوضع
في الخزانات والأنابيب المركّبة رأسيًا، وفي أحزمة الصفائح، وفي الأعمدة، وفي كل ما لا يمكن إضجاعه. ويقابله في الأنابيب الوضع 2G: يقف الأنبوب رأسيًا ويمتدّ اللُّحام على المحيط.
كيف تُمرّره
وجّه القطب إلى أعلى قليلًا، بزاوية 5–15° فوق الأفقي: عندئذٍ يسند القوس الحوض من تحته فلا يسيل. أبقِ القوس قصيرًا والخطوط ضيّقة بلا تذبذب واسع — فكل تذبذب واسع يصير تآكلًا في الأعلى. وخذ تيارًا أقل بـ 10 % من الوضع المسطّح (تضرب الحاسبة النطاق في 0.9).
قيم إرشادية للقطب الروتيلي، تيّار أقلّ بـ 10 % من الوضع المسطّح
| السُمك، mm | قطر القطب، mm | التيار، A |
|---|---|---|
| 1–2 | 1.6 | 35–55 |
| 1.5–3 | 2.0 | 45–70 |
| 2–4 | 2.5 | 65–90 |
| 3–5 | 3.0 | 70–115 |
| 3–6 | 3.2 | 80–125 |
| 6–12 | 4.0 | 115–170 |
| 10–20 | 5.0 | 160–225 |
| 16+ | 6.0 | 205–290 |
زوايا القطب والتيار: مثال بالأرقام
في اللحام الأفقي تُضبط زاويتان. زاوية العمل: يُوجَّه القطب 5–15° فوق الأفقي كي يسند القوس الحوض من الأسفل. زاوية التقدّم: 10–15° في اتجاه اللحام كما في الأوضاع الأخرى. وأثناء الحشو يتغيّر التصويب من خط إلى آخر: الخطوط السفلى تُصوَّب أكثر نحو الصفيحة السفلى، والعليا نحو الخط السابق والحافة العليا — لا نحو الوجه العلوي مباشرة، فهو يحترق.
التيار. معامل الوضع PC هو ×0.9، أي أقل بـ 10 % من الوضع المسطّح — وهكذا يحسب جدول هذه الصفحة وحاسبة التيار. لقطب 3.2 mm: في المسطّح 90–140 A والوسط 115 A؛ وفي PC 80–125 A والوسط 105 A. وللقطب 2.5 mm في PC يخرج 65–90 A (الوسط 75 A)، وللقطب 4.0 mm 115–170 A (الوسط 145 A). يُبدأ من وسط النطاق ويُصحَّح بخطوات 5 A: تآكل عند الحافة العليا — أقل؛ خط عالٍ لا يبلّل الصفيحة — أكثر.
القوس. 0.8–1.0 من قطر القطب: 2.6–3.2 mm للقطب 3.2 mm و2.0–2.5 mm للقطب 2.5 mm. وفي PC يُلتزم الحدّ القصير — فالقوس الطويل أول أسباب التآكل في الأعلى.
القطر. يعطي الجدول نطاقات للأقطاب السميكة أيضًا، لكن الحوض الكبير في الوضع الأفقي يسيل على الصفيحة السفلى. والخطوط الضيّقة أسهل بقطب 2.5–3.2 mm؛ ولا معنى للأسمك إلا في خطوط الحشو السفلى على الصفائح السميكة.
اللُّحام متعدّد المرّات
تُرصّ الخطوط كالرفوف من أسفل إلى أعلى: الأول عند الحافة السفلى، وكل تالٍ يستند إلى سابقه ويغطّيه نحو الثلث. هذا الترتيب يحمل الحوض ويمنع سيلانه. وعند كل توقّف يُنظَّف الخبث عن حدّ الخطوط: فهناك بالضبط يجلس عدم الانصهار.
التجهيز وترتيب الخطوط في الوصلة التناكبية PC
في الوضع الأفقي كثيرًا ما تُشطف الصفيحة العليا وحدها (½V) وتبقى السفلى مستقيمة: فحافتها تعمل رفًّا تستقرّ عليه الخطوط الأولى. ومن جدول التجهيزات لـ ½V: زاوية 45–55°، وعتبة 1–3 mm، وخلوص 1–3 mm. وللتجهيز V العادي: 50–70°، وعتبة 1–2 mm، وخلوص 1–4 mm. والأبعاد الدقيقة لسُمكك في حاسبة التجهيز.

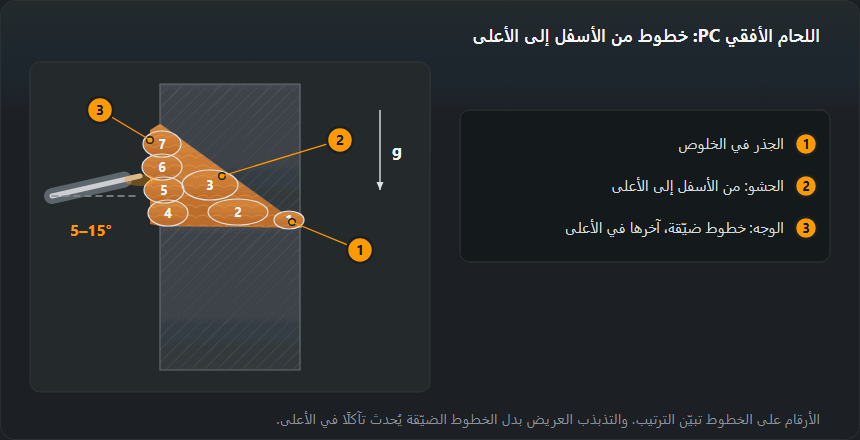
- الجذر. قطب 2.5 mm في الجزء الأدنى من النطاق (65–90 A)، والقوس داخل الخلوص ومائل قليلًا نحو الصفيحة السفلى. افحص الجهة الخلفية: يجب أن يكون الاختراق منتظمًا على الطول كلّه.
- الحشو من الأسفل. يوضع خط الحشو الأول عند الصفيحة السفلى، والثاني فوقه وعند الشطف. كل خط مستقيم أو بتذبذب ضئيل.
- طبقة الوجه. عدّة خطوط ضيّقة من الحافة السفلى للتجهيز صعودًا. والأخير — عند الحافة العليا — يُمرَّر أسرع قليلًا وبقوس قصير: فهو الذي يقرّر بقاء التآكل أو زواله.
- التنظيف. يُزال الخبث بعد كل خط، خصوصًا في الحزّ بين الخط والوجه العلوي — فهناك يبقى الاحتباس في الغالب.
MIG/MAG في الوضع PC
مع اللحام نصف الآلي المبدأ نفسه: المشعل مائل قليلًا إلى أعلى، وخطوط ضيّقة من الأسفل. ومن جدول إعدادات MIG/MAG: صفيحة 3 mm — سلك 0.8–1.0 mm و110–150 A و19–21 V؛ و5–6 mm — سلك 1.0–1.2 mm و160–220 A و22–25 V. وفي الوضع الأفقي يُفضَّل البقاء قرب السطر الأدنى وزيادة عدد التمريرات: فالحوض الكبير السائل يسيل على الصفيحة السفلى. المزيد عن الإعدادات في دليل MIG/MAG.
عيوب شائعة
تآكل الحافة العليا هو العيب الأول في هذا الوضع: مصدره القوس الطويل والتيار الزائد والتذبذب الواسع. والتراكب في الأسفل يعني تقدّمًا بطيئًا. وعدم الانصهار بين الخطوط يظهر حيث وُضع الخط التالي منخفضًا أكثر من اللازم أو فوق خبث لم يُنظَّف.
كيف تقرأ اللحام الأفقي وماذا تغيّر
- التآكل عند الحافة العليا: حزّ على طول الحافة العليا لطبقة الوجه. وفق ISO 5817 يُسمح في صفيحة 10 mm بما يصل إلى 0.5 mm في المستوى B، و0.5 mm في C، و1 mm في D. العلاج: قوس أقصر، و5–10 A أقل، وخط أخير أضيق.
- فيض على الصفيحة السفلى: معدن سال على الصفيحة بلا انصهار وبزاوية انتقال حادّة. تقدّم بطيء جدًا أو قطب موجّه إلى أسفل أكثر من اللازم.
- خط متدلٍّ: طبقة الوجه تنزلق إلى أسفل والتموّجات مائلة. تذبذب عريض جدًا أو قطب سميك جدًا؛ قسّم طبقة الوجه على خطوط أكثر.
- عدم الانصهار بين الخطوط: لا يظهر إلا في المقطع أو عند الكسر. الخط التالي وُضع منخفضًا جدًا أو فوق الخبث؛ صوّب نحو الحافة العليا للخط السابق.
الرمز والتأهيل
الوضع الأفقي هو PC وفق EN ISO 6947، و2G على الأنابيب. والتأهيل المُجتاز في PC لا يغطّي PF ولا PE: فهي أوضاع منفصلة بعيّنات منفصلة. ويُحسَب النطاق من بيانات الاختبار.
التمارين وتأهيل PC
- ترسيب على لوح رأسي. لوح 8–10 mm قائم رأسيًا، وخطوط أفقية من الأسفل إلى الأعلى يستند كلٌّ منها إلى سابقه. الهدف: عرض منتظم ولا حزّ فوق الخط.
- وصلة ½V بشريط دعم. تُشطف الصفيحة العليا وحدها وخلفها شريط دعم. الحشو وطبقة الوجه بخطوط ضيّقة حسب المخطّط أعلاه.
- وصلة بلا دعم. جذر باختراق كامل، ثم اختبار كسر أو مقطع: جذر منصهر ولا خبث عند الوجه العلوي.
- أنبوب رأسي 2G. التقنية نفسها على المحيط — وترتيبات الأنابيب مشروحة في صفحة أوضاع لحام الأنابيب.
اختبار في PC وفق EN ISO 9606-1 يغطّي PA, PB, PC. ولا يغطّي العمودي (PF يعطي PA, PB, PF) ولا فوق الرأس (PE يعطي PA, PB, PC, PD, PE). ومقارنة الأوضاع كلها في عرض أوضاع اللحام، أما النطاق لبياناتك فتحسبه حاسبة نطاق التأهيل.
أسئلة متكرّرة
لماذا يتآكل الحدّ العلوي في اللحام الأفقي؟
لأن الحوض يسيل فيكشف الحافة، فيحرقها القوس. والعلاج واحد دائمًا: قوس أقصر، وتيار أقل، وخط أضيق، وقطب موجّه إلى أعلى قليلًا.
كيف تُرصّ الخطوط في اللحام متعدّد المرّات؟
كالرفوف من أسفل إلى أعلى: الأول عند الحافة السفلى، وكل تالٍ يستند إلى سابقه ويغطّيه نحو الثلث.
هل يغطّي تأهيل PC العمودي وفوق الرأس؟
لا. وفق EN ISO 9606-1 يغطّي اختبار PC الأوضاع PA وPB وPC، أمّا PF وPE فاختباران مستقلّان. والعكس يصحّ في PE وحده: فاختبار PE يغطّي PC أيضًا.
ما التيار لقطب 3.2 mm في الوضع PC؟
في الوضع الأفقي يكون التيار ×0.9 من المسطّح: 80–125 A، وللبدء نحو 105 A. وفي المسطّح يأخذ القطب نفسه 90–140 A. صحّح بخطوات 5 A وفق الحافة العليا: إن ظهر تآكل فأقل، وإن ارتفع الخط فأكثر.
بأي زاوية يُمسك القطب في اللحام الأفقي؟
5–15° فوق الأفقي و10–15° في اتجاه التقدّم، كي يسند القوس الحوض من الأسفل. تُصوَّب الخطوط السفلى نحو الصفيحة السفلى والعليا نحو الخط السابق، لا نحو الوجه العلوي مباشرة.
هل يغطّي تأهيل PC الوضع PB؟
من حيث الوضع نعم: وفق جدول التغطية في EN ISO 9606-1 يغطّي اختبار PC PA, PB, PC. أما تغطية لحامات الزاوية فيقرّرها نوع الوصلة في الشهادة (BW أو FW) لا الوضع. ولا يُغطّى PF ولا PE.
آخر تحديث: