كم أمبيرًا للقطب: التيار حسب القطر والوضع
يعطي التيار الموصى به ومداه لقطر القطب الذي في يدك، مصحّحًا حسب وضع اللحام وسُمك المعدن ونوع الطلاء.
الجواب المختصر
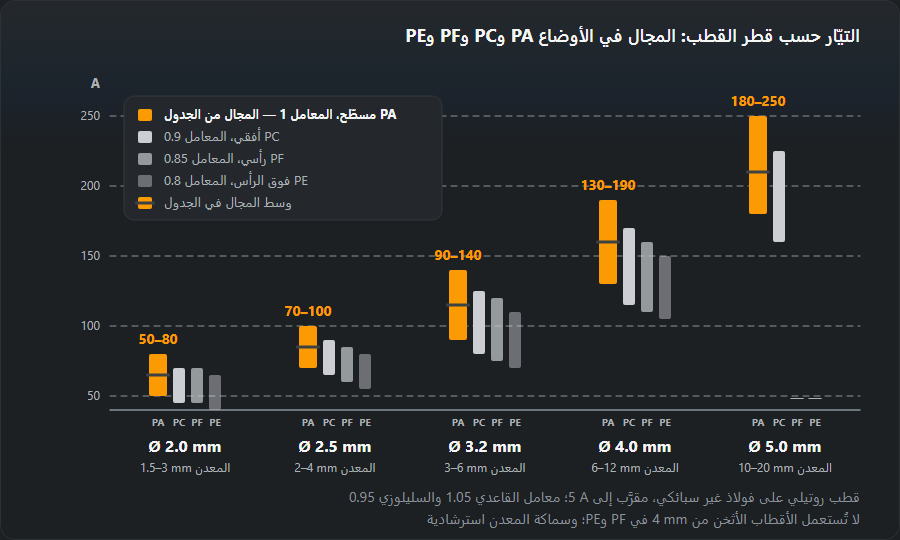
في الوضع المسطّح: 2.5 mm — 70–100 A, 3.2 mm — 90–140 A, 4.0 mm — 130–190 A. والحاسبة أدناه تضيف تصحيح الوضع والكسوة وتتحقّق من ملاءمة القطر للسُّمك.
القاعدة خلف الرقم
الأساس بسيط: من 30 إلى 40 أمبيرًا لكل مليمتر من قطر عرق القطب. قطب 3.2 mm يقع بين 100 و140 أمبيرًا في الوضع المسطّح. ثم يأتي التصحيح: الوضع يخفض التيار، والطلاء القاعدي يريد قليلًا أكثر من الروتيلي عند القطر نفسه.


المجال الأساسي في الوضع المسطّح
| القطر، mm | التيّار، A | الوسط، A | سُمك المعدن، mm |
|---|---|---|---|
| 1.6 | 40–60 | 50 | 1–2 |
| 2.0 | 50–80 | 65 | 1.5–3 |
| 2.5 | 70–100 | 85 | 2–4 |
| 3.0 | 80–130 | 105 | 3–5 |
| 3.2 | 90–140 | 115 | 3–6 |
| 4.0 | 130–190 | 160 | 6–12 |
| 5.0 | 180–250 | 210 | 10–20 |
| 6.0 | 230–320 | 270 | من 16 |
كيف تتحقّق على المعدن
اضبط الرقم ثم اسحب خطًّا قصيرًا على قصاصة من السُّمك نفسه واقرأه: الخطّ العريض المنبسط مع رذاذ يعني تيّارًا زائدًا، والخطّ المرتفع الضيّق الذي يلتصق عنده القطب يعني نقصًا. والصوت يدلّ قبل العين — طقطقة منتظمة كقلي متواصل.
وإذا خرج الرقم صحيحًا والقوس رديئًا، انظر في مكان آخر: مشبك الأرضي وطول الكابل ومقطعه. الأخير يحسبه حاسبة مقطع كابل اللحام.
كيف تعرف أنّ التيّار غير صحيح
| العَرَض | السبب | ما العمل |
|---|---|---|
| القطب يلتصق والقوس ينطفئ | التيّار قليل | زد 10–15 A |
| خرزة ضيّقة مرتفعة بلا اختراق | التيّار قليل | زد التيّار أو أبطئ السير |
| رذاذ كثير والقطب يحمرّ | التيّار كثير | أنقص 10–20 A وخذ قطبًا أرقّ |
| اختراقات وتآكل على الحواف | التيّار كثير | أنقص التيّار وقلّل المكوث على الحافّة |
| الحوض يسيل في الوضع العمودي | التيّار كثير على الوضع | أنقصه 15 % عن الوضع المسطّح |
كم أمبيرًا لقطب 2 و2.5 و3 و3.2 و4 mm
فيما يلي الأرقام نفسها التي تعطيها الحاسبة، لقطب روتيلي. الكسوة القاعدية تزيد 5 بالمئة، والسيليولوزية تنقص 5 بالمئة.
قطب 2 mm
المسطّح 50–80 A والوسط 65؛ العمودي 45–70؛ فوق الرأس 40–65. معدن 1.5–3 mm: أنابيب مربّعة وزوايا وصفائح رقيقة. مع قطب 2 mm يظهر بوضوح كيف «يسقط» المعدن الرقيق مع 10 A زائدة، فابدأ من الوسط.
قطب 2.5 mm
المسطّح 70–100 A والوسط 85؛ الأفقي 65–90؛ العمودي 60–85؛ فوق الرأس 55–80. والقاعدي في المسطّح 75–105. معدن 2–4 mm. القطر الأكثر شيوعًا مع آلات الإنفرتر المنزلية واللحام في الأوضاع.
قطب 3 و3.2 mm
قطب 3 mm في المسطّح 80–130 A والوسط 105، وفي العمودي 70–110. وقطب 3.2 mm أعلى: المسطّح 90–140، والأفقي 80–125، والعمودي 75–120، وفوق الرأس 70–110؛ والقاعدي 3.2 في المسطّح 95–145. معدن 3–6 mm.
قطب 4 mm
المسطّح 130–190 A والوسط 160؛ الأفقي 115–170؛ العمودي 110–160؛ فوق الرأس 105–150؛ والقاعدي في المسطّح 135–200. معدن 6–12 mm. تأكّد أن الآلة تحمل هذا التيّار بدورة التشغيل التي تحتاجها: إنفرتر منزلي 160 A يعمل مع قطب 4 mm على حدوده.
قطب 5 mm
المسطّح 180–250 أمبير، والأفقي 160–225. ولا يُلحم به في العمودي ولا فوق الرأس، فالحوض أكبر من اللازم. معدن 10–20 mm وطبقات حشو.

أمثلة على الضبط
- باب من أنبوب مربّع بجدار 2 mm. قطب 2.0 mm روتيلي. اللحامات الأفقية في المسطّح نحو 65 A (المجال 50–80)، والوصلات العمودية للقوائم نحو 55 A (45–70).
- وصلة تناكبية في صفيح 8 mm بأقطاب قاعدية. الجذر بقطب 3.2 mm، المجال 95–145 أمبير، وللجذر نحو الحدّ الأدنى. والحشو بقطب 4 mm، 135–200، وتقترح الحاسبة 170 A.
- لحام فوق الرأس على صفيح 6 mm. قاعدي 3.2 mm، 75–120 أمبير، والوسط نحو 95. قوس قصير.
- لحام أفقي على جدار، صفيح 5 mm. روتيلي 3.2 mm، 80–125 أمبير، نحو 105.
خمس دقائق على قطعة خردة
- اضبط التيّار الذي تقترحه الحاسبة — وسط المجال.
- خذ قطعة بالسُمك نفسه ومدّ خرزة في الوضع نفسه الذي سيكون فيه اللحام.
- انظر إلى الخرزة واسمع القوس: فحيح منتظم وخرزة تندمج بنعومة في المعدن — التيّار صحيح.
- يلتصق والخرزة ضيّقة محدّبة — زد 10–15 A. رذاذ وتآكل حوافّ واحمرار القطب — أنقص 10–20 A.
- احرق قطبًا كاملًا: إن احمرّ الثلث الأخير وتساقطت الكسوة فالتيّار عند الحدّ الأعلى حتى لو كانت البداية جيّدة.
التيّار الزائد والناقص: كيف يبدو
تيّار ناقص. القوس هادئ ينقطع، والقطب يلتصق. الخرزة عالية ضيّقة «موضوعة» على السطح غير مندمجة عند الحوافّ، والخبث يختلط بالمعدن ويصعب نزعه. وفي المقطع: جذر بلا اختراق.
تيّار زائد. القوس يهدر، والرذاذ يتطاير بعيدًا، وتظهر تآكلات عند الحوافّ، والصفيح الرقيق يُخترق. يحمرّ القطب قرب نهايته وتتشقّق الكسوة وتسقط قبل أن يُستهلك السلك. وفي العمودي يسيل الحوض.
حين يمضي اللحام تفيد حاسبة استهلاك الأقطاب في معرفة عدد القطع والكيلوغرامات التي يحتاجها العمل. وإن التصق القطب مع تيّار صحيح فالأسباب مشروحة في صفحة التصاق القطب.
أسئلة متكرّرة
لماذا يختلف التيار الموصى به عمّا هو مكتوب على العلبة؟
لأن العلبة تعطي مدى القطب كلَّه، والحاسبة تعطي نقطةً داخله حسب وضعك وسُمك معدنك. كلاهما صحيح. وإن تعارضا في الحدّ الأعلى، فالعلبة أولى: تجاوز مداها يحرق الطلاء قبل أن يذوب العرق.
كم أخفض التيار في الوضع العمودي؟
من 10 إلى 15 بالمئة عن الوضع المسطّح، وأكثر قليلًا فوق الرأس. السبب ليس القطب بل الجاذبية: الحوض الأصغر يتماسك ولا يسيل. والحاسبة تحسب هذا التصحيح تلقائيًّا حين تختار الوضع.
وماذا عن سُمك المعدن؟
هو الذي يقرّر القطر قبل التيار. القاعدة العملية: قطر القطب لا يتجاوز سُمك المعدن في الوصلات الرقيقة، وعلى ما دون 2 mm يصعب اللحام بالقوس اليدوي أصلًا — هناك مكان TIG أو النصف الآلي.
كم أمبيرًا لقطب 2.5 mm؟
الروتيلي في الوضع المسطّح 70–100 أمبير، والوسط نحو 85. وفي العمودي 60–85، وفوق الرأس 55–80. والقاعدي 2.5 في المسطّح 75–105 A. وهو قطب المعدن بسُمك 2–4 mm.
كم أمبيرًا لقطب 2 mm؟
في المسطّح 50–80 A والوسط نحو 65. وفي العمودي 45–70، وفوق الرأس 40–65. ويُلحم به معدن من 1.5 إلى 3 mm: الأنابيب المربّعة والصفائح الرقيقة والرقع.
هل يمكن اللحام بقطب 3.2 mm عند 70 أمبير؟
في المسطّح لا: الحدّ الأدنى لقطب 3.2 mm هو 90 أمبير، ودونه يلتصق القطب وتخرج الخرزة ضيّقة بلا اختراق. وحتى فوق الرأس يبدأ المجال من 70. إن لم تعطِ الآلة أكثر فخذ قطب 2.5 mm.
آخر تحديث: