اللحام اليدوي بالقوس: كيف يعمل فعلًا
أقدم الطرق اليدوية وأبسطها عدّةً: صندوق وكابلان وقطب مغلّف. وهي أيضًا الطريقة التي تُعلّم اليد قراءة حوض الانصهار، لأن كل شيء فيها بطيء وظاهر للعين.
كيف يُسمّى
| كيف يُسمّى | التسمية |
|---|---|
| في المواصفة (ISO 4063) | 111 — اللحام اليدوي بالقوس بقطب مغلَّف |
| رقم الطريقة | 111 |
| الاختصار الدولي | MMA · SMAW |
| في الورشة | اللحام اليدوي بالقوس |
ثلاثة أسماء لشيء واحد. في مواصفة الإجراء وفي شهادة اللحّام يَرِد اسم المواصفة مع رقمه، وفي إعلان العمل وفي الورشة يُستعمل الاختصار، وعلى رسم أمريكي اختصاره الخاص. معرفة الثلاثة مفيدة: العمل واحد، وشكله على الورق مختلف في كل مرّة.
ما الذي يجري عند القوس
بين طرف القطب والمعدن يشتعل قوس كهربائي حرارته آلاف الدرجات — أعلى بكثير من درجة انصهار الفولاذ. يصهر القوس طرف القطب والمعدن الأساسي معًا، فتتكوّن قطرات تعبر القوس وتسقط في الحوض. وفي الوقت نفسه يحترق الطلاء المحيط بالعرق ويعطي شيئين: غازًا يزيح الهواء عن الحوض، وخبثًا يطفو فوق المعدن ويحميه أثناء التجمّد.
ومن هنا الميزة التي لا تملكها الطرق الأخرى: الحماية تأتي مع القطب نفسه. لا أسطوانة ولا خرطوم ولا خوف من الريح — ولهذا يبقى القوس اليدوي طريقة الهواء الطلق والموقع.


الطلاء يقرّر كل شيء
القطب المغلّف ليس سلكًا مطليًّا بمادة عازلة. الطلاء هو نصف الطريقة، وباختلافه تتغيّر الطريقة كلها:
- روتيلي (R، RC). قوس هادئ، خبث ينفصل بسهولة، وجه لُحام أملس. الخيار الشائع للتعلّم وللأعمال غير الحرجة.
- قاعدي (B). هيدروجين منخفض، ومتانة عالية عند الصدم وفي البرد. إلزامي في الوصلات الحاملة والفولاذ السميك — ويحتاج تجفيفًا وقوسًا قصيرًا ويدًا أثبت.
- سيليولوزي (C). نفاذ عميق ولحام نازل سريع، ولهذا يعيش في خطوط الأنابيب. رذاذه كثير ووجهه خشن، وهذا ثمن مقبول هناك.
قراءة الرمز كاملًا — في أنواع طلاء الأقطاب، وقائمة الدرجات في دليل الأقطاب.
الضبط
القاعدة العملية للتيار: من 30 إلى 40 أمبيرًا لكل مليمتر من قطر القطب. قطب 3.2 mm يعمل بين 90 و140 أمبيرًا في الوضع المسطّح، ووسط مجاله 115. وفي الوضع العمودي يُخفَّض التيار بنحو 15 بالمئة، وفوق الرأس بنحو 20 بالمئة، ليصغر الحوض ولا يسيل.
الرقم الدقيق لقطرك ووضعك تعطيه حاسبة التيار حسب قطر القطب.
طول القوس يساوي تقريبًا قطر عرق القطب: لقطب 3.2 mm نحو 3 mm. القوس الأطول يفتح الحوض على الهواء، فيدخل النيتروجين والهيدروجين وتظهر المسامية، وتسقط القطرات بجوار الوصلة بدل أن تدخلها. والعلامة على أن الطول صحيح تُسمع لا تُرى: طقطقة منتظمة كقلي متواصل.
| السُّمك، mm | القطب، mm | التيّار، A | المرّات |
|---|---|---|---|
| 1.5–2 | 2.0 | 50–80 | واحدة مع قطع القوس |
| 3–4 | 2.5–3.2 | 80–120 | 1 |
| 5–6 | 3.2 | 100–140 | 1–2 |
| 8–10 | 4.0 | 140–180 | 2–3 مع تحضير التجويف |
| 12+ | 4.0–5.0 | 160–250 | ثلاث فأكثر، وتحضير التجويف لازم |
متى يبقى القوس اليدوي الخيار الأصحّ
- في الهواء الطلق. ريح خفيفة تكفي لتمزيق غطاء الغاز في MIG/MAG، ولا تفعل شيئًا بالخبث.
- على معدن متّسخ أو صدئ. ليس عذرًا لترك التنظيف، لكن الطلاء يحتمل ما لا يحتمله السلك المصمت.
- في الإصلاح وفي الأماكن الضيّقة. حامل القطب يدخل حيث لا يدخل مسدس، والعدّة كلها كابلان.
- على حديد الزهر والسبائك الخاصّة. أقطاب النيكل للإصلاح البارد لا مقابل لها عمليًّا.
وحيث يلزم ترسيب معدن كثير تحت سقف، يفوز MIG/MAG بفارق واضح: معدّل الترسيب وزمن القوس المشتعل أعلى، ولا خبث يُزال بعد كل مرّة.
| نقاط القوّة | نقاط الضعف |
|---|---|
| لا حاجة إلى غاز ولا إلى وحدة تغذية | إنتاجية منخفضة: توقّف لتبديل القطب |
| يعمل في الريح وفي الموقع وعلى ارتفاع | لا بدّ من إزالة الخبث بين المرّات |
| يتحمّل الصدأ والقشرة والطلاء على الحوافّ | المعدن الأرقّ من 1.5 mm صعب اللحام |
| تشكيلة هائلة من الأقطاب لكلّ معدن | الأقطاب تخشى الرطوبة: تجفيف وتخزين جافّ |
| كلّ الأوضاع، بما فيها فوق الرأس | رذاذ أكثر وتنظيف أكثر ممّا في TIG |
تقنية اللحام اليدوي بالقوس خطوةً خطوة
قبل الإشعال: القطبية كما تقول العلبة (القاعدي على DC+ فقط، والروتيلي على المتردّد أو على أيّ من قطبيتَي المستمرّ، والسيليولوزي على DC+ أو المتردّد)، والتيار من وسط مجال القطر، وملقط الأرضي قريب من الوصلة على معدن نظيف، والحوافّ مجلوخة حتى اللمعان من الجهتين.
1. إشعال القوس: بالحكّ أو بالنقر
الإشعال بالحكّ، كعود الثقاب، أكثر تسامحًا، وبه يبدأ كل مبتدئ: يُمرَّر طرف القطب على المعدن بحركة قصيرة، وحين يشتعل القوس يُرفع إلى طول العمل. أمّا الإشعال بالنقر — لمسة ثم رفع فوري — فللزوايا الضيّقة وللأعمال التي لا يُسمح فيها بآثار بجانب اللحام. أشعِل دائمًا داخل الشطف أو على المقطع الذي ستلحمه حالًا: أثر القوس على صفيحة نظيفة بجوار الوصلة بقعة متصلّدة وبداية جاهزة لشقّ.
القطب القاعدي يُشعَل أمام نقطة البداية بقليل ثم يُعاد فورًا إلى أول الوصلة: قطراته الأولى ضعيفة الحماية، وعلى المقطع الذي تعود فوقه تنصهر من جديد. وإن التصق القطب فلا تشدّه إلى الخلف مباشرةً — لُفّ الحامل جانبًا أو افتح فكّيه. الأسباب وترتيب الفحص في مقال لماذا يلتصق القطب.
2. المحافظة على طول القوس
تعطي حاسبة التيار طول القوس بين 0.8 و1.0 من قطر العرق: من 2.6 إلى 3.2 mm لقطب 3.2 mm، ومن 3.2 إلى 4.0 mm لقطب 4.0 mm. والصعوبة الحقيقية أن القطب يحترق على طوله كله، فعلى اليد أن تنزل باستمرار بسرعة انصهاره — هذه هي مهارة اللحام اليدوي، لا التقدّم على طول الوصلة. والأقطاب القاعدية تُقاد أقصر من الروتيلية، عند الحدّ الأدنى.
3. زاويتا القطب: الطولية والعرضية
الزاوية الطولية، في مستوى خطّ اللحام: من 10 إلى 15 درجة عن العمودي، وأعلى القطب مائل في اتجاه التقدّم وطرفه نحو اللحام المنجَز — أي يُقاد سحبًا. عندها يدفع ضغط القوس الخبث خلف الحوض. فإن وقف القطب عموديًّا أو دُفع في الاتجاه المعاكس سبق الخبثُ الحوض، فيغطّيه القوس بالمعدن ويولد حبس خبث.
الزاوية العرضية، في مقطع الوصلة: 90 درجة على الصفيحة في الوصلة التناكبية. وفي وصلة T تكون 45 درجة على الصفيحتين، وفي الوضع PB أعلى قليلًا نحو الصفيحة القائمة، لأن الجاذبية تشدّ الحوض إلى أسفل؛ التفاصيل في دليل اللحام الزاوي بالوضع PB. وإذا اختلف سُمكا الصفيحتين فوجّه القوس أكثر نحو السميكة: الرقيقة تسخن أسرع وعليها يظهر التخدّد.
4. سرعة التقدّم: عرض الخطّ والتموّجات
لا يُظهر السرعةَ أيُّ مؤشّر؛ يُظهرها الخطّ نفسه. انظر إلى الحوض لا إلى القوس: عند السرعة الصحيحة يحافظ الحوض على حجمه ويبقى عرض الخطّ واحدًا من أوله إلى آخره. والتموّجات، أي آثار التجمّد، تقول الباقي:
- أهلّة منتظمة مستديرة قليلًا، ووجه مستوٍ يبلّل الحافّتين جيدًا — السرعة مناسبة؛
- تموّجات مسحوبة على شكل V حادّ، وخطّ ضيّق محدّب، وتآكل عند الحوافّ — سريع جدًّا؛
- تموّجات مستديرة، وخطّ عريض عالٍ، ومعدن يفيض على الحوافّ، وخبث يجري أمام الحوض — بطيء جدًّا.
حركات التذبذب وأين التوقّف

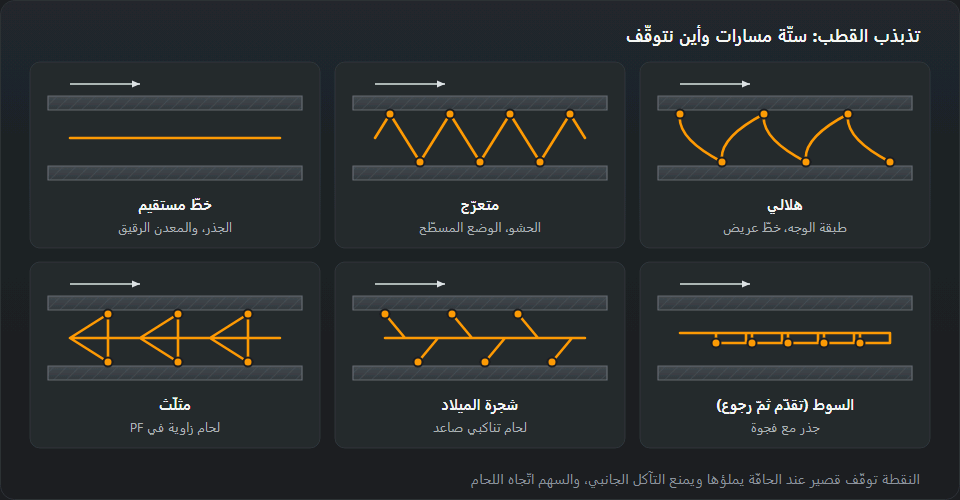
الخطّ المستقيم بلا تذبذب يوضع في الجذر وعلى المعدن الرقيق وفوق الرأس. والتذبذب يوسّع الخطّ ويعطي وقتًا لصهر الحوافّ، ومكانه مرّات الملء ومرّة الغطاء في الوصلات السميكة.
- المتعرّج — أبسطها، لغطاء الوصلات التناكبية في الوضع المسطّح.
- الهلال — المسار منحنٍ نحو اللحام المنجَز؛ يملأ الحوافّ أفضل ويعطي غطاءً حسنًا.
- المثلّث — للّحام الزاوي العمودي: رأسه في الزاوية، حيث يلزم وقت أطول ونفاذ أعمق.
- الشجرة — للوصلات التناكبية الصاعدة، يمينًا ويسارًا بالتناوب مع الصعود.
- الدرجة (أمام–خلف) — يخرج القوس لحظةً أمام الحوض ثم يعود؛ فيبرد الحوض قليلًا بينهما ولا يسيل. للجذر مع فجوة وللوضع العمودي.
قاعدة واحدة لكل المسارات: بسرعة عبر الوسط، وجزء من الثانية عند كل حافّة. والعكس — الوقوف في الوسط والمرور سريعًا على الحوافّ — يعطي خطًّا محدّبًا مع تآكل حافّي. ولا تذبذب أعرض ممّا يحتاجه الشطف: عند طرفَي التذبذب الواسع يطول القوس ويسحب الهواء.
قطع القوس واستئنافه وملء الفوّهة
ينتهي القطب دائمًا في منتصف الخطّ، فلا بدّ من قطع القوس واستئنافه بحيث لا يظهر موضع الوصل. قبيل انتهاء القطب توقّف لحظة لتملأ الحوض، ثم اسحب القوس بحركة سريعة جانبًا وإلى الخلف فوق اللحام المنجَز.
الاستئناف في أربع حركات: أزِل الخبث عن الفوّهة وعن آخر مقطع من الخطّ؛ أشعِل القوس على الخطّ قبل الفوّهة بقليل لا على الصفيحة النظيفة بجانبه؛ أعِد القوس إلى الفوّهة وأمسكه حتى يملأها الحوض إلى ارتفاع الخطّ؛ وبعدها فقط تقدّم. البدء داخل الفوّهة بقطب بارد يترك في موضع الوصل ثقبًا أو نقص انصهار، والبدء بعيدًا جدًّا يترك نتوءًا.
وتُملأ فوّهة نهاية الخطّ بالطريقة نفسها: وقوف في المكان أو رجوع قصير فوق الخطّ حتى تمتلئ، ثم يُسحب القوس جانبًا. الفوّهة غير المملوءة تجويف مليء بإجهادات الانكماش — وهي في الجدول أدناه صفّ «شقّ في الفوّهة». وفي الوصلات المهمّة تُخرَج نهاية الخطّ إلى لوح خروج.
الخبث بين المرّات واللحام متعدّد المرّات
يُزال الخبث بعد كل مرّة بلا استثناء: مطرقة ثم فرشاة سلك، مع الانتباه للحوافّ حيث يختبئ غالبًا. والأخدود الحادّ بين الخطّ وجدار الشطف فخّ للخبث: دوّره بالجلّاخة قبل المرّة التالية، ومثله النتوءات والخطوط المحدّبة. وعدد المرّات يعطيه جدول الضبط أعلاه: مرّتان أو ثلاث مع تحضير التجويف عند 8–10 mm، وثلاث فأكثر من 12 mm.
الترتيب: الجذر بخطّ مستقيم وقوس قصير وقطب أرفع؛ ثم مرّات الملء — بالتذبذب أو بعدّة خطوط متجاورة يغطّي كلٌّ منها السابق بنحو الثلث؛ وأخيرًا الغطاء. وباعِد مواضع الاستئناف من طبقة إلى أخرى كي لا تتراكب. ويجب أن تخرج كل طبقة مستوية أو مقعّرة قليلًا: فوق طبقة محدّبة لا تنصهر التالية جيدًا عند الجانبين.
أربعة أخطاء تظهر في كل اختبار
- قوس طويل. رذاذ ومسامية ووجه منبسط. أقصر ما تستطيع.
- سرعة تقدّم غير ثابتة. الخطّ يتفاوت عرضًا، والنفاذ معه.
- خبث لم يُزَل بين المرّات. يعطي حبس خبث — عيبًا يُرى في الأشعّة ولا يُرى بالعين.
- إنهاء الخطّ برفع القطب فجأةً. تبقى فوهة في النهاية، وفيها يبدأ الشقّ. املأها برجوع قصير قبل الرفع.
| ما الذي يُرى | السبب |
|---|---|
| مسامّ على طول اللحام | قطب رطب، حافّة متّسخة، قوس طويل جدًّا |
| قطع حافّي على طول اللحام | تيّار مرتفع، تقدّم سريع، زاوية خاطئة |
| نقص اختراق عند الجذر | تيّار منخفض، فجوة ضيّقة، قطب سميك |
| خبث محتبس في اللحام | لم تُنظّف المرّة السابقة، والقوس يسبق الخبث |
| شقّ في الفوّهة | قُطع القوس فجأةً وتُركت الفوّهة دون ملء |
ماذا يقول شكل الخطّ وماذا تغيّر
- خطّ ضيّق عالٍ جالس على الصفيحة وحوافّه غير مبلّلة — التيار قليل أو التقدّم سريع. زِد 10–15 أمبيرًا أو أبطئ؛ والقطب الأسمك ممّا يلزم للمعدن الرقيق يعطي المظهر نفسه.
- تآكل حافّي، أخدود على طول الحافّة — تيار مرتفع، أو قوس طويل، أو لا توقّف عند حافّة التذبذب، أو زاوية عرضية خاطئة (في PB على الصفيحة القائمة). أنقِص 10–20 أمبيرًا، وقصّر القوس، وتوقّف عند الحوافّ.
- حبس الخبث، خطوط داكنة عند الحوافّ بعد الجلخ أو في اختبار الكسر — المرّة السابقة لم تُنظَّف، أو أخدود حادّ عند الحافّة، أو القطب مدفوع بدل أن يُسحب، أو التقدّم بطيء حتى يجري الخبث أمام الحوض.
- مسامّ في السنتيمترات الأولى مع القطب القاعدي — مسامّ البداية: أُشعل القوس في نقطة البداية نفسها وبقوس طويل. أشعِل أمامها وعُد، وأمسك قوسًا قصيرًا من الثانية الأولى. أمّا المسامّ على طول الخطّ كله فتدلّ على أقطاب رطبة أو اتّساخ.
- الالتصاق عند الإشعال أو أثناء اللحام — تيار منخفض، أو قوس قصير جدًّا، أو طلاء رطب، أو تماس أرضي رديء.
ومعظم هذه العلامات يظهر قبل ذلك في الحوض نفسه: كيف تقرأ شكله وحجمه وسلوك الخَبَث تجده في صفحة حوض اللحام.
تمارين للمبتدئ
- خطوط على صفيحة 6–8 mm. الصفيحة في الوضع المسطّح، وقطب روتيلي 3.2 mm، والتيار من وسط المجال، نحو 115 أمبيرًا. ضع خطوطًا مستقيمة متجاورة، وأزِل خبث كلٍّ منها وقيّمه قبل التالي. نجحت حين يبقى العرض واحدًا من البداية إلى النهاية، والتموّجات منتظمة، والخبث ينفصل وحده، والبداية والنهاية بلا ثقوب.
- التكسية طبقات. على الصفيحة نفسها خطوط متجاورة بتغطية الثلث حتى تُغطّى الصفيحة، ثم طبقة ثانية متعامدة مع الأولى. تعلّم التغطية والتنظيف والاستئناف؛ والطبقة الجيدة مستوية، بلا أودية بين الخطوط، وبلا خطوط خبث سوداء بعد الجلخ.
- وصلة T بالوضع PB. شريطان بالسُمك نفسه مثبّتان بزاوية قائمة: مرّة واحدة أولًا، ثم ثلاث (الزاوية، الأسفل، الأعلى). الفحص: ساقان متساويتان بالمقياس، ولا سيلان على الصفيحة السفلى ولا تآكل على القائمة. وفي اختبار الكسر تُثنى الصفيحة القائمة بالمطرقة حتى ينكسر اللحام — ويجب أن يكون جذر الزاوية منصهرًا على طوله كله.
- الوضع العمودي الصاعد PF. فقط حين يخرج PB جيدًا في كل مرّة. التيار أقلّ بـ 15 بالمئة من المسطّح، وقوس قصير، ومثلّث أو درجة — الطريق كله في دليل اللحام العمودي الصاعد.
مثال محلول: التيار لقطب 3.2 mm على وصلة T سُمكها 8 mm
المهمّة: وصلة T من صفائح 8 mm، الوضع PB، أقطاب روتيلية 3.2 mm، لأنها وحدها في الصندوق.
- جدول التيار حسب القطر: لقطب 3.2 mm بين 90 و140 أمبيرًا، والوسط 115، وسُمك المعدن من 3 إلى 6 mm. السُمك 8 mm خارج هذا النطاق، وجدول الضبط أعلاه يقترح لـ 8–10 mm قطب 4.0 mm بين 140 و180 أمبيرًا. الخلاصة: قطب 3.2 يؤدّي المهمّة، لكن في النصف الأعلى من مجاله وعلى عدّة مرّات.
- تصحيح الوضع: يُحسب PB بمعامل 0.95: 90–140 A × 0.95 = 85–135 A، والوسط 115 × 0.95 ≈ 110 A (بتقريب إلى 5 A كما في الحاسبة).
- نقطة البداية: 110–115 أمبيرًا على قطعة من الصفيحة نفسها. وصلة T تسحب الحرارة في ثلاثة اتجاهات، فعلى 8 mm الأرجح أن تزيد لا أن تنقص: خطّ ضيّق لا يبلّل الصفيحتين يعني زيادة 10 A حتى 125–135. وتآكل على الصفيحة القائمة يعني إنقاص 10 A.
- قطب قاعدي: تضيف الحاسبة له 5 بالمئة: 115 × 0.95 × 1.05 ≈ 115 A، والمجال بين 90 و140 أمبيرًا — أي أن التصحيحين يلغي أحدهما الآخر عمليًّا.
- المرّات: الأولى في الزاوية؛ وإن طلب الرسم لحامًا أكبر ممّا يعطيه خطّ واحد فمرّتان أُخريان، سفلى وعليا، بتغطية الثلث، كلٌّ منهما بعد إزالة الخبث.
- الوصلة نفسها في الوضع العمودي الصاعد PF: 115 × 0.85 ≈ 100 A، والمجال بين 75 و120 أمبيرًا.
أسئلة متكرّرة
لماذا يلتصق القطب في البداية رغم أن التيار صحيح؟
لأن البداية ليست ظرفًا عاديًّا: المعدن ما زال باردًا والقوس لم يستقرّ بعد. اضرب الطرف ضربةً خفيفة كما تُشعل عود ثقاب، ثم ارفع القطب قليلًا وأنزله إلى طول القوس. وإن تكرّر الالتصاق بعد استقرار القوس، فالسبب في مكان آخر: تيار منخفض أو تماس أرضي رديء أو قطب رطب.
هل يجب تجفيف كل الأقطاب؟
القاعدية نعم. طلاؤها يمتصّ الرطوبة من الهواء، والرطوبة تتحلّل في القوس فيدخل الهيدروجين إلى اللُّحام ويعطي شقوقًا باردة تظهر بعد يوم أو يومين. أمّا الروتيلية فأقلّ حساسيةً بكثير، والسيليولوزية لا تُجفَّف أصلًا: الرطوبة في طلائها مقصودة وهي التي تصنع غاز الحماية.
ما الفرق بين القطبية المباشرة والعكسية عمليًّا؟
مع القطب المغلّف يكون النفاذ على القطب الموجب (DCEP أو DC+) أعمق قليلًا، أمّا على القطب السالب (DCEN أو DC−) فينصهر القطب أسرع ويبقى النفاذ أضحل، ولهذا يُستعمل السالب في الصفائح الرقيقة — هكذا تشرحه Lincoln Electric وMiller كلتاهما. الأقطاب القاعدية تعمل على DC+ فقط، والروتيلية على المتردّد وعلى القطبيتين، والسيليولوزية على DC+ أو المتردّد. والصحيح دائمًا ما تقوله العلبة لا القاعدة العامّة.
بأيّ زاوية أمسك القطب؟
على طول الوصلة: من 10 إلى 15 درجة عن العمودي، وأعلى القطب مائل في اتجاه التقدّم — أي سحبًا، فيبقى الخبث خلف الحوض. وفي مقطع الوصلة: 90 درجة على الصفيحة في الوصلة التناكبية، و45 درجة على الصفيحتين في وصلة T، مع ميل خفيف نحو الصفيحة القائمة في الوضع PB.
كم أمبيرًا لقطب 3.2 mm على صفيحة 8 mm؟
المجال الكامل لقطب 3.2 mm بين 90 و140 أمبيرًا، وعلى 8 mm يُعمل في نصفه الأعلى. وفي وصلة T بالوضع PB يعطي معامل الوضع 0.95 مجالًا بين 85 و135 أمبيرًا، مع بداية عند 110–115 أمبيرًا. لكنّ الأنسب لسُمك 8–10 mm قطب 4.0 mm بين 140 و180 أمبيرًا على مرّتين أو ثلاث.
كيف أستأنف الخطّ بلا ثقب ولا نتوء؟
أزِل الخبث عن الفوّهة، وأشعل القوس على الخطّ قبل الفوّهة بقليل، ثم أعِده إلى داخلها وأمسكه حتى تمتلئ، وبعدها فقط تابع التقدّم. البدء في فوّهة باردة يترك ثقبًا، والبدء بعيدًا جدًّا يترك نتوءًا.
آخر تحديث: