الطرق 135 و136 و138: بماذا تختلف وماذا تشمل الشهادة
ثلاثة أرقام وآلة واحدة. فالطرق 135 و136 و138 كلّها MAG — غاز نشط، والمغذّي نفسه والمشعل نفسه — ولا يفرّق بينها إلا السلك. لكنّ السلك هو الذي يقرّر الخبث والأوضاع والدخان وطريقة كتابة WPS، وهل تشمل شهادتك العمل أصلًا.
الجواب المختصر
135 سلك مصمت بلا خبث — نقطة المقارنة للعائلة كلّها. 136 سلك محشوّ بالصهور: الخبث يحمي الحوض ويسنده، فيتفوّق في الأوضاع الصعبة وعلى المقاطع السميكة، لكنّه يحتاج إلى تكسير ويعطي أكثر دخان. 138 سلك ذو لبّ معدني: لا خبث تقريبًا ووجه نظيف، وأفضل ما يكون في PA وPB. وفي شهادة ISO 9606-1 تشمل 135 و138 كلّ منهما الأخرى، أمّا 136 فتحتاج إلى اختبار خاص بها.

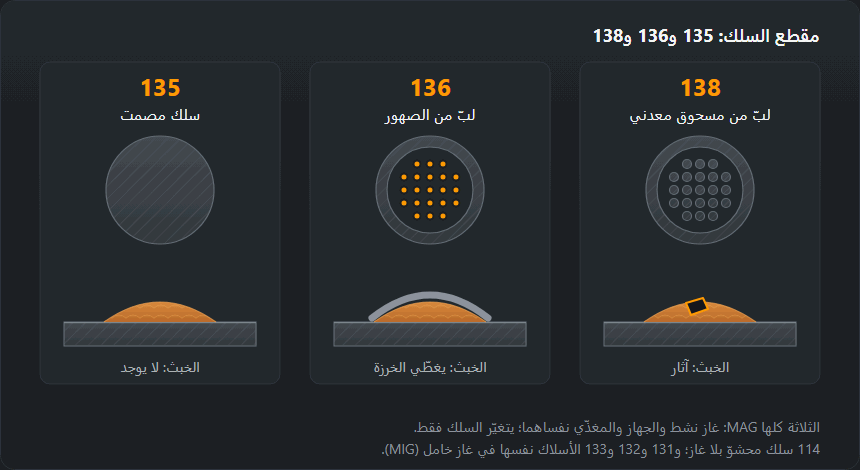
135 و136 و138 في جدول واحد
| الخاصية | 135 | 136 | 138 |
|---|---|---|---|
| السلك | مصمت | محشوّ بلبّ من الصهور | محشوّ بمسحوق معدني |
| الغاز | CO₂ أو Ar + 15–20 % CO₂ | نشط: Ar + CO₂، ويعمل CO₂ الصافي أيضًا | نشط: Ar + CO₂، ومتطلّبات الغاز أعلى |
| الخبث | لا يوجد | يغطّي الخرزة ويجب تكسيره | آثار فقط |
| الأوضاع الصعبة | نعم، بقوس قصير وتيّار أقل | نقطة قوّته: الخبث يسند الحوض عند تيّار أعلى | غالبًا PA وPB — لا خبث يسند الحوض |
| بروز السلك | 10–15 mm | 15–25 mm | 15–25 mm |
| الريح وتيّار الهواء | حسّاس — الريح تُبعد الغاز الواقي | يحتاج أيضًا إلى حماية من الريح | يحتاج أيضًا إلى حماية من الريح |
| الدخان | الأقل بين الثلاثة | الأكثر بين الثلاثة | أكثر من 135 |
| أين يتفوّق | الصفائح الرقيقة والمتوسطة والإنتاج والقطع الصغيرة | المقاطع السميكة وتركيب الهياكل في الأوضاع الصعبة | اللحامات الطويلة في PA وPB وسطح نظيف والروبوتات |
| مادة الإضافة في WPS (مثال لـ S355) | EN ISO 14341-A G 46 4 M21 4Si1 | EN ISO 17632-A T 46 4 P M21 2 H5 | EN ISO 17632، نوع اللبّ M |
| حرف مادة الإضافة في شهادة ISO 9606-1 | S | حرف اللبّ: B أو R أو P أو V أو W أو Y أو Z | M |
اقرأ الجدول صفًّا صفًّا لا عمودًا عمودًا: لا توجد طريقة «أفضل»، بل الطريقة التي تناسب الوصلة. وبروز السلك والغاز للطريقة 135 هما القيم نفسها التي نعطيها في صفحة MIG/MAG، ورموز مادة الإضافة أمثلة للفولاذ S355 مطابقة لما في مولّد pWPS.
135 — MAG بسلك مصمت
أكثر الطرق انتشارًا في الورشة وفي إعلانات التوظيف. السلك قضيب مصمت، والتيّار يمرّ في مقطعه كلّه، والحماية من الغاز وحده — CO₂ أو Ar + 15–20 % CO₂. لا خبث، فتكفي فرشاة سلكية بين الطبقات.
قوّة 135 في تعدّد استعمالاتها: من الصفائح الرقيقة بالقوس القصير إلى الوصلات السميكة بالانتقال الرذاذي. ونقطة ضعفها الأوضاع الصعبة عند تيّار عالٍ: بلا خبث يميل الحوض إلى السيلان، فيُلحم العمودي والسقفي بالقوس القصير وبتيّار أقل، وهذا يكلّف إنتاجية. وضبط الآلة حسب السماكة في صفحة لحام MIG/MAG.
136 — MAG بسلك محشوّ بالصهور
السلك أنبوب فولاذي مملوء بالصهور. والتيّار يمرّ في جدار الأنبوب وحده، فتكون كثافة التيّار أعلى منها في سلك مصمت بالقطر نفسه، وينصهر السلك أسرع عند الضبط نفسه. ويتحوّل الصهور إلى خبث يغطّي الخرزة ويحميها من الأعلى، والأهمّ أنّه يسند الحوض من الأسفل ومن الجانبين.
ولهذا فإنّ 136 طريقة تركيب الهياكل: في PF وPE تسمح باللحام بتيّارات كان السلك المصمت سيسيل عندها ببساطة. والأسلاك ذات اللبّ الروتيلي سريع التجمّد (الحرف P في الرمز) مصنوعة للأوضاع الصعبة، أمّا اللبّ القاعدي (B) فيُختار حيث تهمّ المتانة الصدمية وانخفاض الهيدروجين.
والثمن ثلاثة أشياء. الخبث يجب إزالته بعد كل طبقة — وإن بقي بين الطبقات صار احتواءً خبثيًّا (301). والدخان هو الأكثر بين الثلاث، فالشفط عند المصدر شرط للعمل لا ترف — انظر حماية الجهاز التنفّسي. وبروز السلك أطول: 15–25 mm بدل 10–15. ومتى تسترجع 136 كلفتها ومتى لا، تجده في صفحة اللحام بالسلك المحشوّ 136.
138 — سلك ذو لبّ معدني
الأنبوب نفسه، لكنّه مملوء بمسحوق معدني وعناصر سبك بدل الصهور. ترتفع إنتاجية الترسيب للسبب نفسه كما في 136 — التيّار يمرّ في الجدار — لكن لا خبث تقريبًا: على الأكثر جزر صغيرة من السيليكات على الوجه، كما مع السلك المصمت.
ومن هنا أمران. الأوّل أنّ 138 مريحة حيث اللحامات كثيرة وطويلة: في PA وPB وعلى المحطّات الآلية والروبوتية، حيث يضيّع تكسير الخبث بعد كل طبقة الوقت. والثاني أنّه بلا خبث لا شيء يسند الحوض، فلا تملك 138 في الأوضاع الصعبة ميزة 136. وهي أكثر تطلّبًا للغاز من 136: فالغاز وحده يحمل حماية الحوض كلّها.
الريح والغاز والطريقة 114
الطرق الثلاث كلّها محمية بالغاز، فهي كلّها حسّاسة لتيّارات الهواء. خبث 136 يحمي الخرزة بعد تجمّدها، لكنّه لا يحلّ محلّ الغاز لحظة اللحام — ففي موقع مفتوح تحتاج كلّ منها إلى ساتر. وإن تعذّر الساتر فالجواب الصحيح ليس زيادة تدفّق الغاز بل طريقة أخرى: 114، السلك المحشوّ ذاتي الحماية الذي يلحم بلا أسطوانة. والثمن دخان أكثر أيضًا، وكثير من أسلاك 114 يعمل بقطبية معاكسة لقطبية 136 — والصانع يطبعها على البكرة. وحاسبة الغاز الواقي تساعد على مطابقة الغاز مع الطريقة.
العائلة كلّها: 114 و131 و132 و133
أرقام ISO 4063 في المجموعة 13 تتبع قاعدة بسيطة: الرقم الثاني يدلّ على الغاز والثالث على السلك. 131–133 هي MIG (غاز خامل) و135–138 هي MAG (غاز نشط)، والنهايات 1/5 تعني سلكًا مصمتًا، و2/6 محشوًّا بالصهور، و3/8 ذا لبّ معدني. وتقف 114 وحدها في المجموعة 11 لأنّها لا تستعمل غازًا أصلًا.
| الرقم | الاسم وفق ISO 4063 | الاختصار | الغاز | في ISO 9606-1 |
|---|---|---|---|---|
| 114 | اللحام بسلك مُحشوّ ذاتي الحماية | FCAW-S | بلا غاز | نعم |
| 131 | لحام MIG بسلك مصمت تحت غاز خامل | MIG · GMAW | خامل | نعم |
| 132 | لحام MIG بسلك مُحشوّ بمسحوق تدفّق | FCAW | خامل | لا |
| 133 | لحام MIG بسلك مُحشوّ بمسحوق معدني | MCAW | خامل | لا |
| 135 | لحام MAG بسلك مصمت تحت غاز فعّال | MAG · GMAW | نشط | نعم |
| 136 | لحام MAG بسلك مُحشوّ بمسحوق تدفّق | FCAW | نشط | نعم |
| 138 | لحام MAG بسلك مُحشوّ بمسحوق معدني | MCAW | نشط | نعم |
العمود الأخير يبيّن هل الرقم مذكور في مواصفة تأهيل اللحّامين للفولاذ ISO 9606-1. 132 و133 غير مذكورتين — وهما نادرتان عمليًّا. وبقية أرقام الطرق كلّها في جدول ISO 4063 الكامل.
كيف تُكتب في WPS
في مواصفة إجراء اللحام لرقم الطريقة حقل خاص، ويجب أن يطابق السلك الموجود على المحطّة. وكتابة «135» لسلك محشوّ ليست خطأً مطبعيًّا: فـ WPS المؤهّلة للطريقة 135 لا تشمل 136. وبين الطرق الثلاث تختلف عادةً أربعة حقول:
- الطريقة: 135 أو 136 أو 138 — رقمًا لا كلمة «MAG».
- مادة الإضافة: للطريقة 135 وفق EN ISO 14341، مثلًا
G 46 4 M21 4Si1؛ وللطريقتين 136 و138 وفق EN ISO 17632، مثلًاT 46 4 P M21 2 H5— والحرف بعد الأرقام نوع اللبّ (P روتيلي، B قاعدي، M معدني). - الغاز: رمز ISO 14175، مثلًا M21 لخليط الأرغون وCO₂ أو C1 لغاز CO₂ الصافي.
- القطبية وبروز السلك: 135 و136 عادةً DC+، والبروز 10–15 و15–25 mm على التوالي.
مولّد pWPS يعدّ مسوّدة لهذه الوثيقة وقد مُلئت فيها هذه الحقول حسب سماكتك ومادتك؛ وبماذا تختلف pWPS وWPQR وWPS تشرحه صفحة WPS.
ماذا تشمل شهادة ISO 9606-1
القاعدة العامة بسيطة: اختبار واحد يشمل طريقة واحدة، وتغيير الطريقة يعني اختبارًا جديدًا. وهناك استثناءات قليلة، يهمّ منها في هذه العائلة اثنان: الانتقال من السلك المصمت 135 إلى السلك ذي اللبّ المعدني 138 (أو العكس) لا يحتاج إلى اختبار جديد، والاختبار الملحوم بالقوس القصير بالطريقة 131 أو 135 أو 138 يشمل أنماط الانتقال الأخرى أيضًا — لا العكس.
| الاختبار بالطريقة | يشمل | لا يشمل |
|---|---|---|
| 135 | 135 و138 | 136 و131 و114 |
| 138 | 138 و135 | 136 و131 و114 |
| 136 | 136 فقط | 135 و138 و114 |
| 114 | 114 فقط | 136 والطرق المحمية بالغاز |
| 131 | 131 فقط | 135 — طريقة أخرى ولو على الجهاز نفسه |
| 131 و135 و138 بالقوس القصير | وأنماط انتقال المعدن الأخرى أيضًا | لا العكس: الانتقال الرذاذي لا يشمل القوس القصير |
المصادر: ISO 9606-1:2012 البندان 4.2 و5.2 (المقتطف الرسمي من المواصفة) وشرح DoaWise — وكلاهما يقول الشيء نفسه. أمّا نطاق أنواع السلك المحشوّ (الجدول 5 في المواصفة) فتحقّق منه في المواصفة نفسها أو لدى الفاحص.
ويظهر هذا في رمز الشهادة في موضعين: رقم الطريقة في البداية وحرف مادة الإضافة.
مثال للسلك المصمت: 135 P BW FM1 S t10 PF ss nb؛ وللسلك المحشوّ الروتيلي
في الوصلة نفسها: 136 P BW FM1 P t10 PF ss nb — الحرف «P» الأول يعني
صفيحة، والثاني نوع اللبّ. وكيف تُقرأ بقية الحقول تشرحه صفحة
اختبار اللحّام
EN ISO 9606، وحاسبة نطاق
التأهيل تحدّد نطاق السماكات والأوضاع.
أيّها تختار: خمسة أسئلة
- أيّ وضع؟ العمودي والسقفي على صفائح أسمك — 136. الأفقي المسطّح والأفقي — 135 أو 138.
- ما السماكة وما الطول؟ الصفائح الرقيقة والقطع الصغيرة — 135. المقاطع السميكة واللحامات الطويلة — 136 أو 138، حيث تسترجع إنتاجية الترسيب كلفتها.
- هل يوجد شفط؟ بلا شفط عند المصدر يكون السلك المحشوّ بالصهور أسوأ خيار بين الثلاثة.
- ماذا تقول WPS والشهادة؟ اللحّام المؤهّل على 135 يجوز له لحام 138 بلا اختبار جديد، لكن ليس 136.
- هل توجد ريح؟ إن لم تستطع نصب ساتر فلا واحدة من الثلاث؛ فكّر في 114.
أخطاء شائعة
- «كلّه MAG على أيّ حال». الرقم في WPS وفي الشهادة يجب أن يطابق السلك. وهذا أوّل ما يسأل عنه مدقّق EN 1090.
- خبث متروك بين طبقات 136. يظهر في الصورة الشعاعية احتواءً، وهو أكثر عيوب هذه الطريقة شيوعًا.
- بروز قصير جدًّا للسلك المحشوّ. يصير القوس غير مستقرّ وتحترق فوهة التلامس.
- غاز أكثر بدل الساتر. التدفّق الزائد يسبّب اضطرابًا ويسحب الهواء — فتزيد المسامية لا تنقص.
المزيد عن السلك المحشوّ نفسه وكلفته ودخانه — اللحام بالسلك المحشوّ 136. الصيغة الأساسية وضبطها — MIG/MAG. أرقام الطرق كلّها — جدول ISO 4063.
أسئلة متكرّرة
ما هي طريقة اللحام 136؟
وفق ISO 4063 فإنّ 136 هي لحام MAG بسلك محشوّ بلبّ من الصهور: الآلة نفسها ومغذّي السلك نفسه كما في 135 وغاز نشط، لكنّ السلك أنبوب مملوء بالصهور. يكوّن الصهور خبثًا يحمي الحوض ويسنده — ولهذا تنجح 136 في الأوضاع الصعبة — غير أنّ الخبث يجب تكسيره بعد كل طبقة.
ما هي طريقة اللحام 138؟
138 هي لحام MAG بسلك محشوّ بمسحوق معدني. الأنبوب مملوء بمسحوق معدني بدل الصهور، فلا خبث تقريبًا، ويخرج وجه اللحام نظيفًا كما مع السلك المصمت. وأفضل ما تكون في اللحامات الطويلة في الوضعين الأفقي المسطّح والأفقي (PA وPB) وفي خلايا الروبوت.
ما الفرق بين 135 و136؟
السلك وحده: مصمت في 135 ومحشوّ بالصهور في 136. ويمكن أن يبقى الغاز والآلة والمغذّي كما هي. تعطي 136 خبثًا ودخانًا أكثر وتحتاج بروزًا أطول للسلك (15–25 mm بدل 10–15)، لكنّها أسهل في الأوضاع الصعبة عند تيّار أعلى. وعلى الورق هما طريقتان مختلفتان واختباران مختلفان.
هل تشمل شهادة اللحّام على 135 الطريقة 138؟
نعم. تسمح ISO 9606-1 بالانتقال من السلك المصمت 135 إلى السلك ذي اللبّ المعدني 138 أو العكس دون اختبار جديد. أمّا 136 فلا تشملها: تغيير الطريقة يتطلّب اختبارًا جديدًا، والانتقال من 135 إلى 136 ليس من استثناءات المواصفة.
هل تحتاج الطريقة 136 إلى غاز واقٍ؟
نعم، تعمل 136 تحت غاز نشط، وغالبًا خليط أرغون وCO₂، ويصلح CO₂ الصافي أيضًا. أمّا السلك المحشوّ الذي يلحم بلا أسطوانة فهو طريقة أخرى هي 114 — ذاتي الحماية. وفي الريح تحتاج 136 إلى ساتر مثل 135 تمامًا.
ما هي الطرق 131 و132 و133؟
هي نظائر MIG (غاز خامل) للطرق 135 و136 و138: 131 بسلك مصمت، و132 بسلك محشوّ بالصهور، و133 بسلك ذي لبّ معدني. ومواصفة تأهيل اللحّامين للفولاذ ISO 9606-1 لا تذكر منها إلا 131؛ أمّا 132 و133 فليستا في تلك القائمة.
آخر تحديث: