Procesos 135, 136 y 138: en qué se diferencian y qué cubre el certificado
Tres números y una sola máquina. El 135, el 136 y el 138 son todos MAG —gas activo, el mismo devanador y la misma antorcha— y solo los separa el hilo. Pero el hilo decide la escoria, las posiciones, el humo, cómo se escribe la WPS y si tu certificado cubre el trabajo o no.
Respuesta corta
135 es hilo macizo sin escoria, la referencia de toda la familia. 136 es hilo tubular con fundente: la escoria protege y sujeta el baño, así que gana en posiciones forzadas y en secciones gruesas, pero hay que picarla y es el que más humo hace. 138 es hilo de núcleo metálico: casi sin escoria, cara limpia, lo mejor en PA y PB. En el certificado ISO 9606-1 el 135 y el 138 se cubren entre sí; el 136 necesita examen propio.

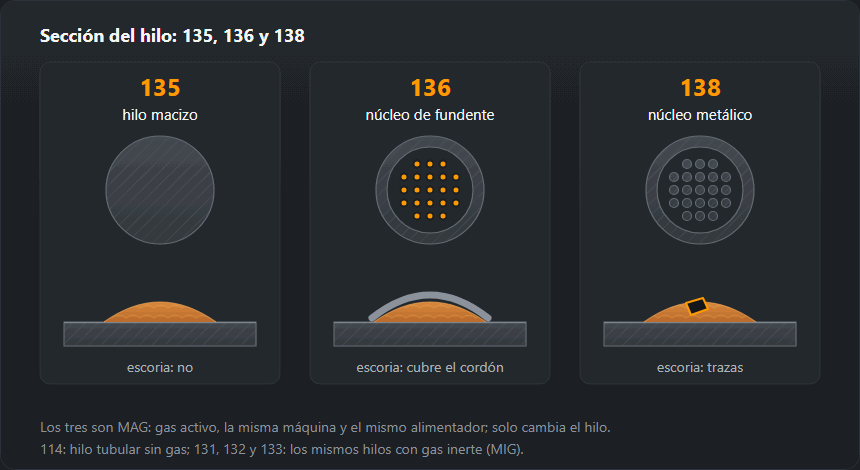
135, 136 y 138 en una tabla
| Rasgo | 135 | 136 | 138 |
|---|---|---|---|
| Hilo | macizo | tubular con núcleo de fundente | tubular con núcleo metálico |
| Gas | CO₂ o Ar + 15–20 % CO₂ | activo: Ar + CO₂; también funciona CO₂ puro | activo: Ar + CO₂; más exigente con el gas |
| Escoria | no | cubre el cordón, hay que picarla | solo trazas |
| Posiciones forzadas | sí, con arco corto y menos intensidad | su punto fuerte: la escoria sujeta el baño con más intensidad | sobre todo PA y PB: no hay escoria que sujete el baño |
| Longitud libre del hilo | 10–15 mm | 15–25 mm | 15–25 mm |
| Viento y corrientes | sensible: el gas se va con el aire | también necesita resguardo | también necesita resguardo |
| Humo | el menor de los tres | el mayor de los tres | más que con 135 |
| Dónde gana | chapa fina y media, serie, piezas pequeñas | secciones gruesas, montaje de estructuras en posición | cordones largos en PA/PB, cara limpia, robots |
| Aporte en la WPS (ejemplo para S355) | EN ISO 14341-A G 46 4 M21 4Si1 | EN ISO 17632-A T 46 4 P M21 2 H5 | EN ISO 17632, tipo de núcleo M |
| Letra del aporte en el certificado ISO 9606-1 | S | letra del núcleo: B, R, P, V, W, Y o Z | M |
La tabla se lee por filas, no por columnas: no hay un proceso «mejor», solo el que encaja con la unión. La longitud libre y el gas del 135 son los mismos valores que damos en MIG/MAG; las designaciones del aporte son ejemplos para S355, idénticos a los de nuestro generador de pWPS.
135: MAG con hilo macizo
El proceso más habitual en el taller y en las ofertas de empleo. El hilo es una varilla maciza, la corriente pasa por toda su sección y la protección viene solo del gas: CO₂ o Ar + 15–20 % CO₂. No hay escoria, así que entre pasadas basta un cepillo de alambre.
La fuerza del 135 es la versatilidad: desde chapa fina en cortocircuito hasta uniones gruesas en spray. Su punto débil son las posiciones forzadas con mucha intensidad: sin escoria el baño quiere caerse, así que la vertical y la bajo techo se sueldan en arco corto y con menos amperios, y eso cuesta productividad. Los parámetros por espesor están en la página soldadura MIG/MAG.
136: MAG con hilo tubular de fundente
El hilo es un tubo de acero relleno de fundente. La corriente pasa solo por la pared del tubo, así que la densidad de corriente es mayor que en un hilo macizo del mismo diámetro y el hilo se funde más deprisa con los mismos ajustes. El fundente se convierte en escoria que cubre el cordón, lo protege por arriba y —lo más importante— sujeta el baño por abajo y por los lados.
Por eso el 136 es el proceso del montaje de estructuras: en PF y PE permite soldar con intensidades a las que el hilo macizo simplemente se caería. Los hilos de núcleo rutílico de solidificación rápida (letra P en la designación) están pensados para soldar en posición; los básicos (B) se eligen donde importan la tenacidad y el bajo hidrógeno.
Se paga de tres maneras. La escoria hay que quitarla después de cada pasada: si se queda entre capas, se convierte en una inclusión de escoria (301). El humo es el mayor de los tres, así que la aspiración en origen es condición de trabajo, no un extra; mira la protección respiratoria. La longitud libre es mayor: 15–25 mm en lugar de 10–15. Cuándo compensa el 136 y cuándo no lo explicamos en la página soldadura con hilo tubular 136.
138: hilo de núcleo metálico
El mismo tubo, pero relleno de polvo metálico y aleantes en lugar de fundente. La tasa de depósito sube por la misma razón que en el 136 —la corriente va por la pared—, pero casi no hay escoria: como mucho unas islas pequeñas de silicatos en la cara, como con hilo macizo.
De ahí salen dos cosas. Primero, el 138 es cómodo donde hay muchos cordones y largos: en PA y PB, en puestos mecanizados y robotizados, donde picar escoria tras cada pasada haría perder tiempo. Segundo, sin escoria nada sujeta el baño, así que en posición el 138 no tiene la ventaja del 136. Es más exigente con el gas que el 136: toda la protección del baño recae en el gas.
Viento, gas y el proceso 114
Los tres procesos llevan protección gaseosa, así que los tres son sensibles a las corrientes de aire. La escoria del 136 protege el cordón una vez solidificado, pero no sustituye al gas en el momento de soldar: en una obra abierta cada uno necesita una pantalla. Si no hay manera de resguardarse, la respuesta correcta no es subir el caudal sino cambiar de proceso: el 114, hilo tubular autoprotegido que suelda sin botella. El precio es todavía más humo, y muchos hilos 114 trabajan con la polaridad contraria a la del 136; el fabricante la imprime en la bobina. La calculadora de gas de protección ayuda a elegir el gas según el proceso.
Toda la familia: 114, 131, 132, 133
Los números ISO 4063 del grupo 13 siguen una regla sencilla: la segunda cifra indica el gas y la tercera el hilo. Del 131 al 133 son MIG (gas inerte), del 135 al 138 son MAG (gas activo), y las terminaciones 1/5 significan hilo macizo, 2/6 tubular con fundente y 3/8 de núcleo metálico. El 114 va aparte, en el grupo 11, porque no usa gas en absoluto.
| N.º | Denominación según ISO 4063 | Abreviatura | Gas | En ISO 9606-1 |
|---|---|---|---|---|
| 114 | Soldeo con hilo tubular autoprotegido | FCAW-S | sin gas | sí |
| 131 | Soldeo MIG con hilo macizo en gas inerte | MIG · GMAW | inerte | sí |
| 132 | Soldeo MIG con hilo tubular con fundente | FCAW | inerte | no |
| 133 | Soldeo MIG con hilo tubular de relleno metálico | MCAW | inerte | no |
| 135 | Soldeo MAG con hilo macizo en gas activo | MAG · GMAW | activo | sí |
| 136 | Soldeo MAG con hilo tubular con fundente | FCAW | activo | sí |
| 138 | Soldeo MAG con hilo tubular de relleno metálico | MCAW | activo | sí |
La última columna indica si el número aparece en la norma de cualificación de soldadores de acero, ISO 9606-1. El 132 y el 133 no aparecen; en la práctica son raros. El resto de números de proceso están en la tabla completa ISO 4063.
Cómo se escribe en la WPS
En la especificación del procedimiento de soldadura el número de proceso tiene su propio campo y debe coincidir con el hilo del puesto. Escribir «135» para un hilo tubular no es una errata: una WPS cualificada para 135 no cubre el 136. Entre los tres procesos suelen cambiar cuatro campos:
- Proceso: 135, 136 o 138, como número, no «MAG».
- Aporte: para el 135 según EN ISO 14341, por ejemplo
G 46 4 M21 4Si1; para el 136 y el 138 según EN ISO 17632, por ejemploT 46 4 P M21 2 H5; la letra tras las cifras es el tipo de núcleo (P rutílico, B básico, M metálico). - Gas: la designación ISO 14175, por ejemplo M21 para una mezcla argón–CO₂ o C1 para CO₂ puro.
- Polaridad y longitud libre: el 135 y el 136 normalmente con CC+, longitud libre de 10–15 y 15–25 mm respectivamente.
El generador de pWPS prepara un borrador de ese documento con estos campos rellenos para tu espesor y material; en qué se diferencian pWPS, WPQR y WPS lo explica la página WPS.
Qué cubre el certificado ISO 9606-1
La regla general es simple: un examen cubre un proceso, y cambiar de proceso significa examen nuevo. Hay algunas excepciones y dos importan en esta familia: pasar del hilo macizo 135 al hilo de núcleo metálico 138 (o al revés) no requiere examen nuevo, y un examen hecho en cortocircuito con 131, 135 o 138 cubre también los demás modos de transferencia, pero no al revés.
| Examen realizado con | Cubre | No cubre |
|---|---|---|
| 135 | 135 y 138 | 136, 131, 114 |
| 138 | 138 y 135 | 136, 131, 114 |
| 136 | solo 136 | 135, 138, 114 |
| 114 | solo 114 | 136 y los procesos con gas |
| 131 | solo 131 | 135: es otro proceso aunque la máquina sea la misma |
| 131, 135, 138 con arco corto (cortocircuito) | también los demás modos de transferencia | al revés no: el arco spray no cubre el cortocircuito |
Fuentes: ISO 9606-1:2012, apartados 4.2 y 5.2 (fragmento oficial de la norma) y la guía de DoaWise; las dos dicen lo mismo. El alcance por tipos de hilo tubular (tabla 5 de la norma) compruébalo en la propia norma o con el examinador.
En el código del certificado esto se ve en dos sitios: el número de proceso al
principio y la letra del aporte. Un ejemplo con hilo macizo:
135 P BW FM1 S t10 PF ss nb; con hilo tubular rutílico en la misma unión:
136 P BW FM1 P t10 PF ss nb. La primera «P» significa chapa y la segunda
el tipo de núcleo. Cómo leer el resto de campos lo explica la página
examen de soldador
EN ISO 9606, y la calculadora
del rango de cualificación saca el rango de espesores y posiciones.
Cuál elegir: cinco preguntas
- ¿Qué posición? Vertical y bajo techo en chapa gruesa: 136. Plana y horizontal: 135 o 138.
- ¿Qué espesor y qué longitud? Chapa fina y piezas pequeñas: 135. Secciones gruesas y cordones largos: 136 o 138, donde la tasa de depósito se amortiza.
- ¿Hay aspiración? Sin aspiración en origen, el hilo tubular con fundente es la peor opción de las tres.
- ¿Qué dicen la WPS y el certificado? Un soldador cualificado en 135 puede soldar 138 sin examen nuevo, pero no 136.
- ¿Hace viento? Si no puedes poner pantalla, ninguno de los tres; piensa en el 114.
Errores habituales
- «Total, todo es MAG». El número de la WPS y del certificado tiene que coincidir con el hilo. Es lo primero que pregunta un auditor de EN 1090.
- Escoria olvidada entre pasadas de 136. Sale en la radiografía como inclusión y es el defecto más frecuente del proceso.
- Longitud libre demasiado corta con hilo tubular. El arco es inestable y el tubo de contacto se quema.
- Más gas en lugar de pantalla. Un caudal excesivo crea turbulencia y arrastra aire: los poros aumentan, no bajan.
Más sobre el propio hilo tubular, su coste y su humo: soldadura con hilo tubular 136. La variante básica y sus parámetros: MIG/MAG. Todos los números de proceso: la tabla ISO 4063.
Preguntas frecuentes
¿Qué es el proceso de soldadura 136?
Según ISO 4063, el 136 es soldadura MAG con hilo tubular de núcleo de fundente: la misma máquina y el mismo devanador que en el 135 y gas activo, pero el hilo es un tubo relleno de fundente. El fundente forma escoria, que protege y sujeta el baño —por eso el 136 va bien en posiciones forzadas—, pero hay que picarla después de cada pasada.
¿Qué es el proceso de soldadura 138?
El 138 es soldadura MAG con hilo tubular de núcleo metálico. El tubo va relleno de polvo metálico en lugar de fundente, así que prácticamente no deja escoria y la cara del cordón sale tan limpia como con hilo macizo. Rinde mejor en cordones largos en posición plana y horizontal (PA, PB) y en células robotizadas.
¿Qué diferencia hay entre el 135 y el 136?
Solo el hilo: macizo en el 135, tubular con fundente en el 136. El gas, la máquina y el devanador pueden ser los mismos. El 136 deja escoria, hace más humo y pide más longitud libre (15–25 mm en lugar de 10–15), pero se suelda más fácil en posición con más intensidad. Sobre el papel son dos procesos distintos y dos exámenes distintos.
¿El certificado de soldador en 135 cubre el 138?
Sí. ISO 9606-1 permite pasar del hilo macizo 135 al hilo de núcleo metálico 138, o al revés, sin examen nuevo. El 136 no lo cubre: cambiar de proceso exige un examen nuevo, y el paso 135 → 136 no está entre las excepciones de la norma.
¿El proceso 136 necesita gas de protección?
Sí, el 136 trabaja con gas activo, casi siempre una mezcla argón–CO₂; también sirve CO₂ puro. El hilo tubular que suelda sin botella es otro proceso, el 114, autoprotegido. Con viento, el 136 necesita resguardo igual que el 135.
¿Qué son los procesos 131, 132 y 133?
Son los equivalentes MIG (gas inerte) del 135, 136 y 138: 131 con hilo macizo, 132 con hilo tubular de fundente y 133 con hilo de núcleo metálico. La norma de cualificación de soldadores de acero, ISO 9606-1, solo recoge el 131; el 132 y el 133 no están en esa lista.
Actualizado: