Soldadura MMA: cómo funciona el electrodo revestido
Proceso 111 en la numeración de EN ISO 4063, SMAW en la americana. El proceso de arco más antiguo que sigue usándose a diario y, en obra, todavía el mejor en muchos casos.

Cómo se llama
| Cómo se llama | Denominación |
|---|---|
| En la norma (ISO 4063) | 111 — Soldeo manual por arco con electrodo revestido |
| Número de proceso | 111 |
| Abreviatura internacional | MMA · SMAW |
| En el taller | MMA — electrodo revestido |
Tres nombres para lo mismo. La especificación del procedimiento y el certificado del soldador llevan la denominación de la norma con su número; el anuncio de trabajo y el taller usan la abreviatura; un plano americano usa la suya. Conviene conocer las tres: es el mismo trabajo y en cada papel aparece distinto.
Qué pasa en el arco
Entre el alma metálica del electrodo y la pieza arde un arco de varios miles de grados, muy por encima del punto de fusión del acero. El alma se funde y cruza el arco en gotas. El revestimiento también se funde, y es él quien hace el trabajo fino: libera gas que desplaza el aire del arco, forma escoria que flota sobre el baño y lo protege mientras enfría, estabiliza eléctricamente el arco y aporta elementos de aleación al cordón.
Por eso un electrodo revestido no es simplemente un hilo con una funda. Cambia el revestimiento y cambias el proceso: la penetración, el hidrógeno, las posiciones en que se puede trabajar y la intensidad que pide.
El revestimiento lo decide todo
Los electrodos de rutilo ceban con facilidad, van en alterna o continua, dan un cordón liso y la escoria salta casi sola. Son los de aprender y los de la fabricación corriente. Su punto débil es el hidrógeno: llevan más que los básicos.
Los básicos dan un metal depositado tenaz y con poco hidrógeno, y son lo que pide la estructura y el equipo a presión. En cambio, ceban peor, quieren DC+, tienen un arco más duro y hay que mantenerlos secos. Todo soldador que ha maldecido a un electrodo que no encendía tenía en la mano un básico húmedo.
Los celulósicos dan un arco violento y de gran penetración que se puede llevar en descendente a buena velocidad. Son el electrodo de raíz en tubería y casi nada más.
Las diferencias están desarrolladas en tipos de revestimiento.
Puesta a punto
La intensidad sale del diámetro: 30 a 40 A por milímetro, menos en vertical y sobre cabeza. La calculadora de intensidad aplica las correcciones y la tabla da las mismas cifras para colgar en la pared.
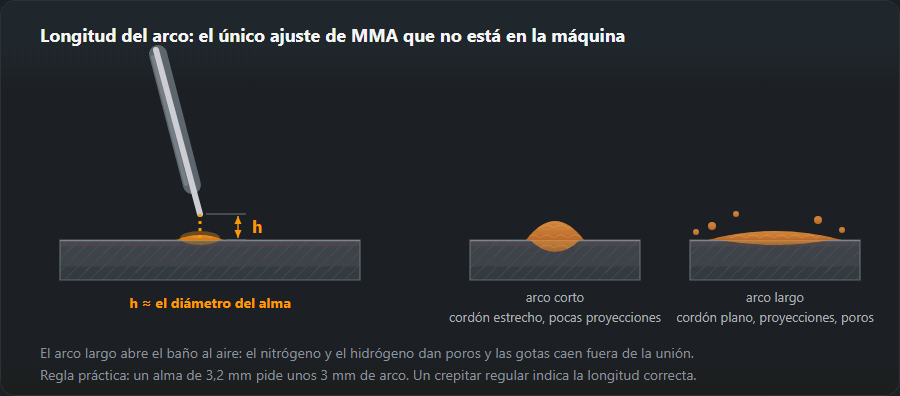
La longitud de arco es el parámetro que nadie ajusta en la máquina y que todo el mundo controla con la mano: mantenla aproximadamente igual al diámetro del alma. Demasiado larga y el arco arrastra aire, con poros y proyecciones; demasiado corta y el electrodo se pega.
El electrodo se lleva arrastrando, a 10–15° de la vertical: la fuerza del arco empuja la escoria por detrás del baño y no por encima. Los ángulos, con detalle, en la técnica paso a paso de más abajo.
| Espesor, mm | Electrodo, mm | Intensidad, A | Pasadas |
|---|---|---|---|
| 1,5–2 | 2,0 | 50–80 | 1, cortando el arco |
| 3–4 | 2,5–3,2 | 80–120 | 1 |
| 5–6 | 3,2 | 100–140 | 1–2 |
| 8–10 | 4,0 | 140–180 | 2–3, con chaflán |
| 12+ | 4,0–5,0 | 160–250 | 3 o más, el chaflán es obligatorio |
Cuándo el MMA sigue siendo la elección correcta
Al aire libre y con viento, porque no hay pantalla de gas que arrancar. Sobre acero oxidado, pintado o galvanizado, donde un básico sigue haciendo un cordón sano. En obra, donde el equipo son una caja y dos cables y nada necesita carro. En reparaciones, donde no se sabe exactamente qué acero es el de la pieza y un proceso tolerante vale más que la tasa de aporte.
Donde pierde es en productividad: el tiempo de arco es del 25 al 35 % por los cambios de electrodo y el picado de escoria, frente al 40–55 % del MIG/MAG. En un taller con trabajo repetido esa diferencia decide el proceso, y el coste por metro la hace visible.
| Puntos fuertes | Puntos débiles |
|---|---|
| No hace falta gas ni devanadera | Poco rendimiento: paradas para cambiar el electrodo |
| Funciona con viento, en obra y en altura | Hay que quitar la escoria entre pasadas |
| Tolera óxido, cascarilla y pintura en los bordes | El metal de menos de 1,5 mm cuesta soldarlo |
| Enorme variedad de electrodos para cualquier metal | Los electrodos temen la humedad: secado y almacenaje |
| Todas las posiciones, incluida sobre cabeza | Más proyecciones y más limpieza que el TIG |
Técnica de soldadura MMA paso a paso
Antes de cebar: polaridad según el paquete (básico solo en DC+, rutilo en alterna o en cualquier polaridad de continua, celulósico en DC+ o alterna), intensidad en el centro del rango de ese diámetro, pinza de masa cerca de la unión y sobre metal limpio, bordes amolados hasta brillo a los dos lados.
1. Cebar el arco: raspando o golpeando
El cebado por raspado, como una cerilla, es el más agradecido y el primero que aprende todo principiante: se pasa la punta por el metal con un gesto corto y, cuando salta el arco, se levanta a la longitud de trabajo. El cebado por golpeteo — tocar y retirar en el acto — sirve en rincones estrechos y donde no se admiten marcas junto al cordón. Ceba siempre dentro del chaflán o en el tramo que vas a soldar enseguida: un cebado sobre la chapa limpia de al lado es un punto templado y el comienzo perfecto de una grieta.
El electrodo básico se ceba un poco por delante del punto de inicio y se vuelve enseguida al principio de la unión: sus primeras gotas salen mal protegidas, y en el tramo que recorres de vuelta quedan refundidas. Si el electrodo se pega, no tires de él hacia ti: gira la pinza hacia un lado o abre las mordazas. Causas y orden de comprobación en por qué se pega el electrodo.
2. Mantener la longitud de arco
La calculadora de intensidad da la longitud de arco como 0,8–1,0 veces el diámetro del alma: 2,6–3,2 mm para un electrodo de 3,2 mm y 3,2–4,0 mm para uno de 4,0 mm. Lo difícil es que el electrodo se consume a lo largo de toda su longitud, así que la mano tiene que ir bajando al ritmo al que funde: esa es la verdadera destreza del electrodo, más que avanzar por la junta. Un arco correcto se oye: un chisporroteo continuo y denso, como panceta en la sartén. Un arco largo silba, suelta proyecciones y extiende un cordón ancho y plano; uno corto se ahoga y se pega. Los básicos se llevan más cortos que los rutilos, en el extremo bajo del rango.
3. Ángulos del electrodo: de avance y de trabajo
Ángulo de avance, en el plano del cordón: 10–15° respecto a la vertical, con la parte de arriba inclinada hacia donde avanzas y la punta mirando al cordón hecho: se suelda arrastrando. Con el electrodo vertical o empujando, la escoria se adelanta al baño, el arco la tapa con metal y nace una inclusión.
Ángulo de trabajo, en la sección de la unión: 90° a la chapa en una unión a tope. En una T, 45° a las dos chapas, y en PB un poco más alto, hacia la chapa vertical, porque la gravedad tira del baño hacia abajo; los detalles están en la guía de la soldadura en ángulo PB. Con chapas de distinto espesor, apunta más a la gruesa: la fina se calienta antes y es ahí donde aparece la mordedura.
4. Velocidad de avance: el ancho y las aguas del cordón
Ningún mando muestra la velocidad; la muestra el cordón. Mira el baño, no el arco: a la velocidad correcta el baño mantiene su tamaño y el cordón conserva un mismo ancho de principio a fin. Las aguas (las escamas de solidificación) cuentan el resto:
- medias lunas regulares y algo redondeadas, cara plana que moja bien los dos bordes — velocidad correcta;
- aguas estiradas en «V» aguda, cordón estrecho y abombado, mordedura en los bordes — demasiado rápido;
- aguas redondas, cordón ancho y alto, metal que se desborda sobre los bordes y escoria que corre por delante del baño — demasiado lento.
Movimientos de oscilación y dónde pararse

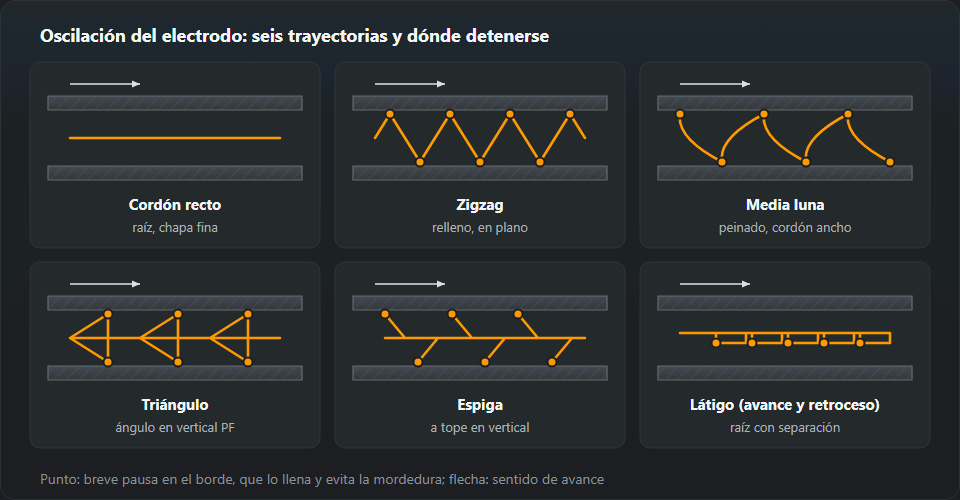
El cordón recto, sin oscilar, va en la raíz, en chapa fina y sobre cabeza. La oscilación ensancha el cordón y da tiempo para fundir los bordes: tiene sitio en las pasadas de relleno y en la de peinado de uniones gruesas.
- Zigzag — el más sencillo, para el peinado de uniones a tope en plano.
- Media luna — la trayectoria se curva hacia el cordón hecho; llena mejor los bordes y deja buen acabado.
- Triángulo — para ángulos en vertical: el vértice va al rincón, donde conviene más tiempo y más penetración.
- Espiga — para uniones a tope en vertical ascendente, a izquierda y derecha alternando mientras se sube.
- Escalón o latigazo — el arco sale un instante por delante del baño y vuelve; entretanto el baño se enfría un poco y no se cae. Para raíces con separación y para vertical.
Una regla para todos: rápido por el centro y una fracción de segundo en cada borde. Al revés — pararse en el centro y pasar deprisa por los bordes — sale un cordón abombado con mordeduras. No osciles más ancho de lo que pide el chaflán: en los extremos de un vaivén ancho el arco se alarga y arrastra aire.
Cortar el arco, reanudar y rellenar el cráter
El electrodo siempre se acaba a mitad de cordón, así que hay que saber cortar y reanudar sin que el empalme se note. Justo antes de agotar el electrodo, detente un momento para llenar el baño y retira el arco con un golpe rápido de lado y hacia atrás, sobre el cordón ya hecho.
Reanudar en cuatro movimientos: pica la escoria del cráter y del último tramo del cordón; ceba sobre el cordón justo delante del cráter, no en la chapa limpia de al lado; lleva el arco de vuelta al cráter y detente hasta que el baño lo llene a la altura del cordón; solo entonces sigue. Arrancar en el propio cráter con el electrodo frío deja un agujero o una falta de fusión en el empalme; arrancar demasiado lejos, un bulto.
El cráter del final se rellena igual: parada o breve retroceso sobre el cordón hasta llenarlo, y solo después se retira el arco hacia un lado. Un cráter sin rellenar es un hueco lleno de tensiones de contracción: en la tabla de más abajo es la fila «grieta en el cráter». En uniones exigentes el final se saca a un apéndice de salida.
Escoria entre pasadas y soldadura multipasada
La escoria se pica después de cada pasada, sin excepción: piqueta y luego cepillo de alambre, fijándose en los bordes, que es donde se esconde. Una entalla aguda entre el cordón y la pared del chaflán es una trampa de escoria: redondéala con la amoladora antes de la siguiente pasada, igual que los bultos y los cordones abombados. El número de pasadas lo da la tabla de parámetros de arriba: 2–3 con chaflán en 8–10 mm, tres o más a partir de 12 mm.
El orden: la raíz con cordón recto, arco corto y electrodo más fino; después las pasadas de relleno, oscilando o con varios cordones juntos, cada uno solapando el anterior en un tercio más o menos; al final el peinado. Escalona los empalmes de una capa a otra para que no queden uno encima de otro. Cada capa debe salir plana o ligeramente cóncava: sobre una abombada la siguiente no funde bien por los lados.
Errores típicos: qué se ve y de dónde viene
| Qué se ve | Causa |
|---|---|
| Poros por todo el cordón | Electrodo húmedo, borde sucio, arco demasiado largo |
| Mordedura a lo largo del cordón | Intensidad alta, avance rápido, ángulo incorrecto |
| Falta de penetración en la raíz | Intensidad baja, separación escasa, electrodo grueso |
| Escoria atrapada en el cordón | No se limpió la pasada anterior, el arco corre delante de la escoria |
| Grieta en el cráter | El arco se cortó de golpe y el cráter quedó sin rellenar |
Qué dice el aspecto del cordón y qué tocar
- Cordón estrecho y alto apoyado sobre la chapa, bordes sin mojar — poca intensidad o demasiada velocidad. Sube 10–15 A o frena; un electrodo demasiado grueso para chapa fina da el mismo aspecto.
- Mordedura, un surco a lo largo del borde — intensidad alta, arco largo, sin parada en el borde al oscilar o ángulo de trabajo equivocado (en PB, en la chapa vertical). Baja 10–20 A, acorta el arco y detente en los bordes.
- Inclusiones de escoria, líneas oscuras en los bordes al amolar o en el ensayo de rotura — pasada anterior sin limpiar, entalla aguda en el borde, electrodo empujado en vez de arrastrado o avance tan lento que la escoria corre por delante del baño.
- Poros en los primeros centímetros con electrodo básico — poros de arranque: se cebó justo en el inicio y con arco largo. Ceba por delante y vuelve, y lleva arco corto desde el primer segundo. Poros a lo largo de todo el cordón apuntan a electrodos húmedos o suciedad; en uniones embridadas de acero de mayor resistencia, el electrodo húmedo da además fisuras en frío al día siguiente.
- Pegado al cebar o en plena pasada — intensidad baja, arco demasiado corto, revestimiento húmedo o mala conexión de masa.
Casi todos estos síntomas se ven antes, en el propio baño: cómo leer su forma, su tamaño y el comportamiento de la escoria se explica en el baño de fusión.
Prácticas para principiantes
- Cordones sobre chapa de 6–8 mm. Chapa en plano, rutilo de 3,2 mm, intensidad en el centro del rango, unos 115 A. Tiende cordones rectos uno al lado de otro, picando y juzgando cada uno antes del siguiente. Lo tienes cuando el ancho es igual de principio a fin, las aguas son regulares, la escoria salta sola y los arranques y finales no tienen agujeros.
- Recargue por capas. En la misma chapa, cordones juntos solapados un tercio hasta cubrirla, y luego una segunda capa cruzada sobre la primera. Enseña a solapar, limpiar y reanudar; una buena capa es plana, sin valles entre cordones y sin rayas negras de escoria al amolarla.
- Unión en T en PB. Dos pletinas del mismo espesor punteadas a escuadra: primero una pasada, después tres (rincón, abajo, arriba). Comprobación: gargantas iguales con la galga, sin descolgado en la chapa de abajo ni mordedura en la vertical. En el ensayo de rotura se dobla la chapa vertical a martillazos hasta romper el cordón: la raíz del rincón tiene que estar fundida en toda su longitud.
- Vertical ascendente, PF. Solo cuando PB sale siempre bien. Intensidad un 15 % por debajo de la de plano, arco corto, triángulo o escalón; todo el camino en la guía de soldadura vertical ascendente.
Ejemplo resuelto: intensidad para electrodo de 3,2 mm en una T de 8 mm
El trabajo: una unión en T de chapa de 8 mm, posición PB, electrodos de rutilo de 3,2 mm, porque es lo que hay en la caja.
- Tabla de intensidad por diámetro: 90–140 A para 3,2 mm, centro 115 A, espesor 3–6 mm. Los 8 mm quedan fuera de esa franja, y la tabla de parámetros de arriba propone para 8–10 mm un electrodo de 4,0 mm a 140–180 A. Conclusión: el 3,2 puede, pero en la mitad alta de su rango y en varias pasadas.
- Corrección por posición: PB lleva un factor de 0,95. 90–140 A × 0,95 = 85–135 A, centro 115 × 0,95 ≈ 110 A (redondeado a 5 A, como hace la calculadora).
- Punto de partida: 110–115 A en un recorte de la misma chapa. Una T se lleva el calor en tres direcciones, así que en 8 mm es más probable subir que bajar: un cordón estrecho que no moja las chapas pide +10 A, hasta 125–135 A. Mordedura en la chapa vertical: 10 A menos.
- Electrodo básico: la calculadora le suma un 5 %: 115 × 0,95 × 1,05 ≈ 115 A, rango 90–140 A; las dos correcciones prácticamente se anulan.
- Pasadas: la primera al rincón; si el plano pide una garganta mayor que la de un cordón, dos más, abajo y arriba, solapando un tercio y siempre tras picar la escoria.
- La misma T en vertical ascendente, PF: 115 × 0,85 ≈ 100 A, rango 75–120 A.
Preguntas frecuentes
¿Qué polaridad uso con electrodo revestido?
Los básicos van solo en DC+ (electrodo al positivo); los rutilos funcionan en alterna y en cualquier polaridad de continua; los celulósicos, en DC+ o en alterna. Con electrodo revestido, DC+ penetra algo más y DC− funde el electrodo más deprisa con menos penetración, lo que ayuda en chapa fina — así lo explican tanto Lincoln Electric como Miller. Si el paquete indica una polaridad, hazle caso: el revestimiento está formulado para ella.
¿Qué ángulo hay que darle al electrodo?
A lo largo de la junta, 10–15° respecto a la vertical con la parte de arriba inclinada hacia donde avanzas: arrastrando, para que la escoria quede detrás del baño. En sección, 90° a la chapa en una unión a tope y 45° a las dos chapas en una unión en T, algo más hacia la chapa vertical en PB.
¿Cuántos amperios para un electrodo de 3,2 mm en chapa de 8 mm?
El rango completo del 3,2 mm es de 90–140 A, y en 8 mm se trabaja en su mitad alta. En una T en posición PB, con el factor 0,95, salen 85–135 A, empezando en 110–115 A. Para 8–10 mm lo adecuado es un electrodo de 4,0 mm a 140–180 A en 2–3 pasadas.
¿Cómo se reanuda un cordón sin que quede un agujero ni un bulto?
Pica la escoria del cráter, ceba sobre el cordón justo delante del cráter, vuelve con el arco al cráter y detente hasta llenarlo; solo entonces sigue avanzando. Arrancar en el cráter frío deja un agujero; arrancar demasiado lejos, un bulto.
¿Por qué se apaga el arco con una alargadera larga?
Porque la tensión se pierde en el cable en lugar de llegar al arco. Revisa la sección del cable, la pinza de masa y los empalmes. Es mucho más frecuente que un equipo averiado.
¿De verdad hay que resecar los electrodos básicos?
Sí, si la unión importa. El revestimiento básico absorbe humedad del aire, la humedad se convierte en hidrógeno en el arco, y el hidrógeno provoca fisuración en frío un día después de que el cordón pareciera perfecto. Lo habitual: dos horas a 300–350 °C y luego termo a 100–150 °C. Los rutilos no lo necesitan.
Actualizado: