Soldadura MIG/MAG: modos de transferencia y ajustes
Procesos 131 y 135 en EN ISO 4063, GMAW en la numeración americana. Un hilo que avanza sin parar y que es a la vez electrodo y metal de aporte, bajo una pantalla de gas: el proceso manual de mayor rendimiento en casi cualquier taller.
Respuesta corta
MIG y MAG son los procesos 131 y 135: la misma máquina, la diferencia está solo en el gas — inerte para aluminio y cobre, activo para acero. La intensidad no se ajusta: se ajusta la velocidad de hilo y la intensidad va detrás. La tensión fija la longitud de arco y la forma del cordón.
Cómo se llama
| Cómo se llama | Denominación |
|---|---|
| En la norma (ISO 4063) | 131 — Soldeo MIG con hilo macizo en gas inerte; 135 — Soldeo MAG con hilo macizo en gas activo |
| Número de proceso | 131, 135 |
| Abreviatura internacional | MIG · GMAW · MAG |
| En el taller | Soldadura MIG/MAG |
Tres nombres para lo mismo. La especificación del procedimiento y el certificado del soldador llevan la denominación de la norma con su número; el anuncio de trabajo y el taller usan la abreviatura; un plano americano usa la suya. Conviene conocer las tres: es el mismo trabajo y en cada papel aparece distinto.
El arco se regula solo
El hilo avanza a una velocidad fijada y la fuente mantiene la tensión constante. Si el arco se acorta, sube la intensidad, el hilo se funde más deprisa y el arco recupera su longitud; si se alarga, ocurre lo contrario. El arco regula su propia longitud varios cientos de veces por segundo, y eso es lo que hace el proceso fácil de aprender y difícil de controlar con precisión.
La consecuencia práctica es que no ajustas la intensidad. Ajustas la velocidad de hilo y la intensidad viene detrás: lo tienes en velocidad de hilo. El mando de tensión fija la longitud de arco y, con ella, la forma del cordón.
Modos de transferencia: arco corto, globular, spray y pulsado
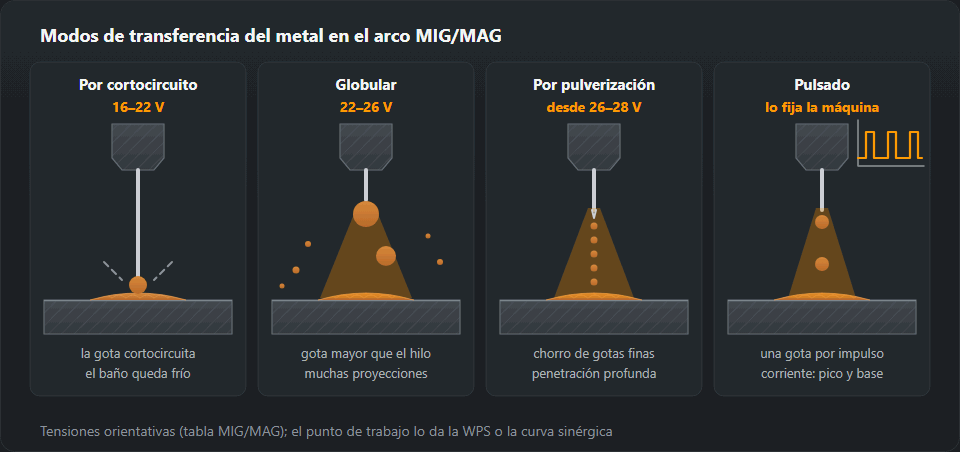
Cómo pasa el hilo fundido al baño decide la penetración, las proyecciones y las posiciones en las que se puede soldar. En la soldadura MAG 135 —hilo macizo con gas activo, número de proceso según ISO 4063— se distinguen cuatro modos. Tres se ajustan con los mismos dos mandos, velocidad de hilo y tensión; el cuarto necesita una fuente pulsada. Las tensiones de abajo salen de la tabla del final de este apartado.
Arco corto (cortocircuito)
La gota de la punta del hilo toca el baño y cierra el circuito, el arco se apaga, la corriente de cortocircuito estrangula el puente, la tensión superficial absorbe la gota y el arco se reenciende: de 50 a 200 veces por segundo a 16–22 V. El baño queda pequeño y frío: chapa hasta 3 mm, raíces, holguras, todas las posiciones, vertical ascendente (PF) y sobre cabeza incluidas. Gas: mezcla M21 o CO₂ puro (más proyecciones, más penetración). Al oído, un crepitar rápido y regular; en la pieza, un cordón estrecho y algo abombado. Su punto débil es la falta de fusión en los bordes de chapas más gruesas. Si el equipo tiene mando de inductancia, más inductancia da un arco más blando y un baño más fluido con menos proyecciones; menos inductancia, un arco más seco y frío.
Transferencia globular
Entre 22 y 26 V la gota crece por encima del diámetro del hilo, se balancea en la punta y cae de forma irregular, a veces con un cortocircuito que la hace estallar. Con CO₂ puro, por encima del arco corto la transferencia es globular casi siempre. Al oído, chasquidos y petardeo irregulares; en la pieza, bolas gruesas de proyección junto al cordón y penetración irregular. La fila de 5–6 mm de la tabla de ajustes (22–25 V) cae justo en esta banda: si el arco aún crepita regular, estás en lo alto del arco corto; si petardea, baja la tensión o sube los dos mandos hasta el spray. Qué hace el baño en cada modo lo explica la página del baño de fusión.
Transferencia spray (pulverización)
Desde 26–28 V y con intensidad suficiente, la gota se suelta antes de llegar al baño: gotas finas vuelan en chorro a lo largo del eje del hilo, sin cortocircuitos. Solo ocurre con gas rico en argón —en la tabla de hilos, Ar + 15–20 % CO₂—; con CO₂ puro no hay spray. Uso: metal desde 5 mm, posición plana PA y, en ángulo, también PB; pasadas de relleno y de peinado. Penetración profunda, cordón liso casi sin proyecciones y un siseo constante, que aquí es lo correcto. Fuera de posición, el baño grande se escurre.
Arco pulsado
La fuente alterna entre una corriente de base, que solo mantiene el arco vivo, y un pico por encima del umbral de spray, que suelta exactamente una gota. La intensidad media queda baja: transferencia tipo spray con un calor apto para posiciones y chapa fina. Aquí no se fija tensión: la máquina sigue una curva sinérgica para el metal, el hilo y el gas; tú eliges velocidad de hilo o espesor y corriges la longitud de arco. Al oído, un zumbido regular; en la pieza, escamas regulares sin proyecciones.

Cómo pasar de un modo a otro
- Arco corto → spray: sube velocidad de hilo y tensión a la vez, en pasos pequeños. El crepitar se vuelve irregular (cruza rápido la banda globular), luego pasa a un siseo constante y las proyecciones desaparecen. Si sigue petardeando, el gas lleva demasiado CO₂ o la intensidad es baja para ese diámetro.
- De vuelta, por ejemplo para un cordón en vertical: baja los dos mandos juntos hasta que el crepitar vuelva a ser regular.
| Transferencia | Tensión | Cómo es | Dónde se usa |
|---|---|---|---|
| Por cortocircuito | 16–22 V | El arco se apaga y reenciende 50–200 veces por segundo, el baño es frío | Metal fino, raíz del cordón, todas las posiciones |
| Globular | 22–26 V | Muchas proyecciones, gotas mayores que el hilo: zona de transición entre cortocircuito y pulverización | Espesores medios (5–6 mm) con CO₂ y mezclas por debajo de la corriente de pulverización; en producción lo sustituye cada vez más el pulsado |
| Por pulverización | desde 26–28 V | Chorro continuo de gotas finas, casi sin proyecciones, penetración profunda | Metal desde 5 mm, posición plana, mezclas con argón |
| Pulsado | lo fija la máquina | Una gota por impulso, bajo aporte térmico | Inoxidable, aluminio, metal fino; exige una buena máquina |
El gas
Argón con un 15–25 % de CO₂ —grupo M21 de la EN ISO 14175, por ejemplo 82/18— cubre casi todo el trabajo en acero. Más CO₂ significa más penetración y más proyecciones; menos, una cara más limpia y acceso al spray. El CO₂ puro es barato, penetra bien y salpica. El inoxidable pide argón con un 2 % de CO₂ u oxígeno; el aluminio, argón puro. La calculadora de gas da la mezcla con su designación EN ISO 14175.
El caudal habitual va de 10 a 16 l/min. Subirlo más no mejora nada a partir de un punto: el chorro se vuelve turbulento y empieza a arrastrar aire. Los poros son más veces una corriente de aire, un latiguillo con fuga o una tobera atascada de proyecciones que un caudal bajo.
| Metal | Hilo | Gas |
|---|---|---|
| Acero al carbono | ER70S-6, G3Si1 | CO₂ o Ar + 15–20 % CO₂ |
| Acero inoxidable | ER308L, ER316L, ER309L | Ar + 2 % CO₂ o Ar + 2 % O₂ |
| Aluminio | ER4043 (Si), ER5356 (Mg) | Ar 99,99, para gruesos Ar + He |
| Acero galvanizado | ER70S-6, hilo tubular | Ar + CO₂, la extracción es obligatoria |
Un punto de partida que funciona
Para hilo de 1,2 mm en Ar/18 CO₂ sobre acero de 5 mm: unos 220 A, que son aproximadamente 6,5 m/min de hilo, a 24–25 V, con 12 mm de longitud libre. Escucha el arco: en arco corto tiene que sonar como tocino friéndose en la sartén, un crepitar rápido y regular. Un chasquido lento e irregular significa demasiada tensión para la velocidad de hilo; un tartamudeo áspero, lo contrario.

Lo que se estropea
Los fallos de alimentación dominan la lista de averías: sirga gastada, punta de contacto ovalada, presión de rodillos puesta a ojo, o la antorcha enrollada en el suelo. Síntomas y remedios en problemas de alimentación del hilo. La segunda queja más frecuente, la falta de fusión en arco corto, es un problema de técnica y de calor y no del equipo — está en falta de fusión y penetración.
Ajustes según el espesor
| Espesor, mm | Hilo, mm | Intensidad, A | Tensión, V | Gas, l/min |
|---|---|---|---|---|
| 0,8–1,0 | 0,6–0,8 | 40–70 | 15–17 | 8–10 |
| 1,5–2 | 0,8 | 70–110 | 17–19 | 10–12 |
| 3 | 0,8–1,0 | 110–150 | 19–21 | 12–14 |
| 5–6 | 1,0–1,2 | 160–220 | 22–25 | 14–16 |
| 8–10 | 1,2 | 220–280 | 26–29 | 16–18 |
| 12+ | 1,2–1,6 | 280–350 | 29–32 | 18–20 |
La tabla completa con velocidad de hilo, TIG, chapa fina y tubo: Parámetros MIG/MAG y TIG.
Síntomas y qué comprobar
| Síntoma | Qué comprobar |
|---|---|
| Poros en el cordón | Caudal de gas, tobera obstruida, corriente de aire, óxido y pintura en el borde |
| El hilo chisporrotea y se rompe | Punta de contacto gastada, presión de rodillos, sirga obstruida |
| El hilo avanza a tirones | Sirga para otro diámetro, manguera doblada, ranura de rodillo equivocada |
| Muchas proyecciones | Tensión demasiado baja, CO₂ puro, excesiva salida de hilo |
| Perforaciones en metal fino | Intensidad alta: suelda por puntos o cortando el arco |
Técnica de antorcha: empujar o arrastrar
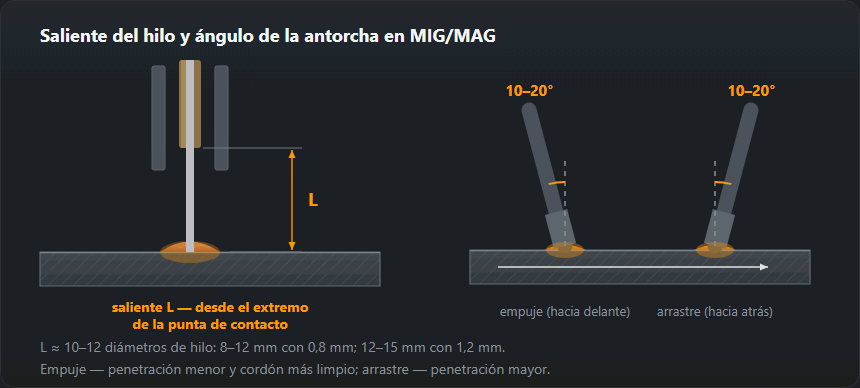
La antorcha se inclina 10–20° respecto a la vertical en el sentido de avance, como en el dibujo del saliente de arriba. Empujando el arco apunta al metal frío delante del baño: menos penetración, cordón más ancho y plano, y la unión a la vista; para chapa fina y pasadas de peinado. Arrastrando el arco sopla sobre el baño: penetración más profunda y estrecha y cordón más alto; el hilo tubular con escoria se arrastra siempre. Más de 20° tumba el chorro de gas, que arrastra aire: poros. En sentido transversal, perpendicular a la chapa en una unión a tope, en la bisectriz en un cordón en ángulo y algo hacia la pieza más gruesa si los espesores difieren.
Longitud libre del hilo: de 10 a 15 diámetros, es decir, 10–15 mm con hilo de 1,0 mm y 12–18 mm con 1,2 mm. Más saliente a la misma velocidad de hilo significa menos intensidad, menos penetración, peor protección y más proyecciones; menos saliente, proyecciones en la tobera y punta quemada. Si el saliente baila, baila el ancho del cordón.
Oscilación: en MAG lo normal es el cordón recto sin oscilar. Se oscila en peinados anchos y en vertical ascendente: en PF un triángulo pequeño, con la pausa en los bordes y no en el centro, o saldrá joroba en el medio y mordeduras en los bordes. Toda la técnica en soldadura vertical ascendente.
Velocidad de hilo y tensión, siempre en pareja
La velocidad de hilo es la intensidad; la tensión, la longitud de arco. En cada fila de la tabla de ajustes suben juntas. El orden es siempre el mismo: velocidad de hilo según espesor, tensión en un retal de menos a más hasta un crepitar regular y, al final, la velocidad de avance. Cómo suena y cómo se ve una pareja mal ajustada está en la lista de más abajo.
Ejemplo resuelto: chapa de 3 y de 10 mm
Acero de 3 mm, hilo de 1,0 mm, M21. La fila de 3 mm da 110–150 A, 19–21 V y 12–14 l/min. Mitad del rango: 130 A —con la fórmula de la calculadora de velocidad de hilo, 5,5 m/min—, 20 V y 13 l/min, saliente de 10–15 mm. 20 V está en la banda del arco corto, así que vale cualquier posición. En vertical ascendente, el extremo bajo de la fila: 110 A = 4,5 m/min a 19 V. Para chapas aún más finas: soldar chapa fina.
Acero de 10 mm, ángulo en PA/PB, hilo de 1,2 mm, M21. Fila de 8–10 mm: 220–280 A, 26–29 V, 16–18 l/min. Mitad: 250 A = 7,5 m/min a 27–28 V, saliente de 12–18 mm: por encima del umbral de spray, y con M21 el spray aparece; con CO₂ puro los mismos ajustes darían gotas gruesas. El mismo cordón en vertical: varias pasadas en arco corto hasta 22 V o pulsado.
Defectos por el aspecto del cordón y por el sonido
- Traqueteo duro, la antorcha rebota: más tensión o menos hilo.
- Siseo con ajustes de arco corto: menos tensión (en spray el siseo es normal).
- Chasquidos y bolas gruesas de proyección: banda globular o demasiado CO₂.
- Cordón alto y estrecho «apoyado» sobre la chapa: poca tensión o demasiada velocidad; ojo con la falta de fusión.
- Surco a lo largo del borde: demasiada tensión, ángulo excesivo, pausa en el centro de la oscilación; ver mordedura.
- Cordón ora ancho, ora estrecho: avance o saliente irregulares.
Ejercicios de práctica
- Escalera de tensión: cinco cordones sobre chapa de 3 mm en PA con los ajustes del primer ejemplo, un paso de tensión por cordón. Objetivo: volver a encontrar sin pruebas el cordón de crepitar regular y bordes planos.
- Empujar contra arrastrar: dos cordones, cortar en sección y lijar: arrastrando la penetración debe ser claramente mayor.
- Saliente: 10 mm frente al doble; comparar proyecciones y ancho.
- Prueba de rotura en ángulo: unión en T de 3 mm en PB; después se dobla el alma hasta que rompa el cordón. Fundido hasta el vértice: aprobado; una franja lisa en la raíz: falta de fusión.
- Umbral de spray: chapa de 10 mm, M21, subir los dos mandos hasta que el crepitar pase a siseo, y anotar los valores de tu máquina.
Preguntas frecuentes
¿Qué diferencia hay entre MIG y MAG?
Solo el gas. MIG usa gas inerte —argón o argón con helio— y es lo que se emplea en aluminio y cobre. MAG usa una mezcla activa con CO₂ u oxígeno y es lo del acero. El equipo y la técnica son los mismos, por eso todo el mundo dice «MIG» para las dos cosas y la placa del equipo pone MIG/MAG.
¿Empujar o arrastrar?
Empujando sale un cordón más plano y ancho, con menos penetración y mejor visión de la unión; arrastrando, más penetración y un cordón más estrecho. En acero con hilo macizo valen las dos: elige una y sé constante. Con hilo tubular se arrastra, porque la escoria tiene que quedar detrás del baño.
¿Por qué salen poros al aire libre?
El viento. Unos 2 m/s bastan para arrancar la protección de gas —la AWS D1.1 admite en los procesos con gas como máximo 8 km/h (unos 2,2 m/s) junto al cordón—, y eso es una corriente suave por una puerta abierta. Apantalla la zona, o pásate a MMA o a hilo tubular autoprotegido, que llevan su protección consigo.
¿Qué significa soldadura MAG 135?
135 es el número de proceso de ISO 4063: soldeo MAG con hilo macizo en gas activo. En el mismo grupo están el 131 (MIG con hilo macizo en gas inerte), el 136 (MAG con hilo tubular con fundente) y el 138 (MAG con hilo tubular de relleno metálico). El número va en el WPS, en el certificado del soldador y en el plano. Equipo y antorcha son los mismos para 135, 136 y 138; cambia el hilo y a menudo el gas.
¿Qué modo de transferencia para chapa fina y en posición?
Arco corto (16–22 V) o pulsado. Los dos mantienen el baño lo bastante pequeño para vertical ascendente y sobre cabeza. El spray es para metal desde 5 mm en posición plana y para ángulos en PB; fuera de posición su baño se escurre.
¿Por qué el arco sisea en lugar de crepitar?
Con ajustes de arco corto, el siseo indica que la tensión es alta para esa velocidad de hilo: el arco es largo y las gotas grandes. Baja la tensión o sube el hilo. En transferencia spray, en cambio, un siseo constante sin chasquidos es justo el sonido correcto.
Actualizado: