Soldadura oxiacetilénica 311
311 es el número ISO 4063 de la soldadura oxiacetilénica (OAW): una llama de acetileno y oxígeno funde juntos los bordes y la varilla, sin corriente eléctrica. Más abajo: boquilla según el espesor, consumo de gas en l/h y presiones. Un proceso que debía desaparecer y no desapareció. En chapa fina, en reparaciones y allí donde no hay corriente, la llama de acetileno y oxígeno sigue haciendo lo que el arco no sabe: calentar despacio y dejar ver el baño sin prisa.
Cómo se llama
| Cómo se llama | Denominación |
|---|---|
| En la norma (ISO 4063) | 311 — Soldeo oxiacetilénico |
| Número de proceso | 311 |
| Abreviatura internacional | OAW |
| En el taller | Soldadura oxiacetilénica 311 |
Tres nombres para lo mismo. La especificación del procedimiento y el certificado del soldador llevan la denominación de la norma con su número; el anuncio de trabajo y el taller usan la abreviatura; un plano americano usa la suya. Conviene conocer las tres: es el mismo trabajo y en cada papel aparece distinto.
Dónde sigue ganando
- Chapa de 0,5 a 3 mm. La llama calienta con más suavidad que el arco, así que perforar cuesta más, no menos.
- Sin alimentación. Dos botellas y un soplete funcionan donde no hay generador ni lo va a haber.
- Reparaciones y tubos de diámetro pequeño, donde la antorcha sencillamente no entra.
- Soldadura fuerte de fundición y chapa galvanizada: el mismo soplete, otro proceso y otro número.
El número 311 designa la soldadura de acetileno y oxígeno; el 312 es propano con oxígeno y el 313, hidrógeno con oxígeno. Lista completa en la tabla ISO 4063.
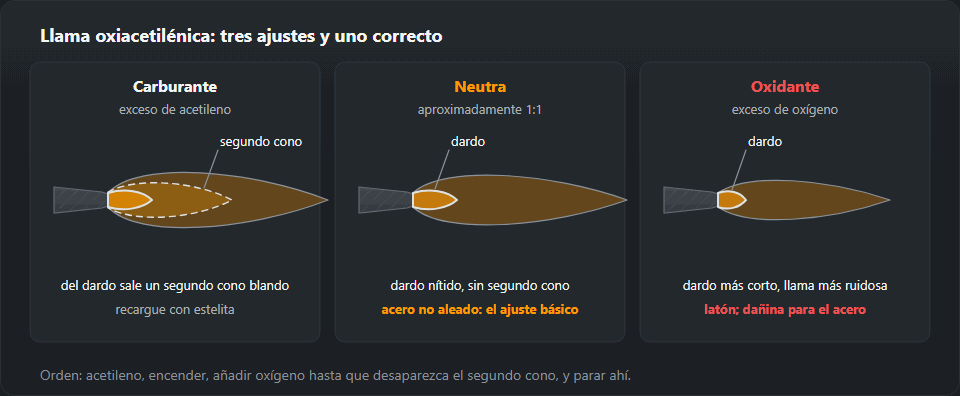
La llama: tres ajustes y uno correcto
| Llama | Qué aspecto tiene | Para qué |
|---|---|---|
| Carburante exceso de acetileno |
Del dardo sale un segundo cono, blando | Recargue con aleaciones duras, estelitas |
| Neutra aproximadamente 1:1 |
Dardo de contorno nítido, sin segundo cono | Acero no aleado — variante básica |
| Oxidante exceso de oxígeno |
Dardo más corto, llama más ruidosa y afilada | Latón; para el acero es perjudicial |
Se ajusta siempre en el mismo orden: abrir el acetileno, encender e ir añadiendo oxígeno hasta que desaparezca el segundo cono. El punto en que desaparece es la llama neutra, y ahí se para. Para el acero, todo lo demás es un error, no un estilo.

Varilla y espesor
El diámetro de la varilla se elige con la regla d = s/2 + 1:
para chapa de 2 mm, varilla de 2 mm; para 4 mm, varilla de
3 mm. Una varilla demasiado gruesa se lleva el calor del baño y, en vez de
fusión, da un pegado que parece un cordón hasta que se dobla.
Hasta 3 mm se suelda a izquierdas: el soplete va detrás de la varilla, la llama recorre material frío y la penetración es menor. Por encima, a derechas: la llama pasa sobre el cordón ya hecho, lo recalienta y da mayor penetración. Cambiar de sentido no es cuestión de comodidad, sino control de la cantidad de calor.
Lo que no se hace en este proceso
El acetileno es inflamable e inestable al comprimirlo; el oxígeno no arde por sí solo, pero mantiene la combustión de forma violenta. De ahí dos reglas sin excepciones: la botella de oxígeno no se toca con las manos engrasadas — el aceite con oxígeno a presión se inflama solo — y los antirretorno de llama deben ir en los dos manorreductores, no solo en el de acetileno.
La botella de acetileno trabaja de pie. Tumbada, cede la acetona en la que el acetileno está disuelto, y entonces el soplete empieza a comportarse de un modo que los ajustes no explican. El resto de las reglas — trabajos con riesgo de incendio.
Boquillas del soplete: tamaño según espesor y consumo de gases
En la soldadura oxiacetilénica 311 la potencia de la llama se fija con el tamaño de la boquilla, no con las válvulas. Cada tamaño tiene su rango de espesores de acero y su consumo:
| Boquilla, tamaño | Espesor de acero, mm | Oxígeno, l/h | Acetileno, l/h |
|---|---|---|---|
| 1 | 0,5–1 | 90 | 80 |
| 2 | 1–2 | 170 | 155 |
| 3 | 2–4 | 300 | 280 |
| 4 | 4–6 | 550 | 510 |
| 5 | 6–9 | 800 | 730 |
| 6 | 9–14 | 1200 | 1100 |
| 7 | 14–20 | 1900 | 1750 |
Soplete de inyector, oxígeno a 2,5 bar y acetileno a 0,2–0,5 bar. Valores de las tablas de proveedores de sopletes (dieschweissprofis.de, ewo.de); un soplete concreto puede variar: consulta su placa.
Cómo leer la tabla
Se gasta solo un poco más de oxígeno que de acetileno —alrededor de 1,1 a 1—, y eso es justamente la llama neutra de la tabla de arriba. El consumo crece más o menos en proporción al espesor: la boquilla de 4–6 mm quema más de seis veces el acetileno de la de chapa de 0,5–1 mm. Con las válvulas del soplete se afina la llama dentro de una misma boquilla; intentar «cerrar» una boquilla grande para chapa fina acaba en petardeos y retroceso de llama, y «abrir» una pequeña para acero grueso, en pegado en lugar de fusión.
Dos ejemplos
- Chapa de 2 mm, unión a tope. Boquilla n.º 2 (1–2 mm): 155 l/h de acetileno y 170 l/h de oxígeno. Varilla según la regla d = s/2 + 1 = 2 mm, soldadura a izquierdas. Media hora de llama son unos 78 l de acetileno y 85 l de oxígeno.
- Chapa de 6 mm. Boquilla n.º 4 (4–6 mm): 510 l/h de acetileno, 550 l/h de oxígeno. Varilla 6/2 + 1 = 4 mm, soldadura a derechas, porque por encima de 3 mm la llama tiene que calentar el cordón ya hecho. Con ese caudal una sola botella de acetileno va forzada: con boquillas grandes se acoplan botellas en batería para no arrastrar acetona.
Presiones, apagado y retroceso de llama
- Presiones de trabajo de un soplete de inyector: oxígeno a unos 2,5 bar, acetileno a 0,2–0,5 bar. El acetileno no se sube por encima de lo que pide el soplete: más presión no da una llama más fuerte, solo más riesgo.
- Apagado: primero la válvula de acetileno del soplete y después la de oxígeno. Al terminar se cierran las botellas y se purgan las mangueras.
- Petardeos en el soplete: casi siempre boquilla recalentada o sucia, poco caudal o tocar el baño. Se apaga, se enfría y se limpia la boquilla; no se sigue soldando «a petardazos».
- Retroceso de llama —siseo y silbido en el mango— significa cerrar enseguida las válvulas del soplete y de las botellas. Solo se vuelve a trabajar tras encontrar la causa y revisar las válvulas antirretorno de los reguladores.
Errores que se ven en el cordón
- Chispas y cordón gris y poroso en acero: llama oxidante; añade acetileno hasta que el dardo vuelva a ser nítido, pero sin el segundo penacho.
- Agujeros en chapa fina: boquilla demasiado grande o calentar mucho en un punto; baja de boquilla, avanza más rápido, puntea más a menudo.
- El cordón «se apoya» sobre los bordes: boquilla pequeña o varilla gruesa; el baño no abarca los bordes y la varilla se funde en la llama y no en el baño.
- Deformaciones grandes: la llama calienta una zona más ancha que el arco; puntea de forma simétrica y suelda por tramos.
Gas o TIG para chapa fina
Los dos procesos son lentos y permiten aportar la varilla por separado. El TIG da una zona afectada térmicamente más estrecha y menos deformación, pero necesita corriente y argón. La llama gana donde no hay electricidad, en reparaciones de campo y en la soldadura fuerte con el mismo soplete. La comparación con el arco está en la página de soldadura TIG, y los números de los procesos afines (312, 313, 971), en la tabla ISO 4063.
Qué sigue
Chapa fina con otros métodos — soldar chapa fina. Números y abreviaturas de los procesos — tabla ISO 4063. La variante por arco para esas mismas reparaciones — MMA.
Preguntas frecuentes
¿Qué diámetro de varilla tomo?
La regla es sencilla: d = s/2 + 1, donde s es el espesor de la chapa en milímetros. Para chapa de 2 mm sale varilla de 2 mm; para 4 mm, de 3 mm. Una varilla más gruesa enfría el baño y, en vez de penetración, da un pegado superficial.
¿Cómo se reconoce la llama neutra?
Por el dardo. Con exceso de acetileno, del dardo sale un segundo cono, blando: esa es la llama carburante. Al ir quitando acetileno se llega a que ese cono desaparezca; queda un dardo de contorno nítido, y esa es la llama neutra. Seguir quitando da la llama oxidante, más corta y más ruidosa.
¿En qué se diferencia la soldadura oxiacetilénica de la soldadura fuerte con llama?
En si se funde el metal base. Al soldar (311) los bordes y la varilla funden juntos. En la soldadura fuerte (971) los bordes quedan intactos y la unión la sostiene un metal de aporte de menor temperatura de fusión que los moja. Por eso así se unen la fundición y la chapa galvanizada, donde fundir el material base sería perjudicial.
¿Qué presión de oxígeno y acetileno para soldadura oxiacetilénica?
Para un soplete de inyector las tablas de los fabricantes dan oxígeno a unos 2,5 bar y acetileno a 0,2–0,5 bar. La potencia de la llama se cambia con el tamaño de boquilla, no subiendo la presión del acetileno.
¿Qué boquilla para chapa de 2 mm?
La n.º 2, pensada para 1–2 mm; gasta unos 155 l/h de acetileno y 170 l/h de oxígeno. Con ella, varilla de 2 mm y soldadura a izquierdas.
¿Cuánto acetileno gasta un soplete por hora?
Según la boquilla: desde unos 80 l/h con la de chapa de 0,5–1 mm, pasando por 280 l/h con la de 2–4 mm, hasta 510 l/h con la de 4–6 mm. De oxígeno se gasta alrededor de un 10 % más.
Actualizado: