Soldadura TIG: arco, wolframio y aporte
Proceso 141 según ISO 4063 (TIG con material de aporte; el 142 es sin aporte), GTAW en la terminología americana. Un electrodo de wolframio que no se consume, una protección inerte y una varilla que se añade a mano: el proceso más lento del taller y el que da los cordones más limpios.
Respuesta corta
El TIG (141 con aportación, 142 sin ella; GTAW) es un arco entre un electrodo de wolframio y la pieza bajo argón. La intensidad sale a unos 30–45 A por milímetro de espesor en DC−: 3 mm piden 90–130 A y 6–8 mm, 180–250 A. Para aluminio en AC se usa un 20–30 % más de intensidad y 2–4 l/min más de argón. Ejemplo: inoxidable de 1,5 mm, wolframio de 1,6 mm, 50–90 A, varilla de 1,6 mm y argón a 6–8 l/min; el posgás, de 1 s por cada 10 A.
Cómo se llama
| Cómo se llama | Denominación |
|---|---|
| En la norma (ISO 4063) | 141 — Soldeo TIG con varilla maciza |
| Número de proceso | 141 |
| Abreviatura internacional | TIG · GTAW |
| En el taller | Soldadura TIG |
Tres nombres para lo mismo. La especificación del procedimiento y el certificado del soldador llevan la denominación de la norma con su número; el anuncio de trabajo y el taller usan la abreviatura; un plano americano usa la suya. Conviene conocer las tres: es el mismo trabajo y en cada papel aparece distinto.
Por qué es distinto
En todos los demás procesos de arco el electrodo es también el aporte, así que calor y deposición van juntos: más metal significa más calor, quieras o no. El TIG los separa. El arco pone el calor, la varilla pone el metal, y tú decides cuánto de cada cosa. Esa es la razón de ser del proceso, y por eso se queda con la chapa fina, las pasadas de raíz y todo lo que se va a ver.
Polaridad y tipo de corriente

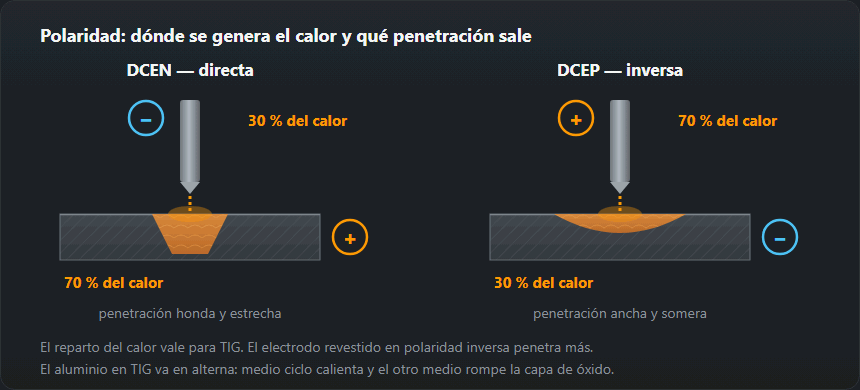
DC− para acero, inoxidable, titanio y cobre: el electrodo se mantiene relativamente frío y el calor va a la pieza, así que la penetración es buena y el wolframio dura.
Alterna para aluminio y magnesio: el semiciclo positivo rompe la capa de óxido (el porqué, en las preguntas frecuentes). Los inversores modernos permiten ajustar el balance —más tiempo en negativo para penetrar, más en positivo para limpiar— y la frecuencia, que estrecha o ensancha el cono del arco.
DC+ prácticamente no se usa: mete el calor en el electrodo y lo funde.
| Modo | Metales | Por qué |
|---|---|---|
| DC− (polaridad directa) | Acero, inoxidable, titanio, cobre | El calor va a la pieza, el wolframio se calienta poco, penetración profunda |
| AC (alterna) | Aluminio, magnesio y aleaciones | El semiciclo positivo rompe la capa de óxido |
| DC+ (polaridad inversa) | Prácticamente no se usa | El wolframio se recalienta y se funde |
Wolframio y afilado
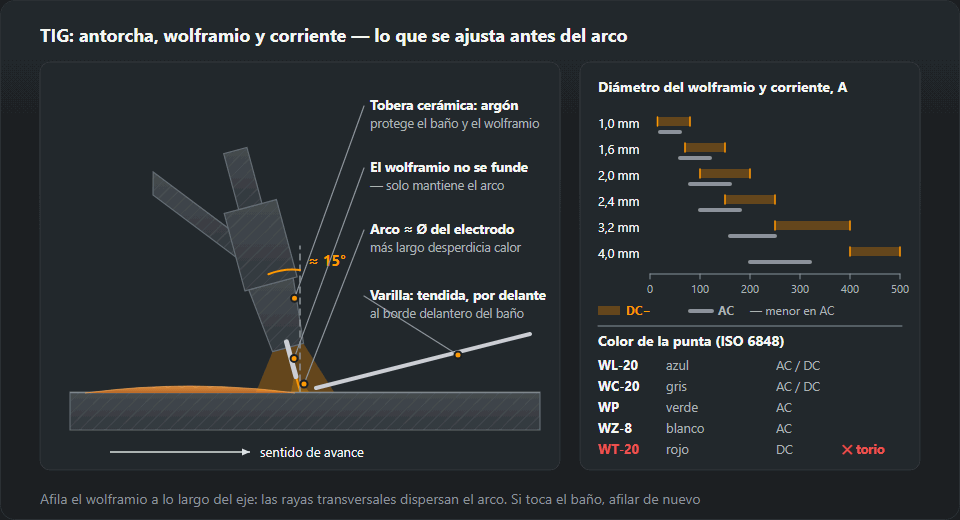
El de lantano (azul) sirve para casi todo, en continua y en alterna. El wolframio puro (verde) es la elección tradicional en alterna y forma la bola que ese modo aprovecha. Los toriados rojos conviene evitarlos: el polvo de afilado es ligeramente radiactivo y los de lantano igualan sus prestaciones. Diámetro y ángulo salen de la intensidad — la calculadora de wolframio da los dos, más la tobera y el caudal.
Afila en el sentido del eje. Las marcas del afilado guían el arco, así que las marcas transversales lo hacen bailar y no hay técnica que lo arregle.

Gas y purga
Argón, 6 a 12 l/min, con un posgás suficiente para proteger el wolframio y el baño mientras se enfrían (la regla de tiempos, más abajo). El argón con un 2 a 5 % de hidrógeno se usa en inoxidable austenítico y en aleaciones de níquel para subir el calor y dejar la superficie más limpia. No sirve para aceros al carbono, ferríticos, martensíticos ni dúplex: el hidrógeno trae fisuración y poros.
En tubo de inoxidable y de titanio, el reverso de la raíz necesita su propia protección: una raíz oxidada sale gris y quebradiza y es chatarra.
| Espesor, mm | Wolframio, mm | Intensidad DC−, A | Varilla, mm | Argón, l/min |
|---|---|---|---|---|
| 0,5–1,0 | 1,0–1,6 | 20–50 | 1,0–1,6 | 5–7 |
| 1,5–2,0 | 1,6 | 50–90 | 1,6 | 6–8 |
| 3,0 | 2,0–2,4 | 90–130 | 2,0–2,4 | 7–9 |
| 4,0–5,0 | 2,4 | 130–180 | 2,4–3,0 | 8–10 |
| 6,0–8,0 | 3,2 | 180–250 | 3,0–4,0 | 10–12 |
La tabla completa con velocidad de hilo, chapa fina y tubo: Parámetros MIG/MAG.
Amperaje por espesor para acero, inoxidable y aluminio, con tungsteno, varilla, argón y tobera en una sola tabla: Tabla de amperaje TIG.
El proceso en cifras
Las cifras con las que trabajan las calculadoras del sitio, una al lado de otra. El guion indica que el sitio no tiene dato para esa casilla.
| 141 TIG | 135 MAG, hilo macizo | 111 MMA, rutilo | 136 FCAW, hilo tubular | |
|---|---|---|---|---|
| Intensidad en la tabla de ajustes por espesor, A | 20–250 | 40–350 | 50–250 | — |
| Rendimiento térmico k (aporte térmico) | 0,6 | 0,8 | 0,8 | 0,8 |
| Rendimiento de depósito | 0,95 | 0,93 | 0,65 | 0,85 |
| Tasa de depósito, kg por hora de arco | 0,6 | 3,2 | 1,3 | 4,2 |
| Metal por pasada, mm² | 12 | 35 | 25 | 45 |
| Gas en el cálculo de coste, l/min | 8 | 13 | sin gas | 15 |
| Gas de protección y caudal, l/min | Ar 99,99, 6–10 | CO₂ o Ar+18 % CO₂, 10–16 | sin gas | — |
Fuentes: intensidad — tablas de ajustes por espesor de las páginas MIG/MAG, TIG y MMA; k — Aporte térmico; rendimiento, tasa de depósito, pasadas y gas del cálculo — Coste por metro de cordón, Metal depositado y pasadas; gas y rango de caudal — Consumo de gas. La tasa de depósito es por hora de arco encendido.
Ejemplo resuelto: soldadura en ángulo a5, 1 m, S355, PB
Unión en T de chapa S355 de 8 mm, soldadura en ángulo con garganta a = 5 mm, 1 m de longitud, posición PB. Lado z = a·√2 = 7,1 mm. Con un 10 % de sobreespesor la sección depositada es de 27,5 mm², es decir, 0,216 kg de metal de soldadura por metro. A partir de aquí solo cuentan estas cifras y los datos del proceso de la calculadora de coste.
| 141 TIG | |
|---|---|
| Ajuste de partida para chapa de 8 mm | wolframio Ø 3,2 mm, 180–250 A DC− |
| Pasadas: 27,5 mm² ÷ metal por pasada | 3 |
| Aporte a comprar, kg: metal depositado ÷ rendimiento | 0,23 |
| Tiempo de arco, min: metal depositado ÷ tasa de depósito | 21,6 |
| Gas, l: tiempo de arco × caudal | 173 |
Es solo el tiempo de arco. El armado, el punteado y la limpieza entre pasadas van aparte; la calculadora de coste los suma mediante el factor de arco.
La técnica
Longitud de arco parecida al diámetro del electrodo: los arcos largos desperdician calor y ensanchan el cordón. La antorcha se inclina unos 15° en el sentido del avance; la varilla entra con poco ángulo por delante, toca el borde delantero del baño, se funde en él y se retira, sin tocar nunca el wolframio. Tocar el wolframio significa parar y reafilar: la contaminación no se quema sola y deja inclusiones de wolframio en el cordón.
En inoxidable fino el enemigo es el calor, no la técnica. Puntea a menudo, usa respaldo de cobre cuando puedas y baja la intensidad según se calienta la chapa. Los ajustes prácticos están en cómo soldar chapa fina.
Cuándo meter la varilla y a qué velocidad avanzar lo marca el baño: las señales de que ya se ha extendido y ha mojado los bordes se explican en el baño de fusión.
Lo que cuesta
Tiempo. El TIG deposita una fracción de lo que deposita el MIG/MAG, y en un trabajo presupuestado eso domina todo lo demás: mete los dos en el coste por metro y la diferencia salta a la vista. Que es justo el argumento para usar TIG donde se gana el jornal: la raíz, el cordón visible, el espesor fino y el material que no admite otra cosa.
Errores típicos
| Síntoma | Causa |
|---|---|
| El wolframio se pone azul y luego negro | Poco gas, posgás corto, el wolframio sobresale demasiado de la tobera |
| Inclusiones de wolframio en el cordón | El electrodo tocó el baño o la varilla |
| Cordón gris y poroso en inoxidable | Sobrecalentamiento, sin protección de raíz, argón contaminado |
| El arco se desvía | Wolframio afilado en sentido transversal, soplo magnético, suciedad |
| El baño no moja el aluminio | Intensidad insuficiente, balance AC incorrecto, óxido sin quitar |
Qué ajustar antes del primer arco
- Pregás — 0,5–2 s. El gas tiene que llegar a la unión antes de cebar.
- Posgás — alrededor de 1 s por cada 10 A. A 150 A son 15 s: lo que tardan en enfriarse el wolframio y el cordón, y todo ese tiempo necesitan protección.
- Cebado. AF (alta frecuencia, sin contacto) como base; lift —tocar y levantar suave— cuando hay electrónica sensible cerca.
- Balance de AC — 60–70 % de negativo para el aluminio normal; más positivo si la superficie está muy oxidada.
- Rampa de bajada — 2–5 s, para que el cráter no se agriete.
Amperaje TIG según espesor: cómo leer la tabla
La tabla de espesores de arriba sale a unos 30–45 A por milímetro en DC−: 3 mm son 90–130 A, 6–8 mm, 180–250 A. La parte alta del rango es para soldaduras en ángulo y en T, donde el calor se va por dos chapas a la vez; la baja, para uniones a tope con separación. Comprueba el wolframio de la tabla con su capacidad de corriente —1,6 mm aguanta en DC− unos 70–150 A, 2,4 mm 150–250 A, 3,2 mm 250–400 A, menos en AC— y sube de diámetro si te acercas al tope. El aluminio en AC necesita un 20–30 % más de intensidad y 2–4 l/min más de argón que el acero del mismo espesor. Por encima de 8 mm se suelda en varias pasadas y con chaflán.
Tres ejemplos de parámetros
- Inoxidable de 1,5 mm, unión a tope. Fila 1,5–2,0 mm: wolframio de 1,6 mm, 50–90 A, varilla de 1,6 mm, argón 6–8 l/min. Empieza por la mitad baja, porque la chapa se calienta rápido. En tubo se añade la protección de la raíz por dentro, 4–8 l/min, y un posgás de 6–9 s a 60–90 A.
- Aluminio de 3 mm, soldadura en ángulo en AC. La fila de 3,0 mm da 90–130 A para acero; con un 20–30 % más, unos 110–170 A. Argón 7–9 l/min más 2–4, o sea, 9–13 l/min. Wolframio de 2,4 mm, porque el de 2,0 mm en AC se queda en torno a 160 A.
- Acero de 6 mm, unión en V. Fila 6,0–8,0 mm: wolframio de 3,2 mm, 180–250 A, varilla de 3,0–4,0 mm, argón 10–12 l/min. A 200 A el posgás ronda los 20 s. En la práctica el TIG suele poner solo la raíz y un proceso más rápido rellena.
Qué significan los números 141, 142 y 143
Los números vienen de la ISO 4063: 141 es TIG con material de aporte macizo (varilla o hilo), 142, TIG sin aporte, fundiendo solo los bordes, y 143, TIG con aporte tubular. «TIG 141» en una oferta de trabajo o en un WPS significa, por tanto, soldar con varilla de toda la vida. El mismo número figura en la homologación del soldador; lo que cubre un certificado concreto —espesores, diámetros de tubo, posiciones— se comprueba en la calculadora del rango de cualificación ISO 9606.
Qué significa el número en la WPS y en el certificado
Anotaciones tal como aparecen en los documentos y qué significa cada una para el certificado del soldador según ISO 9606-1.
| Anotación | Cómo se lee | Certificado del soldador |
|---|---|---|
141 | Soldeo TIG con varilla maciza | examen propio: otro número es otro proceso |
142 | Soldeo TIG sin metal de aportación | examen propio: otro número es otro proceso |
143 | Soldeo TIG con varilla tubular | examen propio: otro número es otro proceso |
141/135 | dos procesos en orden de soldeo: raíz — Soldeo TIG con varilla maciza; relleno y peinado — Soldeo MAG con hilo macizo en gas activo | cada número tiene que estar cubierto por la WPS y por el certificado de quien suelda esa parte de la unión |
En un examen con dos procesos, la ISO 9606-1 toma el espesor depositado s por separado para cada proceso (tabla 6, nota f; interpretaciones de ISO/TC 44/SC 11). El ejemplo de esas interpretaciones: una probeta a tope de 12 mm con 3 mm depositados por 138 y 9 mm por 136 cualifica 3–6 mm para 138 y 3–18 mm para 136, cada uno por separado; un solo proceso no se queda con el total s = 12 mm. La raíz sin respaldo solo puede soldarse después con el proceso que hizo la raíz en el examen.
El color del cordón en inoxidable: qué dice de la protección
La coloración en el inoxidable es un registro de lo bien que el gas protegió el metal caliente. Pajizo o azul claro es normal. Gris, mate y polvoriento significa que la protección falló: poco caudal, posgás corto, demasiado wolframio fuera de la tobera o una corriente de aire. Lo mismo por el reverso: una raíz sin gas de respaldo sale oscura y quebradiza. En titanio incluso un tono pajizo o violeta indica protección insuficiente. Las instalaciones alimentarias y farmacéuticas tienen criterios más estrictos que «se ve bien», y los fija la especificación del trabajo.
Cuatro fallos visibles y cómo corregirlos
- Arco abierto y ancho. Arco demasiado largo: acerca la antorcha a un diámetro de electrodo.
- Punta del wolframio en bola en DC. Demasiada intensidad para el diámetro o polaridad invertida: comprueba que la antorcha va al negativo.
- Puntos negros en un cordón de aluminio. La punta de la varilla salió de la protección y se oxidó; mantenla en el chorro de gas también entre aportes.
- Grieta en el cráter. Arco cortado de golpe: pon una rampa de 2–5 s o baja el pedal al final del cordón.
Qué gas va con cada material lo explica la elección del gas de protección; cuánto argón se gasta en un turno lo calcula la calculadora de consumo de gas.
Normas y referencias
Edición de la norma, apartado o tabla y lo que toma de ellos esta página. Los números se han comprobado en los índices que publican los editores de normas; los textos completos los venden los organismos de normalización.
- EN ISO 4063:2023, apartado 5.2 — los números de proceso 141, 142 y 143
- EN ISO 9606-1:2017 (ISO 9606-1:2012), apartado 5.2 — el rango de cualificación según el proceso de soldeo
Preguntas frecuentes
¿Por qué alterna para el aluminio?
Por la capa de óxido. La alúmina funde a unos 2050 °C y el metal que hay debajo a 660 °C, así que hay que romper esa piel antes de poder soldar nada. El semiciclo con el electrodo al positivo hace ese trabajo —el decapado catódico— mientras el semiciclo negativo mete el calor en la pieza. El mando de balance reparte el ciclo.
¿Por qué sale el cordón gris y mate?
Oxidación por poco gas o demasiada longitud libre de wolframio. En inoxidable un tono pajizo o azul claro es normal; gris y pulverulento significa que la protección falló. Revisa el caudal, el tiempo de posgás y cuánto sobresale el wolframio de la tobera — y en tubo, si hace falta purgar la raíz.
¿Hace falta pedal?
Para aprender no, pero cambia lo que puedes hacer. Poder bajar la intensidad según se calienta la chapa es lo que evita que los últimos 50 mm de un cordón en chapa fina se perforen, y es como se rellena un cráter sin dejar una fisura dentro.
¿Qué significa TIG 141?
Es el número del proceso en la ISO 4063: soldadura TIG con aporte macizo, es decir, varilla o hilo. El 142 es TIG sin aporte y el 143, con aporte tubular. El 141 aparece en las WPS y en la designación de la homologación del soldador.
¿Qué amperaje para soldar TIG chapa de 2 mm?
En acero e inoxidable con DC−: 50–90 A, wolframio de 1,6 mm, varilla de 1,6 mm y argón a 6–8 l/min. El aluminio de 2 mm en AC pide un 20–30 % más de intensidad.
¿Qué caudal de argón para TIG?
De 5–7 l/min en chapa de hasta 1 mm a 10–12 l/min en 6–8 mm, y 2–4 l/min más en aluminio. Más no es mejor: un chorro demasiado fuerte arrastra aire.
Actualizado: