TIG — аргонодугове зварювання неплавким електродом
141 — це TIG із присадковим прутком, 142 — TIG без присадки (оплавлення кромок). Метод для тих випадків, де шов важливіший за швидкість: нержавійка, алюміній, тонкий метал, кореневі проходи на трубах, харчове та декоративне обладнання. Позначення: GTAW (AWS), процеси 141 і 14x за ISO 4063.
Коротка відповідь
TIG (141 — із присадкою, 142 — без присадки; GTAW) — це дуга між вольфрамовим електродом і металом у середовищі аргону. Струм виходить близько 30–45 А на міліметр товщини за DC−: 3 мм — 90–130 А, 6–8 мм — 180–250 А. Для алюмінію на AC струм беруть на 20–30 % вищий, а аргону на 2–4 л/хв більше. Приклад: нержавійка 1,5 мм — вольфрам 1,6 мм, 50–90 А, присадка 1,6 мм, аргон 6–8 л/хв; продування після згасання дуги близько 1 с на кожні 10 А.
Як називається
| Як називається | Назва |
|---|---|
| У нормі (ISO 4063) | 141 — Зварювання TIG суцільним присадковим матеріалом |
| Номер процесу | 141 |
| Міжнародне скорочення | TIG · GTAW |
| У цеху | TIG — аргонодугове |
Три імені одного й того самого. У технологічній карті та у свідоцтві зварника стоїть назва з норми з номером, в оголошенні про роботу й у цеху — скорочення, на американському кресленику — своє позначення. Знати варто всі три: робота одна, а в документах виглядає по-різному.
Як це працює
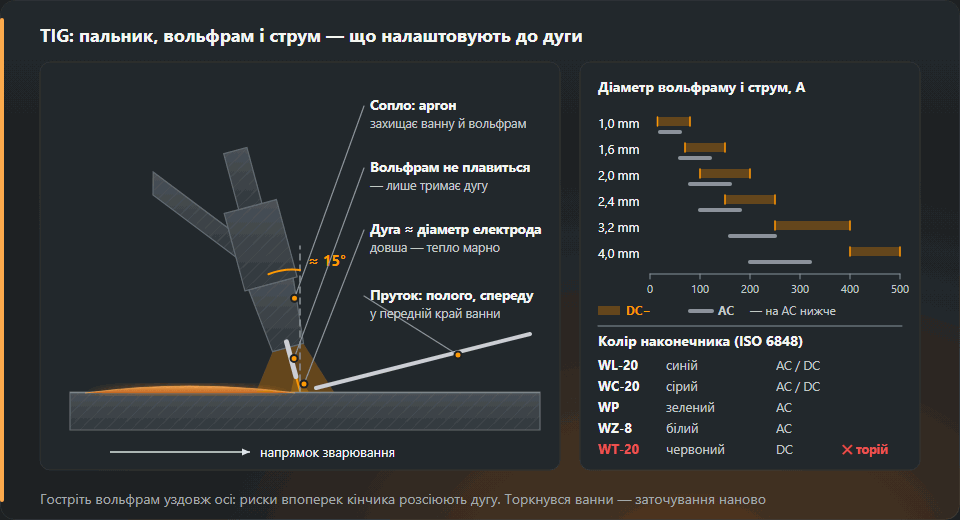
Дуга горить між вольфрамовим електродом і деталлю. Вольфрам не плавиться — він лише тримає дугу, а присадковий пруток зварник подає у ванну вільною рукою. Зона зварювання закрита аргоном із сопла пальника.
Звідси головна властивість методу: тепловкладення й кількість присадки керуються незалежно одне від одного. Можна проплавити кромку взагалі без присадки, а можна наплавити валик, майже не гріючи деталь. Жоден інший ручний метод такого не дає.
Рід струму

| Режим | Метали | Чому так |
|---|---|---|
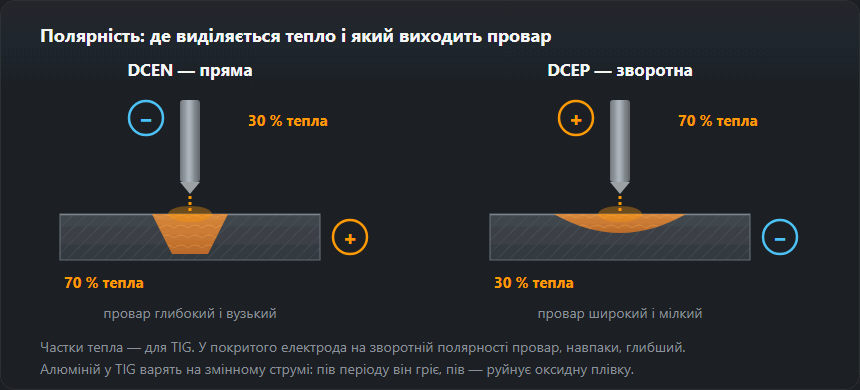
| DC− (пряма полярність) | Сталь, нержавійка, титан, мідь | Основне тепло йде в деталь, вольфрам гріється мало, проплавлення глибоке |
| AC (змінний) | Алюміній, магній і сплави | Позитивний півперіод руйнує оксидну плівку |
| DC+ (зворотна полярність) | Практично не застосовується | Вольфрам перегрівається й оплавляється |
Режими за товщиною
| Товщина, мм | Вольфрам, мм | Струм DC−, А | Присадка, мм | Аргон, л/хв |
|---|---|---|---|---|
| 0,5–1,0 | 1,0–1,6 | 20–50 | 1,0–1,6 | 5–7 |
| 1,5–2,0 | 1,6 | 50–90 | 1,6 | 6–8 |
| 3,0 | 2,0–2,4 | 90–130 | 2,0–2,4 | 7–9 |
| 4,0–5,0 | 2,4 | 130–180 | 2,4–3,0 | 8–10 |
| 6,0–8,0 | 3,2 | 180–250 | 3,0–4,0 | 10–12 |
Повна таблиця — зі швидкістю подачі дроту, режимами TIG, тонким листом і профільною трубою: Режими MIG/MAG і TIG.
Для алюмінію на змінному струмі струм беруть приблизно на 20–30 % вищий, а витрату аргону — на 2–4 л/хв більшу.
Процес у цифрах
Числа, з якими працюють калькулятори сайту, поруч. Прочерк — для цієї клітинки сайт даних не має.
| 141 TIG | 135 MAG, суцільний дріт | 111 MMA, рутил | 136 FCAW, порошковий дріт | |
|---|---|---|---|---|
| Струм у таблиці режимів за товщиною, А | 20–250 | 40–350 | 50–250 | — |
| Термічний ККД k (погонна енергія) | 0,6 | 0,8 | 0,8 | 0,8 |
| Коефіцієнт наплавлення | 0,95 | 0,93 | 0,65 | 0,85 |
| Продуктивність, кг за годину горіння дуги | 0,6 | 3,2 | 1,3 | 4,2 |
| Метал одного проходу, мм² | 12 | 35 | 25 | 45 |
| Газ у розрахунку вартості, л/хв | 8 | 13 | без газу | 15 |
| Захисний газ і витрата, л/хв | Ar 99,99, 6–10 | CO₂ або Ar+18 % CO₂, 10–16 | без газу | — |
Джерела: струм — таблиці режимів за товщиною на сторінках MIG/MAG, TIG і MMA; k — Погонна енергія; коефіцієнт, продуктивність, проходи й газ у розрахунку — Вартість метра шва, Наплавлення і кількість проходів; газ і діапазон витрати — Витрати захисного газу. Продуктивність подано на годину горіння дуги.
Приклад розрахунку: кутовий шов a5, 1 м, S355, PB
Таврове з’єднання з листа S355 завтовшки 8 мм, кутовий шов із розрахунковою висотою a = 5 мм, довжина 1 м, положення PB. Катет z = a·√2 = 7,1 мм. Із підсиленням 10 % переріз наплавленого металу 27,5 мм², тобто 0,216 кг металу шва на метр. Далі рахуються лише ці числа й дані процесу з калькулятора вартості шва.
| 141 TIG | |
|---|---|
| Вихідний режим для листа 8 мм | вольфрам Ø 3,2 мм, 180–250 А DC− |
| Проходів: 27,5 мм² ÷ метал одного проходу | 3 |
| Купити присадки, кг: метал шва ÷ коефіцієнт | 0,23 |
| Горіння дуги, хв: метал шва ÷ продуктивність | 21,6 |
| Газ, л: час дуги × витрата | 173 |
Це лише час дуги. Складання, прихватки й зачищення між проходами йдуть зверху; калькулятор вартості шва додає їх через частку горіння дуги.
Що налаштувати перед стартом
- Попередній продув (pre-flow) — 0,5–2 с. Газ має прийти в зону до запалювання дуги.
- Продув після (post-flow) — приблизно 1 с на кожні 10 А струму. За 150 А це 15 с: стільки остигають вольфрам і шов, і весь цей час їм потрібен захист.
- Запалювання. HF (безконтактне, високочастотне) — основне; Lift — дотиком із плавним підйомом, коли поруч чутлива електроніка.
- Баланс AC — 60–70 % «мінуса» для звичайного алюмінію; більше «плюса» — якщо поверхня сильно окиснена.
- Спад струму (down-slope) — 2–5 с, щоб не лишити тріщину в кратері.
TIG не прощає бруду: мастило, волога, залишки маркера й оксидна плівка одразу дають пори та чорний наліт. Кромки під нержавійку зачищають окремою щіткою з нержавіючого дроту, алюміній — щіткою та знежиренням безпосередньо перед зварюванням, а не «вчора».
Типові проблеми
| Симптом | Причина |
|---|---|
| Вольфрам синіє й чорніє | Мало газу, коротке продування після, завеликий виліт |
| Вольфрамові включення у шві | Дотик електродом ванни або присадки |
| Шов сірий і пухкий на нержавійці | Перегрів, немає піддуву, забруднений аргон |
| Дуга блукає | Поперечне заточення вольфраму, магнітне дуття, забруднення |
| Ванна не змочує алюміній | Недостатній струм, хибний баланс AC, оксидну плівку не знято |
Вольфрам: марка, діаметр, заточування
Найчастіший вибір — WL-20 (синій): працює на DC і AC, легко запалюється й довго тримає заточку. WC-20 (сірий) добрий на малих струмах, на тонкій нержавійці. WP (зелений), чистий вольфрам, — класика для алюмінію на змінному струмі; WZ-8 (білий) — для алюмінію там, де включення неприпустимі. Червоного WT-20 з оксидом торію краще уникати: пил від заточування слабко радіоактивний, а лантановані електроди дають те саме.
Діаметр добирають під струм: 1,6 мм тримає на DC− близько 70–150 А, 2,4 мм — 150–250 А, 3,2 мм — 250–400 А; на AC ці діапазони нижчі. Точать уздовж осі, на конус завдовжки 2–3 діаметри. Риски впоперек кінчика розсіюють дугу, і жодна техніка цього не виправить. Повне зведення кольорів — у таблиці вольфрамових електродів, а діаметр, кут заточування й сопло під конкретний струм дає підбір вольфрамового електрода.

Техніка ведення
Довжина дуги — приблизно один діаметр електрода; довга дуга витрачає тепло й розширює шов. Пальник нахилений приблизно на 15° у бік зварювання, присадку подають полого спереду: кінчик прутка занурюють у передній край ванни й відводять, не виводячи з газового захисту. Вольфрамом не можна торкатися ні ванни, ні присадки — після дотику зупиняються й перезаточують електрод, бо забруднення не вигорить, а потрапить у шов вольфрамовим включенням.
На тонкій нержавійці ворог — тепло, а не рука: часті прихватки, мідна підкладка, де можна, і зниження струму педаллю в міру нагрівання листа. Практичні режими — на сторінці зварювання тонкого металу.
Коли подавати пруток і з якою швидкістю вести пальник, підказує ванна: за якими ознаками видно, що вона розтеклася й змочила кромки, розібрано на сторінці «Зварювальна ванна».
Струм TIG за товщиною — як читати таблицю
З таблиці режимів виходить близько 30–45 А на міліметр товщини на DC−, на товстому листі менше: 3 мм — 90–130 А, 6–8 мм — 180–250 А. Верх діапазону потрібен у кутових і таврових швах, де тепло йде одразу у два листи, низ — у стикових із зазором. Вольфрам з таблиці звірте з допустимим струмом з розділу вище: якщо струм підходить до верхньої межі діаметра, беріть товщий електрод. Алюмінію на AC потрібен струм на 20–30 % більший і аргон на 2–4 л/хв більший, ніж сталі тієї самої товщини. Понад 8 мм варять у кілька проходів з розробкою кромок.
Три приклади режимів
- Нержавійка 1,5 мм, стикове з’єднання. Рядок 1,5–2,0 мм: вольфрам 1,6 мм, 50–90 А, присадка 1,6 мм, аргон 6–8 л/хв. Починають з нижньої половини діапазону, бо лист швидко нагрівається. На трубі додається піддув кореня зсередини, 4–8 л/хв, а продування після зварювання за 60–90 А — 6–9 с.
- Алюміній 3 мм, кутовий шов на AC. Рядок 3,0 мм дає 90–130 А для сталі; плюс 20–30 % — це близько 110–170 А. Аргон 7–9 л/хв плюс 2–4, тобто 9–13 л/хв. Вольфрам 2,4 мм, бо 2,0 мм на AC закінчується десь на 160 А.
- Сталь 6 мм, V-подібний стик. Рядок 6,0–8,0 мм: вольфрам 3,2 мм, 180–250 А, присадка 3,0–4,0 мм, аргон 10–12 л/хв. За 200 А продування після зварювання — близько 20 с. На практиці аргоном часто варять лише корінь, а заповнення — швидшим способом.
Що означають номери 141, 142 і 143
Номери взято з ISO 4063: 141 — TIG із суцільною присадкою (пруток або дріт), 142 — TIG без присадки, самим оплавленням кромок, 143 — TIG з порошковою присадкою. «TIG 141» у вакансії чи у WPS означає звичайне зварювання з прутком. Той самий номер стоїть у позначенні атестації зварника; що покриває конкретне свідоцтво — товщини, діаметри труб, положення — перевірите в калькуляторі діапазону атестації ISO 9606.
Що означає номер у WPS і у свідоцтві
Записи в тому вигляді, у якому вони стоять у документах, і що кожен означає для свідоцтва зварника за ISO 9606-1.
| Запис | Як читати | Свідоцтво зварника |
|---|---|---|
141 | Зварювання TIG суцільним присадковим матеріалом | окремий іспит: інший номер — інший процес |
142 | Зварювання TIG без присадки | окремий іспит: інший номер — інший процес |
143 | Зварювання TIG порошковою присадкою | окремий іспит: інший номер — інший процес |
141/135 | два процеси в порядку зварювання: корінь — Зварювання TIG суцільним присадковим матеріалом; заповнення й облицювання — Зварювання MAG суцільним дротом в активному газі | кожен номер має бути покритий WPS і свідоцтвом того, хто зварює цю частину з’єднання |
Під час іспиту двома процесами ISO 9606-1 рахує товщину наплавленого металу s для кожного процесу окремо (табл. 6, примітка f; роз’яснення ISO/TC 44/SC 11). Приклад із цих роз’яснень: стиковий зразок 12 мм, 3 мм наплавлено процесом 138 і 9 мм процесом 136, дає 3–6 мм для 138 і 3–18 мм для 136, якщо зварювати кожним окремо; суми s = 12 мм одному процесу не дістається. Корінь без підкладки потім можна зварювати лише тим процесом, яким його зварювали на іспиті.
Колір шва на нержавійці — що він каже про захист
Колір мінливості на нержавійці — запис того, наскільки добре газ захищав гарячий метал. Солом’яний або світло-блакитний колір — норма. Сірий, матовий і порошкоподібний означає, що захист не спрацював: мала витрата, коротке продування після зварювання, великий виліт вольфраму або протяг. Те саме зі зворотного боку — корінь без піддуву виходить темним і крихким. На титані навіть солом’яний чи фіолетовий відтінок свідчить про недостатній захист. Вимоги для харчових і фармацевтичних трубопроводів суворіші за «виглядає нормально» й задаються специфікацією замовлення.
Помилки, які видно одразу
- Дуга розпливчаста й широка. Задовга дуга — наблизьте пальник до одного діаметра електрода.
- Кінчик вольфраму кулькою на DC. Струм завеликий для діаметра або переплутано полярність — перевірте, що пальник на мінусі.
- Чорні цятки у шві на алюмінії. Кінець прутка виводили із захисту, і він окиснився; тримайте його в струмені газу й між подачами.
- Тріщина в кратері. Дугу обірвали різко — задайте спад струму 2–5 с або зменшуйте струм педаллю в кінці шва.
- Вольфрам синіє після кожного шва. Коротке продування після зварювання — рахуйте близько 1 с на 10 А.
Який газ під який матеріал — у підборі захисного газу; скільки аргону піде за зміну, порахує калькулятор витрати газу.
Норми та джерела
Видання стандарту, пункт або таблиця і що з них бере ця сторінка. Номери звірено зі змістом, який публікують видавці стандартів; повні тексти продають органи зі стандартизації.
- EN ISO 4063:2023, п. 5.2 — номери процесів 141, 142 і 143
- EN ISO 9606-1:2017 (ISO 9606-1:2012), п. 5.2 — сферу атестації за процесом зварювання
Часті питання
Чому алюміній варять на змінному струмі?
Через оксидну плівку Al₂O₃: вона плавиться за 2050 °C, тоді як сам алюміній — за 660 °C. У додатному півперіоді дуга руйнує цю плівку (катодне розпилення), у від’ємному — гріє метал. Звідси й налаштування балансу AC: більше «плюса» — чистіша поверхня, більше «мінуса» — глибше проплавлення.
Який вольфрам взяти для нержавійки?
WL-20 (синій) або WC-20 (сірий) на постійному струмі DC−, заточка на конус довжиною 2–3 діаметри. Подробиці за всіма типами — у таблиці вольфрамових електродів.
Навіщо потрібен піддув під час зварювання труб?
Корінь шва зсередини труби лишається без захисту й окиснюється: на нержавійці з’являється пухкий чорний наріст, який різко знижує корозійну стійкість і слугує концентратором напружень. Піддув аргоном усередину труби розв’язує проблему; вміст кисню перед зварюванням доводять нижче 0,1 %.
Що означає TIG 141?
Це номер способу за ISO 4063: зварювання TIG із суцільною присадкою, тобто прутком або дротом. 142 — TIG без присадки, 143 — з порошковою присадкою. Номер 141 трапляється у WPS і в позначенні атестації зварника.
Який струм ставити для TIG листа 2 мм?
Для сталі й нержавійки на DC−: 50–90 А, вольфрам 1,6 мм, присадка 1,6 мм, аргон 6–8 л/хв. Алюмінію 2 мм на AC потрібно на 20–30 % більше струму.
Яку витрату аргону ставити для TIG?
Від 5–7 л/хв на листах до 1 мм до 10–12 л/хв на 6–8 мм; на алюмінії на 2–4 л/хв більше. Більше — не означає краще: надто сильний струмінь підсмоктує повітря.
Оновлено: