MMA — ручне дугове зварювання покритим електродом
MMA (manual metal arc), українською РДЗ — ручне дугове зварювання покритим електродом: зварник веде електрод рукою, дуга горить між стрижнем і виробом та плавить і те, і те, а покриття захищає ванну газом і шлаком. Найпоширеніший метод у ремонті та на монтажі: мінімум обладнання, стійкість до вітру й іржі, робота в будь-якому положенні. Позначення: MMA, SMAW (AWS), РДЗ, процес 111 за ISO 4063.
Коротка відповідь
MMA (SMAW, процес 111) — це дуга між стрижнем покритого електрода й металом; захист дає покриття, тож балон не потрібен, а вітер заважає мало. Діаметр добирають за товщиною, а струм за діаметром: лист 1,5–2 мм — електрод 2,0 мм, 50–80 А; 3–4 мм — 2,5–3,2 мм, 80–120 А; 8–10 мм — 4,0 мм, 140–180 А. Довжина дуги — 0,8–1,0 діаметра стрижня, електрод нахилений на 10–15° верхом у бік зварювання («кутом назад»). Рутилові підходять для початку, основні — для відповідальних з’єднань; їх треба прожарювати, зазвичай 300–350 °C протягом 2 годин.

Що таке MMA-зварювання: як називається
| Як називається | Назва |
|---|---|
| У нормі (ISO 4063) | 111 — Ручне дугове зварювання покритим електродом |
| Номер процесу | 111 |
| Міжнародне скорочення | MMA · SMAW |
| У цеху | MMA — ручне дугове |
Три імені одного й того самого. У технологічній карті та у свідоцтві зварника стоїть назва з норми з номером, в оголошенні про роботу й у цеху — скорочення, на американському кресленику — своє позначення. Знати варто всі три: робота одна, а в документах виглядає по-різному.
Як це працює
Дуга горить між металевим стрижнем електрода й деталлю. Стрижень плавиться й переноситься у ванну краплями, а покриття навколо нього виконує одразу три задачі: газом, що утворюється під час його згоряння, витісняє повітря із зони дуги, шлаком накриває шов, що остигає, і легувальними добавками править хімічний склад наплавленого металу. Шлак після охолодження збивають.
Звідси й головна відмінність методу від напівавтомата: захист створює сам електрод, тому балон не потрібен, а вітер до 8 м/с роботі не заважає.
Де MMA виграє й де програє
| Сильні сторони | Слабкі сторони |
|---|---|
| Не потрібен газ і подавальний механізм | Низька продуктивність: зупинки на заміну електрода |
| Працює на вітрі, на монтажі, на висоті | Обов’язкове зачищення шлаку між проходами |
| Терпимий до іржі, окалини та фарби на кромках | Тонкий метал до 1,5 мм варити важко |
| Величезний вибір електродів під будь-який метал | Електроди бояться вологи, потрібні прожарювання і зберігання |
| Усі положення, включно зі стелею | Більше бризок і зачищення, ніж у TIG |
Режими
Струм задається діаметром електрода, а діаметр — товщиною металу. Розгорнуте зведення з усіма положеннями — у таблиці струму й діаметра, швидкий підбір — у калькуляторі струму.
| Товщина, мм | Електрод, мм | Струм, А | Проходи |
|---|---|---|---|
| 1,5–2 | 2,0 | 50–80 | 1, з відривом дуги |
| 3–4 | 2,5–3,2 | 80–120 | 1 |
| 5–6 | 3,2 | 100–140 | 1–2 |
| 8–10 | 4,0 | 140–180 | 2–3, з розробкою |
| 12+ | 4,0–5,0 | 160–250 | 3 і більше, розробка обов’язкова |
Процес у цифрах
Числа, з якими працюють калькулятори сайту, поруч. Прочерк — для цієї клітинки сайт даних не має.
| 111 MMA, рутил | 135 MAG, суцільний дріт | 136 FCAW, порошковий дріт | 141 TIG | |
|---|---|---|---|---|
| Струм у таблиці режимів за товщиною, А | 50–250 | 40–350 | — | 20–250 |
| Термічний ККД k (погонна енергія) | 0,8 | 0,8 | 0,8 | 0,6 |
| Коефіцієнт наплавлення | 0,65 | 0,93 | 0,85 | 0,95 |
| Продуктивність, кг за годину горіння дуги | 1,3 | 3,2 | 4,2 | 0,6 |
| Метал одного проходу, мм² | 25 | 35 | 45 | 12 |
| Газ у розрахунку вартості, л/хв | без газу | 13 | 15 | 8 |
| Захисний газ і витрата, л/хв | без газу | CO₂ або Ar+18 % CO₂, 10–16 | — | Ar 99,99, 6–10 |
Джерела: струм — таблиці режимів за товщиною на сторінках MIG/MAG, TIG і MMA; k — Погонна енергія; коефіцієнт, продуктивність, проходи й газ у розрахунку — Вартість метра шва, Наплавлення і кількість проходів; газ і діапазон витрати — Витрати захисного газу. Продуктивність подано на годину горіння дуги.
Приклад розрахунку: кутовий шов a5, 1 м, S355, PB
Таврове з’єднання з листа S355 завтовшки 8 мм, кутовий шов із розрахунковою висотою a = 5 мм, довжина 1 м, положення PB. Катет z = a·√2 = 7,1 мм. Із підсиленням 10 % переріз наплавленого металу 27,5 мм², тобто 0,216 кг металу шва на метр. Далі рахуються лише ці числа й дані процесу з калькулятора вартості шва.
| 111 MMA, рутил | |
|---|---|
| Вихідний режим для листа 8 мм | електрод Ø 4,0 мм, 140–180 А |
| Проходів: 27,5 мм² ÷ метал одного проходу | 2 |
| Купити присадки, кг: метал шва ÷ коефіцієнт | 0,33 |
| Горіння дуги, хв: метал шва ÷ продуктивність | 10,0 |
| Газ, л: час дуги × витрата | без газу |
Це лише час дуги. Складання, прихватки й зачищення між проходами йдуть зверху; калькулятор вартості шва додає їх через частку горіння дуги.
Які електроди обрати
Докладно — у статті про типи покриття. Коротко:
- Рутилові (АНО-21, МР-3, OK 46.00) — для звичайних конструкцій і перших кроків. Легко запалюються, дають рівний шов, добре працюють на змінному струмі, шлак відділяється сам.
- Основні (OK 48.00) — для відповідальних швів, низьких температур і товстого металу. Метал шва пластичніший і чистіший за воднем, але електрод потребує DC+, сухого зберігання й твердішої руки.
- Целюлозні (ВСЦ-4, OK 22.45) — для кореневого проходу на трубах і зварювання «на спуск». Дають глибоке проплавлення і багато бризок.
- Спеціальні — ОЗЛ-8 і OK 61.30 по нержавійці, ОЗЧ-2 по чавуну, ОЗА по алюмінію.
Основні електроди вбирають вологу з повітря за кілька годин, а водень із вологи — пряма причина холодних тріщин. Режим прожарювання зазначено на пачці, зазвичай 300–350 °C протягом 2 годин. Рутиловим достатньо сухого зберігання.
Техніка ручного дугового зварювання покроково
До запалювання: полярність — за пачкою (основний електрод, як правило, на DC+, рутиловий працює на змінному струмі й на будь-якій полярності постійного, целюлозний — на DC+ або змінному), струм — із середини діапазону для свого діаметра, клема маси — поруч зі швом на зачищеному металі, кромки зачищені до блиску з обох боків стику.
1. Запалювання дуги: чирканням або дотиком
Чиркання, як сірником, пробачає більше, і з нього починає кожен новачок: кінець електрода коротким рухом проводять по металу, а коли дуга спалахнула, піднімають її на робочу довжину. Дотик — торкнувся й одразу відвів — потрібен у тісних місцях і там, де не можна лишати слідів поруч зі швом. Чиркайте завжди в розробці або на ділянці, яку зараз переплавите: слід дуги на чистому листі поруч — загартована пляма й готовий початок тріщини.
Основний електрод запалюють трохи попереду точки початку й одразу повертаються до початку шва: перші краплі в нього погано захищені, а на пройденій назад ділянці вони переплавляться. Якщо електрод прилип, не смикайте його на себе — хитніть тримач убік або розтисніть його. Причини й порядок перевірки — у статті про те, чому прилипає електрод.
2. Довжина дуги ≈ діаметр електрода
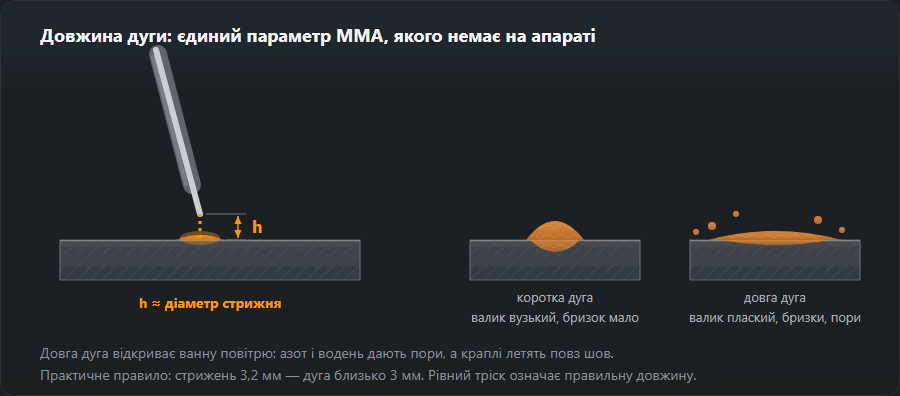
Калькулятор струму дає довжину дуги як 0,8–1,0 діаметра стрижня: для електрода 3,2 мм це 2,6–3,2 мм, для 4,0 мм — 3,2–4,0 мм. Електрод за час горіння коротшає на всю свою довжину, тож рука весь час опускається слідом за плавленням — саме в цьому головна складність ручного зварювання, а не у веденні вздовж стику. Правильну дугу чути: рівне щільне потріскування, як на пательні. Довга дуга шипить, сипле бризками й розтікається широким пласким валиком; коротка захлинається й прилипає. Основні електроди ведуть коротше за рутилові, по нижній межі.
3. Кути електрода: поздовжній і поперечний
Поздовжній кут (у площині шва): електрод відхилений на 10–15° від вертикалі верхом за ходом зварювання, кінцем до готового шва — його ведуть «кутом назад», волоком. Тиск дуги відтискає шлак за ванну. Якщо електрод стоїть вертикально або нахилений у зворотний бік, шлак забігає поперед ванни, дуга заливає його металом — виходить включення.
Поперечний кут (у перерізі з’єднання): у стиковому шві електрод стоїть симетрично, під 90° до листа. У таврі — 45° до обох полиць, а в положенні PB трохи вище, до вертикальної полиці, бо ванну тягне донизу; подробиці — у розборі кутового шва в таврі. Якщо полиці різної товщини, дугу спрямовують більше на товсту: тонка гріється швидше, і підріз з’явиться на ній.
4. Швидкість: ширина шва й луска
Швидкість не видно на жодній шкалі — її видно на шві. Дивіться на ванну, а не в дугу: за правильної швидкості ванна тримає сталий розмір, а шов — однакову ширину від початку до кінця. Решту скаже луска, сліди кристалізації:
- рівні, трохи заокруглені півмісяці, валик плаский і добре змочує кромки — швидкість саме така;
- луска витягнута гострим «V», шов вузький і опуклий, по краях підріз — надто швидко;
- луска кругла, шов широкий і високий, метал напливає на кромки, шлак затікає поперед ванни — надто повільно.
Коливання електрода: яка траєкторія і де затримка

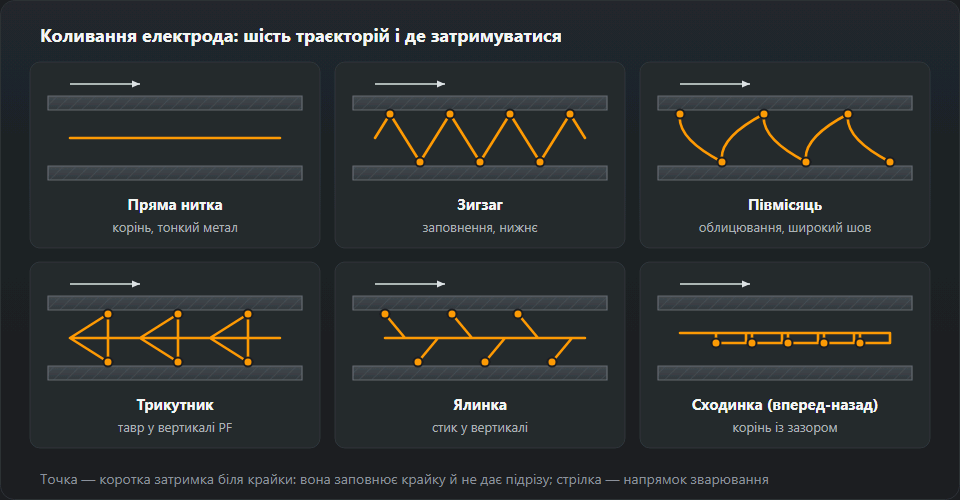
Пряму нитку, без коливань, кладуть у корені, на тонкому металі й на стелі. Коливання розширюють шов і дають час проплавити кромки — вони потрібні в заповнювальних проходах і в облицюванні товстих з’єднань.
- Зигзаг — найпростіший, для облицювання стикових швів у нижньому положенні.
- Півмісяць — дуга вигнута до готового шва; краще заповнює кромки, добрий для облицювання.
- Трикутник — для кутових швів на вертикалі: вершина в кут, там більше часу й глибше проплавлення.
- Ялинка — для стикових швів на вертикалі знизу вгору, почергово ліворуч і праворуч із підйомом.
- Сходинка (вперед–назад) — дугу на мить виносять поперед ванни й повертають; ванна за цей час підхолоняє й не стікає. Для кореня із зазором і для вертикалі.
Спільне правило для всіх траєкторій: через середину швидко, на кожній кромці затримка на частку секунди. Навпаки — стояти посередині й проскакувати кромки — виходить опуклий шов із підрізами. Ширина коливань — не більша, ніж треба, щоб перекрити розробку: на краях завеликого розмаху дуга подовжується й хапає повітря.
Обрив дуги, відновлення й заварювання кратера
Електрод завжди закінчується посеред шва, тож обривати й відновлювати дугу треба так, щоб стику не було видно. Перед кінцем електрода затримайтеся на мить, щоб заповнити ванну, і відведіть дугу швидким рухом убік і назад, на готовий шов.

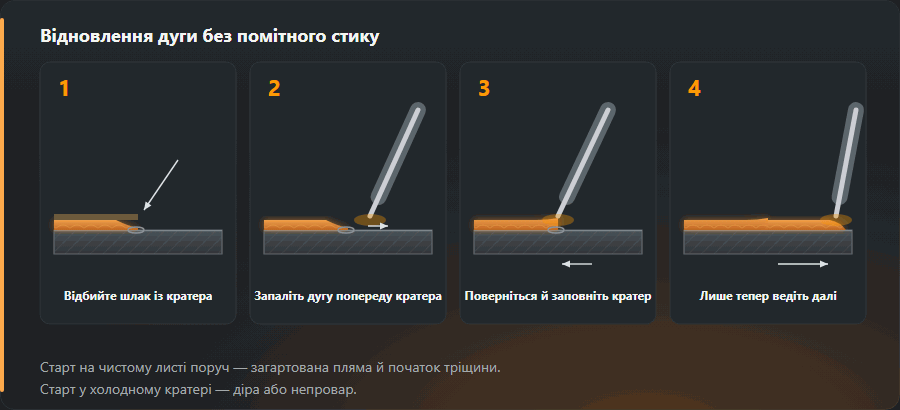
Відновлення в чотири рухи: відбийте шлак із кратера й з останньої ділянки шва; запаліть дугу на шві трохи попереду кратера, а не на чистому листі поруч; поверніть дугу в кратер і затримайте, доки ванна не заповнить його до рівня валика; лише тоді ведіть далі. Старт просто в кратері холодним електродом лишає на стику дірку або непровар, старт надто далеко — горб.
Кратер у кінці шва заварюють так само: зупинка на місці або коротке повернення по шву, доки кратер не заповниться, і лише потім відведення дуги вбік. Незаварений кратер — западина, повна усадкових напружень; у таблиці нижче це рядок «тріщина в кратері». На відповідальних швах кінець виводять на вивідну планку.
Шлак між проходами й багатопрохідний шов
Шлак відбивають після кожного проходу, без винятків: молоток, потім металева щітка, зокрема біля кромок, де він застрягає найохочіше. Гостра канавка між валиком і стінкою розробки — пастка для шлаку: перед наступним проходом заокругліть її болгаркою, як і горби та опуклі валики. Кількість проходів дає таблиця режимів вище: 8–10 мм — 2–3 проходи з розробкою, від 12 мм — три й більше.
Порядок: корінь прямою ниткою, короткою дугою, тоншим електродом; далі заповнювальні проходи — коливаннями або кількома валиками поруч, кожен перекриває попередній приблизно на третину; останнім — облицювання. Місця відновлення в сусідніх шарах розносьте, щоб стики не лягли один над одним. Кожен шар має виходити пласким або трохи ввігнутим: з опуклим наступний не сплавиться по боках.
Типові помилки
| Що видно | Причина |
|---|---|
| Пори по всьому шву | Вологий електрод, брудна кромка, надто довга дуга |
| Підріз уздовж шва | Завищений струм, надто швидке ведення, хибний кут |
| Непровар у корені | Занижений струм, малий зазор, завеликий діаметр електрода |
| Шлак у шві | Не зачищено попередній прохід, шлак набігає поперед дуги |
| Тріщина в кратері | Дугу обірвано різко, кратер не заварено |
Що каже вигляд шва і що крутити
- Вузький високий валик, що лежить на листі, кромки не змочені — струму мало або ведете надто швидко. Додайте 10–15 А чи сповільніться; так само виглядає надто товстий електрод на тонкому металі.
- Підріз — канавка вздовж кромки: струм завеликий, дуга довга, немає затримки на кромці під час коливань або хибний поперечний кут (у PB — на вертикальній полиці). Зменште на 10–20 А, вкоротіть дугу, затримуйтеся на кромках.
- Шлакові включення — темні лінії біля кромок після зачищення або на зламі: не зачищено попередній прохід, гостра канавка біля кромки, електрод ведуть «кутом уперед» замість «кутом назад», швидкість мала, і шлак затікає поперед ванни.
- Пори на перших сантиметрах в основного електрода — стартова пористість: дугу запалили просто в точці початку й розтягнули. Запалюйте попереду й повертайтеся, тримайте коротку дугу з першої секунди. Пори по всій довжині — це вже сирі електроди або бруд.
- Прилипання під час запалювання чи по ходу — струм низький, дуга коротка, відсиріле покриття або поганий контакт маси.
Більшість цих ознак видно раніше, у самій ванні: як читати її форму, розмір і поведінку шлаку, розібрано на сторінці «Зварювальна ванна».
Вправи для новачка
- Валики на пластині 6–8 мм. Пластина в нижньому положенні, рутиловий електрод 3,2 мм, струм із середини діапазону — близько 115 А. Кладіть прямі валики один поруч з одним, кожен відбивайте й оцінюйте до наступного. Вийшло, коли ширина одна від початку до кінця, луска рівна, шлак відходить сам, а початок і кінець без дірок.
- Наплавлення шарами. На тій самій пластині валики поруч із перекриттям на третину, доки не закриють пластину, потім другий шар упоперек першого. Вчить перекриття, зачищення й відновлення; добрий шар рівний, без канавок між валиками, а після зашліфовування без чорних рисок шлаку.
- Тавр у положенні PB. Дві смуги однієї товщини, прихоплені під прямим кутом: спершу один прохід, потім три (у кут, нижній, верхній). Перевірка: рівні катети за шаблоном, немає напливу на нижній полиці й підрізу на вертикальній. На злам стійку загинають молотком до руйнування шва — корінь кута має бути проплавлений по всій довжині.
- Вертикаль PF знизу вгору. Лише коли PB виходить стабільно. Струм на 15 % нижчий, ніж у нижньому положенні, дуга коротка, трикутник або сходинка — увесь шлях у статті про зварювання вертикального шва знизу вгору.
Приклад: струм для електрода 3,2 мм на таврі 8 мм
Завдання: тавр із листа 8 мм, положення PB, рутиловий електрод 3,2 мм, бо інших у ящику немає.
- Таблиця струму за діаметром: для 3,2 мм діапазон 90–140 А, середина 115 А, товщина металу 3–6 мм. Лист 8 мм виходить за ці межі, а таблиця режимів вище для 8–10 мм пропонує електрод 4,0 мм і 140–180 А. Висновок: трійкою впоратися можна, але у верхній половині діапазону й у кілька проходів.
- Поправка на положення: PB рахують із коефіцієнтом 0,95. 90–140 А × 0,95 = 85–135 А, середина 115 × 0,95 ≈ 110 А (округлення до 5 А, як у калькуляторі).
- Стартова точка: 110–115 А на пробі з того самого листа. Тавр відводить тепло в три боки, тож на 8 мм частіше доводиться додавати, ніж зменшувати: вузький валик, що не змочує полиці, — плюс 10 А, аж до 125–135 А. Підріз на вертикальній полиці — назад 10 А.
- Основний електрод: калькулятор додає за нього 5 %: 115 × 0,95 × 1,05 ≈ 115 А, діапазон 90–140 А — обидві поправки практично гасять одна одну.
- Проходи: перший у кут; якщо за кресленням потрібен шов більший, ніж дає один валик, — ще два, нижній і верхній, із перекриттям на третину, кожен після відбивання шлаку.
- Той самий тавр на вертикалі PF: 115 × 0,85 ≈ 100 А, діапазон 75–120 А.
Що означає номер у WPS і у свідоцтві
Записи в тому вигляді, у якому вони стоять у документах, і що кожен означає для свідоцтва зварника за ISO 9606-1.
| Запис | Як читати | Свідоцтво зварника |
|---|---|---|
111 | Ручне дугове зварювання покритим електродом (MMA) | окремий іспит: інший номер — інший процес |
141/111 | два процеси в порядку зварювання: корінь — Зварювання TIG суцільним присадковим матеріалом; заповнення й облицювання — Ручне дугове зварювання покритим електродом (MMA) | кожен номер має бути покритий WPS і свідоцтвом того, хто зварює цю частину з’єднання |
Під час іспиту двома процесами ISO 9606-1 рахує товщину наплавленого металу s для кожного процесу окремо (табл. 6, примітка f; роз’яснення ISO/TC 44/SC 11). Приклад із цих роз’яснень: стиковий зразок 12 мм, 3 мм наплавлено процесом 138 і 9 мм процесом 136, дає 3–6 мм для 138 і 3–18 мм для 136, якщо зварювати кожним окремо; суми s = 12 мм одному процесу не дістається. Корінь без підкладки потім можна зварювати лише тим процесом, яким його зварювали на іспиті.
Норми та джерела
Видання стандарту, пункт або таблиця і що з них бере ця сторінка. Номери звірено зі змістом, який публікують видавці стандартів; повні тексти продають органи зі стандартизації.
- EN ISO 4063:2023, п. 5.2 — номер процесу 111 для ручного дугового зварювання покритим електродом
Часті питання
З чого починати новачку — з MMA чи з напівавтомата?
З MMA. Він дешевший, не потребує газу й учить головного — відчувати довжину дуги та швидкість ведення. Після MMA напівавтомат опановується за пару вечорів; у зворотний бік це не працює.
Чому електрод прилипає?
Три причини за частотою: занижений струм, надто коротка дуга, відсиріле покриття. Перевірте струм у калькуляторі струму, підніміть дугу до довжини електрода й просушіть електроди, якщо пачка стояла відкритою.
Чи можна варити MMA надворі під дощем?
Технічно метод стійкий до вітру — шлак захищає ванну краще за газ. Але робота під дощем і на мокрій основі небезпечна електрично: апарат має мати маркування S, а робоче місце — бути сухим та ізольованим. У сиру погоду електроди набирають вологу за лічені години.
Під яким кутом тримати електрод?
Уздовж шва — 10–15° від вертикалі верхом за ходом зварювання, тобто «кутом назад»: шлак лишається за ванною. У перерізі з’єднання — 90° до листа в стиковому шві, 45° до обох полиць у таврі, у положенні PB трохи ближче до вертикальної полиці.
Який струм для електрода 3,2 мм на металі 8 мм?
Увесь діапазон електрода 3,2 мм — 90–140 А; на 8 мм беруть його верхню половину. У таврі PB після поправки 0,95 виходить 85–135 А зі стартом від 110–115 А. Але для 8–10 мм правильніше електрод 4,0 мм на 140–180 А у 2–3 проходи.
Як відновити шов без дірки й без горба?
Відбити шлак із кратера, запалити дугу на шві трохи попереду кратера, повернути її в кратер і потримати, доки він не заповниться, і лише потім вести далі. Старт у холодному кратері дає дірку, старт надто далеко — горб.
Що означає MMA у зварюванні і чим воно відрізняється від РДЗ?
Нічим: MMA — manual metal arc, міжнародна назва ручного дугового зварювання покритим електродом. Українською це РДЗ, в американських нормах — SMAW, в ISO 4063 — процес 111.
Оновлено: