Підріз зварного шва: причини і як прибрати
Код 5011 за ISO 6520-1. Канавка вздовж межі шва, де основний метал виплавлено, а наплавлений туди не дійшов. Небезпечний не глибиною як такою, а тим, що це готовий концентратор напружень із гострим дном.

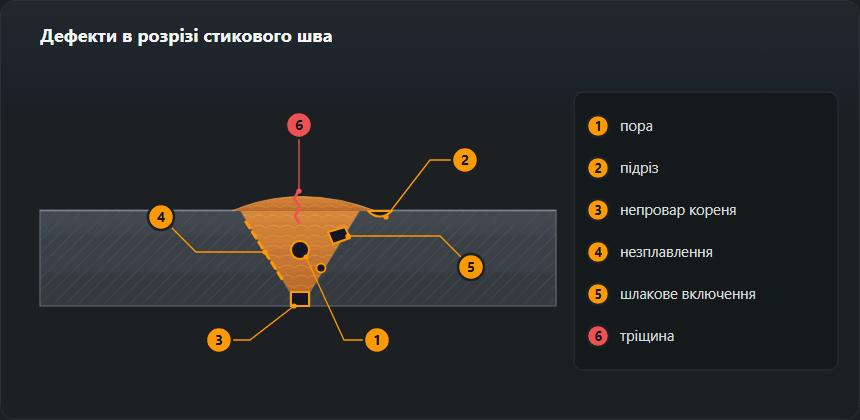
Чому виникає
Механізм той самий в усіх методах: дуга виплавляє кромку основного металу швидше, ніж ванна встигає її заповнити. Усе, що посилює перше або послаблює друге, дає підріз.
| Причина | Що відбувається | Що зробити |
|---|---|---|
| Завищений струм | Дуга виїдає кромку глибше, ніж треба | Зменшити на 10–20 А і перевірити за калькулятором |
| Надто швидке ведення | Ванна не встигає розтектися до кромки | Сповільнитися, стежити за шириною валика |
| Довга дуга | Пляма нагріву ширша за ванну | Тримати дугу приблизно в діаметр електрода |
| Хибний кут електрода | Дуга б’є в кромку, а не у ванну | Нахил 10–15° у бік руху, без завалу вбік |
| Немає затримки на кромці | При коливаннях ванна не заповнює край | Затримуватися в крайніх точках на частку секунди |
| Завеликий електрод | Ванна ширша, ніж треба для цієї товщини | Узяти менший діаметр і йти у два проходи |
Особливості за методами
- MMA. Найчастіше — завищений струм плюс довга дуга. У вертикалі додається поспіх: ванна норовить потекти, і зварник пришвидшується, отримуючи підріз по верхній кромці.
- MIG/MAG. Типова зв’язка — висока напруга за великої швидкості. Дуга стає широкою і плоскою, кромка виїдається, а дріт не встигає заповнити. Допомагає знизити напругу або додати подачу.
- TIG. Підріз виникає, коли присадку подають рідко або мало: дуга тримає ванну, ванна з’їдає кромку, а металу в ній бракує. Тут лікує не струм, а ритм подачі прутка.

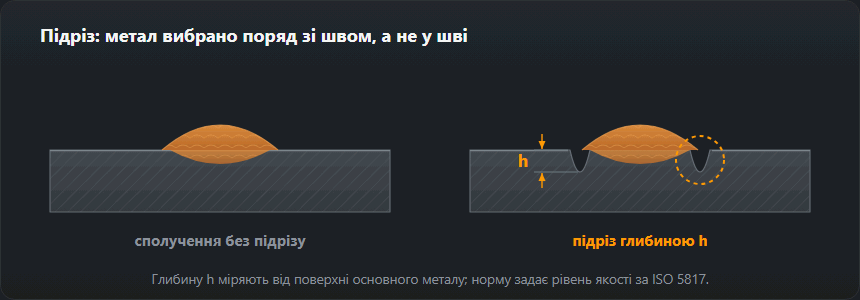
Що кажуть норми
Підріз нормується за глибиною і за характером. Плавний підріз із пологим дном і різкий із гострим — різні речі: другий концентрує напруження значно сильніше й у багатьох випадках недопустимий незалежно від глибини.
| Рівень за ISO 5817 | Підхід до підрізу | Де застосовується |
|---|---|---|
| B | Найжорсткіші обмеження за глибиною | Посудини під тиском, динамічні навантаження |
| C | Помірні допуски | Більшість металоконструкцій |
| D | Найм’якші | Невідповідальні вироби, статичні навантаження |
Конкретні граничні значення залежать від товщини металу й від рівня, зазначеного в кресленні або у WPS із посиланням на ISO 5817. Якщо в документації рівня немає, його запитують у конструктора, а не обирають самі. Найчастіше застосовують C; у будівельних конструкціях рівень випливає з класу виконання EN 1090-2 (EXC2 зазвичай C, EXC3 і EXC4 — B).
Як виправляти
- Оцінити глибину й характер: пологий чи з гострим дном. За сумніву — шаблон зварника або замір за зліпком.
- Зачистити ділянку до чистого металу, прибрати окалину й шлак.
- Дрібний плавний підріз — наплавити тонким електродом на зниженому струмі, потім зачистити врівень, не потоншуючи основний метал.
- Глибокий або різкий — вибрати шліфмашинкою із заходом за межі дефекту і заварити наново за картою.
- Усунути причину: якщо струм лишився попереднім, підріз повернеться на наступному ж шві.
Види підрізів за ISO 6520-1
У протоколі підріз отримує номер із групи 501, а остання цифра каже, який він на вигляд:
- 5011 — безперервний підріз. Канавка на довгій ділянці без розривів — зазвичай постійна помилка режиму: завеликий струм або надто швидке ведення по всьому шву.
- 5012 — переривчастий підріз. Короткі ділянки з розривами — частіше техніка руки: нерівні коливання, зміна кута, зварювання через перешкоди.
- 5013 — усадкова канавка. Підріз з обох боків кореня з боку проплаву, спричинений усадкою кореневого валика; її не плутають із підрізом лицьового боку.
- 5014 — міжваликовий підріз. Канавка між сусідніми валиками облицювання в багатопрохідному шві.
Решта номерів групи форми — у таблиці номерів дефектів ISO 6520-1.
Допустимий підріз: цифри для типових товщин
ISO 5817 обмежує глибину підрізу формулою від товщини t зі стелею: на рівні B 0,05·t, не більше 0,5 мм; на C 0,1·t, не більше 0,5 мм; на D 0,2·t, не більше 1 мм. Водночас норма вимагає плавного переходу — гостра канавка не стає допустимою лише тому, що вона мілка. У цифрах (жирним — де діє стеля):
| Товщина t, мм | B — суворий | C — середній | D — м’який |
|---|---|---|---|
| 4 | 0,2 mm | 0,4 mm | 0,8 mm |
| 5 | 0,25 mm | 0,5 mm | 1 mm |
| 6 | 0,3 mm | 0,5 mm | 1 mm |
| 8 | 0,4 mm | 0,5 mm | 1 mm |
| 10 | 0,5 mm | 0,5 mm | 1 mm |
| 12 | 0,5 mm | 0,5 mm | 1 mm |
| 16 | 0,5 mm | 0,5 mm | 1 mm |
| 20 | 0,5 mm | 0,5 mm | 1 mm |
Практичний висновок: починаючи з листа 10 мм рівні B і C мають ту саму межу 0,5 мм, а на D межа не зростає понад 1 мм, хай лист хоч 40 мм. На товстих деталях підріз треба тримати таким самим мілким, як на тонких. Значення для будь-якої товщини порахує калькулятор допустимих дефектів ISO 5817.
Два приклади з приймання
Кутовий шов, лист 8 мм, рівень C
По верхній кромці шва наміряли 0,6 мм. Межа: 0,1·8 = 0,8 мм, але стеля 0,5 мм — шов не проходить. Саме шліфування мало що дасть, бо шліфування поглиблює канавку; треба покласти тонкий валик на зниженому струмі й згладити перехід. Той самий вимір на рівні D (межа 1 мм) був би в нормі.
Стиковий шов, лист 5 мм, рівень B
Межа 0,05·5 = 0,25 мм. Це величина на межі точності звичайного шаблона — на рівні B на тонкому листі розумніше не допустити підрізу, ніж потім сперечатися про десяті частки міліметра. Допомагає менший струм на облицюванні й коротка затримка на краях коливань.
Чому підріз любить певні положення
У горизонтальному положенні на вертикальній площині (PC) і в кутовому шві в нижньому положенні з вертикальною стінкою (PB) ванна стікає вниз під власною вагою, і верхня кромка виявляється підплавленою, але не заповненою. Допомагає спрямувати дугу більше на нижню деталь, узяти електрод чи дріт меншого діаметра й розбити один товстий валик на два тонкі. У вертикальному положенні знизу вгору підріз зазвичай з’являється по обох кромках, коли зварник пришвидшується на переходах коливань. Позначення положень і їхній вплив на режими — на сторінці про просторові положення при зварюванні.
Помилки під час оцінки й виправлення підрізу
- Вимір від валика замість листа. Глибину рахують від поверхні основного металу. Нуль на валику дає безглуздий результат.
- Плутанина з увігнутістю кореня. Канавка з боку проплаву, посередині кореня, — це 515: інша формула, на рівні C при 8 мм межа 0,8 мм замість 0,5 мм.
- «Тицьнути» тим самим режимом. Підварювання на струмі, що зробив підріз, зазвичай лишає новий підріз поруч.
- Зішліфувати до зникнення канавки. Зняття листа до дна підрізу зменшує товщину; чи це допустимо, вирішує креслення й контролер, а не шліфмашина.
- Немає запису в протоколі. Підріз «у нормі» теж записують із глибиною — під час наступного контролю видно, чи не погіршується процес. Зручно в генераторі протоколу ВК.
Часті питання
Який підріз вважається допустимим?
Залежить від рівня якості за ISO 5817 і від товщини t. Рівень B: глибина до 0,05·t, не більше 0,5 мм; рівень C: до 0,1·t, не більше 0,5 мм; рівень D: до 0,2·t, не більше 1 мм — завжди з плавним переходом. На металі 8 мм це 0,4, 0,5 і 1 мм. Рівень задає проєкт, а не зварник.
Чому підріз з’являється лише у вертикальному шві?
У вертикалі струм і без того знижений, але ванна прагне стекти, і зварник рефлекторно пришвидшується. Швидке ведення за нормального струму — класична зв’язка, що дає підріз по верхній кромці. Допомагає затримка на кромках при східчастому веденні.
Чи можна заплавити підріз зверху?
Дрібний плавний підріз інколи виправляють акуратним наплавленням тонким електродом із подальшим зачищенням врівень. Але якщо підріз глибокий або з гострим дном, наплавлення зверху лишає концентратор усередині — ділянку вибирають і заварюють наново.
Чим відрізняються підрізи 5011, 5012 і 5014?
5011 — безперервний підріз: канавка йде вздовж краю валика без розривів. 5012 — переривчастий: короткі ділянки, між ними здоровий край. 5014 — міжваликовий підріз, канавка між сусідніми валиками багатопрохідного шва. Глибину 5011 і 5012 ISO 5817 оцінює однією формулою.
Чим міряти глибину підрізу?
Глибиноміром шаблона зварника, нуль виставляють на неушкодженій поверхні листа поруч зі швом, а не на валику. Міряють у найглибшому місці після очищення від шлаку й бризок. У дуже вузьку канавку, куди не входить наконечник, прилад недомірює — тоді допомагає відбиток або шліф.
Оновлено: