Podtopienie spoiny: przyczyny i sposób naprawy
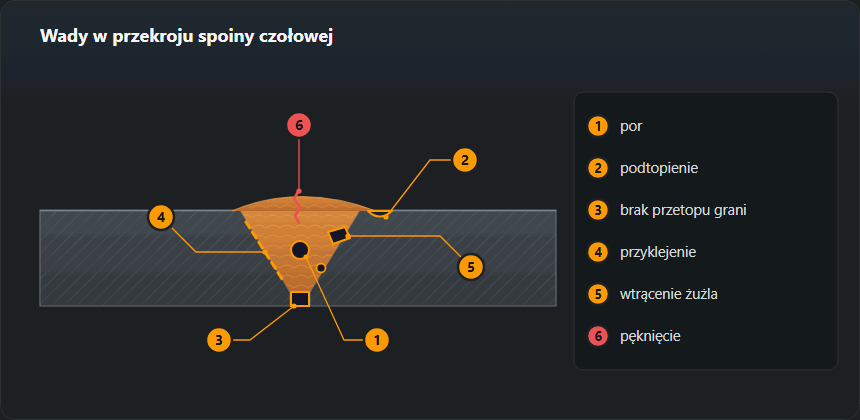
Numer 5011 wg ISO 6520-1. Rowek wzdłuż granicy spoiny, gdzie materiał rodzimy został nadtopiony, a stopiwo tam nie dotarło. Groźne nie samą głębokością, lecz tym, że jest gotowym karbem o ostrym dnie.

Dlaczego powstaje
Mechanizm jest wszędzie ten sam: łuk nadtapia krawędź materiału szybciej, niż jeziorko zdąży ją wypełnić. Wszystko, co wzmacnia pierwsze albo osłabia drugie, daje podtopienie.
| Przyczyna | Co się dzieje | Co zrobić |
|---|---|---|
| Za wysoki prąd | Łuk wygryza krawędź głębiej, niż trzeba | Zmniejsz o 10–20 A i sprawdź w kalkulatorze |
| Za szybkie prowadzenie | Jeziorko nie zdąży rozpłynąć się do krawędzi | Zwolnij i pilnuj szerokości ściegu |
| Długi łuk | Plamka nagrzewania szersza od jeziorka | Trzymaj łuk mniej więcej na średnicę elektrody |
| Zły kąt elektrody | Łuk bije w krawędź, a nie w jeziorko | Pochylenie 10–15° w stronę ruchu, bez zawalenia na bok |
| Brak zatrzymania na krawędzi | Przy zakosach jeziorko nie wypełnia brzegu | Zatrzymuj się na ułamek sekundy w skrajnych punktach |
| Za gruba elektroda | Jeziorko szersze, niż potrzeba przy tej grubości | Weź mniejszą średnicę i zrób dwa przejścia |
Różnice między metodami
- MMA. Najczęściej za wysoki prąd plus długi łuk. W pionie dochodzi pośpiech: jeziorko chce spłynąć, spawacz przyspiesza i dostaje podtopienie górnej krawędzi.
- MIG/MAG. Typowy zestaw to wysokie napięcie przy dużej prędkości. Łuk robi się szeroki i płaski, krawędź zostaje wyjedzona, a drut nie nadąża wypełnić. Pomaga obniżenie napięcia albo zwiększenie podawania.
- TIG. Podtopienie pojawia się, gdy spoiwo podaje się rzadko albo za mało: łuk trzyma jeziorko, jeziorko zjada krawędź, a metalu w nim brakuje. Tu leczy nie prąd, lecz rytm podawania pręta.

Co mówią normy
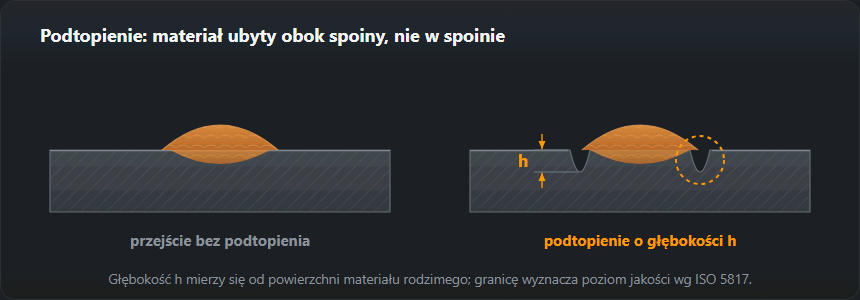
Podtopienie normuje się co do głębokości i charakteru. Łagodne, o płaskim dnie, i ostre to dwie różne rzeczy: drugie koncentruje naprężenia znacznie silniej i w wielu przypadkach jest niedopuszczalne niezależnie od głębokości.
| Poziom wg ISO 5817 | Podejście do podtopienia | Gdzie się stosuje |
|---|---|---|
| B | Najostrzejsze ograniczenia głębokości | Zbiorniki ciśnieniowe, obciążenia dynamiczne |
| C | Umiarkowane tolerancje | Większość konstrukcji stalowych |
| D | Najłagodniejsze | Wyroby nieodpowiedzialne, obciążenia statyczne |
Konkretne wartości graniczne zależą od grubości materiału i od poziomu podanego na rysunku albo w WPS z powołaniem na ISO 5817. Jeśli w dokumentacji poziomu nie ma, trzeba zapytać projektanta, a nie wybierać go samemu. Najczęściej stosuje się C; w konstrukcjach budowlanych poziom wynika z klasy wykonania EN 1090-2 (EXC2 zwykle C, EXC3 i EXC4 — B).
Jak naprawiać
- Ocenić głębokość i charakter: łagodne czy o ostrym dnie. Przy wątpliwości — spoinomierz albo pomiar z odcisku.
- Oczyścić odcinek do czystego metalu, usunąć zgorzelinę i żużel.
- Płytkie i łagodne — napawać cienką elektrodą na obniżonym prądzie, potem zeszlifować do lica, nie pocieniając materiału rodzimego.
- Głębokie albo ostre — wybrać szlifierką z zapasem poza granice wady i spawać od nowa wg instrukcji.
- Usunąć przyczynę: przy tym samym prądzie podtopienie wróci na następnej spoinie.
Rodzaje podtopień wg ISO 6520-1
W protokole podtopienie ma numer z grupy 501, a ostatnia cyfra mówi, jak wygląda:
- 5011 — podtopienie ciągłe. Rowek na długim odcinku bez przerwy — zwykle stały błąd parametrów: za duży prąd albo za szybkie prowadzenie na całej spoinie.
- 5012 — podtopienie przerywane. Krótkie odcinki z przerwami — częściej technika ręki: nierówne wahadło, zmiany kąta, spawanie przez przeszkody.
- 5013 — rowek skurczowy. Podtopienie po obu stronach grani, od strony przetopu, wywołane skurczem ściegu graniowego — nie myli się go z podtopieniem lica.
- 5014 — podtopienie międzyściegowe. Rowek między sąsiednimi ściegami lica w spoinie wielościegowej.
Pozostałe numery kształtu znajdziesz w tabeli numerów wad ISO 6520-1.
Dopuszczalne podtopienie: liczby dla typowych grubości
ISO 5817 ogranicza głębokość podtopienia wzorem od grubości t z pułapem: na poziomie B 0,05·t, najwyżej 0,5 mm; na C 0,1·t, najwyżej 0,5 mm; na D 0,2·t, najwyżej 1 mm. Norma wymaga przy tym łagodnego przejścia — ostry rowek nie staje się dopuszczalny tylko dlatego, że jest płytki. Tak to wygląda w liczbach (pogrubione — tam, gdzie działa pułap):
| Grubość t, mm | B — ostry | C — pośredni | D — łagodny |
|---|---|---|---|
| 4 | 0,2 mm | 0,4 mm | 0,8 mm |
| 5 | 0,25 mm | 0,5 mm | 1 mm |
| 6 | 0,3 mm | 0,5 mm | 1 mm |
| 8 | 0,4 mm | 0,5 mm | 1 mm |
| 10 | 0,5 mm | 0,5 mm | 1 mm |
| 12 | 0,5 mm | 0,5 mm | 1 mm |
| 16 | 0,5 mm | 0,5 mm | 1 mm |
| 20 | 0,5 mm | 0,5 mm | 1 mm |
Wniosek praktyczny: od blachy 10 mm poziomy B i C mają ten sam limit 0,5 mm, a na D limit nie rośnie powyżej 1 mm, choćby blacha miała 40 mm. Na grubych elementach podtopienie trzeba więc trzymać tak samo płytkie jak na cienkich. Wartość dla dowolnej grubości policzy kalkulator dopuszczalnych wad ISO 5817.
Dwa przykłady z odbioru
Spoina pachwinowa, blacha 8 mm, poziom C
Na górnym brzegu spoiny zmierzono 0,6 mm. Limit: 0,1·8 = 0,8 mm, ale pułap 0,5 mm — spoina jest niezgodna. Samo zeszlifowanie niewiele da, bo szlifowanie pogłębia rowek; trzeba dołożyć cienki ścieg na obniżonym prądzie i wygładzić przejście. Ten sam wynik na poziomie D (limit 1 mm) byłby zgodny.
Spoina czołowa, blacha 5 mm, poziom B
Limit 0,05·5 = 0,25 mm. To wartość bliska dokładności zwykłego spoinomierza — przy poziomie B na cienkich blachach sensowniej jest nie dopuścić do podtopienia, niż potem spierać się o dziesiąte części milimetra. Pomaga niższy prąd na licu i krótkie zatrzymanie na brzegach wahadła.
Dlaczego podtopienie lubi określone pozycje
W pozycji naściennej (PC) i przy spoinie pachwinowej poziomej (PB) jeziorko spływa w dół pod własnym ciężarem, więc górny brzeg zostaje nadtopiony, ale niewypełniony. Pomaga skierowanie łuku bardziej na dolny element, mniejsza średnica elektrody albo drutu i rozbicie jednego grubego ściegu na dwa cieńsze. W pozycji pionowej od dołu podtopienie powstaje zwykle na obu brzegach, gdy spawacz przyspiesza przy przejściach wahadła. Oznaczenia pozycji i ich wpływ na parametry opisuje strona o pozycjach spawania.
Błędy przy ocenie i naprawie podtopienia
- Pomiar od lica zamiast od blachy. Głębokość liczy się od powierzchni materiału rodzimego. Zero na licu daje wynik bez sensu.
- Pomylenie z wklęśnięciem grani. Rowek po stronie przetopu, na środku grani, to 515 — inny wzór, na poziomie C przy 8 mm limit 0,8 mm zamiast 0,5 mm.
- „Kropnięcie” tymi samymi parametrami. Poprawka na prądzie, który zrobił podtopienie, zwykle zostawia nowe podtopienie obok.
- Szlifowanie do usunięcia rowka. Zeszlifowanie blachy do dna podtopienia zmniejsza grubość; czy to dopuszczalne, rozstrzyga rysunek i kontroler, nie szlifierka.
- Brak wpisu w protokole. Podtopienie „w normie” też się zapisuje z głębokością — przy następnym badaniu widać, czy proces się nie pogarsza. Wygodnie w generatorze protokołu VT.
Częste pytania
Jakie podtopienie jest dopuszczalne?
Zależy od poziomu jakości wg ISO 5817 i od grubości t. Poziom B: głębokość do 0,05·t, najwyżej 0,5 mm; poziom C: do 0,1·t, najwyżej 0,5 mm; poziom D: do 0,2·t, najwyżej 1 mm — zawsze z łagodnym przejściem. Przy blasze 8 mm daje to 0,4, 0,5 i 1 mm. Poziom wyznacza projekt, nie spawacz.
Dlaczego podtopienie pojawia się tylko w pionie?
W pionie prąd i tak jest obniżony, a jeziorko chce spłynąć, więc spawacz odruchowo przyspiesza. Szybkie prowadzenie przy normalnym prądzie to klasyczny zestaw dający podtopienie górnej krawędzi. Pomaga zatrzymanie na krawędziach przy prowadzeniu schodkami.
Czy można zaspawać podtopienie od góry?
Płytkie i łagodne bywa naprawiane starannym napawaniem cienką elektrodą i zeszlifowaniem do lica. Ale jeśli podtopienie jest głębokie albo ma ostre dno, napoina od góry zostawia karb w środku — odcinek wybiera się i spawa od nowa.
Czym różnią się podtopienia 5011, 5012 i 5014?
5011 to podtopienie ciągłe — rowek biegnie wzdłuż brzegu lica bez przerw. 5012 jest przerywane: krótkie odcinki, między nimi zdrowy brzeg. 5014 to podtopienie międzyściegowe — rowek między sąsiednimi ściegami w spoinie wielościegowej. Głębokość 5011 i 5012 ISO 5817 ocenia tym samym wzorem.
Czym mierzy się głębokość podtopienia?
Głębokościomierzem spoinomierza, z zerem ustawionym na nienaruszonej powierzchni blachy obok spoiny, a nie na licu. Mierzy się w najgłębszym miejscu, po oczyszczeniu z żużla i odprysków. Przy bardzo wąskim rowku, w który nie wchodzi końcówka przyrządu, wynik jest zaniżony — wtedy pomaga odcisk albo zgład.
Aktualizacja: