Poziomy jakości B, C i D wg ISO 5817
Ta sama wada bywa jednocześnie dopuszczalna i niedopuszczalna — zależnie od poziomu jakości wpisanego w dokumentację. Poniżej pełna tabela granic dla trzech poziomów i wyjaśnienie, skąd poziom się bierze.
Krótka odpowiedź
ISO 5817 dzieli wymagania na trzy poziomy:
- B — ostry. Najwęższe granice, najczęściej w konstrukcjach odpowiedzialnych i przy obciążeniu zmiennym.
- C — pośredni. Najczęstszy w zwykłych konstrukcjach budowlanych.
- D — łagodny. Elementy mało obciążone.
Poziom nie jest oceną spawacza ani miarą jego staranności — to kryterium odbioru. Wybiera go dokumentacja, a nie osoba oglądająca spoinę.
Co to jest ISO 5817 i czym PN-EN ISO 5817 różni się od EN ISO 5817
ISO 5817 to norma określająca, jak duża może być niezgodność spawalnicza w złączu spawanym ze stali, niklu, tytanu i ich stopów o grubości od 0,5 mm, zanim spoina zostanie odrzucona. Dla aluminium obowiązuje odpowiednia norma ISO 10042.
EN ISO 5817 to europejskie wydanie tego samego tekstu, a PN-EN ISO 5817, DIN EN ISO 5817, BS EN ISO 5817 i UNE-EN ISO 5817 to jego wersje krajowe. Przedrostek mówi, kto wydał dokument, a nie jakie limity obowiązują — liczby w tabeli poniżej są te same.
Norma nie jest metodą spawania. Sposób wykonania spoiny określa WPS, a ISO 5817 daje tylko granice, do których kontroler porównuje wynik pomiaru. Wartości dla konkretnej grubości i szerokości spoiny policzy kalkulator dopuszczalnych wad.
Dopuszczalne wielkości
Wartość dopuszczalna to zwykle mniejsza z dwóch: wynik ze wzoru
i podane obok ograniczenie górne. t to grubość materiału,
b — szerokość spoiny albo lica.
| Nr | Niezgodność | B — ostry | C — pośredni | D — łagodny |
|---|---|---|---|---|
| 100 | Pęknięcie | nie dopuszcza się | nie dopuszcza się | nie dopuszcza się |
| 401 | Przyklejenie (brak wtopienia) | nie dopuszcza się | nie dopuszcza się | nie dopuszcza się |
| 402 | Brak przetopu (niepełny przetop grani) | nie dopuszcza się | nie dopuszcza się | 0,2·t max 2 mm |
| 2011 | Por pojedynczy | 0,2·t max 3 mm | 0,3·t max 4 mm | 0,4·t max 5 mm |
| 2017 | Por powierzchniowy | nie dopuszcza się | 0,2·t max 2 mm (t > 3 mm) | 0,3·t max 3 mm |
| 5011, 5012 | Podtopienie ciągłe | 0,05·t max 0,5 mm | 0,1·t max 0,5 mm | 0,2·t max 1 mm |
| 502 | Nadmierny nadlew spoiny czołowej | 1 + 0,1·b max 5 mm | 1 + 0,15·b max 7 mm | 1 + 0,25·b max 10 mm |
| 503 | Nadmierna wypukłość spoiny pachwinowej | 1 + 0,1·b max 3 mm | 1 + 0,15·b max 4 mm | 1 + 0,25·b max 5 mm |
| 504 | Nadmierny przetop grani (b — szerokość grani) | 1 + 0,2·b max 3 mm | 1 + 0,6·b max 4 mm | 1 + 1·b max 5 mm |
| 507 | Przesunięcie liniowe brzegów | 0,1·t max 3 mm | 0,15·t max 4 mm | 0,25·t max 5 mm |
| 511 | Niepełne wypełnienie rowka | nie dopuszcza się | 0,1·t max 1 mm | 0,25·t max 2 mm |
| 515 | Wklęśnięcie grani | 0,05·t max 0,5 mm | 0,1·t max 1 mm | 0,2·t max 2 mm |
Norma opisuje kilkadziesiąt rodzajów niezgodności i rozróżnia dodatkowo zakresy grubości oraz przypadki szczególne. W tabeli są te, które faktycznie trafiają do protokołów. Wartość pod konkretną grubość i szerokość policzy kalkulator dopuszczalnych wad — liczby są te same, co tutaj. Pełne brzmienie wymagań, wraz z przypisami i wyjątkami, zawsze pozostaje w samej normie.
Czego nie wolno na żadnym poziomie
Dwie pozycje w tabeli wyżej mają wpisane „nie dopuszcza się” we wszystkich trzech kolumnach, i nie jest to przesada normy:
Pęknięcie (100) i przyklejenie (401) to wady płaskie. Ich szkodliwość nie zależy od wielkości, lecz od kształtu: działają jak karb, koncentrują naprężenie i rosną przy obciążeniu zmiennym. Pęcherz o tej samej długości jest nieporównanie mniej groźny, bo ma zaokrąglone brzegi i naprężenia rozkłada, zamiast je skupiać.
Brak przetopu (402) jest dopuszczalny wyłącznie na poziomie D i tylko jako krótka niezgodność. Na B i C nie ma go wcale — z tego samego powodu.
Praktyczna konsekwencja: rozmiar wady płaskiej nie jest argumentem w rozmowie z kontrolerem. „Ledwo widać” nie zmienia klasyfikacji.
Skąd bierze się poziom w dokumentacji
W konstrukcjach stalowych objętych EN 1090-2 poziom wynika wprost z klasy wykonania:
| Klasa wykonania EN 1090-2 | Poziom jakości | Typowe zastosowanie |
|---|---|---|
| EXC1 | D | Konstrukcje mało obciążone, budynki gospodarcze |
| EXC2 | C | Zwykłe konstrukcje budowlane — najczęstszy przypadek |
| EXC3 | B | Obiekty z zagrożeniem dla ludzi: hale publiczne, mosty |
| EXC4 | B+ | Konstrukcje krytyczne o poważnych skutkach awarii |
B+ przy EXC4 to nie czwarty poziom normy, lecz poziom B z dodatkowymi wymaganiami, które EN 1090-2 dopisuje ponad ISO 5817 dla części niezgodności. Poza budownictwem poziom wskazuje norma wyrobu: przy urządzeniach ciśnieniowych, zbiornikach i rurociągach robi to odpowiednia norma tej grupy albo specyfikacja zamawiającego.
Jak dobrać poziom jakości B, C czy D do wyrobu
Na pytanie „jaki poziom według PN-EN ISO 5817 mam przyjąć?” sama norma nie odpowiada. Podaje granice dla trzech poziomów, a wybór zostawia temu, kto specyfikuje wyrób. W praktyce decyzja zapada zawsze w tej samej kolejności:
- Rysunek, umowa, plan kontroli. Jeśli poziom jest tam wpisany — „ISO 5817-C”, „poziom jakości B” w uwagach do spoin — to jest odpowiedź i nikt na hali jej nie zmienia.
- Norma wyrobu albo klasa wykonania. Gdy rysunek milczy, sprawdza się, według jakiej normy wyrób powstaje. To ona, albo klasa, którą nadaje konstrukcji lub spoinie, wskazuje poziom.
- Dopiero potem sam poziom. Jeśli nie wynika ani z papierów, ani z normy wyrobu, ustala się go z zamawiającym na piśmie przed spawaniem — a nie dobiera po tym, jak spoina już została obejrzana.
Konstrukcje stalowe — EN 1090-2
Najkrótsza droga: klasa wykonania daje poziom wprost, jak w tabeli wyżej. Projektant, który wpisał na rysunku EXC2, wybrał już poziom C, nawet jeśli litera C nigdzie na arkuszu nie występuje.
Pojazdy szynowe — EN 15085-3
W taborze kolejowym — pudła, wózki i części do nich mocowane, łącznie z piasecznicą — poziom nie wynika bezpośrednio z rysunku. EN 15085-3 najpierw nadaje każdej spoinie klasę wykonania spoiny (CP A … CP D) według naprężenia w złączu i kategorii bezpieczeństwa, a tablica tej normy wiąże klasę z poziomem jakości ISO 5817 dla stali albo ISO 10042 dla aluminium. Przyporządkowanie odczytuje się z wydania EN 15085-3 wskazanego w umowie; celowo go tu nie podajemy, bo publikowane źródła się rozchodzą.
Zbiorniki, rurociągi, aluminium, egzamin spawacza
- Urządzenia ciśnieniowe i rurociągi — poziom, albo własne kryteria odbioru, ustala norma wyrobu lub specyfikacja zamawiającego; ISO 5817 obowiązuje tam, gdzie ten dokument się do niej odwołuje.
- Aluminium — w ogóle nie ISO 5817, tylko ISO 10042, z własnymi poziomami i liczbami (niżej).
- Egzamin spawacza wg ISO 9606-1 — ocenę wizualną złącza próbnego prowadzi się zwykle na poziomie B. Więcej w artykule o egzaminie i świadectwie spawacza.
Dlaczego nie wpisać wszędzie B „na wszelki wypadek”
Brzmi rozsądnie, ale kosztuje, a wyrobu tam, gdzie nie trzeba, bezpieczniejszym nie czyni. Węższe granice oznaczają więcej spoin poza nimi: więcej napraw, więcej ponownej kontroli, więcej sporów przy odbiorze. Wyższe klasy w normach wyrobu zwykle pociągają też większy zakres badań i dokumentacji, a spawacz musi pracować wolniej i więcej szlifować. Na mało obciążonej balustradzie poziom D nie jest mniej bezpieczny — jest po prostu dopasowany do zadania. Poziom ma wynikać z obciążenia i skutków awarii, a nie z chęci wyglądania na surowego.

Jak używać tego przy odbiorze
Kolejność jest zawsze taka sama. Najpierw z dokumentacji odczytuje się poziom jakości. Potem niezgodność dostaje numer wg ISO 6520-1 — bez numeru nie ma o czym rozmawiać, bo „taka jakby wklęsłość” nie jest pozycją w żadnej tabeli. Dopiero mając numer i poziom, sprawdza się granicę i mierzy wadę.
Numery niezgodności — tabela ISO 6520-1. Jak wady wyglądają i skąd się biorą — katalog wad spoin. Czym poziom różni się od zakresu kwalifikacji technologii — WPQR.
Jak czytać tabelę ISO 5817: przykład krok po kroku
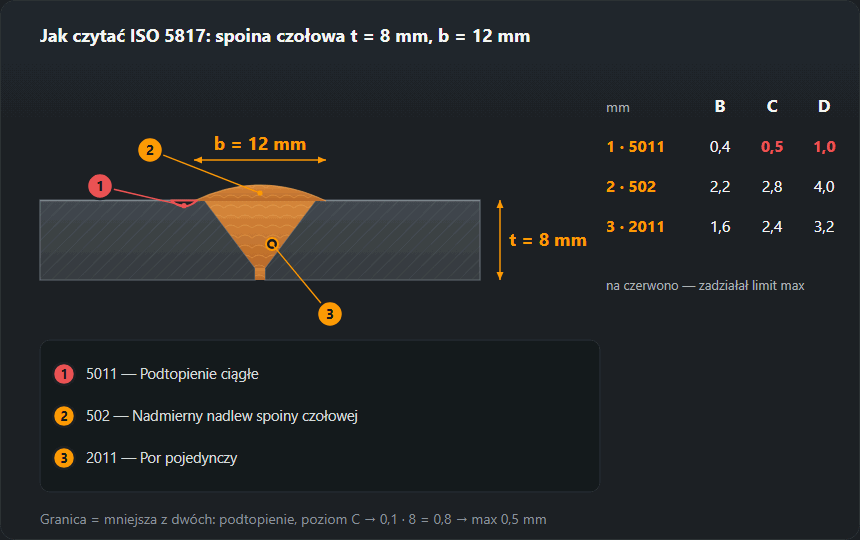
Weźmy spoinę czołową blachy 8 mm z licem szerokości 12 mm:
t = 8 mm, b = 12 mm.
t to grubość materiału — od niej zależą granice podtopienia,
pęcherzy, braku przetopu, przesunięcia brzegów i niewypełnienia rowka.
b to szerokość lica: mierzy się ją na samej spoinie, w poprzek,
od brzegu do brzegu, przymiarem albo spoinomierzem. b występuje
tylko w wierszach nadlewu (502, 503) i przetopu (504) — ale w 504 to co innego: tam b jest szerokością grani po stronie przetopu i mierzy się ją osobno, od spodu złącza.

Każda komórka tabeli ma dwie części: wzór i ograniczenie („max”). Liczy się
wzór dla swojego t albo b, porównuje z ograniczeniem
i bierze mniejszą z dwóch wartości. Dla tego samego złącza
wszystkie sześć najczęstszych pozycji:
| Niezgodność | B | C | D |
|---|---|---|---|
| 5011 podtopienie | 0,05·8 = 0,4 → 0,4 | 0,1·8 = 0,8 → 0,5 (ograniczenie) | 0,2·8 = 1,6 → 1,0 (ograniczenie) |
| 502 nadmierny nadlew | 1 + 0,1·12 = 2,2 | 1 + 0,15·12 = 2,8 | 1 + 0,25·12 = 4,0 |
| 2011 por | 0,2·8 = 1,6 | 0,3·8 = 2,4 | 0,4·8 = 3,2 |
| 402 brak przetopu | nie dopuszcza się | nie dopuszcza się | 0,2·8 = 1,6 |
| 511 niepełne wypełnienie rowka | nie dopuszcza się | 0,1·8 = 0,8 | 0,25·8 = 2,0 |
| 507 przesunięcie liniowe brzegów | 0,1·8 = 0,8 | 0,15·8 = 1,2 | 0,25·8 = 2,0 |
Wszystkie granice na tej stronie i w kalkulatorze liczone są wg ISO 5817:2014; w wydaniu 2023 te wiersze tabeli się nie zmieniły.
Wszystkie wartości w mm. Przy nadlewie ograniczenia 5, 7 i 10 mm przy
b = 12 mm nie zostają osiągnięte, więc rozstrzyga wzór.
Przy podtopieniu odwrotnie: na poziomie C wzór przekracza 0,5 mm, gdy tylko
blacha jest grubsza niż 5 mm, i od tej chwili decyduje samo ograniczenie.
Dlatego właśnie podtopienie to wiersz, który najczęściej czyta się źle.
Teraz zastosowanie. Zmierzone podtopienie 0,6 mm przechodzi na poziomie D (1,0), ale nie na C ani B. Pojedynczy por 2,8 mm przejdzie na D (3,2), na C (2,4) już nie. Nadlew wysokości 3,0 mm — D tak (4,0), C nie (2,8). Ta sama spoina, trzy werdykty — i dlatego poziom trzeba znać, zanim ktokolwiek sięgnie po spoinomierz. Dla własnej grubości i szerokości rachunek zrobi kalkulator ISO 5817 na tych samych danych.
Typowe błędy przy ocenie wg ISO 5817
- Mierzenie przed nazwaniem. Podtopienie (5011) i wklęśnięcie grani (515) potrafią wyglądać podobnie, a granice mają różne: na poziomie C przy blasze 8 mm to 0,5 mm wobec 0,8 mm. Najpierw numer z tabeli ISO 6520-1.
- Wzór bez ograniczenia. Przy blasze 20 mm wzór na podtopienie na poziomie C daje 2 mm, a dopuszczalne jest nadal 0,5 mm.
- Pomylone t i b. Wstawienie do wzoru na nadlew grubości 8 zamiast szerokości lica 12 zawęża poziom C z 2,8 do 2,2 mm — i dobra spoina odpada bez powodu.
- Ocena aluminium wg ISO 5817. Spoiny aluminiowe ocenia się według ISO 10042; liczby dla stali się nie przenoszą.
- Mylenie poziomu z zakresem kontroli. Poziom mówi, co jest dopuszczalne w tym, co się bada. Ile spoin i jaką metodą — VT, RT, UT — ustala norma wyrobu albo plan kontroli. Wyniki oględzin trafiają do protokołu, takiego jak ten z generatora protokołu badań wizualnych ISO 17637.
- Poziom jako ocena spawacza. Spoina odrzucona na B, a przyjęta na D, nie jest „gorsza” w robocie na D — po prostu spełnia kryterium tego zadania.
- „Ledwo widać” przy wadach płaskich. Pęknięcie albo przyklejenie dowolnej długości nie przechodzi na żadnym poziomie, także na D.
ISO 5817 a ISO 10042: czym się różnią
Obie normy robią to samo — poziomy jakości B, C i D dla złączy spawanych, zbudowane tak samo wokół numerów ISO 6520-1 — ale dla różnych materiałów. ISO 5817 obejmuje stal, nikiel, tytan i ich stopy, ISO 10042 — aluminium i jego stopy. Litery się zgadzają, liczby nie: granicy odczytanej z tabeli ISO 5817 nie wolno stosować do spoiny aluminiowej ani odwrotnie. Tam, gdzie jeden wyrób łączy oba materiały — typowy przypadek to tabor kolejowy — dokumentacja mówi, która norma dotyczy której spoiny, a sama EN 15085-3 odsyła do ISO 5817 dla stali i do ISO 10042 dla aluminium. Tabela i kalkulator w tym serwisie zawierają wyłącznie wartości ISO 5817.
Częste pytania
Kto wybiera poziom jakości?
Nie kontroler i nie spawacz — dokumentacja. Poziom podaje projekt, norma wyrobu albo umowa; w konstrukcjach budowlanych wynika on wprost z klasy wykonania EXC wg EN 1090-2. Jeśli w papierach poziomu nie ma, to brak, który trzeba zgłosić przed spawaniem, a nie zgadywać po fakcie.
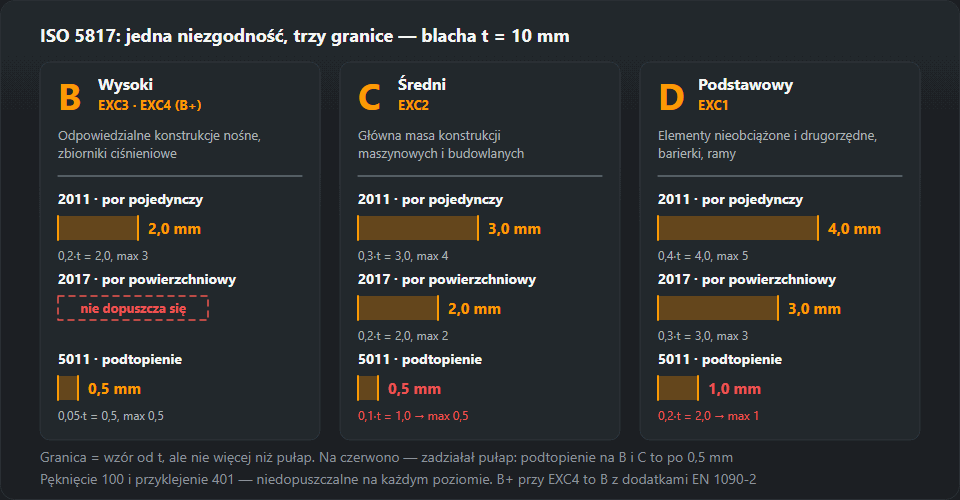
Jakie podtopienie przejdzie na poziomie C przy blasze 10 mm?
Do 0,5 mm. Wzór to 0,1·t, czyli 1 mm, ale obowiązuje jeszcze górne ograniczenie 0,5 mm — bierze się mniejszą z dwóch wartości. Na poziomie B byłoby to 0,05·t = 0,5 mm, też z tym samym ograniczeniem, na poziomie D — 0,2·t = 2 mm, ale nie więcej niż 1 mm.
Czy ISO 5817 dotyczy aluminium?
Nie. ISO 5817 obejmuje spoiny stali, niklu, tytanu i ich stopów wykonane spawaniem, przy grubości od 0,5 mm. Dla aluminium i jego stopów tę samą rolę pełni ISO 10042 — z własnymi poziomami i własnymi wartościami.
Co oznacza poziom jakości C wg PN-EN ISO 5817?
Że spoiny odbiera się według granic poziomu pośredniego C. Dla blachy 8 mm z licem 12 mm to na przykład: podtopienie do 0,5 mm, pojedynczy por do 2,4 mm, nadlew do 2,8 mm, przesunięcie brzegów do 1,2 mm; pęknięcia, przyklejenia i braku przetopu nie dopuszcza się. W konstrukcjach stalowych poziom C odpowiada klasie wykonania EXC2 wg EN 1090-2. PN-EN ISO 5817 to polskie wydanie tej samej normy co EN ISO 5817.
Czym ISO 10042 różni się od ISO 5817?
Materiałem. Obie określają poziomy jakości B, C i D dla złączy spawanych, ale ISO 5817 dotyczy stali, niklu, tytanu i ich stopów, a ISO 10042 — aluminium i jego stopów, z własnymi wartościami granicznymi. Liczb z jednej nie stosuje się do spoin objętych drugą.
Na jakim poziomie ocenia się złącze na egzaminie spawacza?
Ocenę wizualną złącza próbnego wg ISO 9606-1 prowadzi się zwykle na poziomie B, czyli najostrzejszym. To kryterium egzaminu, a nie poziom, który potem obowiązuje w produkcji — tam decyduje dokumentacja wyrobu.
Aktualizacja: