Bewertungsgruppen B, C und D nach ISO 5817
Dieselbe Unregelmäßigkeit kann zugleich zulässig und unzulässig sein — je nachdem, welche Bewertungsgruppe in den Unterlagen steht. Unten die vollständige Tabelle der Grenzwerte für alle drei Gruppen und woher die Gruppe kommt.
Kurze Antwort
ISO 5817 teilt die Anforderungen in drei Gruppen:
- B — hoch. Die engsten Grenzen, üblich bei beanspruchten Bauteilen und bei schwingender Belastung.
- C — mittel. Der häufigste Fall im gewöhnlichen Stahlhochbau.
- D — niedrig. Gering beanspruchte Bauteile.
Die Gruppe ist keine Note für den Schweißer und kein Maß seiner Sorgfalt, sondern ein Abnahmekriterium. Sie wird von den Unterlagen festgelegt, nicht von dem, der die Naht betrachtet.
Was ist DIN EN ISO 5817? EN ISO 5817, ISO 5817 und PN-EN ISO 5817 im Überblick
Die ISO 5817 legt fest, wie groß eine Unregelmäßigkeit in einer schmelzgeschweißten Verbindung sein darf, bevor die Naht zurückgewiesen wird. Sie gilt für Stahl, Nickel, Titan und deren Legierungen ab 0,5 mm Dicke; für Aluminium gilt die entsprechende ISO 10042.
EN ISO 5817 ist die europäische Veröffentlichung desselben Textes, DIN EN ISO 5817 die deutsche Ausgabe; PN-EN ISO 5817, BS EN ISO 5817 und UNE-EN ISO 5817 sind weitere nationale Fassungen. Das Präfix sagt, wer das Dokument herausgegeben hat, nicht welche Grenzen gelten — die Zahlen in der Tabelle unten sind dieselben.
Die Norm ist kein Schweißverfahren. Wie die Naht ausgeführt wird, legt die WPS fest; die ISO 5817 liefert nur die Grenzen, an denen der Prüfer das Gemessene bewertet. Die Werte für eine bestimmte Dicke und Nahtbreite berechnet der Rechner für zulässige Unregelmäßigkeiten.
Zulässige Grenzwerte
Zulässig ist in der Regel der kleinere von zwei Werten: das Ergebnis der
Formel und die daneben angegebene Obergrenze. t ist die
Werkstoffdicke, b die Breite der Naht oder der Nahtoberfläche.
| Nr. | Unregelmäßigkeit | B — hoch | C — mittel | D — niedrig |
|---|---|---|---|---|
| 100 | Riss | nicht zulässig | nicht zulässig | nicht zulässig |
| 401 | Bindefehler | nicht zulässig | nicht zulässig | nicht zulässig |
| 402 | Ungenügende Durchschweißung (Wurzelfehler) | nicht zulässig | nicht zulässig | 0,2·t max 2 mm |
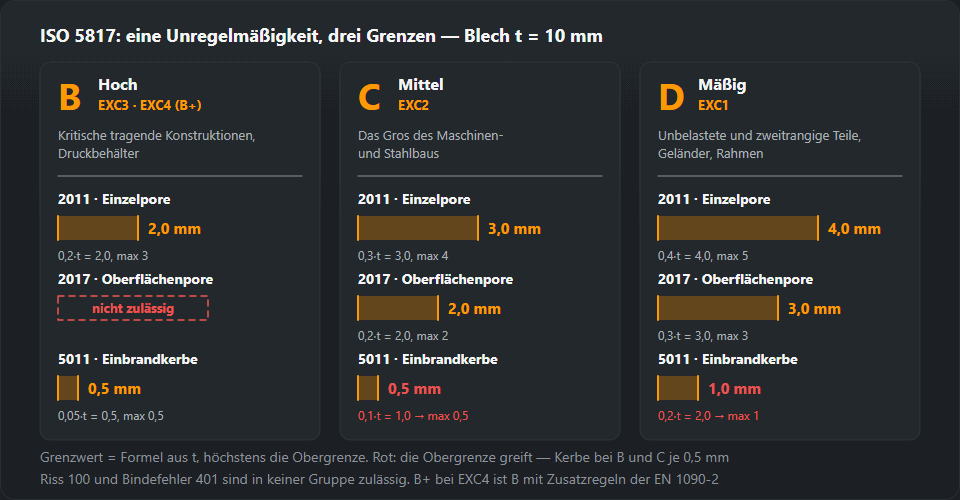
| 2011 | Einzelpore | 0,2·t max 3 mm | 0,3·t max 4 mm | 0,4·t max 5 mm |
| 2017 | Oberflächenpore | nicht zulässig | 0,2·t max 2 mm (t > 3 mm) | 0,3·t max 3 mm |
| 5011, 5012 | Durchlaufende Einbrandkerbe | 0,05·t max 0,5 mm | 0,1·t max 0,5 mm | 0,2·t max 1 mm |
| 502 | Zu große Nahtüberhöhung (Stumpfnaht) | 1 + 0,1·b max 5 mm | 1 + 0,15·b max 7 mm | 1 + 0,25·b max 10 mm |
| 503 | Zu große Wölbung (Kehlnaht) | 1 + 0,1·b max 3 mm | 1 + 0,15·b max 4 mm | 1 + 0,25·b max 5 mm |
| 504 | Zu große Wurzelüberhöhung (Wurzeldurchhang) (b — Wurzelbreite) | 1 + 0,2·b max 3 mm | 1 + 0,6·b max 4 mm | 1 + 1·b max 5 mm |
| 507 | Kantenversatz | 0,1·t max 3 mm | 0,15·t max 4 mm | 0,25·t max 5 mm |
| 511 | Ungenügend gefüllte Naht | nicht zulässig | 0,1·t max 1 mm | 0,25·t max 2 mm |
| 515 | Wurzelrückfall | 0,05·t max 0,5 mm | 0,1·t max 1 mm | 0,2·t max 2 mm |
Die Norm beschreibt mehrere Dutzend Arten von Unregelmäßigkeiten und unterscheidet darüber hinaus Dickenbereiche und Sonderfälle. In der Tabelle stehen jene, die tatsächlich in Prüfberichte gelangen. Den Wert für eine bestimmte Dicke und Breite rechnet der Rechner für zulässige Unregelmäßigkeiten — mit denselben Zahlen wie hier. Der volle Wortlaut der Anforderungen samt Anmerkungen und Ausnahmen bleibt immer in der Norm selbst.
Was in keiner Gruppe erlaubt ist
Zwei Zeilen oben tragen in allen drei Spalten „nicht zulässig“, und das ist keine Strenge um der Strenge willen:
Risse (100) und Bindefehler (401) sind flächige Fehler. Ihre Gefährlichkeit hängt nicht von der Größe ab, sondern von der Form: sie wirken wie eine Kerbe, konzentrieren die Spannung und wachsen unter schwingender Beanspruchung. Eine Pore gleicher Länge ist ungleich harmloser, denn ihre Ränder sind gerundet und sie verteilt die Spannung, statt sie zu sammeln.
Ungenügende Durchschweißung (402) ist allein in Gruppe D zulässig und auch dort nur als kurze Unregelmäßigkeit. In B und C ist sie gar nicht zulässig — aus demselben Grund.
Die praktische Folge: die Größe eines flächigen Fehlers ist kein Argument im Gespräch mit dem Prüfer. „Man sieht es kaum“ ändert die Einstufung nicht.
Woher die Gruppe in den Unterlagen kommt
Bei Stahlbauten nach EN 1090-2 folgt die Gruppe unmittelbar aus der Ausführungsklasse:
| Ausführungsklasse EN 1090-2 | Bewertungsgruppe | Typische Anwendung |
|---|---|---|
| EXC1 | D | Gering beanspruchte Bauteile, landwirtschaftliche Bauten |
| EXC2 | C | Übliche Hochbauten — der bei Weitem häufigste Fall |
| EXC3 | B | Bauwerke mit Gefahr für Menschen: Versammlungsstätten, Brücken |
| EXC4 | B+ | Kritische Bauwerke mit schweren Versagensfolgen |
B+ bei EXC4 ist keine vierte Gruppe der Norm, sondern Gruppe B mit zusätzlichen Anforderungen, die EN 1090-2 für einen Teil der Unregelmäßigkeiten über ISO 5817 hinaus stellt. Außerhalb des Bauwesens gibt die Produktnorm die Gruppe vor: bei Druckgeräten, Behältern und Rohrleitungen tut das die einschlägige Norm dieser Gruppe oder die Spezifikation des Bestellers.
Bewertungsgruppe B, C oder D: wie man sie für ein Bauteil festlegt
Auf die Frage „Welche Bewertungsgruppe nach DIN EN ISO 5817 brauche ich?“ antwortet die Norm selbst nicht. Sie liefert die Grenzwerte für drei Gruppen und überlässt die Wahl dem, der das Produkt spezifiziert. In der Praxis läuft die Entscheidung immer in derselben Reihenfolge:
- Zeichnung, Vertrag, Prüfplan. Steht die Gruppe dort — „ISO 5817-C“, „Bewertungsgruppe B“ in den Schweißangaben —, ist das die Antwort, und in der Werkstatt ändert sie niemand.
- Produktnorm oder Ausführungsklasse. Schweigt die Zeichnung, prüft man, nach welcher Norm das Produkt gefertigt wird. Sie selbst oder die Klasse, die sie dem Bauwerk oder der Naht zuweist, führt zur Gruppe.
- Erst dann die Gruppe selbst. Ergibt sie sich weder aus den Unterlagen noch aus einer Produktnorm, wird sie vor dem Schweißen schriftlich mit dem Besteller vereinbart — nicht ausgesucht, nachdem die Naht schon geprüft wurde.
Stahlbau — EN 1090-2
Der kürzeste Weg: Die Ausführungsklasse liefert die Gruppe direkt, wie in der Tabelle oben. Wer EXC2 auf die Zeichnung schreibt, hat Bewertungsgruppe C schon gewählt, auch wenn der Buchstabe C nirgends auf dem Blatt steht.
Schienenfahrzeuge — EN 15085-3
Bei Schienenfahrzeugen — Wagenkästen, Drehgestelle und Anbauteile, ein Sandungsbehälter eingeschlossen — kommt die Gruppe nicht direkt aus der Zeichnung. EN 15085-3 weist zuerst jeder Naht eine Schweißnahtgüteklasse (CP A … CP D) zu, abhängig von der Beanspruchung der Verbindung und ihrer Sicherheitskategorie; eine Tabelle dieser Norm ordnet der Klasse dann eine Bewertungsgruppe nach ISO 5817 für Stahl oder ISO 10042 für Aluminium zu. Die Zuordnung liest man in der Ausgabe der EN 15085-3 nach, die im Vertrag steht; wir geben sie hier bewusst nicht an, weil veröffentlichte Quellen voneinander abweichen.
Behälter, Rohrleitungen, Aluminium, Schweißerprüfung
- Druckbehälter und Rohrleitungen — die Gruppe oder eigene Annahmekriterien legt die Produktnorm bzw. die Spezifikation des Bestellers fest; ISO 5817 gilt dort, wo dieses Dokument auf sie verweist.
- Aluminium — überhaupt nicht ISO 5817, sondern ISO 10042 mit eigenen Gruppen und Zahlen (siehe unten).
- Schweißerprüfung nach ISO 9606-1 — die Sichtprüfung des Prüfstücks erfolgt üblicherweise nach Bewertungsgruppe B. Mehr dazu im Artikel zur Schweißerprüfung.
Warum nicht einfach überall B „zur Sicherheit“
Klingt vorsichtig, kostet aber Geld, ohne das Produkt dort sicherer zu machen, wo es nicht nötig ist. Engere Grenzen heißen: mehr Nähte außerhalb davon, mehr Nacharbeit, mehr Wiederholungsprüfungen, mehr Diskussionen bei der Abnahme. Höhere Klassen in Produktnormen bringen meist auch einen größeren Prüfumfang und mehr Dokumentation mit sich, und der Schweißer muss langsamer arbeiten und mehr nachschleifen. An einem gering beanspruchten Geländer ist Gruppe D nicht weniger sicher — sie ist einfach der Aufgabe angemessen. Die Gruppe folgt der Beanspruchung und den Folgen eines Versagens, nicht dem Wunsch, streng zu wirken.

Wie man das bei der Abnahme benutzt
Die Reihenfolge ist immer dieselbe. Zuerst liest man die Bewertungsgruppe aus den Unterlagen. Dann bekommt die Unregelmäßigkeit eine Nummer nach ISO 6520-1 — ohne Nummer gibt es nichts zu besprechen, denn „so eine Art Vertiefung“ ist in keiner Tabelle eine Position. Erst mit Nummer und Gruppe schlägt man den Grenzwert nach und misst den Fehler.
Die Nummern der Unregelmäßigkeiten — die ISO-6520-1-Tabelle. Wie die Fehler aussehen und woher sie kommen — der Katalog der Schweißnahtfehler. Wie sich die Bewertungsgruppe vom Geltungsbereich einer Verfahrensqualifizierung unterscheidet — WPQR.
Die Tabelle der ISO 5817 lesen: ein durchgerechnetes Beispiel
Nehmen wir eine Stumpfnaht an 8 mm Blech mit 12 mm breiter Decklage:
t = 8 mm, b = 12 mm.
t ist die Werkstoffdicke und bestimmt die Grenzen für Einbrandkerbe,
Poren, ungenügende Durchschweißung, Kantenversatz und ungenügend gefüllte Naht.
b ist die Breite der Nahtoberfläche: Man misst sie an der Naht selbst,
quer von Nahtübergang zu Nahtübergang, mit Lineal oder Schweißnahtlehre.
b kommt nur in den Zeilen der Überhöhung (502, 503) und der Wurzelüberhöhung (504) vor — in 504 ist es aber ein anderes Maß: die Breite der Wurzel auf der Gegenseite, getrennt von unten gemessen.

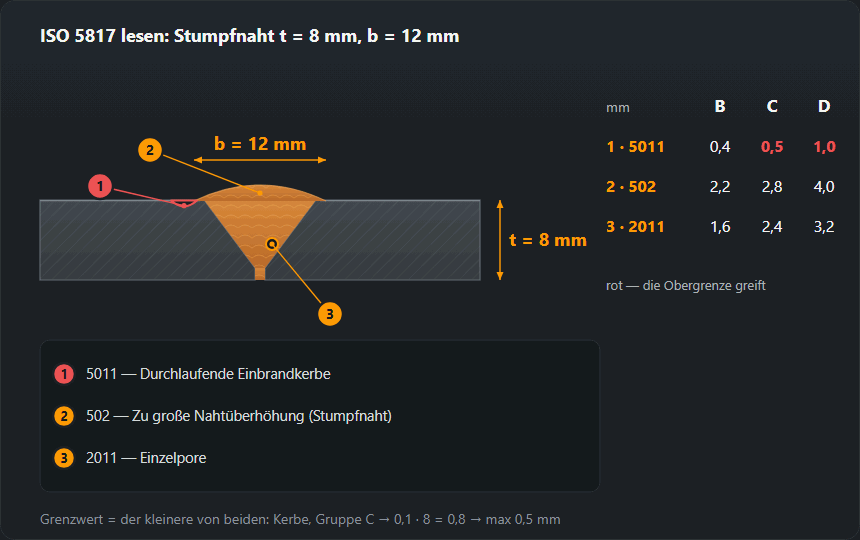
Jede Tabellenzelle besteht aus zwei Teilen: Formel und Obergrenze („max“). Man
rechnet die Formel mit dem eigenen t oder b, vergleicht
mit der Obergrenze und nimmt den kleineren der beiden Werte.
Für dieselbe Verbindung alle sechs häufigen Positionen:
| Unregelmäßigkeit | B | C | D |
|---|---|---|---|
| 5011 Einbrandkerbe | 0,05·8 = 0,4 → 0,4 | 0,1·8 = 0,8 → 0,5 (Obergrenze) | 0,2·8 = 1,6 → 1,0 (Obergrenze) |
| 502 Nahtüberhöhung | 1 + 0,1·12 = 2,2 | 1 + 0,15·12 = 2,8 | 1 + 0,25·12 = 4,0 |
| 2011 Einzelpore | 0,2·8 = 1,6 | 0,3·8 = 2,4 | 0,4·8 = 3,2 |
| 402 ungenügende Durchschweißung | nicht zulässig | nicht zulässig | 0,2·8 = 1,6 |
| 511 ungenügend gefüllte Naht | nicht zulässig | 0,1·8 = 0,8 | 0,25·8 = 2,0 |
| 507 Kantenversatz | 0,1·8 = 0,8 | 0,15·8 = 1,2 | 0,25·8 = 2,0 |
Alle Grenzwerte auf dieser Seite und im Rechner sind nach ISO 5817:2014 gerechnet; die Ausgabe 2023 hat diese Tabellenzeilen nicht geändert.
Alle Werte in mm. Bei der Nahtüberhöhung werden die Obergrenzen 5, 7 und
10 mm mit b = 12 mm nicht erreicht, also entscheidet
die Formel. Bei der Einbrandkerbe ist es umgekehrt: In Gruppe C überschreitet die
Formel 0,5 mm, sobald das Blech dicker als 5 mm ist, und ab da entscheidet
allein die Obergrenze. Deshalb ist die Einbrandkerbe die Zeile, die am häufigsten
falsch gelesen wird.
Jetzt die Anwendung. Eine gemessene Einbrandkerbe von 0,6 mm besteht in Gruppe D (1,0), aber nicht in C und nicht in B. Eine Einzelpore von 2,8 mm besteht in D (3,2), in C (2,4) nicht. Eine Überhöhung von 3,0 mm — D ja (4,0), C nein (2,8). Dieselbe Naht, drei Urteile — deshalb muss die Gruppe feststehen, bevor jemand zur Lehre greift. Für deine eigene Dicke und Breite rechnet der ISO-5817-Rechner mit denselben Daten.
Typische Fehler bei der Bewertung nach ISO 5817
- Messen, bevor benannt ist. Einbrandkerbe (5011) und Wurzelrückfall (515) können ähnlich aussehen, haben aber verschiedene Grenzen: in Gruppe C bei 8 mm Blech 0,5 mm gegenüber 0,8 mm. Erst die Nummer aus der ISO-6520-1-Tabelle.
- Formel ohne Obergrenze. Bei 20 mm Blech ergibt die Formel für die Einbrandkerbe in Gruppe C 2 mm; zulässig bleiben trotzdem 0,5 mm.
- t und b verwechselt. Setzt man in die Formel der Überhöhung die Dicke 8 statt der Decklagenbreite 12 ein, schrumpft Gruppe C von 2,8 auf 2,2 mm — und eine gute Naht fällt ohne Grund durch.
- Aluminium nach ISO 5817 bewertet. Aluminiumnähte werden nach ISO 10042 bewertet; die Stahlwerte lassen sich nicht übertragen.
- Bewertungsgruppe mit Prüfumfang verwechselt. Die Gruppe sagt, was in dem, was geprüft wird, zulässig ist. Wie viele Nähte und mit welchem Verfahren — VT, RT, UT — geprüft werden, legt die Produktnorm oder der Prüfplan fest. Befunde der Sichtprüfung gehören in einen Bericht, wie ihn der Generator für Sichtprüfberichte nach ISO 17637 erstellt.
- Die Gruppe als Schweißernote gelesen. Eine Naht, die in B durchfällt und in D angenommen wird, ist in einem D-Auftrag nicht „schlechter“ — sie erfüllt einfach das Kriterium dieses Auftrags.
- „Man sieht es kaum“ bei flächigen Fehlern. Ein Riss oder Bindefehler beliebiger Länge besteht in keiner Gruppe, auch nicht in D.
ISO 5817 und ISO 10042: der Unterschied
Beide Normen tun dasselbe — Bewertungsgruppen B, C und D für Schmelzschweißverbindungen, gleich aufgebaut um die Nummern der ISO 6520-1 —, aber für verschiedene Werkstoffe. ISO 5817 gilt für Stahl, Nickel, Titan und deren Legierungen, ISO 10042 für Aluminium und seine Legierungen. Die Buchstaben stimmen überein, die Zahlen nicht: Ein Grenzwert aus der Tabelle der ISO 5817 darf nicht auf eine Aluminiumnaht angewendet werden und umgekehrt. Wo ein Produkt beide Werkstoffe vereint — typisch bei Schienenfahrzeugen —, legen die Unterlagen fest, welche Norm für welche Naht gilt, und EN 15085-3 selbst verweist für Stahl auf ISO 5817 und für Aluminium auf ISO 10042. Tabelle und Rechner auf dieser Seite enthalten nur Werte der ISO 5817.
Häufige Fragen
Wer wählt die Bewertungsgruppe?
Weder der Prüfer noch der Schweißer, sondern die Unterlagen. Die Gruppe kommt aus der Konstruktion, der Produktnorm oder dem Vertrag; im Stahlbau folgt sie unmittelbar aus der Ausführungsklasse EXC nach EN 1090-2. Fehlt sie in den Papieren, ist das eine Lücke, die vor dem Schweißen anzusprechen ist und nicht hinterher zu erraten.
Welche Einbrandkerbe geht in Gruppe C bei 10 mm Blech durch?
Bis 0,5 mm. Die Formel ergibt 0,1·t, also 1 mm, doch es gilt zusätzlich die Obergrenze 0,5 mm — maßgebend ist der kleinere Wert. In Gruppe B wären es 0,05·t = 0,5 mm mit derselben Obergrenze, in Gruppe D 0,2·t = 2 mm, aber höchstens 1 mm.
Gilt ISO 5817 auch für Aluminium?
Nein. ISO 5817 gilt für Schmelzschweißverbindungen an Stahl, Nickel, Titan und deren Legierungen ab 0,5 mm Dicke. Für Aluminium und seine Legierungen übernimmt ISO 10042 dieselbe Rolle — mit eigenen Gruppen und eigenen Werten.
Was bedeutet DIN EN ISO 5817-C?
Dass die Nähte nach Bewertungsgruppe C, der mittleren, abgenommen werden. DIN EN ISO 5817 ist die deutsche Ausgabe derselben Norm wie EN ISO 5817. Bei 8 mm Blech und 12 mm breiter Decklage heißt Gruppe C zum Beispiel: Einbrandkerbe bis 0,5 mm, Einzelpore bis 2,4 mm, Nahtüberhöhung bis 2,8 mm, Kantenversatz bis 1,2 mm; Risse, Bindefehler und ungenügende Durchschweißung sind nicht zulässig. Im Stahlbau entspricht Gruppe C der Ausführungsklasse EXC2 nach EN 1090-2.
Welche Bewertungsgruppe gilt für Schweißnähte an Schienenfahrzeugen, etwa am Sandungsbehälter?
Das legt nicht ISO 5817 fest, sondern EN 15085-3. Sie ordnet jeder Naht nach Beanspruchung und Sicherheitskategorie eine Schweißnahtgüteklasse CP A bis CP D zu, und eine Tabelle dieser Norm verknüpft die Klasse mit einer Bewertungsgruppe nach ISO 5817 (Stahl) oder ISO 10042 (Aluminium). Die Klasse der jeweiligen Naht ergibt sich aus den Konstruktionsunterlagen, die Zuordnung in der vertraglich vereinbarten Ausgabe der EN 15085-3; eine pauschale Antwort ohne diese Unterlagen gibt es nicht.
Worin unterscheiden sich ISO 10042 und ISO 5817?
Im Werkstoff und damit in den Zahlen: ISO 10042 gilt für Aluminium, ISO 5817 für Stahl, Nickel und Titan. Gleiche Buchstaben bedeuten nicht gleiche Grenzen — eine Oberflächenpore (2017) schließt ISO 5817 in Gruppe B ganz aus, ISO 10042 lässt sie in B bei Wanddicken über 3 mm bis 1,0 mm zu; die Obergrenze der Nahtüberhöhung liegt in B bei 5 mm (Stahl) gegenüber 6 mm (Aluminium). Beide Normen nebeneinander zeigt die Seite zu ISO 10042.
Aktualisiert: