WPQR: Qualifizierung des Schweißverfahrens
Der WPQR ist der Bericht, der eines aussagt: das in der Anweisung festgelegte Verfahren wurde am Prüfstück nachgewiesen, und das Prüfstück hat die Prüfungen bestanden. Ohne ihn ist die Anweisung ein Vorschlag und kein Fertigungsdokument.
Kurze Antwort
Der WPQR (Welding Procedure Qualification Record) entsteht aus der Verfahrensprüfung nach EN ISO 15614-1 für Stähle und Nickelwerkstoffe. Er enthält drei Dinge: wie das Prüfstück geschweißt wurde, was die Prüfungen ergaben und — das Wichtigste — welchen Fertigungsbereich dieses Ergebnis abdeckt.
Der letzte Punkt wird gern übersehen, und genau er entscheidet über den Nutzen des Berichts. Eine Prüfung an einer Dicke in einer Position qualifiziert ein ganzes Band darum herum: ein gut geplantes Prüfstück deckt mit einer einzigen Prüfung den Großteil der Fertigung ab, ein schlecht geplantes einen einzigen Stoß.
WPQR: Bedeutung beim Schweißen
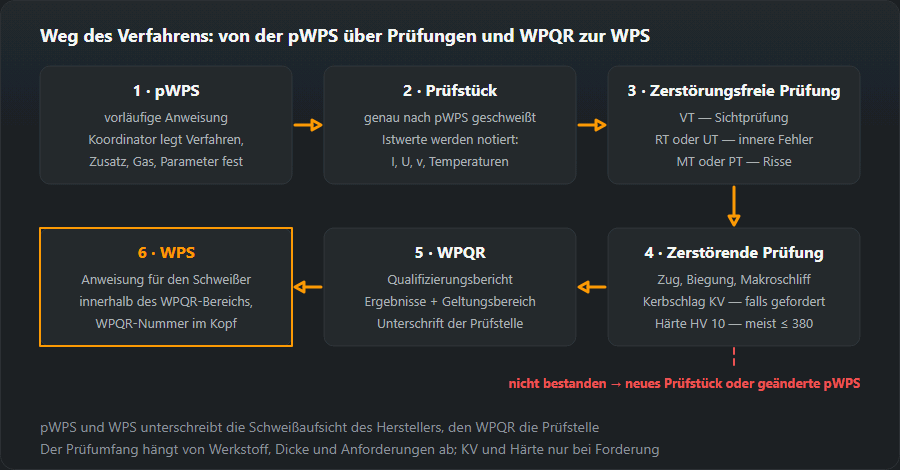
Welding Procedure Qualification Record heißt auf Deutsch Bericht über die Qualifizierung des Schweißverfahrens; in der Werkstatt sagt man meist einfach „Verfahrensprüfung“ oder „Schweißverfahrensprüfung“. Gemeint ist der Prüfbericht eines Prüfstücks samt dem Fertigungsbereich, den es qualifiziert. Er steht in der Mitte einer Kette aus drei Dokumenten: die pWPS ist der Vorschlag der Schweißaufsicht, der WPQR weist ihn am Prüfstück nach, und die WPS ist die Schweißanweisung für den Schweißer, geschrieben innerhalb des WPQR-Bereichs und mit seiner Nummer im Kopf. Die Kürzel ähneln sich, aber nur der WPQR trägt die Unterschrift einer Prüfstelle; pWPS und WPS erstellt und unterschreibt die Schweißaufsicht des Herstellers (EN ISO 14731).
Wie die Schweißverfahrensprüfung abläuft
- Die Schweißaufsicht erstellt die pWPS.
- Ein Schweißer fertigt das Prüfstück streng danach, unter Aufsicht einer Prüfstelle oder eines Sachverständigen.
- Die tatsächlichen Parameter werden festgehalten: Strom, Spannung, Geschwindigkeit, Vorwärm- und Zwischenlagentemperatur, Zeit.
- Das Prüfstück durchläuft die zerstörungsfreie Prüfung und geht danach unter die Säge für die zerstörenden Proben.
- Ergebnisse und Geltungsbereich gehen in den Bericht, den die Prüfstelle unterschreibt.
Die tatsächlichen Parameter aus Schritt drei wiegen schwerer, als sie aussehen: sie und nicht die Annahmen der pWPS legen anschließend das qualifizierte Band der Streckenenergie fest.

Prüfungen am Prüfstück
| Prüfung | Was sie zeigt | Norm |
|---|---|---|
| Sichtprüfung (VT) | Nahtoberfläche und Wurzel, Oberflächenfehler | ISO 17637 |
| Durchstrahlung (RT) oder Ultraschall (UT) | Innere Fehler: Poren, Einschlüsse, Bindefehler | ISO 17636 · ISO 17640 |
| Magnetpulver (MT) oder Eindringprüfung (PT) | Risse und oberflächenoffene Ungänzen | ISO 17638 · ISO 3452 |
| Querzugversuch | Festigkeit der Verbindung nicht unter dem Grundwerkstoff | ISO 4136 |
| Biegeversuch | Verformbarkeit der Verbindung, keine Risse | ISO 5173 |
| Kerbschlagbiegeversuch (KV) | Sprödbruchsicherheit bei Betriebstemperatur | ISO 9016 |
| Härteprüfung (HV 10) | Ob die Wärmeeinflusszone zu stark aufgehärtet ist | ISO 9015-1 |
| Makroskopische Prüfung | Der Querschliff: Einbrand, Lagenaufbau, Geometrie | ISO 17639 |
Welche Prüfungen anfallen, hängt von Werkstoff, Dicke und Anforderung ab: Kerbschlag dort, wo das Bauteil kalt arbeitet, Härte bei aufhärtungsempfindlichen Stählen. Die übliche Obergrenze für unlegierte und niedriglegierte Stähle liegt bei 380 HV 10; ihre Überschreitung heißt meist zu schnelle Abkühlung — zu geringe Streckenenergie oder fehlende Vorwärmung. Härtewerte zwischen den Skalen umrechnen lässt sich mit dem Härteumrechner.
Der Geltungsbereich — der wichtigste Teil
Ein Bericht qualifiziert nicht einen Fall, sondern ein Band darum herum. Dazu gehören unter anderem:
- Dicke. Für die Stumpfnaht in Level 2: mehrlagig bis 2t, ab 0,5t (ab 3 mm bei Prüfstücken von 3–12 mm); einlagig deutlich enger — bis 1,3t, über 12 mm nur bis 1,1t.
- Rohrdurchmesser. Ein Prüfstück am Rohr deckt Durchmesser ab dem halben eigenen Außendurchmesser aufwärts ab (Ø 114,3 → ab 57,2 mm). Ein Blechprüfstück deckt Rohre über Ø 150 mm in PA, PC und PF drehend sowie ab Ø 500 mm in den übrigen Positionen ab.
- Werkstoffgruppe nach ISO/TR 15608 — in den Gruppen 1 bis 3 zählen die Untergruppen nicht: abgedeckt sind Stähle derselben Gruppe mit gleicher oder niedrigerer Streckgrenze. Eine Prüfung an 304 deckt 316, 347 und 321 ab, nicht aber 309 und 310.
- Verfahren nach ISO 4063: für jedes einzeln, ohne Übertragung.
- Schweißposition — ohne Kerbschlag- und Härteanforderungen deckt eine Position alle ab; mit Kerbschlaganforderungen Positionen mit gleicher oder geringerer Streckenenergie, mit Härteanforderungen mit gleicher oder höherer.
- Zusatzwerkstoff, Schutzgas, Stromart und Polung.
- Vorwärm- und Zwischenlagentemperatur — die Vorwärmung darf bis zu 50 °C unter dem Prüfstückwert liegen, die Zwischenlagentemperatur bis zu 50 °C darüber (nicht für die Gruppen 8, 10 und 41–48).
- Streckenenergie — bei Kerbschlaganforderungen höchstens 25 % über dem Prüfstückwert, bei Härteanforderungen höchstens 25 % darunter.
- Wärmenachbehandlung — wurde sie durchgeführt, gehört sie zum Bereich; wurde sie es nicht, deckt das Verfahren keine wärmebehandelten Bauteile ab.
Die Grenzen oben sind Level 2 der Ausgabe 2017 — die aus der früheren EN ISO 15614-1 übernommenen Bereiche. Level 1 beruht auf ASME IX und hat eigene Tabellen. Die Stufe wird vor der Prüfung vereinbart, denn von ihr hängt ab, wie viel Fertigung derselbe Bericht abdeckt. Den Bereich für ein bestimmtes Prüfstück rechnet der Rechner für den Geltungsbereich; im Streitfall gilt der Normtext.
Was im WPQR steht: den Bericht lesen
Die Formulare unterscheiden sich von Prüfstelle zu Prüfstelle, aber jeder Bericht hat dieselben vier Blöcke. Nehmen wir das Prüfstück aus dem Beispiel des pWPS-Generators: Prozess 135 (MAG), Werkstoffgruppe 1.2 (S355), Blech 10 mm, Stumpfnaht mehrlagig, Position PA.
1. Das Prüfstück, wie es tatsächlich geschweißt wurde
Dieser Block wiederholt die pWPS, aber mit gemessenen Werten: V-Naht 50–60°, Spalt 1–3 mm und Steg 1–2 mm wie vorbereitet; Draht EN ISO 14341-A G 46 4 M21 4Si1, Ø 1,2 mm; Gas M21 (ArC-18), 16–18 l/min; DC+. Die pWPS nannte ein Band von 220–280 A und 26–29 V; der Bericht enthält Strom, Spannung und Schweißgeschwindigkeit jeder Lage wie gemessen, die daraus berechnete Streckenenergie (die Rechnung übernimmt der Streckenenergie-Rechner) sowie die tatsächliche Vorwärm- und die höchste Zwischenlagentemperatur.
2. Prüfergebnisse
Eine Zeile je Prüfung aus der Tabelle oben — Sichtprüfung, RT oder UT, MT oder PT, Querzug, Biegung, Makroschliff und, wo gefordert, Kerbschlag und Härte HV 10 — jeweils mit Nummer des Laborberichts und Bewertung. Eine fehlende Prüfung ist eine Lücke, kein Bestehen: wird Kerbschlagzähigkeit gefordert, aber nicht geprüft, sinkt die obere Dickengrenze auf 12 mm.
3. Geltungsbereich
- Prozess: nur 135 — nicht 136, nicht 138;
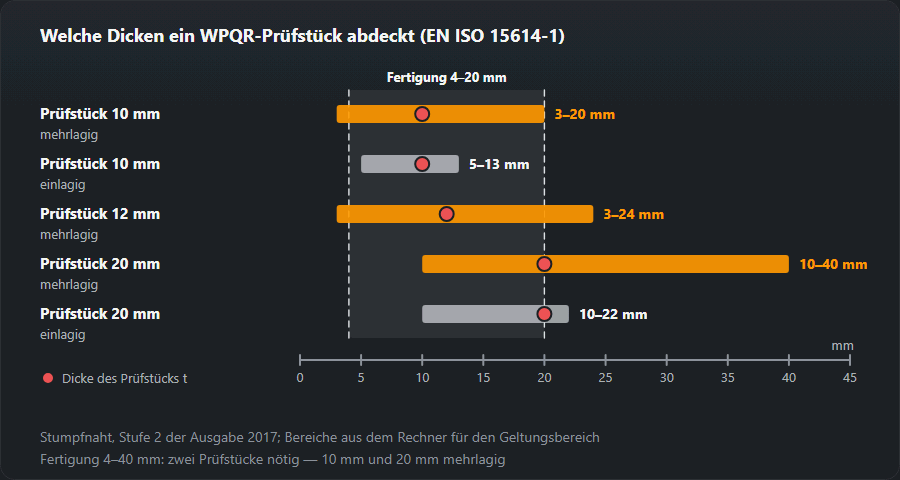
- Dicke: 3–20 mm (wäre der Stoß einlagig geschweißt worden: 5–13 mm);
- Rohre: vom Blech aus — über Ø 150 mm in PA, PC und PF drehend, sonst ab Ø 500 mm;
- Positionen: alle, solange keine Kerbschlag- oder Härteanforderungen bestehen;
- Draht, Gas, Stromart und Polung: wie am Prüfstück;
- Vorwärmung: nicht unter Prüfstückwert minus 50 °C; Zwischenlagentemperatur: nicht über dem gemessenen Wert plus 50 °C (ein bei 250 °C gefahrenes Prüfstück erlaubt 300 °C);
- Streckenenergie: bei Kerbschlaganforderungen bis Messwert × 1,25, bei Härteanforderungen ab Messwert × 0,75 — immer vom eingetragenen Wert aus, nie vom Band der pWPS;
- Wärmenachbehandlung: keine, also sind wärmebehandelte Bauteile nicht abgedeckt.
4. Unterschrift der Prüfstelle
Name der Prüfstelle, Prüfer, Datum und Stempel. Ohne diesen Block ist das Papier ein Laborbericht, kein WPQR.
Das Prüfstück so wählen, dass ein WPQR mehr Fertigung abdeckt
Bevor geschweißt wird, lohnt es, die realen Stöße der Werkstatt neben den Rechner für den Geltungsbereich zu legen. Die Zahlen unten sind seine Ergebnisse:
- Mehrlagig schlägt einlagig. 10 mm mehrlagig deckt 3–20 mm ab, einlagig nur 5–13 mm.
- Dicker ist nicht immer besser. 12 mm mehrlagig deckt 3–24 mm ab; 20 mm mehrlagig 10–40 mm und verliert alles unter 10 mm (einlagig: 10–22 mm). Ein Betrieb mit 4–20 mm kommt mit einem Prüfstück von 10 mm aus, bei 4–40 mm braucht es zwei.
- Dünnblech und Grobblech haben eigene Bänder. 2 mm einlagig deckt nur 1,4–2,6 mm ab, 120 mm mehrlagig 50–240 mm.
- Kehlnähte. Eine einlagige Kehlnaht auf 10 mm Blech mit a = 5 mm deckt Bleche 5–12 mm und a-Maße 3,8–7,5 mm ab; mehrlagig ist das a-Maß nicht begrenzt.
- Rohr oder Blech. Ein Rohrprüfstück Ø 114,3 mm deckt Rohre ab 57,2 mm aufwärts ab. Ein Blechprüfstück erreicht dieses Rohr nicht: es deckt nur Rohre über Ø 150 mm (PA, PC, PF drehend) oder ab Ø 500 mm ab.
- Position. Ohne Kerbschlag- und Härteanforderungen in PA schweißen — das deckt alle ab. Mit Kerbschlaganforderungen in der Position, in der die Schweißer am meisten Wärme einbringen, denn abgedeckt sind nur Positionen mit gleicher oder geringerer Streckenenergie; mit Härteanforderungen umgekehrt.
- Prozess und Werkstoff. Ein Prozess je Prüfung. Da die Gruppe Stähle mit gleicher oder niedrigerer Streckgrenze abdeckt, nimmt man für das Prüfstück den festesten Stahl der Gruppe, der tatsächlich verschweißt wird.

Warum ein Prüfstück durchfällt: häufige Ursachen
Eine nicht bestandene Prüfung ergibt keinen WPQR mit Mangel, sondern gar keinen WPQR. Die pWPS wird korrigiert und ein neues Prüfstück geschweißt. Worauf ein Ergebnis meist hinweist:
| Ergebnis | Übliche Ursache | Was in der pWPS ändern |
|---|---|---|
| Härte über 380 HV 10 in der WEZ | Zu schnelle Abkühlung: keine Vorwärmung, zu geringe Streckenenergie | Vorwärmung aus dem CE der tatsächlichen Schmelze (Vorwärm-Rechner), höhere Streckenenergie |
| Kerbschlagarbeit unter der Anforderung | Überhitzung: zu hohe Streckenenergie, zu heiße Zwischenlagen, zu breite Lagen | Schmalere Lagen, geringere Streckenenergie, Zwischenlagentemperatur überwachen |
| Biegeprobe: an der Oberfläche öffnet sich ein Riss | Bindefehler, Poren oder Schlacke zwischen den Lagen | Brennerwinkel, Öffnungswinkel, Reinigen zwischen den Lagen |
| Anzeigen bei RT oder UT | Poren, Einschlüsse, Binde- oder Wurzelfehler | Gasabdeckung und Durchfluss, Spalt und Steg, Zwischenlagenreinigung |
| Makro: Wurzel nicht durchgeschweißt, schlechter Lagenaufbau | Fuge zu eng, Wurzellage zu kalt | Fugengeometrie, Parameter der Wurzellage |
Die Falle steckt in den ersten beiden Zeilen: das Mittel gegen hohe Härte — mehr Wärme — ist die Ursache niedriger Kerbschlagarbeit. Wird beides gefordert, muss das Prüfstück ein Fenster treffen, und der WPQR erlaubt danach nur −25 % bis +25 % Streckenenergie um den geprüften Wert. Wie jede Unregelmäßigkeit aussieht und heißt, zeigt die Tabelle der Schweißnahtunregelmäßigkeiten.
Wer ihn ausstellt und wie lange er gilt
Die Prüfung führt eine Prüf- oder Überwachungsstelle durch und unterschreibt den Bericht. Der WPQR gehört dem Hersteller: er hat nachgewiesen, dass er mit seinen Anlagen, seinen Zusätzen und seiner Aufsicht die geforderte Güte erreicht — deshalb lässt sich ein Bericht in aller Regel nicht auf eine andere Firma übertragen.
Ein Ablaufdatum trägt er nicht. Er verliert seine Gültigkeit, sobald eine wesentliche Einflussgröße den qualifizierten Bereich verlässt — dann braucht es eine neue oder eine ergänzende Prüfung.
WPQR im Audit nach EN 1090 und EN ISO 3834: was geprüft wird
Im Zertifizierungsaudit nach EN 1090-1 oder EN ISO 3834 liest der Auditor den WPQR nicht für sich allein, sondern geht die Kette von der Naht bis zum Papier ab:
- Jede verwendete WPS nennt ihren WPQR mit Nummer, und dieser WPQR liegt in der Dokumentation.
- Die WPS bleibt im Geltungsbereich. Dicke, Prozess, Draht, Gas, Position und Streckenenergie der WPS werden mit Block 3 des Berichts verglichen. Beispiel: der Betrieb schweißt 25 mm nach einer WPS, hinter der ein mehrlagiges 10-mm-Prüfstück steht — das deckt nur bis 20 mm ab.
- Der Bericht gehört diesem Hersteller — sein Name steht im Kopf, nicht der eines Lieferanten oder früheren Arbeitgebers.
- Er ist von einer Prüfstelle unterschrieben, und die aufgeführten Prüfungen entsprechen der Produktnorm (Kerbschlag dort, wo das Bauteil kalt arbeitet).
- Die WPS ist von der Schweißaufsicht unterschrieben, und die Schweißer haben Prüfbescheinigungen nach EN ISO 9606-1, die dieselben Stöße abdecken.
WPQR-Zertifikat: gibt es das überhaupt?
„WPQR-Zertifikat“ ist Werkstattsprache. Ein Zertifikat ist der WPQR nicht: das Dokument ist der Bericht über eine Prüfung, und sein Gewicht kommt von der Unterschrift der Prüfstelle. Zertifiziert wird der Betrieb — nach EN 1090-1 oder EN ISO 3834 —, und die WPQR sind ein Teil der Nachweise dafür.
Ein WPQR ist keine Schweißerprüfbescheinigung
Zwei verschiedene Dokumente über zwei verschiedene Dinge. Der WPQR betrifft das Verfahren und sagt, dass so geschweißt die geforderte Güte herauskommt. Die Bescheinigung nach EN ISO 9606 betrifft den Menschen und sagt, dass dieser Schweißer das Verfahren ausführen kann. Auf der Baustelle werden beide geprüft — und beide müssen das abdecken, was tatsächlich geschweißt wird.
Wie das Kurzzeichen der Bescheinigung gelesen wird und was ihr Geltungsbereich umfasst — Schweißerprüfung nach EN ISO 9606 und der Rechner zum Geltungsbereich.
Häufige Fragen
Wie lange gilt ein WPQR?
Er hat kein Ablaufdatum — anders als die Prüfbescheinigung des Schweißers, die verlängert werden muss. Er verliert seine Gültigkeit, sobald eine wesentliche Einflussgröße den qualifizierten Bereich verlässt oder der Hersteller die Bedingungen nicht mehr erfüllt, unter denen qualifiziert wurde.
Gilt der WPQR einer anderen Firma auch bei mir?
Im Regelfall nein. Im Kopf des Berichts steht der Hersteller, der das Prüfstück geschweißt hat, und genau dessen Fertigung deckt er ab — ein Auditor nach EN 1090 oder EN ISO 3834 prüft diesen Namen. Eine Übernahme ist nur in eng umrissenen Fällen möglich und braucht die Zustimmung der Prüfstelle und des Bestellers.
Welche Dicken deckt eine Prüfung an 10 mm ab?
Für die Stumpfnaht in Level 2 deckt ein mehrlagiges Prüfstück von 10 mm 3–20 mm ab, ein einlagiges 5–13 mm. Die genauen Grenzen stehen in den Tabellen der EN ISO 15614-1; der Geltungsbereich-Rechner auf dieser Website nennt sie für jede Dicke.
Was bedeutet WPQR?
Welding Procedure Qualification Record — der Bericht über die Qualifizierung eines Schweißverfahrens, umgangssprachlich die Verfahrensprüfung. Er hält fest, wie das Prüfstück nach der pWPS geschweißt wurde (mit den gemessenen Parametern), was jede Prüfung ergab und welchen Fertigungsbereich das Ergebnis abdeckt. Unterschrieben wird er von einer Prüfstelle; die WPS des Herstellers entsteht danach innerhalb dieses Bereichs, mit der WPQR-Nummer im Kopf.
Was kostet eine Verfahrensprüfung und wie lange dauert sie?
Eine ehrliche Pauschalzahl gibt es nicht. Kosten und Dauer setzen sich zusammen aus der Zahl der Prüfstücke (je Prozess und je benötigtem Bereich eines), Werkstoff und Dicke des Prüfstücks, den Prüfungen, die die Produktnorm verlangt (Kerbschlag und Härte bedeuten zusätzliche Laborarbeit), den Sätzen von Labor und Prüfstelle sowie der Zeit für Aufsicht, ZfP und zerstörende Prüfungen. Am meisten spart die Planung: ein mit dem Bereichsrechner gewähltes Prüfstück kann zwei oder drei zufällig gewählte ersetzen.
Brauche ich beim Wechsel des Drahts einen neuen WPQR?
Zusatzwerkstoff, Schutzgas, Stromart und Polung gehören zum Geltungsbereich und sind so eingetragen, wie sie am Prüfstück verwendet wurden. Ein Draht mit anderer Bezeichnung oder ein anderes Gas liegt außerhalb dessen, was der Bericht beschreibt, und bedeutet in der Regel eine ergänzende Prüfung. Ob ein anderes Fabrikat mit derselben Bezeichnung abgedeckt ist, hängt von den Regeln der EN ISO 15614-1 für den konkreten Fall ab — das klärt man mit der Prüfstelle vor der Fertigung, nicht danach.
Aktualisiert: