WPQR: calificarea procedurii de sudare
WPQR este procesul-verbal care spune un singur lucru: procedura scrisă în fișă a fost dovedită pe o probă, iar proba a trecut încercările. Fără el, fișa este o propunere, nu un document de producție.
Răspuns scurt
WPQR (Welding Procedure Qualification Record) rezultă din încercarea de calificare conform EN ISO 15614-1 pentru oțeluri și nichel. Cuprinde trei lucruri: cum a fost sudată proba, ce au dat încercările și — cel mai important — ce domeniu de producție acoperă acel rezultat.
Ultimul punct este cel sărit cel mai des și tocmai el face procesul-verbal util. O încercare la o grosime și într-o poziție califică o bandă întreagă în jurul lor: o probă bine gândită acoperă cu o singură încercare cea mai mare parte a producției, una prost gândită acoperă o singură îmbinare.
Ce înseamnă WPQR la sudare
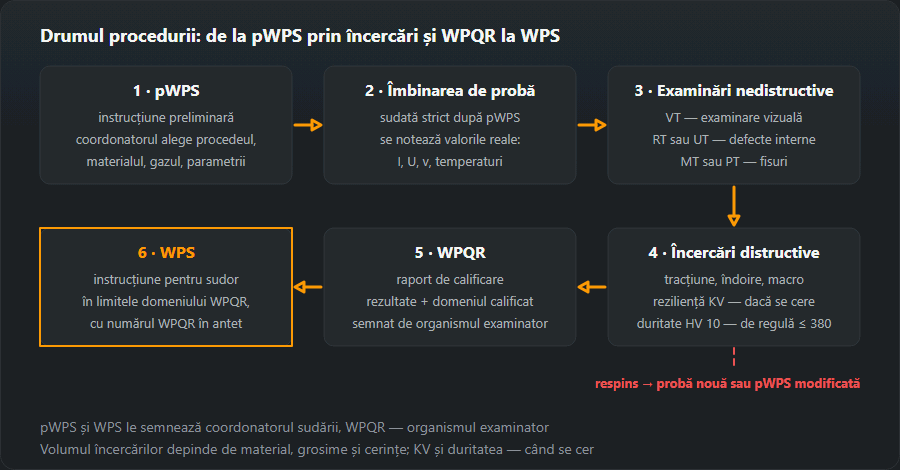
Welding Procedure Qualification Record, adică procesul-verbal de calificare a procedurii de sudare: raportul de încercări al unei probe împreună cu domeniul de producție pe care proba îl califică. Stă la mijlocul unui lanț de trei documente: pWPS-ul este propunerea inginerului, WPQR o dovedește pe probă, iar WPS-ul este instrucțiunea pentru atelier, scrisă în interiorul domeniului WPQR și cu numărul lui în antet. Abrevierile seamănă, dar numai WPQR poartă semnătura unui organism de examinare; pWPS-ul și WPS-ul le întocmește și le semnează coordonatorul de sudare al executantului (EN ISO 14731).
Cum decurge încercarea
- Inginerul întocmește pWPS.
- Un sudor execută proba strict după ea, sub supravegherea organismului de examinare sau a unui inspector.
- Se înregistrează parametrii reali: curent, tensiune, viteză, temperatura de preîncălzire și cea între straturi, timpul.
- Proba trece prin încercări nedistructive, apoi merge la debitat pentru epruvetele de încercări distructive.
- Rezultatele și domeniul de calificare intră în procesul-verbal, semnat de organism.
Parametrii reali de la punctul trei cântăresc mai mult decât par: ei, nu ipotezele din pWPS, stabilesc apoi banda calificată de energie liniară.

Încercările pe probă
| Încercarea | Ce arată | Norma |
|---|---|---|
| Vizuală (VT) | Profilul feței și al rădăcinii, defecte de suprafață | ISO 17637 |
| Radiografie (RT) sau ultrasunete (UT) | Defecte interne: pori, incluziuni, lipsă de topire | ISO 17636 · ISO 17640 |
| Pulberi magnetice (MT) sau lichide penetrante (PT) | Fisuri și discontinuități deschise la suprafață | ISO 17638 · ISO 3452 |
| Tracțiune transversală | Rezistența îmbinării nu mai mică decât a metalului de bază | ISO 4136 |
| Îndoire | Ductilitatea îmbinării, absența fisurilor la deformare | ISO 5173 |
| Încovoiere prin șoc (KV) | Rezistența la rupere fragilă la temperatura de lucru | ISO 9016 |
| Duritate (HV 10) | Dacă zona influențată termic s-a durificat excesiv | ISO 9015-1 |
| Examinare macroscopică | Secțiunea: pătrunderea, dispunerea straturilor, geometria | ISO 17639 |
Ce încercări se cer depinde de material, grosime și cerințe: încovoiere prin șoc acolo unde construcția lucrează la rece, duritate la oțelurile care se durifică ușor. Plafonul obișnuit pentru oțelurile nealiate și slab aliate este 380 HV 10; depășirea lui înseamnă de regulă răcire prea rapidă, adică energie liniară prea mică sau lipsa preîncălzirii. Conversia durității între scări se face cu calculatorul de duritate.
Domeniul de calificare — partea care contează
Un proces-verbal nu califică o situație, ci o bandă în jurul ei. În domeniu intră, printre altele:
- Grosimea. Pentru sudura cap la cap la nivelul 2: cu mai multe straturi până la 2t, de la 0,5t (de la 3 mm la probe de 3–12 mm); cu un singur strat mult mai îngust — până la 1,3t, iar peste 12 mm doar până la 1,1t.
- Diametrul țevii. O probă pe țeavă acoperă diametre de la jumătate din propriul diametru exterior în sus (Ø 114,3 → de la 57,2 mm). O probă din tablă acoperă țevi Ø > 150 mm în PA, PC și PF cu rotire și Ø ≥ 500 mm în celelalte poziții.
- Grupa materialului conform ISO/TR 15608 — la grupele 1–3 subgrupele nu contează: sunt acoperite oțelurile din aceeași grupă cu limită de curgere egală sau mai mică. O încercare pe 304 acoperă 316, 347 și 321, dar nu 309 și 310.
- Procedeul conform ISO 4063: separat pentru fiecare, fără transfer de la unul la altul.
- Poziția de sudare — fără cerințe de reziliență și duritate o poziție le acoperă pe toate; cu cerințe de reziliență — pozițiile cu aceeași energie liniară sau mai mică, cu cerințe de duritate — cu aceeași sau mai mare.
- Materialul de adaos, gazul de protecție, felul curentului și polaritatea.
- Preîncălzirea și temperatura între straturi — preîncălzirea poate fi cu cel mult 50 °C sub valoarea de pe probă, temperatura între straturi cu cel mult 50 °C peste ea (nu pentru grupele 8, 10 și 41–48).
- Energia liniară — cu cerințe de reziliență cel mult cu 25 % peste valoarea de pe probă, cu cerințe de duritate cel mult cu 25 % sub ea.
- Tratamentul termic după sudare — dacă a existat, intră în domeniu; dacă nu, procedura nu acoperă piesele tratate termic.
Limitele de mai sus sunt nivelul 2 al ediției din 2017 — domeniile preluate din ediția anterioară a EN ISO 15614-1. Nivelul 1 este construit pe ASME IX și are tabelele lui. Nivelul se convine înainte de încercare, pentru că de el depinde câtă producție acoperă același proces-verbal. Domeniul pentru o probă anume îl dă calculatorul domeniului de calificare; în caz de dispută decide textul standardului.
Ce conține un WPQR: cum se citește procesul-verbal
Formularele diferă de la un organism la altul, dar orice proces-verbal are aceleași patru blocuri. Luăm proba din exemplul generatorului de pWPS: procedeul 135 (MAG), grupa de material 1.2 (S355), tablă de 10 mm, sudură cap la cap cu mai multe straturi, poziția PA.
1. Proba așa cum a fost sudată de fapt
Blocul repetă pWPS-ul, dar cu valorile măsurate: rost în V de 50–60°, deschidere 1–3 mm și umăr 1–2 mm așa cum au fost pregătite; sârmă EN ISO 14341-A G 46 4 M21 4Si1, Ø 1,2 mm; gaz M21 (ArC-18), 16–18 l/min; DC+. pWPS-ul dădea o bandă de 220–280 A și 26–29 V; procesul-verbal conține curentul, tensiunea și viteza fiecărui strat așa cum au fost măsurate, energia liniară calculată din ele (calculul îl face calculatorul energiei liniare), preîncălzirea reală și temperatura maximă între straturi.
2. Rezultatele încercărilor
Câte un rând pentru fiecare încercare din tabelul de mai sus — examinare vizuală, RT sau UT, MT sau PT, tracțiune transversală, îndoire, macro și, unde se cer, reziliență și duritate HV 10 — fiecare cu numărul raportului de laborator și verdictul. O încercare lipsă este un gol, nu un „admis”: dacă reziliența este cerută și nu s-a încercat, limita superioară a grosimii scade la 12 mm.
3. Domeniul de calificare
- procedeu: numai 135 — nu 136, nu 138;
- grosime: 3–20 mm (dacă îmbinarea s-ar fi sudat dintr-un singur strat, 5–13 mm);
- țevi: de la tablă — Ø > 150 mm în PA, PC și PF cu rotire, în celelalte poziții de la Ø 500 mm;
- poziții: toate, cât timp nu există cerințe de reziliență sau duritate;
- sârmă, gaz, felul curentului și polaritate: ca pe probă;
- preîncălzire: nu sub valoarea de pe probă minus 50 °C; între straturi: nu peste valoarea măsurată plus 50 °C (o probă ținută la 250 °C permite 300 °C);
- energie liniară: cu cerințe de reziliență până la valoarea măsurată × 1,25, cu cerințe de duritate de la valoarea măsurată × 0,75 — mereu de la cifra consemnată, niciodată de la banda din pWPS;
- tratament termic după sudare: nu a existat, deci piesele tratate termic nu sunt acoperite.
4. Semnătura organismului de examinare
Numele organismului, examinatorul, data și ștampila. Fără acest bloc hârtia este un raport de laborator, nu un WPQR.
Cum alegi proba ca un singur WPQR să acopere mai multă producție
Înainte de a suda ceva, merită puse îmbinările reale ale atelierului lângă calculatorul domeniului de calificare. Cifrele de mai jos sunt rezultatele lui:
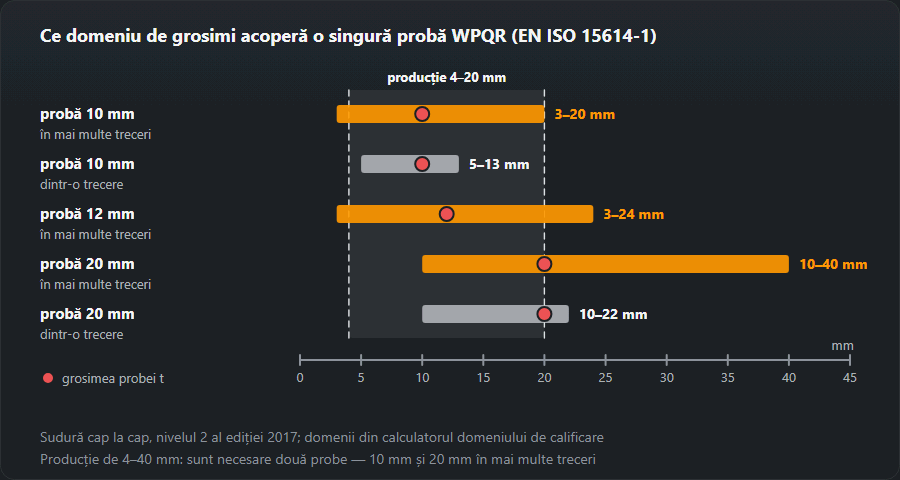
- Mai multe straturi bat un singur strat. 10 mm cu mai multe straturi acoperă 3–20 mm, cu un singur strat doar 5–13 mm.
- Mai groasă nu înseamnă mereu mai bine. 12 mm cu mai multe straturi acoperă 3–24 mm; 20 mm cu mai multe straturi 10–40 mm și pierde tot ce e sub 10 mm (un singur strat: 10–22 mm). Un atelier care sudează 4–20 mm e acoperit de o probă de 10 mm; la 4–40 mm are nevoie de două.
- Tabla subțire și tabla groasă au benzi proprii. 2 mm dintr-un strat acoperă doar 1,4–2,6 mm; 120 mm cu mai multe straturi — 50–240 mm.
- Suduri în colț. O sudură în colț dintr-un strat pe tablă de 10 mm cu grosimea a = 5 mm acoperă table de 5–12 mm și grosimi de sudură de 3,8–7,5 mm; cu mai multe straturi grosimea sudurii nu este limitată.
- Țeavă sau tablă. O probă pe țeavă Ø 114,3 mm acoperă țevi de la 57,2 mm în sus. O probă din tablă nu ajunge la această țeavă: acoperă doar țevi Ø > 150 mm (PA, PC, PF cu rotire) sau de la Ø 500 mm.
- Poziția. Fără cerințe de reziliență și duritate se sudează în PA — acoperă toate. Cu cerințe de reziliență, în poziția în care sudorii introduc cea mai multă căldură, pentru că sunt acoperite doar pozițiile cu aceeași energie sau mai mică; cu cerințe de duritate — invers.
- Procedeu și material. Un procedeu pe încercare. Cum grupa acoperă oțeluri cu limită de curgere egală sau mai mică, proba se face din cel mai rezistent oțel al grupei care se sudează efectiv.

De ce nu trece o probă: cauze frecvente
O încercare picată nu dă un WPQR cu un defect — nu dă niciun WPQR. Se corectează pWPS-ul și se sudează o probă nouă. Ce indică de obicei fiecare rezultat:
| Rezultat | Cauza obișnuită | Ce se schimbă în pWPS |
|---|---|---|
| Duritate peste 380 HV 10 în ZIT | Răcire prea rapidă: fără preîncălzire, energie liniară prea mică | Preîncălzire din CE-ul șarjei reale (calculatorul preîncălzirii), energie mai mare |
| Reziliență sub cerință | Supraîncălzire: energie prea mare, temperatură între straturi prea mare, straturi prea late | Straturi mai înguste, energie mai mică, controlul temperaturii între straturi |
| Îndoire: pe suprafață se deschide o fisură | Lipsă de topire, pori sau zgură între straturi | Unghiul pistoletului, unghiul rostului, curățarea între straturi |
| Indicații la RT sau UT | Pori, incluziuni, lipsă de topire sau de pătrundere | Protecția și debitul de gaz, deschiderea și umărul, curățarea între straturi |
| Macro: rădăcină nepătrunsă, așezare proastă a straturilor | Rost prea strâmt, strat de rădăcină prea rece | Geometria rostului, parametrii stratului de rădăcină |
Capcana e în primele două rânduri: leacul pentru duritatea mare — mai multă căldură — este cauza rezilienței scăzute. Când se cer amândouă, proba trebuie să nimerească o fereastră, iar WPQR permite apoi doar de la −25 % la +25 % energie în jurul valorii încercate. Cum arată și cum se numește fiecare imperfecțiune — în tabelul imperfecțiunilor de sudare.
Cine îl emite și cât ține
Încercarea o conduce și procesul-verbal îl semnează un organism de examinare sau de inspecție. WPQR aparține executantului: el a dovedit că, cu echipamentele, materialele și supravegherea lui, atinge calitatea cerută, așa că un proces-verbal nu se poate muta, de regulă, la altă firmă.
Termen de expirare nu are. Își pierde valabilitatea când o variabilă esențială iese din domeniul calificat — atunci este nevoie de o încercare nouă sau suplimentară.
WPQR la auditul EN 1090 sau EN ISO 3834: ce se verifică
La un audit de certificare conform EN 1090-1 sau EN ISO 3834 auditorul nu citește WPQR separat, ci urmează lanțul de la îmbinare la hârtie:
- Fiecare WPS folosit își indică WPQR-ul prin număr, iar acel WPQR se află la dosar.
- WPS-ul rămâne în domeniu. Grosimea, procedeul, sârma, gazul, poziția și energia liniară din WPS se compară cu blocul 3 al procesului-verbal. Exemplu: atelierul sudează 25 mm după un WPS susținut de o probă de 10 mm cu mai multe straturi, care acoperă doar până la 20 mm.
- Procesul-verbal aparține acestui executant — numele lui stă în antet, nu al unui furnizor sau al unui fost angajator.
- Este semnat de un organism de examinare, iar încercările trecute corespund cerințelor standardului de produs (reziliență acolo unde structura lucrează la frig).
- WPS-ul este semnat de coordonatorul de sudare, iar sudorii au certificate EN ISO 9606-1 care acoperă aceleași îmbinări.
Certificat WPQR: există un astfel de document?
„Certificat WPQR” este o expresie de atelier. Certificat WPQR nu există: documentul este procesul-verbal al unei încercări, iar greutatea lui vine din semnătura organismului de examinare. Se certifică firma — conform EN 1090-1 sau EN ISO 3834 —, iar WPQR-urile sunt o parte din dovezile pentru această certificare.
WPQR nu este certificatul sudorului
Două documente diferite despre două lucruri diferite. WPQR privește procedura și spune că sudând astfel se obține calitatea cerută. Certificatul conform EN ISO 9606 privește omul și spune că acest sudor poate executa acea procedură. Pe șantier se verifică amândouă — și amândouă trebuie să acopere ceea ce se sudează de fapt.
Cum se citește codul certificatului și ce cuprinde domeniul lui — examenul conform EN ISO 9606 și calculatorul domeniului de autorizare.
Întrebări frecvente
Cât timp este valabil un WPQR?
Nu are termen de expirare, spre deosebire de certificatul sudorului, care trebuie prelungit. Încetează să se aplice când vreuna dintre variabilele esențiale iese din domeniul calificat sau când executantul nu mai îndeplinește condițiile în care s-a făcut calificarea.
Îmi este valabil WPQR-ul altei firme?
Ca regulă, nu. Calificarea procedurii aparține executantului care a efectuat-o: el a dovedit că, cu echipamentele, materialele și supravegherea lui, atinge calitatea cerută. Preluarea unui WPQR străin este posibilă doar în cazuri strict delimitate și cere acordul organismului și al beneficiarului.
Ce grosimi acoperă o încercare pe 10 mm?
Pentru sudura cap la cap la nivelul 2, o probă de 10 mm cu mai multe straturi acoperă 3–20 mm, iar una cu un singur strat 5–13 mm. Limitele exacte sunt în tabelele EN ISO 15614-1; calculatorul domeniului de pe acest site le dă pentru orice grosime.
Ce înseamnă WPQR?
Welding Procedure Qualification Record — procesul-verbal de calificare a procedurii de sudare. Consemnează cum a fost sudată proba după pWPS (cu parametrii măsurați), ce a dat fiecare încercare și ce domeniu de producție acoperă rezultatul. Îl semnează un organism de examinare, iar WPS-ul executantului se scrie apoi în interiorul acestui domeniu, cu numărul WPQR în antet.
Cât costă și cât durează o calificare WPQR?
O singură cifră cinstită nu există. Costul și durata depind de numărul de probe (câte una pentru fiecare procedeu și fiecare domeniu care trebuie acoperit), de materialul și grosimea probei, de încercările cerute de standardul de produs (reziliența și duritatea înseamnă muncă de laborator în plus), de tarifele laboratorului și ale organismului de examinare și de timpul pentru supraveghere, control nedistructiv și încercări distructive. Cel mai mult economisește planificarea: o probă aleasă cu calculatorul domeniului poate înlocui două sau trei alese la întâmplare.
Am nevoie de un WPQR nou dacă schimb sârma?
Materialul de adaos, gazul de protecție, felul curentului și polaritatea fac parte din domeniu și sunt trecute așa cum au fost folosite pe probă. O sârmă cu altă simbolizare sau alt gaz ies din ce descrie procesul-verbal și de regulă înseamnă o încercare suplimentară. Dacă altă marcă cu aceeași simbolizare este acoperită depinde de regulile EN ISO 15614-1 pentru cazul concret — se lămurește cu organismul de examinare înainte de producție, nu după.
Actualizat: