WPQR: kwalifikowanie technologii spawania
WPQR to protokół, który mówi jedno: technologia zapisana w instrukcji została sprawdzona na próbce, a próbka przeszła badania. Bez niego instrukcja jest tylko propozycją, a nie dokumentem produkcyjnym.
Krótka odpowiedź
WPQR (Welding Procedure Qualification Record) powstaje w wyniku badania technologii wg EN ISO 15614-1 dla stali i niklu. Zawiera trzy rzeczy: jak spawano próbkę, jakie wyniki dały badania i — najważniejsze — jaki zakres produkcji ten wynik obejmuje.
Ostatni punkt bywa pomijany, a to on decyduje o użyteczności protokołu. Badanie na jednej grubości i jednej pozycji kwalifikuje cały przedział wokół nich; dobrze zaplanowana próbka pokrywa większość produkcji jednym badaniem, źle zaplanowana — jeden konkretny styk.
WPQR — znaczenie skrótu w spawalnictwie
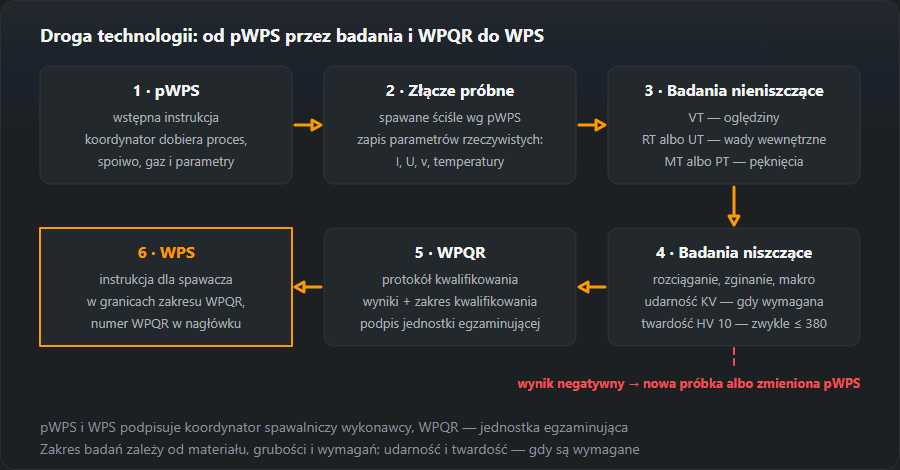
Welding Procedure Qualification Record, czyli protokół kwalifikowania technologii spawania: sprawozdanie z badań jednej próbki razem z zakresem produkcji, który ta próbka kwalifikuje. W spawalnictwie stoi w środku łańcucha trzech dokumentów: pWPS to propozycja technologa, WPQR dowodzi jej na próbce, a WPS to instrukcja technologiczna dla spawacza, napisana w granicach zakresu WPQR i z jego numerem w nagłówku. Skróty są podobne, ale tylko WPQR nosi podpis jednostki egzaminującej; pWPS i WPS opracowuje i podpisuje koordynator spawalniczy wykonawcy (EN ISO 14731).
Jak przebiega badanie
- Technolog opracowuje pWPS.
- Spawacz wykonuje próbkę ściśle według niej, pod nadzorem jednostki egzaminującej albo inspektora.
- Rejestrowane są rzeczywiste parametry: prąd, napięcie, prędkość, temperatura podgrzewania i międzyściegowa, czas.
- Próbka przechodzi badania nieniszczące, potem trafia pod piłę na próbki do badań niszczących.
- Wyniki i zakres kwalifikacji trafiają do protokołu, który podpisuje jednostka.
Parametry rzeczywiste zapisane w punkcie trzecim są ważniejsze, niż się wydaje: to one, a nie założenia z pWPS, wyznaczają potem zakwalifikowany przedział energii liniowej.

Badania próbki
| Badanie | Co pokazuje | Norma |
|---|---|---|
| Oględziny (VT) | Kształt lica i grani, wady powierzchniowe | ISO 17637 |
| Radiografia (RT) albo ultradźwięki (UT) | Wady wewnętrzne: pęcherze, wtrącenia, przyklejenia | ISO 17636 · ISO 17640 |
| Magnetyczno-proszkowe (MT) albo penetracyjne (PT) | Pęknięcia i nieciągłości powierzchniowe | ISO 17638 · ISO 3452 |
| Rozciąganie poprzeczne | Wytrzymałość złącza nie niższa od materiału rodzimego | ISO 4136 |
| Zginanie | Plastyczność złącza, brak pęknięć przy odkształceniu | ISO 5173 |
| Udarność (KV) | Odporność na kruche pękanie w temperaturze pracy | ISO 9016 |
| Twardość (HV 10) | Czy strefa wpływu ciepła nie utwardziła się nadmiernie | ISO 9015-1 |
| Badanie makroskopowe | Przekrój spoiny: przetop, układ ściegów, geometria | ISO 17639 |
Zakres badań zależy od materiału, grubości i wymagań: udarność bada się tam, gdzie konstrukcja pracuje w niskiej temperaturze, twardość — przy stalach podatnych na utwardzenie. Typowa granica dla stali niestopowych i niskostopowych to 380 HV 10; przekroczenie oznacza zwykle za szybkie stygnięcie, czyli za małą energię liniową albo brak podgrzewania. Przeliczyć twardość na inne skale można w kalkulatorze twardości.
Zakres kwalifikacji — najważniejsza część protokołu
Protokół nie kwalifikuje jednej sytuacji, tylko przedział wokół niej. Objęte zakresem są między innymi:
- Grubość. Dla spoiny czołowej na poziomie 2: wielościegowa do 2t, od 0,5t (od 3 mm przy próbkach 3–12 mm); jednościegowa znacznie węziej — do 1,3t, a powyżej 12 mm tylko do 1,1t.
- Średnica rury. Próbka na rurze obejmuje średnice od połowy własnej średnicy zewnętrznej wzwyż (Ø 114,3 → od 57,2 mm). Próbka z blachy obejmuje rury Ø > 150 mm w PA, PC i PF z obracaniem oraz Ø ≥ 500 mm w pozostałych pozycjach.
- Grupa materiału wg ISO/TR 15608 — w grupach 1–3 podgrup się nie rozróżnia: objęte są stale tej samej grupy o równej lub niższej granicy plastyczności. Badanie na 304 obejmuje 316, 347 i 321, ale nie 309 i 310.
- Proces wg ISO 4063: osobno dla każdego, bez przeniesienia z jednego na drugi.
- Pozycja spawania — bez wymagań udarności i twardości jedna pozycja kwalifikuje wszystkie; przy wymaganiach udarności — pozycje z taką samą lub mniejszą energią liniową, przy wymaganiach twardości — z taką samą lub większą.
- Materiał dodatkowy, gaz osłonowy, rodzaj prądu i biegunowość.
- Podgrzewanie wstępne i temperatura międzyściegowa — podgrzewanie może być najwyżej o 50 °C niższe niż na próbce, temperatura międzyściegowa najwyżej o 50 °C wyższa (nie dotyczy grup 8, 10 i 41–48).
- Energia liniowa — przy wymaganiach udarności nie więcej niż o 25 % powyżej wartości z próbki, przy wymaganiach twardości nie mniej niż o 25 % poniżej.
- Obróbka cieplna po spawaniu — jeśli była, wchodzi do zakresu; jeśli nie było, technologia nie obejmuje wyrobów wyżarzanych.
Podane wyżej przedziały to poziom 2 normy z 2017 roku — zakresy przeniesione z wcześniejszego wydania EN ISO 15614-1. Poziom 1 opiera się na ASME IX i ma własne tablice. Poziom trzeba uzgodnić przed badaniem, bo od niego zależy, ile produkcji obejmie ten sam protokół. Przedział dla konkretnej próbki podaje kalkulator zakresu kwalifikowania; w sporze rozstrzyga tekst normy.
Co zawiera WPQR: jak czytać protokół
Formularze różnią się między jednostkami, ale każdy protokół ma te same cztery bloki. Weźmy próbkę z przykładu generatora pWPS: proces 135 (MAG), grupa materiałowa 1.2 (S355), blacha 10 mm, spoina czołowa wielościegowa, pozycja PA.
1. Próbka tak, jak ją faktycznie pospawano
Ten blok powtarza pWPS, ale z wartościami zmierzonymi: ukosowanie na V 50–60°, odstęp 1–3 mm i próg 1–2 mm w stanie przygotowanym; drut EN ISO 14341-A G 46 4 M21 4Si1, Ø 1,2 mm; gaz M21 (ArC-18), 16–18 l/min; DC+. W pWPS stał przedział 220–280 A i 26–29 V; w protokole są prąd, napięcie i prędkość każdego ściegu tak, jak je zmierzono, obliczona z nich energia liniowa (rachunek robi kalkulator energii liniowej) oraz rzeczywista temperatura podgrzewania i najwyższa międzyściegowa.
2. Wyniki badań
Po jednym wierszu na każde badanie z tabeli wyżej — oględziny, RT albo UT, MT albo PT, rozciąganie poprzeczne, zginanie, makro, a jeśli są wymagane, także udarność i twardość HV 10 — z numerem sprawozdania laboratorium i oceną. Brak badania to luka, a nie wynik pozytywny: jeśli udarność jest wymagana, a jej nie badano, górna granica grubości spada do 12 mm.
3. Zakres kwalifikowania
- proces: tylko 135 — nie 136 i nie 138;
- grubość: 3–20 mm (gdyby złącze spawano jednym ściegiem — 5–13 mm);
- rury: z blachy — Ø > 150 mm w PA, PC i PF z obracaniem, w pozostałych pozycjach od Ø 500 mm;
- pozycje: wszystkie, dopóki nie ma wymagań udarności ani twardości;
- drut, gaz, rodzaj prądu i biegunowość: jak na próbce;
- podgrzewanie: nie niżej niż wartość z próbki minus 50 °C; międzyściegowa: nie wyżej niż zmierzona plus 50 °C (próbka prowadzona przy 250 °C dopuszcza 300 °C);
- energia liniowa: przy wymaganiach udarności do wartości zmierzonej × 1,25, przy wymaganiach twardości od wartości zmierzonej × 0,75 — zawsze od liczby z protokołu, nigdy od przedziału z pWPS;
- obróbka cieplna po spawaniu: nie było, więc wyroby wyżarzane nie są objęte.
4. Podpis jednostki egzaminującej
Nazwa jednostki, egzaminator, data i pieczęć. Bez tego bloku papier jest sprawozdaniem z laboratorium, a nie WPQR.
Jak dobrać próbkę, żeby jeden WPQR objął więcej produkcji
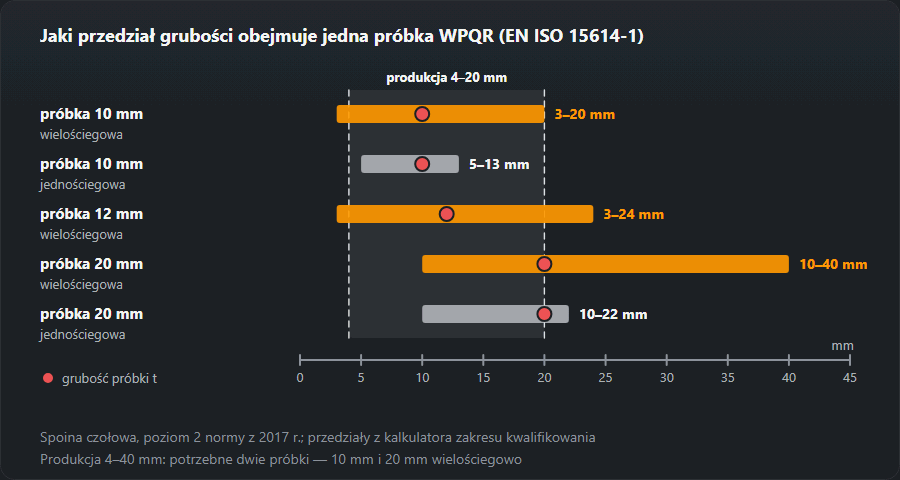
Zanim cokolwiek zostanie pospawane, warto zestawić rzeczywiste złącza z warsztatu z kalkulatorem zakresu kwalifikowania. Liczby poniżej to jego wyniki:
- Wielościegowa wygrywa z jednościegową. 10 mm wielościegowo obejmuje 3–20 mm, jednościegowo tylko 5–13 mm.
- Grubsza nie zawsze znaczy lepsza. 12 mm wielościegowo obejmuje 3–24 mm; 20 mm wielościegowo — 10–40 mm i traci wszystko poniżej 10 mm (jednościegowo: 10–22 mm). Wytwórnię spawającą 4–20 mm pokrywa jedna próbka 10 mm; przy 4–40 mm potrzebne są dwie.
- Cienka blacha i grube płyty mają własne przedziały. 2 mm jednościegowo obejmuje tylko 1,4–2,6 mm; 120 mm wielościegowo — 50–240 mm.
- Spoiny pachwinowe. Jednościegowa pachwina na blasze 10 mm z grubością a = 5 mm obejmuje blachy 5–12 mm i grubości spoiny 3,8–7,5 mm; wielościegowa nie ma ograniczenia grubości spoiny.
- Rura czy blacha. Próbka z rury Ø 114,3 mm obejmuje rury od 57,2 mm wzwyż. Próbka z blachy tej rury nie obejmie: sięga tylko rur Ø > 150 mm (PA, PC, PF z obracaniem) albo od Ø 500 mm.
- Pozycja. Bez wymagań udarności i twardości spawa się w PA — obejmuje wszystkie. Przy wymaganiach udarności próbkę robi się w pozycji, w której spawacze wprowadzają najwięcej ciepła, bo objęte są tylko pozycje z taką samą lub mniejszą energią; przy wymaganiach twardości — odwrotnie.
- Proces i materiał. Jeden proces na badanie. Skoro grupa obejmuje stale o równej lub niższej granicy plastyczności, próbkę robi się z najmocniejszej stali grupy, którą faktycznie się spawa.

Dlaczego próbka nie przechodzi: najczęstsze przyczyny
Nieudane badanie nie daje WPQR z usterką — nie daje żadnego WPQR. Poprawia się pWPS i spawa nową próbkę. Na co zwykle wskazuje wynik:
| Wynik | Zwykła przyczyna | Co zmienić w pWPS |
|---|---|---|
| Twardość powyżej 380 HV 10 w SWC | Za szybkie stygnięcie: brak podgrzewania, za mała energia liniowa | Podgrzewanie z CE konkretnego wytopu (kalkulator podgrzewania), większa energia liniowa |
| Udarność poniżej wymagania | Przegrzanie: za duża energia liniowa, za gorąca międzyściegowa, za szerokie ściegi | Węższe ściegi, mniejsza energia, kontrola temperatury międzyściegowej |
| Zginanie: na powierzchni otwiera się pęknięcie | Przyklejenie, pory albo żużel między ściegami | Kąt uchwytu, kąt ukosowania, czyszczenie między ściegami |
| Wskazania RT albo UT | Pory, wtrącenia, przyklejenia albo brak przetopu | Osłona i przepływ gazu, odstęp i próg, czyszczenie międzyściegowe |
| Makro: nieprzetopiona grań, zły układ ściegów | Za ciasne ukosowanie, za zimny ścieg graniowy | Geometria rowka, parametry ściegu graniowego |
Pułapka kryje się w pierwszych dwóch wierszach: lekarstwo na wysoką twardość — więcej ciepła — jest przyczyną niskiej udarności. Gdy wymagane jest jedno i drugie, próbka musi trafić w okno, a WPQR dopuści potem tylko od −25 % do +25 % energii wokół wartości badanej. Jak wygląda i jak się nazywa każda niezgodność — w tabeli niezgodności spawalniczych.
Kto wydaje i jak długo obowiązuje
Badanie prowadzi jednostka egzaminująca albo inspekcyjna, ona też podpisuje protokół. WPQR jest przypisany do wykonawcy: to on udowodnił, że swoim sprzętem, swoimi materiałami i swoim nadzorem osiąga wymaganą jakość, więc przeniesienie protokołu do innej firmy zasadniczo nie działa.
Daty ważności protokół nie ma. Traci moc wtedy, gdy któryś z parametrów zasadniczych wyjdzie poza zakwalifikowany zakres — i wtedy potrzebne jest nowe badanie albo badanie uzupełniające.
WPQR na audycie EN 1090 i EN ISO 3834: co się sprawdza
Na audycie certyfikacyjnym wg PN-EN 1090-1 albo PN-EN ISO 3834 audytor nie czyta WPQR w oderwaniu, tylko idzie łańcuchem od złącza do papieru:
- Każda używana WPS podaje numer swojego WPQR, a ten WPQR jest w dokumentacji.
- WPS mieści się w zakresie. Grubość, proces, drut, gaz, pozycję i energię liniową z WPS porównuje się z blokiem 3 protokołu. Przykład: wytwórnia spawa 25 mm według WPS opartej na próbce 10 mm wielościegowej, która obejmuje tylko do 20 mm.
- Protokół należy do tego wykonawcy — jego nazwa stoi w nagłówku, a nie nazwa dostawcy czy poprzedniego pracodawcy.
- Podpisała go jednostka egzaminująca, a wykonane badania odpowiadają wymaganiom normy wyrobu (udarność tam, gdzie konstrukcja pracuje na mrozie).
- WPS podpisał koordynator spawalniczy, a spawacze mają świadectwa EN ISO 9606-1 obejmujące te same złącza.
Certyfikat WPQR — czy taki dokument istnieje?
„Certyfikat WPQR” to określenie potoczne. Certyfikatu WPQR nie ma: dokument jest protokołem z badania, a jego wagę daje podpis jednostki egzaminującej. Certyfikuje się zakład — wg PN-EN 1090-1 albo PN-EN ISO 3834 — a protokoły WPQR są jednym z dowodów w tej certyfikacji.
WPQR to nie świadectwo spawacza
Dwa różne dokumenty o dwóch różnych rzeczach. WPQR dotyczy technologii i mówi, że taki sposób spawania daje wymaganą jakość. Świadectwo wg EN ISO 9606 dotyczy człowieka i mówi, że ten konkretny spawacz potrafi tę technologię wykonać. Na budowie sprawdza się oba — i oba muszą obejmować to, co faktycznie jest spawane.
Jak czytać kod świadectwa i co obejmuje jego zakres — egzamin wg EN ISO 9606 oraz kalkulator zakresu uprawnień.
Częste pytania
Jak długo ważny jest WPQR?
Nie ma daty ważności — w odróżnieniu od świadectwa spawacza, które trzeba przedłużać. Protokół traci moc wtedy, gdy zmieni się którykolwiek z parametrów zasadniczych poza zakwalifikowany zakres, albo gdy wykonawca przestanie spełniać warunki, na jakich technologię zakwalifikowano.
Czy WPQR od innej firmy jest ważny u mnie?
Zasadniczo nie. Kwalifikacja technologii jest przypisana do wykonawcy, który ją przeprowadził — to on udowodnił, że swoim sprzętem, swoimi materiałami i swoim nadzorem osiąga wymaganą jakość. Przejęcie cudzego WPQR jest możliwe tylko w ściśle określonych przypadkach i wymaga zgody jednostki oraz zamawiającego.
Jaką grubość obejmuje badanie na 10 mm?
Dla spoiny czołowej na poziomie 2 próbka 10 mm wielościegowa obejmuje 3–20 mm, jednościegowa 5–13 mm. Dokładne przedziały są w tablicach EN ISO 15614-1; kalkulator zakresu na tej stronie podaje je dla dowolnej grubości.
Co oznacza WPQR?
Welding Procedure Qualification Record, po polsku protokół kwalifikowania technologii spawania. Zapisuje, jak próbkę pospawano według pWPS (z parametrami zmierzonymi), jaki wynik dało każde badanie i jaki zakres produkcji ten wynik obejmuje. Podpisuje go jednostka egzaminująca, a instrukcję WPS wykonawca pisze potem w granicach tego zakresu, z numerem WPQR w nagłówku.
Ile kosztuje i ile trwa kwalifikowanie technologii WPQR?
Uczciwej jednej liczby nie ma. Na koszt i czas składają się: liczba próbek (osobno dla każdego procesu i każdego potrzebnego zakresu), materiał i grubość próbki, zestaw badań wymagany przez normę wyrobu (udarność i twardość to dodatkowa praca laboratorium), stawki laboratorium i jednostki egzaminującej oraz czas nadzoru, badań nieniszczących i niszczących. Najwięcej oszczędza planowanie: próbka dobrana kalkulatorem zakresu potrafi zastąpić dwie albo trzy dobrane przypadkowo.
Czy przy zmianie drutu potrzebny jest nowy WPQR?
Materiał dodatkowy, gaz osłonowy, rodzaj prądu i biegunowość należą do zakresu i są zapisane tak, jak użyto ich na próbce. Drut o innym oznaczeniu albo inny gaz wychodzą poza to, co opisuje protokół, i zwykle oznaczają badanie uzupełniające. Czy drut innego producenta o tym samym oznaczeniu jest objęty, zależy od zasad EN ISO 15614-1 dla danego przypadku — trzeba to uzgodnić z jednostką egzaminującą przed produkcją, a nie po niej.
Aktualizacja: