WPS: instrukcja technologiczna spawania
WPS odpowiada na pytanie „jak spawać to konkretne złącze”. Świadectwo spawacza mówi, że człowiek potrafi; instrukcja mówi, co dokładnie i z jakimi parametrami robić. Na budowie pytają o oba dokumenty.

Trzy dokumenty, które bywają mylone
| Dokument | O czym | Norma |
|---|---|---|
| pWPS instrukcja wstępna | Technolog rozpisał parametry, ale nie są jeszcze potwierdzone badaniami | EN ISO 15609 |
| WPQR protokół kwalifikowania | Próbka zespawana wg pWPS przeszła badania nieniszczące i niszczące | EN ISO 15614 |
| WPS instrukcja robocza | Potwierdzona technologia, wg której pracuje spawacz | EN ISO 15609 |
| Świadectwo spawacza | Dokument dotyczący człowieka, nie technologii | EN ISO 9606 |

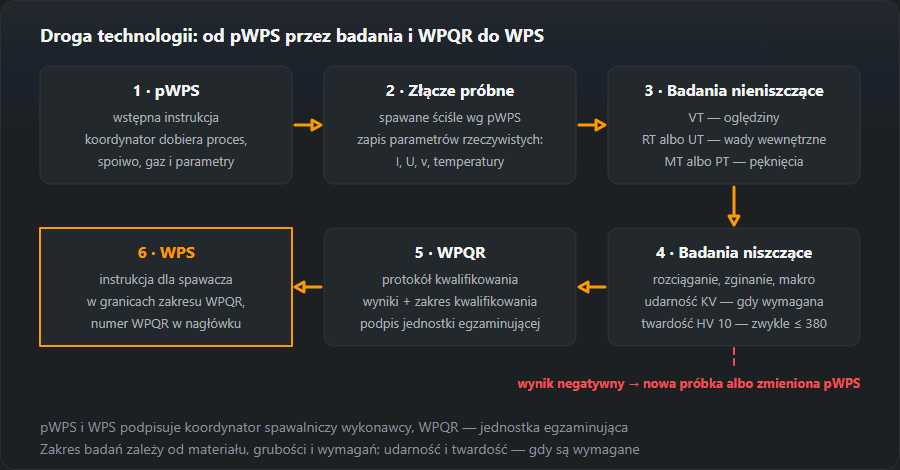
WPS, pWPS i WPQR — kto podpisuje i jak długo ważne
Tabela wyżej mówi, czym jest każdy dokument. Na audycie pytania są węższe: kto to podpisał i czy to jeszcze obowiązuje.
| Dokument | Status | Kto podpisuje | Ważność |
|---|---|---|---|
| pWPS | Projekt. Spawa się według niej tylko złącze próbne (albo próbę przedprodukcyjną wg EN ISO 15613) | Koordynator spawalnictwa wytwórcy | Do produkcji nie nadaje się nigdy |
| WPQR | Protokół badań i zakres kwalifikowania | Egzaminator lub jednostka egzaminująca | Bez terminu ważności; przestaje obejmować złącze, gdy zmienna zasadnicza wyjdzie poza zakres |
| WPS | Instrukcja robocza z numerem WPQR w nagłówku | Koordynator spawalnictwa (EN ISO 14731) | Bez własnego terminu; ważna, dopóki stojący za nią WPQR obejmuje złącze i dopóki to aktualne wydanie |
| Świadectwo spawacza EN ISO 9606-1 | Kwalifikacje człowieka | Egzaminator lub jednostka egzaminująca | 3 lata, pod warunkiem potwierdzenia przez pracodawcę co 6 miesięcy |
Najczęściej WPS w konstrukcjach stalowych opiera się na badaniu technologii wg EN ISO 15614-1, ale normy dopuszczają też inne drogi: badane materiały dodatkowe (EN ISO 15610), wcześniejsze doświadczenie (15611), technologię standardową (15612) i próbę przedprodukcyjną (15613). Którą drogę wolno wybrać, rozstrzyga zamawiający albo norma wyrobu, nie spawacz.
Instrukcje technologiczne spawania a ISO 15614-1
Gdy w zamówieniu stoi „instrukcje technologiczne spawania wg ISO 15614-1”, chodzi o dwie normy naraz. EN ISO 15609-1 mówi, co ma być w samej instrukcji WPS i jak ją zapisać. EN ISO 15614-1 opisuje badanie technologii: złącze próbne, badania i zakres, który trafia do protokołu WPQR. Instrukcja „wg 15614-1” to więc WPS, której każdy parametr mieści się w zakresie takiego WPQR, z jego numerem w nagłówku. Zakres z własnego protokołu sprawdzisz w kalkulatorze zakresu kwalifikowania, a szkic nowej instrukcji przygotujesz w generatorze pWPS.
Co musi znaleźć się w instrukcji
Zestaw pól określa EN ISO 15609-1. Czytać instrukcję warto od góry w tej właśnie kolejności — łatwiej wtedy zauważyć, że warunki na budowie się zmieniły.
- Metoda wg ISO 4063 — 111, 135, 141 i tak dalej.
- Materiał podstawowy: gatunek i grupa wg CEN ISO/TR 15608, grubość, średnica dla rur.
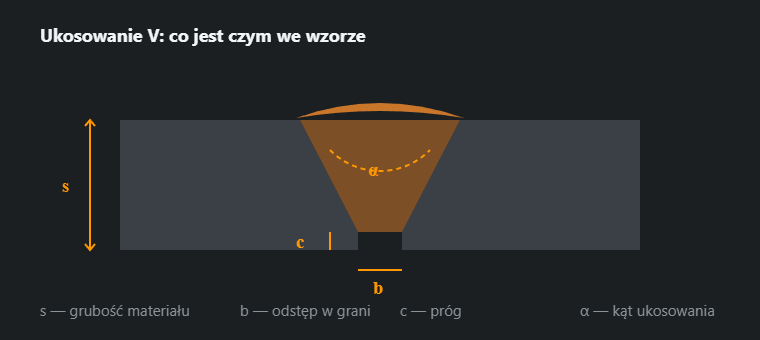
- Rodzaj złącza i ukosowanie: szkic z kątem, odstępem i progiem.
- Materiał dodatkowy: oznaczenie wg EN ISO, średnica, wymagania co do suszenia i przechowywania.
- Gaz osłonowy albo topnik: skład, przepływ, osłona grani.
- Pozycja wg ISO 6947 i kierunek prowadzenia.
- Parametry dla ściegów: prąd, napięcie, biegunowość, prędkość, średnica elektrody — tabelą, osobnym wierszem dla grani i dla ściegów wypełniających.
- Energia liniowa: przedział w kJ/mm. Swoją wartość policzysz w kalkulatorze.
- Temperatury: podgrzewanie wstępne, międzyściegowa, obróbka cieplna po spawaniu. Czy podgrzewanie jest potrzebne, podpowie obliczenie równoważnika węgla.
- Przygotowanie i czyszczenie: czym czyścić krawędzie i powierzchnię między ściegami.
Jak czytać instrukcję na stanowisku
- Porównaj gatunek i grubość materiału z tym, co stoi w instrukcji. Nie zgadza się — to nie twoja instrukcja.
- Sprawdź, czy pozycja spawania mieści się w podanej.
- Upewnij się, że twoje świadectwo obejmuje tę metodę, wyrób, grupę materiału, grubość i pozycję.
- Ustaw parametry z wiersza właściwego ściegu — graniowy i wypełniające zwykle się różnią.
- Sprawdź wymagania co do podgrzewania i temperatury międzyściegowej: mierzy się je, a nie ocenia na oko.
Wartości podano przedziałami właśnie dlatego, że w ich granicach technologia jest sprawdzona badaniami. Prąd „trochę wyżej, żeby szło raźniej” wyprowadza poza kwalifikację równie skutecznie jak zmiana gatunku stali.
Przykład WPS: jak czytać wypełnioną instrukcję pole po polu
Poniżej arkusz, który wydaje nasz generator pWPS dla typowego zlecenia z warsztatu: spawanie MAG (metoda 135) blachy S355, grupa materiałowa 1.2, grubość 10 mm, złącze doczołowe, pozycja PA. Po pozytywnych badaniach złącza próbnego powstaje WPQR, a ten sam arkusz z numerem WPQR w nagłówku staje się WPS. Czytaj go tak, jak czyta kontroler: każde pole to coś do sprawdzenia przy konkretnym złączu.

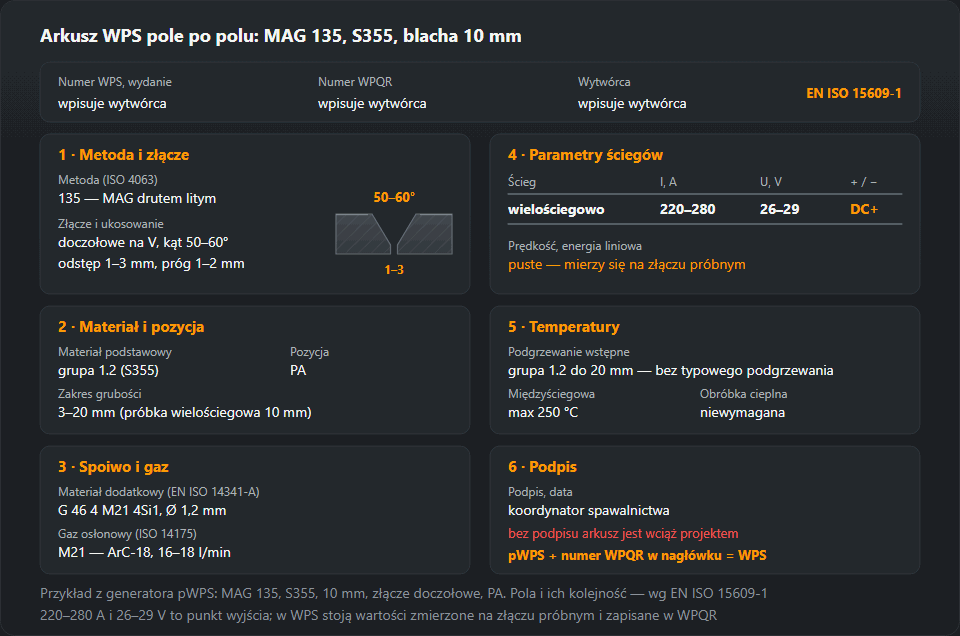
| Pole | W przykładzie | Co sprawdza spawacz lub kontroler |
|---|---|---|
| Numer WPS, wydanie | Wpisuje wytwórca | Egzemplarz przy stanowisku to aktualne wydanie |
| Numer WPQR | Wpisuje wytwórca | Protokół istnieje, jest podpisany przez egzaminatora, a jego zakres obejmuje to złącze |
| Wytwórca | Wpisuje wytwórca | Ta sama firma, do której należy WPQR |
| Metoda (ISO 4063) | 135 — MAG drutem litym | Półautomat ustawiony pod 135; drut proszkowy (136) to inna metoda |
| Złącze i ukosowanie | Doczołowe, na V, kąt 50–60°, odstęp 1–3 mm, próg 1–2 mm, dostęp z dwóch stron | Kąt, odstęp i próg zmierzone na sczepionym złączu, a nie na oko |
| Materiał podstawowy | Grupa 1.2 (S355) | Atest materiału: w grupach 1–3 kwalifikacja obejmuje stale tej samej grupy o tej samej lub niższej granicy plastyczności |
| Zakres grubości | 3–20 mm (próbka wielościegowa 10 mm) | Spawana blacha mieści się w 3–20 mm; próbka jednościegowa z tej samej blachy dałaby tylko 5–13 mm |
| Pozycja | PA | Złącze spawa się w pozycji wymienionej w WPS, a świadectwo spawacza też ją obejmuje — świadectwo na PA obejmuje tylko PA |
| Materiał dodatkowy | EN ISO 14341-A G 46 4 M21 4Si1, drut Ø 1,2 mm | Etykieta szpuli zgadza się z pełnym oznaczeniem, a nie tylko „to ten sam drut co zawsze” |
| Gaz osłonowy | M21 — ArC-18 (ISO 14175), 16–18 l/min | Etykieta butli i odczyt przepływomierza |
| Prąd, biegunowość | DC+, drut na plusie | Przewód uchwytu podłączony do plusa |
| Tabela ściegów | Wielościegowo; 220–280 A, 26–29 V | Wartości na wyświetlaczu źródła albo zmierzone cęgami w trakcie spawania |
| Prędkość, energia liniowa | Puste: mierzy się na złączu próbnym | Przy wymaganiach udarności energia liniowa nie może przekroczyć zbadanej o więcej niż 25 %, przy wymaganiach twardości — spaść o więcej niż 25 % poniżej niej |
| Podgrzewanie wstępne | Dla grupy 1.2 do 20 mm bez typowego podgrzewania | Rzeczywiste wymaganie wynika z CE konkretnego wytopu (EN 1011-2); jeśli WPS podaje wartość, mierzy się ją |
| Temperatura międzyściegowa | Maks. 250 °C | Mierzona przed każdym ściegiem, nie oceniana po kolorze stali |
| Obróbka cieplna | Niewymagana | — |
| Podpis, data | Koordynator spawalnictwa | Podpisana i datowana; arkusz bez podpisu to wciąż projekt |
Dwie uwagi do liczb. 220–280 A i 26–29 V to przedział z tabeli parametrów MAG dla tej grubości — punkt wyjścia do złącza próbnego. W prawdziwej WPS tabelę ściegów wypełnia się wartościami zmierzonymi podczas spawania próbki i zapisanymi w WPQR, zwykle osobnym wierszem dla grani i dla ściegów wypełniających. To te zmierzone wartości, przez energię liniową, wyznaczają później granice. Zakres grubości też nie jest kwestią uznania: 3–20 mm dla próbki wielościegowej 10 mm wynika z EN ISO 15614-1, a inne przypadki policzysz w kalkulatorze zakresu WPQR. Jak krok po kroku wypełnić sam formularz, opisuje strona o pWPS, a jakie badania przechodzi złącze próbne — strona o WPQR.
Kto to opracowuje
Opracowanie instrukcji to zadanie technologa albo inżyniera spawalnika (IWE, IWT, IWS). Kwalifikowanie technologii wg EN ISO 15614 prowadzi się z udziałem niezależnej jednostki kontrolnej, która podpisuje WPQR. U producentów konstrukcji stalowych w UE wszystko to jest wpisane w wymagania EN 1090 i system jakości wg EN ISO 3834.
Kto podpisuje WPS i gdzie się ją przechowuje
WPS podpisuje koordynator spawalnictwa wytwórcy w rozumieniu EN ISO 14731. Jego poziom — IWE, IWT czy IWS — wynika z poziomu wymagań jakości EN ISO 3834, w którym pracuje firma. Egzaminator podpisuje WPQR, nie WPS: jego rola kończy się na potwierdzeniu badań i zakresu. Spawacz nie podpisuje żadnego z tych dokumentów; pracuje według WPS i odpowiada za to, żeby nie wyjść poza jej przedziały.
Oryginał leży w dokumentacji jakości obok WPQR, na który się powołuje. Kopia powinna być przy stanowisku albo w teczce zlecenia — spawacz musi móc do niej zajrzeć bez chodzenia do biura. Po zmianie WPS stare egzemplarze zbiera się z hali. Brak instrukcji to rzadsze ustalenie audytu niż nieaktualne wydanie leżące przy stanowisku, a zapobiega temu prosta rzecz: numer wydania i data na każdej kopii oraz jedna lista aktualnych WPS u koordynatora.
Najczęstsze błędy w WPS, które znajduje audyt EN 1090 / EN ISO 3834
- Brak numeru WPQR albo stare wydanie przy stanowisku. Bez numeru protokołu to pWPS pod nowym tytułem. Sprawdź pole w nagłówku, czy protokół o tym numerze jest w segregatorze i czy wydanie zgadza się z listą aktualnych.
- Grubość, średnica lub pozycja poza zakresem WPQR. Próbka 10 mm nie obejmuje blachy 25 mm. Porównuj WPS z zakresem zapisanym w WPQR, a nie z wymiarami próbki.
- Podmieniony drut albo gaz. Drut innej klasyfikacji lub gaz innej grupy wg ISO 14175, bo „tylko taki był w hurtowni”. Porównaj etykietę szpuli i butli z WPS.
- 135 na papierze, 136 na hali. Drut proszkowy to inna metoda wg ISO 4063 i kwalifikacja na 135 go nie obejmuje. Wystarczy zajrzeć do podajnika.
- Spawacz bez pasującego świadectwa. Inna metoda, inna pozycja albo brak potwierdzenia pracodawcy co 6 miesięcy. Porównaj świadectwo z WPS; co ono obejmuje, pokaże kalkulator zakresu uprawnień, a sam egzamin opisuje strona o egzaminie spawacza.
- Podgrzewanie „na oko”. WPS podaje temperaturę, a na stanowisku nie ma termometru stykowego ani kredek termoindykacyjnych. Poproś o przyrząd i pokaż, gdzie się mierzy.
- Parametry poza przedziałami WPS. Prąd podkręcony, „żeby szło szybciej”. Wyświetlacz źródła albo cęgi w trakcie spawania pokazują to od razu.
- Energia liniowa bez kontroli, choć WPS ma wymagania udarności. Nikt nie mierzy prędkości spawania, więc nikt nie zna energii liniowej. Zapytaj, kiedy ostatnio mierzono prędkość, i przelicz ją w kalkulatorze energii liniowej.
Każdą z tych rzeczy widać w kilka minut i każda robi z dobrej spoiny spoinę niezgodną — przynajmniej na papierze.
Częste pytania
Czym pWPS różni się od WPS?
pWPS to instrukcja wstępna: technolog opracował ją na podstawie obliczeń i doświadczenia, ale nie została jeszcze potwierdzona badaniami. Po zespawaniu próbki i pozytywnych badaniach powstaje protokół WPQR, a instrukcja staje się pełnoprawną WPS.
Kto ma dostarczyć WPS — zamawiający czy wykonawca?
Ten, kto spawa, czyli wykonawca. Zamawiający stawia wymagania: poziom jakości, kryteria odbioru, zakres badań. Opracowanie i kwalifikowanie technologii to obowiązek wykonawcy i to u niego przechowywane są WPS oraz WPQR.
Czy można odejść od parametrów z instrukcji?
W granicach podanych w niej przedziałów — tak, po to je zapisano. Poza nimi — nie: instrukcja jest kwalifikowana właśnie na ten przedział. Gdy warunki się zmieniły (inna grubość, inna pozycja, inny gatunek), potrzebna jest inna instrukcja.
Co to jest WPS w spawalnictwie?
WPS (Welding Procedure Specification, EN ISO 15609-1) to instrukcja technologiczna spawania konkretnego złącza: metoda, grupa i zakres grubości materiału, ukosowanie, drut i gaz, pozycja, prąd, napięcie i biegunowość dla każdego ściegu, podgrzewanie i temperatura międzyściegowa. Do produkcji wolno jej użyć tylko wtedy, gdy stoi za nią protokół kwalifikowania — zwykle WPQR wg EN ISO 15614-1 — którego numer jest w nagłówku.
Czy WPS ma termin ważności?
Nie ma na niej daty ważności, podobnie jak na WPQR, na którym się opiera. WPS obowiązuje, dopóki ten WPQR obejmuje złącze i dopóki jest to aktualne wydanie. Przestaje obowiązywać, gdy zmienna zasadnicza — metoda, grupa materiału, zakres grubości, klasyfikacja drutu, gaz — wyjdzie poza zakres. Termin ma natomiast świadectwo spawacza: 3 lata z potwierdzeniem co 6 miesięcy.
Czy można spawać według WPS innej firmy?
Z reguły nie. Kwalifikacja technologii należy do wytwórcy, który przeprowadził badania, i nie przechodzi na inną firmę razem z kopią dokumentu. Kto chce spawać podobne złącze, pisze własną pWPS, spawa złącze próbne i uzyskuje własny WPQR. Cudza WPS może najwyżej posłużyć jako wzór przy pisaniu projektu.
Aktualizacja: