MIG/MAG — spawanie półautomatem w osłonie gazu
Podstawowa metoda w produkcji i przy naprawach blacharskich: drut podawany w sposób ciągły, duża prędkość, czysta spoina prawie bez czyszczenia. Oznaczenia: GMAW (AWS), procesy 131 (MIG) i 135 (MAG) wg ISO 4063.

Krótka odpowiedź
MIG i MAG to procesy 131 i 135 — ta sama maszyna, różnica tylko w gazie: obojętny do aluminium i miedzi, aktywny do stali. Prądu się nie ustawia: ustawia się prędkość podawania drutu, a prąd idzie za nią. Napięcie zadaje długość łuku i kształt ściegu.
Jak się nazywa
| Jak się nazywa | Nazwa |
|---|---|
| W normie (ISO 4063) | 131 — Spawanie MIG drutem litym w osłonie gazu obojętnego; 135 — Spawanie MAG drutem litym w osłonie gazu aktywnego |
| Numer procesu | 131, 135 |
| Skrót międzynarodowy | MIG · GMAW · MAG |
| W warsztacie | MIG/MAG — półautomat |
| Sąsiednie numery | 135, 136 i 138 — różnice |
Trzy nazwy tego samego. W instrukcji technologicznej i na świadectwie spawacza stoi nazwa z normy z numerem, w ogłoszeniu o pracę i w warsztacie — skrót, na rysunku z USA — oznaczenie amerykańskie. Warto znać wszystkie trzy: to ta sama robota, ale w dokumentach wygląda inaczej.
Jak to działa
Podajnik nieprzerwanie popycha drut przez wąż do uchwytu. Łuk pali się między drutem a materiałem, drut jest jednocześnie elektrodą i spoiwem. Strefę łuku przykrywa gaz osłonowy z dyszy — wypiera powietrze i nie dopuszcza azotu ani tlenu do jeziorka.
Ponieważ spoiwo podaje się samo, obie ręce zajmuje wyłącznie prowadzenie uchwytu, a spawa się wyraźnie szybciej niż przy MMA: bez wymiany elektrod i bez skuwania żużla po każdej z nich.
Napięcie na spawarce jest stałe, a łuk reguluje się sam: gdy uchwyt zbliży się do materiału, łuk się skraca, prąd rośnie, drut topi się szybciej — i długość łuku wraca do poprzedniej. Dlatego niepewna ręka psuje spoinę wyraźnie mniej niż przy MMA, i dlatego półautomatu uczy się szybciej.
Rodzaje łuku i przenoszenia metalu w MAG
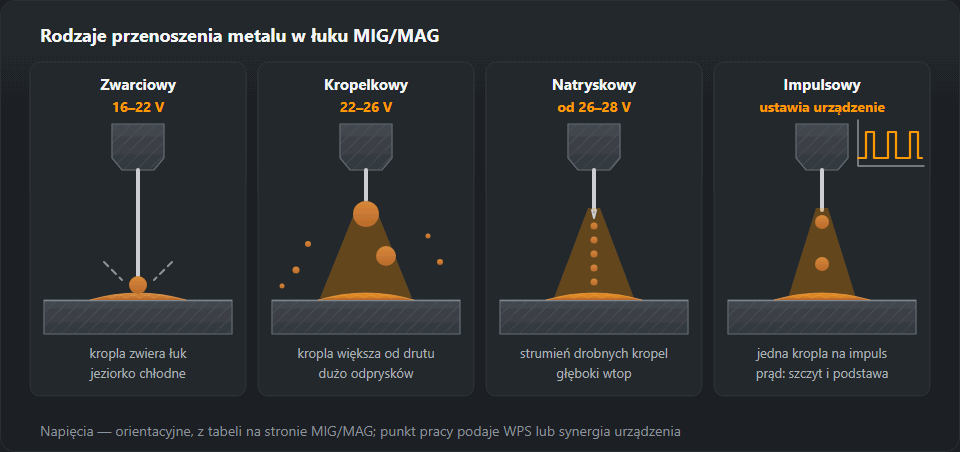
To, jak stopiony drut przechodzi do jeziorka, decyduje o przetopie, odpryskach i pozycji, w której da się spawać. W MAG 135 rozróżnia się cztery rodzaje łuku. Trzy ustawia się tymi samymi dwoma pokrętłami — podawaniem drutu i napięciem — czwarty wymaga źródła impulsowego. Napięcia poniżej pochodzą z tabeli na końcu tego rozdziału.
Łuk zwarciowy
Kropla na końcu drutu dotyka jeziorka i zwiera obwód, łuk gaśnie, prąd zwarcia przewęża mostek, napięcie powierzchniowe wciąga kroplę i łuk zapala się na nowo — 50–200 razy na sekundę przy 16–22 V. Jeziorko zostaje małe i chłodne: blacha do 3 mm, grań, szczeliny, wszystkie pozycje łącznie z PF i pułapem. Gaz M21 albo czysty CO₂ (więcej odprysków, głębszy przetop). Na słuch — równe, szybkie skwierczenie, na spoinie wąski, lekko wypukły ścieg. Słabość: przyklejenia na brzegach grubszych blach. Jeśli spawarka ma regulację indukcyjności (dławik), więcej indukcyjności daje miększy łuk i bardziej płynne jeziorko, mniej — łuk twardszy i zimniejszy.
Łuk kroplowy (przejściowy)
Przy 22–26 V kropla rośnie ponad średnicę drutu, kiwa się na jego końcu i spada nieregularnie, częściowo ze zwarciem, które ją rozrywa. W czystym CO₂ przenoszenie powyżej łuku zwarciowego prawie zawsze jest grubokropelkowe. Na słuch — nierówne strzały i trzaski, na spoinie grube kulki odprysków i nierówny przetop. Wiersz 5–6 mm tabeli parametrów (22–25 V) leży dokładnie w tym paśmie: jeśli łuk wciąż równo skwierczy, jesteś na górnej granicy zwarciowego; jeśli strzela, cofnij napięcie albo podnieś oba pokrętła do natrysku. Jak zachowuje się przy tym jeziorko, opisuje strona jeziorko spawalnicze.
Łuk natryskowy
Od 26–28 V i przy odpowiednim prądzie kropla odrywa się, zanim dotknie jeziorka: drobne krople lecą strumieniem wzdłuż osi drutu, zwarć nie ma. Działa to tylko w gazie bogatym w argon — w tabeli drutów Ar + 15–20 % CO₂; w czystym CO₂ natrysku nie będzie. Zastosowanie: od 5 mm, pozycja podolna PA, przy spoinach pachwinowych także PB, warstwy wypełniające i lico. Głęboki przetop, gładki ścieg prawie bez odprysków, na słuch równy syk — tu to jest prawidłowe. W pozycjach przymusowych duże jeziorko spływa.
Łuk impulsowy
Źródło przełącza się między prądem bazowym, który tylko podtrzymuje łuk, a impulsem powyżej progu natrysku, który odrywa dokładnie jedną kroplę. Średni prąd jest niski: przenoszenie jak w natrysku przy cieple odpowiednim do pozycji przymusowych i cienkiej blachy. Napięcia się tu nie ustawia — spawarka jedzie po krzywej synergicznej dla materiału, drutu i gazu, a spawacz wybiera podawanie albo grubość i koryguje długość łuku. Na słuch równe buczenie, na spoinie regularna łuska bez odprysków.

Jak przejść z jednego łuku w drugi
- Zwarciowy → natryskowy: podnoś podawanie i napięcie razem, małymi krokami. Skwierczenie robi się nierówne (pasmo kroplowe przejedź szybko), potem przechodzi w równy syk i odpryski znikają. Jeśli dalej strzela — za dużo CO₂ w gazie albo za mały prąd na tę średnicę drutu.
- Z powrotem, np. na spoinę w PF: cofnij oba pokrętła razem, aż skwierczenie znów będzie równe.
| Przenoszenie | Napięcie | Cechy | Zastosowanie |
|---|---|---|---|
| Zwarciowy | 16–22 V | Łuk gaśnie i zapala się 50–200 razy na sekundę, jeziorko zimne | Cienki metal, grań spoiny, wszystkie pozycje |
| Kropelkowy | 22–26 V | Dużo odprysków, krople większe od drutu — strefa przejściowa między łukiem zwarciowym a natryskowym | Średnie grubości (5–6 mm) na CO₂ i mieszankach przy prądzie poniżej progu natrysku; w produkcji coraz częściej zastępuje go impuls |
| Natryskowy | od 26–28 V | Ciągły strumień drobnych kropel, prawie bez odprysków, głęboki wtop | Metal od 5 mm, pozycja podolna, mieszanki z argonem |
| Impulsowy | ustawia urządzenie | Jedna kropla na impuls, wprowadzone ciepło małe | Nierdzewka, aluminium, cienki metal, wymaga dobrego urządzenia |
Rodzaje łuku MAG w liczbach
Napięcia z tabeli wyżej, prąd, drut i grubość — z wierszy tabeli parametrów MIG/MAG (M21, pozycja podolna), których napięcie mieści się w paśmie danego łuku.
| Rodzaj łuku | Napięcie | Prąd, A | Drut, mm | Blacha, mm | Gaz |
|---|---|---|---|---|---|
| Zwarciowy | 16–22 V | 40–150 | 0,6–1,0 | 0,8–3 | M21 lub CO₂ |
| Kropelkowy | 22–26 V | 160–220 | 1,0–1,2 | 5–6 | CO₂ i mieszanki poniżej progu natryskowego |
| Długi łuk (CO₂) | powyżej 22 V | — | — | — | czysty CO₂: przenoszenie pozostaje grubokropelkowe |
| Natryskowy | od 26–28 V | 220–350 | 1,2–1,6 | od 8 | bogaty w argon, Ar + 15–20 % CO₂; z czystym CO₂ nie wychodzi |
| Impulsowy | ustawia urządzenie | — | — | — | bogaty w argon |
Parametry według grubości

| Grubość, mm | Drut, mm | Prąd, A | Napięcie, V | Gaz, l/min |
|---|---|---|---|---|
| 0,8–1,0 | 0,6–0,8 | 40–70 | 15–17 | 8–10 |
| 1,5–2 | 0,8 | 70–110 | 17–19 | 10–12 |
| 3 | 0,8–1,0 | 110–150 | 19–21 | 12–14 |
| 5–6 | 1,0–1,2 | 160–220 | 22–25 | 14–16 |
| 8–10 | 1,2 | 220–280 | 26–29 | 16–18 |
| 12+ | 1,2–1,6 | 280–350 | 29–32 | 18–20 |
Pełna tabela z prędkością podawania drutu, TIG, cienką blachą i profilami: Parametry MIG/MAG i TIG.
Zużycie gazu na zmianę i zapas w butli policzysz w kalkulatorze zużycia gazu.
Proces w liczbach
Liczby, na których pracują kalkulatory serwisu, obok siebie. Kreska oznacza, że dla tej komórki serwis nie ma danych.
| 135 MAG, drut lity | 136 FCAW, drut proszkowy | 111 MMA, rutylowa | 141 TIG | |
|---|---|---|---|---|
| Prąd w tabeli parametrów według grubości, A | 40–350 | — | 50–250 | 20–250 |
| Sprawność cieplna k (energia liniowa) | 0,8 | 0,8 | 0,8 | 0,6 |
| Współczynnik uzysku | 0,93 | 0,85 | 0,65 | 0,95 |
| Wydajność stapiania, kg na godzinę łuku | 3,2 | 4,2 | 1,3 | 0,6 |
| Stopiwo na jeden ścieg, mm² | 35 | 45 | 25 | 12 |
| Gaz w rachunku kosztu, l/min | 13 | 15 | bez gazu | 8 |
| Gaz osłonowy i przepływ, l/min | CO₂ lub Ar+18 % CO₂, 10–16 | — | bez gazu | Ar 99,99, 6–10 |
Źródła: prąd — tabele parametrów według grubości na stronach MIG/MAG, TIG i MMA; k — Energia liniowa; uzysk, wydajność, ściegi i gaz w rachunku — Koszt metra spoiny, Stopiwo i liczba ściegów; rodzaj gazu i zakres przepływu — Zużycie gazu osłonowego. Wydajność podano na godzinę palącego się łuku.
Przykład: spoina pachwinowa a5, 1 m, S355, PB
Złącze teowe z blachy S355 o grubości 8 mm, spoina pachwinowa o grubości a = 5 mm, długość 1 m, pozycja PB. Długość boku z = a·√2 = 7,1 mm. Z nadlewem 10 % przekrój stopiwa wynosi 27,5 mm², czyli 0,216 kg stopiwa na metr. Dalej liczą się tylko te liczby i dane procesu z kalkulatora kosztu spoiny.
| 135 MAG, drut lity | |
|---|---|
| Parametry wyjściowe dla blachy 8 mm | drut Ø 1,2 mm, 220–280 A, 26–29 V |
| Ściegi: 27,5 mm² ÷ stopiwo na ścieg | 1 |
| Spoiwo do kupienia, kg: stopiwo ÷ uzysk | 0,23 |
| Czas jarzenia łuku, min: stopiwo ÷ wydajność | 4,0 |
| Gaz, l: czas łuku × przepływ | 53 |
To sam czas łuku. Składanie, sczepianie i czyszczenie między ściegami dochodzą osobno; kalkulator kosztu spoiny dolicza je przez udział czasu jarzenia łuku.
Punkt wyjścia, który działa
Drut 1,2 mm w mieszance Ar/18 CO₂ na blasze 5 mm: około 220 A, czyli mniej więcej 6,5 m/min drutu — przeliczysz to w kalkulatorze podawania drutu — przy 24–25 V i wylocie drutu 12 mm.
Dalej ustawiaj słuchem. Łuk zwarciowy ma brzmieć jak skwierczący tłuszcz: równym, szybkim trzaskiem. Powolne nieregularne strzelanie znaczy, że napięcie jest za wysokie do prędkości drutu; szarpiące dławienie — że jest odwrotnie.
Gazy i druty
| Metal | Drut | Gaz |
|---|---|---|
| Stal węglowa | ER70S-6, G3Si1 | CO₂ lub Ar + 15–20 % CO₂ |
| Stal nierdzewna | ER308L, ER316L, ER309L | Ar + 2 % CO₂ lub Ar + 2 % O₂ |
| Aluminium | ER4043 (Si), ER5356 (Mg) | Ar 99,99, na grubym Ar + He |
| Stal ocynkowana | ER70S-6, drut proszkowy | Ar + CO₂, wyciąg obowiązkowy |
CO₂ jest tańszy i daje głębszy przetop, ale dużo odprysku i szorstkie lico. Mieszanka 82 % Ar + 18 % CO₂ daje wyraźnie mniej odprysku, pozwala na przenoszenie natryskowe i oszczędza czas na czyszczeniu — przy większych ilościach różnica w cenie gazu zwraca się na samym szlifowaniu.
Typowe problemy
| Objaw | Co sprawdzić |
|---|---|
| Pory w spoinie | Przepływ gazu, zatkana dysza, przeciąg, rdza i farba na krawędzi |
| Drut strzela i rwie się | Zużyta końcówka prądowa, docisk rolek, zapchana prowadnica |
| Drut idzie szarpnięciami | Prowadnica pod inną średnicę, załamany wąż, zły rowek rolki |
| Dużo odprysków | Za niskie napięcie, czysty CO₂, za długi wylot drutu |
| Przepalenia na cienkim | Za wysoki prąd, spawaj punktowo albo z przerywaniem |
Najczęstsza skarga to nie łuk, lecz podawanie: drut szarpie, przystaje albo zwija się w podajniku. Przyczyny i kolejność sprawdzania zebrane są w problemach z podawaniem drutu. Druga co do częstości — brak przetopu przy łuku zwarciowym — jest kwestią techniki i ciepła, a nie maszyny: zob. brak przetopu i wtopienia.
Prowadzenie uchwytu: pchanie czy ciągnienie
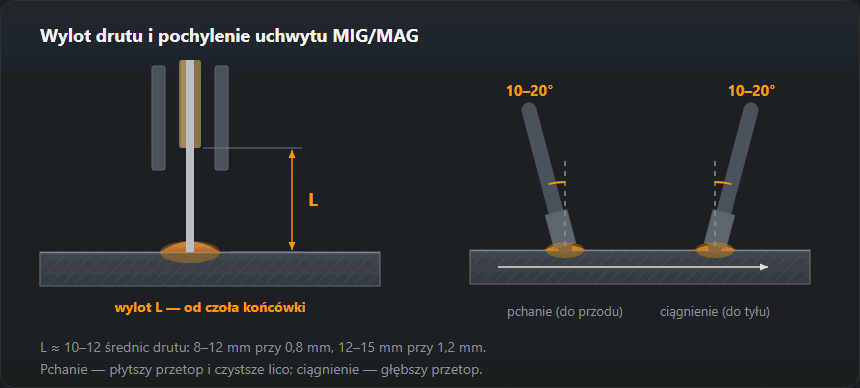
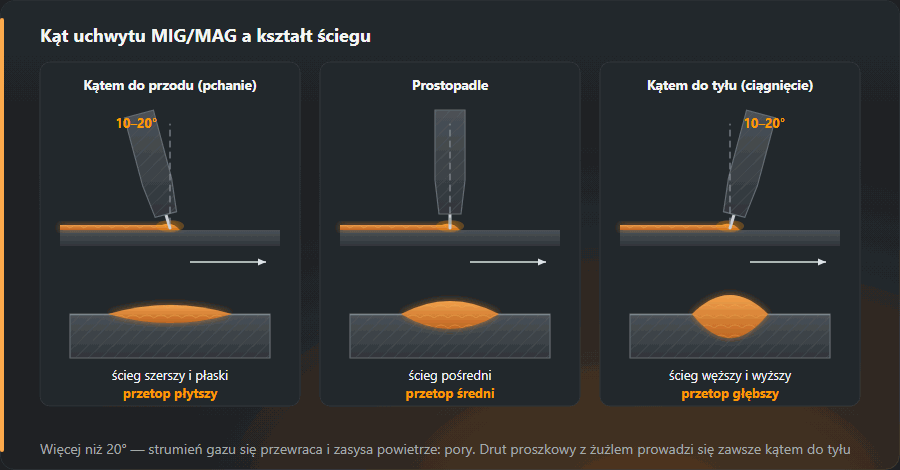
Uchwyt pochyla się o 10–20° od pionu, jak na rysunku wylotu drutu wyżej. Pchanie (uchwyt skierowany w stronę spawania) — łuk trafia w zimną blachę przed jeziorkiem: płytszy przetop, szerszy i płaski ścieg, widać rowek. Dobre na cienką blachę i lico. Ciągnienie (uchwyt skierowany na jeziorko) — łuk dmucha w jeziorko: głębszy i węższy przetop, ścieg wyższy; drut proszkowy z żużlem zawsze ciągniemy. Powyżej 20° strumień gazu się przechyla i zasysa powietrze — pory. W poprzek: przy doczołowej prostopadle do blachy, przy pachwinowej w dwusiecznej kąta, przy różnych grubościach lekko na grubszą.

Wylot drutu: 10–15 średnic drutu, czyli przy 1,0 mm 10–15 mm, przy 1,2 mm 12–18 mm. Dłuższy wylot przy tym samym podawaniu to mniejszy prąd, płytszy przetop, słabsza osłona i więcej odprysków; krótszy — odpryski w dyszy i przypalona końcówka. Skacze wylot, skacze szerokość ściegu.
Zakosy: MAG spawa się zwykle ściegiem prostym. Zakosy — przy szerokim licu i z dołu do góry: w PF mały trójkąt, zatrzymanie na brzegach, nie w środku, bo inaczej garb pośrodku i podtopienia na brzegach. Całość techniki w pionie: spawanie w pionie z dołu do góry.
Podawanie drutu i napięcie jako para
Podawanie to prąd, napięcie to długość łuku; w każdym wierszu tabeli parametrów rosną razem. Kolejność zawsze ta sama: podawanie wg grubości, napięcie na odpadzie od dołu do góry, aż skwierczenie będzie równe, na końcu prędkość spawania. Jak brzmi i wygląda źle dobrana para, pokazuje lista niżej.
Przykład ustawienia: blacha 3 i 10 mm
Stal 3 mm, drut 1,0 mm, M21. Wiersz 3 mm: 110–150 A, 19–21 V, 12–14 l/min. Środek 130 A — wg wzoru kalkulatora podawania 5,5 m/min — 20 V, 13 l/min, wylot 10–15 mm. 20 V leży w paśmie łuku zwarciowego, więc każda pozycja. Z dołu do góry dolny koniec wiersza: 110 A = 4,5 m/min przy 19 V. Cieńsze blachy: spawanie cienkiej blachy.
Stal 10 mm, pachwina PA/PB, drut 1,2 mm, M21. Wiersz 8–10 mm: 220–280 A, 26–29 V, 16–18 l/min. Środek 250 A = 7,6 m/min przy 27–28 V, wylot 12–18 mm — powyżej progu natrysku i w M21 natrysk się pojawi; w czystym CO₂ te same nastawy dadzą grube krople. Ta sama spoina w pionie: kilka warstw łukiem zwarciowym do 22 V albo impuls.
Błędy po wyglądzie spoiny i po dźwięku
- Twarde terkotanie, uchwyt odbija: więcej napięcia albo wolniej drut.
- Syk przy nastawach zwarciowych: mniej napięcia (w natrysku syk jest normalny).
- Strzały, grube kulki odprysków: pasmo kroplowe albo za dużo CO₂.
- Wysoki, wąski ścieg „położony” na blasze: za niskie napięcie albo za szybko — grozi przyklejeniem.
- Rowek wzdłuż brzegu: za wysokie napięcie, za duży kąt, zatrzymanie w środku zakosu — zob. podtopienie.
- Ścieg raz szeroki, raz wąski: nierówna prędkość albo wylot.
Ćwiczenia
- Drabinka napięcia: na 3 mm w PA pięć ściegów z nastawami z pierwszego przykładu, przy każdym napięcie o krok. Cel: rozpoznawać na słuch i na oko ścieg z równym skwierczeniem i płaskimi brzegami.
- Pchanie kontra ciągnienie: dwa ściegi, przeciąć w poprzek, zeszlifować — przy ciągnieniu przetop ma być wyraźnie głębszy.
- Wylot: 10 mm kontra dwa razy więcej; porównać odpryski i szerokość.
- Próba łamania: teownik 3 mm w PB, zagiąć środnik aż do pęknięcia spoiny. Przetopione do samego naroża — zaliczone; gładki pasek u dołu — przyklejenie.
- Próg natrysku: 10 mm, M21, podnosić oba pokrętła, aż skwierczenie przejdzie w syk, i zapisać wartości dla swojej spawarki.
Co znaczy numer w WPS i na świadectwie
Zapisy w takiej postaci, w jakiej stoją w dokumentach, i co każdy z nich znaczy dla świadectwa spawacza wg ISO 9606-1.
| Zapis | Jak czytać | Świadectwo spawacza |
|---|---|---|
135 | Spawanie MAG drutem litym w osłonie gazu aktywnego | obejmuje 135 i 138; nie obejmuje 136, 131, 114 |
131 | Spawanie MIG drutem litym w osłonie gazu obojętnego | obejmuje tylko 131; nie obejmuje 135 — to inny proces, choć ta sama spawarka |
138 | Spawanie MAG drutem proszkowym metalicznym (MCAW) | obejmuje 138 i 135; nie obejmuje 136, 131, 114 |
141/135 | dwa procesy w kolejności spawania: grań — Spawanie TIG spoiwem litym; wypełnienie i lico — Spawanie MAG drutem litym w osłonie gazu aktywnego | każdy numer musi być objęty instrukcją WPS i świadectwem tego, kto spawa daną część złącza |
W egzaminie dwoma procesami ISO 9606-1 liczy grubość stopiwa s osobno dla każdego procesu (tablica 6, uwaga f; interpretacje ISO/TC 44/SC 11). Przykład z tych interpretacji: złącze doczołowe 12 mm, 3 mm stopiwa procesem 138 i 9 mm procesem 136, daje 3–6 mm dla 138 i 3–18 mm dla 136 przy spawaniu każdym z nich osobno; jeden proces nie dostaje sumy s = 12 mm. Grań bez podkładki wolno potem spawać tylko tym procesem, którym spawano grań na egzaminie.
Normy i źródła
Wydanie normy, punkt lub tablica i to, co z nich bierze ta strona. Numery sprawdzono w spisach treści wydawców norm; pełne teksty sprzedają organizacje normalizacyjne.
- EN ISO 4063:2023, pkt 5.2 — numery procesów 131 i 135
Częste pytania
Czym MIG różni się od MAG?
Gazem. MIG pracuje w gazie obojętnym (czysty argon, argon z helem) — aluminium, miedź i ich stopy. MAG używa gazu aktywnego (CO₂ albo mieszanki argonu z CO₂), który bierze udział w metalurgii jeziorka — stal węglowa i niskostopowa. Stal nierdzewną spawa się zwykle w argonie z 2 % CO₂ albo O₂, więc formalnie też jest to MAG. Spawarka i uchwyt są te same, drut dobiera się do materiału.
Czy da się spawać półautomatem bez gazu?
Tak, drutem proszkowym samoosłonowym: osłonę tworzy rdzeń, tak jak otulina przy elektrodzie. Metoda jest wygodna na dworze, ale daje żużel i więcej dymu. Zwykłym drutem litym bez gazu spawać nie wolno — spoina będzie jedną wielką porowatością.
Dlaczego spoina wychodzi „garbem” i nie przetapia?
Klasyczny objaw za niskiego napięcia przy za dużej prędkości podawania drutu. Drut opiera się o materiał, zanim zdąży się stopić. Dodaj napięcia albo zmniejsz podawanie — spoina od razu się rozpłynie.
Co oznacza MAG 135?
135 to numer procesu wg ISO 4063: spawanie MAG drutem litym w osłonie gazu aktywnego. W tej samej grupie są 131 (MIG drutem litym w gazie obojętnym), 136 (MAG drutem proszkowym topnikowym) i 138 (MAG drutem proszkowym metalicznym). Numer wpisuje się do WPS, do świadectwa egzaminu (uprawnienia spawalnicze) i na rysunek. Spawarka i uchwyt przy 135, 136 i 138 są te same, zmienia się drut i często gaz.
Jaki łuk do cienkiej blachy i pozycji przymusowych?
Zwarciowy (16–22 V) albo impulsowy. Oba trzymają jeziorko na tyle małe, że da się spawać z dołu do góry i w pułapie. Łuk natryskowy jest do materiału od 5 mm w pozycji podolnej i do pachwin w PB — w pozycjach przymusowych jego jeziorko spływa.
Dlaczego łuk syczy zamiast skwierczeć?
Przy nastawach łuku zwarciowego syk znaczy, że napięcie jest za wysokie do podawania: łuk jest długi, a krople duże. Zmniejsz napięcie albo dodaj drutu. W łuku natryskowym równy syk bez trzasków to natomiast właściwy dźwięk.
Pchać czy ciągnąć uchwyt?
Pchanie daje płaski, szerszy ścieg z mniejszym przetopem i dobrą widoczność rowka, ciągnienie — głębszy, węższy przetop i wyższy ścieg. Kąt pochylenia to 10–20°; większy psuje osłonę gazową. Drut proszkowy z żużlem prowadzi się zawsze ciągnąc.
Aktualizacja: