Jak przeliczyć prąd na prędkość podawania drutu
Przelicza prąd na prędkość podawania i odwrotnie dla drutu litego 0,8–1,6 mm, pokazuje wydajność stapiania w kilogramach na godzinę, orientacyjne napięcie i zalecany wylot.

Jak to się wiąże
Prąd i prędkość podawania w półautomacie to jedna wielkość wyrażona na dwa sposoby. Źródło stapia dokładnie tyle drutu, ile go dochodzi, więc zwiększenie podawania samo podnosi prąd. Zależność jest niemal liniowa i zależy od średnicy: im cieńszy drut, tym więcej metrów na minutę przypada na każdy amper.
| Ø, mm | Prąd roboczy, A | Podawanie, m/min | Grubość metalu, mm |
|---|---|---|---|
| 0,8 | 60–180 | 3–12 | 0,8–4 |
| 1,0 | 100–250 | 4–11,5 | 1,5–8 |
| 1,2 | 140–330 | 3,5–10,5 | 3–15 |
| 1,6 | 240–450 | 4–8 | od 8 |
Podawanie policzone tym samym wzorem, co w kalkulatorze wyżej, więc tabela i wynik nie mogą się rozejść.
Wydajność stapiania
Masę stopionego drutu liczy się z geometrii:
kg/h = v · 60 · (π·d²/4) · 7,85 / 1000, gdzie v to podawanie
w m/min, d — średnica w mm. Drut 1,2 mm przy podawaniu 8 m/min daje
około 4,3 kg/h stopionego metalu.
W spoinę trafia nie wszystko: część idzie w odpryski i ubytek w łuku. W mieszance Ar+CO₂ to około 95 %, w czystym CO₂ około 90 %. Ten uzysk jest potrzebny do wyceny: potrzebne stopiwo dzieli się przez niego i dopiero tyle drutu się zamawia.
Wartości są obliczeniowe: rzeczywista zależność prądu i podawania zmienia się z wylotem, składem gazu, charakterystyką źródła, a nawet stanem rolek podających. Traktuj wynik jako punkt wyjścia i dostrój po dźwięku łuku oraz wyglądzie spoiny na próbnej płycie — zajmuje to pięć minut, a oszczędza zmianę.
Tabela prądu i prędkości podawania drutu
Tabela wyżej daje zakresy; ta poniżej rozpisuje je co kilkadziesiąt amperów, z masą drutu, jaką półautomat stapia w godzinę łuku. Liczby wychodzą z tych samych współczynników co kalkulator.
| Ø, mm | Prąd, A | Podawanie, m/min | Stopiony drut, kg/h | W spoinie (Ar+CO₂), kg/h |
|---|---|---|---|---|
| 0,8 | 60 | 3,0 | 0,71 | 0,67 |
| 0,8 | 100 | 6,0 | 1,42 | 1,35 |
| 0,8 | 140 | 9,0 | 2,13 | 2,02 |
| 0,8 | 180 | 12,0 | 2,84 | 2,70 |
| 1,0 | 100 | 4,0 | 1,48 | 1,41 |
| 1,0 | 150 | 6,5 | 2,40 | 2,28 |
| 1,0 | 200 | 9,0 | 3,33 | 3,16 |
| 1,0 | 250 | 11,5 | 4,25 | 4,04 |
| 1,2 | 140 | 3,6 | 1,94 | 1,84 |
| 1,2 | 200 | 5,8 | 3,09 | 2,94 |
| 1,2 | 260 | 8,0 | 4,24 | 4,03 |
| 1,2 | 330 | 10,5 | 5,58 | 5,30 |
| 1,6 | 240 | 3,8 | 3,60 | 3,42 |
| 1,6 | 300 | 5,0 | 4,74 | 4,50 |
| 1,6 | 380 | 6,6 | 6,25 | 5,94 |
| 1,6 | 450 | 8,0 | 7,58 | 7,20 |
Te same wzory co w kalkulatorze wyżej; w czystym CO₂ do spoiny trafia około 90 % stopionego drutu zamiast 95 %.
Jak czytać tabelę
- Wybierz średnicę drutu do grubości blachy (kolumna „grubość metalu” w pierwszej tabeli).
- Znajdź prąd, jakiego wymaga złącze, i odczytaj podawanie — tę liczbę ustawiasz na podajniku. Między wierszami zależność jest liniowa, więc można interpolować.
- Kolumna „w spoinie” mówi, ile metalu naprawdę zostaje w złączu. Z niej liczy się czas spawania i zużycie drutu, a nie z kolumny „stopiony”.
Warto zauważyć jedną rzecz: przy tym samym prądzie cieńszy drut stapia się szybciej. Przy 200 A drut 1,0 mm daje 3,33 kg/h, a 1,2 mm — 3,09 kg/h, bo w cieńszym drucie gęstość prądu jest większa i wylot mocniej się nagrzewa.
Przykład: blacha 3 mm i 6 mm
Blacha 3 mm, spoina pachwinowa. Nastawy MAG dla tej grubości to drut 0,8–1,0 mm i 110–150 A. Z drutem 1,0 mm przy 130 A kalkulator daje 5,5 m/min i około 2 kg/h stopionego drutu. Ten sam prąd z drutem 0,8 mm to już ponad 8 m/min — jeśli podajnik lub uchwyt słabo prowadzi cienki drut, lepiej zostać przy 1,0 mm.
Blacha 6 mm, spoina pachwinowa o ramieniu 6 mm. Zakres 160–220 A i drut 1,0–1,2 mm. Drut 1,2 mm przy 200 A: 5,8 m/min, 2,94 kg/h w spoinie. Taka spoina potrzebuje około 0,155 kg stopiwa na metr, więc metr zajmuje 0,155 / 2,94 × 60 ≈ 3,2 min łuku — prędkość spawania wychodzi około 30 cm/min. Jeśli w praktyce jedziesz dużo szybciej, spoina wyjdzie mniejsza niż zakładana; jeśli wolniej — przegrzewasz blachę i marnujesz drut.
Ustawianie półautomatu krok po kroku
- Drut i gaz. Średnica do grubości, gaz do materiału; rolki podające i końcówka prądowa pod tę samą średnicę.
- Podawanie. Z tabeli albo kalkulatora dla potrzebnego prądu.
- Napięcie. Orientacyjne z kalkulatora albo z programu synergicznego, potem korekta o ±1 V.
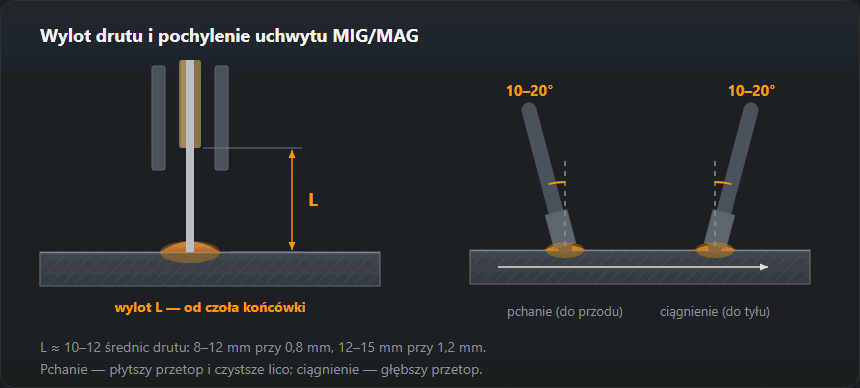
- Wylot. 10–15 średnic drutu: dla 1,0 mm to 10–15 mm, dla 1,2 mm 12–18 mm. Trzymaj go stały przez całą spoinę.
- Próbka. Kilka centymetrów na odpadzie tej samej grubości: dźwięk, kształt lica, odpryski. Dopiero potem właściwe złącze.
Objawy złej pary podawanie — napięcie
- Podawanie za duże względem napięcia: drut wbija się w jeziorko i odpycha uchwyt, łuk trzeszczy nieregularnie, na blasze zostają niestopione kawałki drutu i grube odpryski.
- Podawanie za małe: łuk długi i syczący, krople spadają z końca drutu, lico płaskie i szerokie; w skrajnym przypadku drut przypala się do końcówki prądowej.
- Podawanie „pływa”: dźwięk łuku zmienia się rytmicznie mimo stałej ręki. To zwykle nie nastawa, tylko mechanika — ślizgające się rolki, zużyty pancerz, za mocny hamulec szpuli. Przyczyny i kolejność sprawdzania opisuje problemy z podawaniem drutu.
Synergia a wskazanie prądu
Urządzenie synergiczne dobiera napięcie do podawania według programu dla średnicy drutu, gazu i materiału. Wybrany program 1,0 mm przy założonym drucie 0,8 mm da zawyżone wskazania prądu i złe napięcie — łuk będzie „dziwny”, choć wszystkie liczby wyglądają dobrze. Prąd na wyświetlaczu przed zajarzeniem to wartość z programu; rzeczywisty zależy od wylotu, więc przy dłuższym wylocie po zajarzeniu pokaże mniej.
Ile metrów jest na szpuli i na ile minut przy danym podawaniu wystarczy, liczy kalkulator długości drutu na szpuli; rodzaje przenoszenia metalu i ich zakresy opisuje strona spawanie MIG/MAG, a gaz do tych nastaw — zużycie gazu osłonowego.
Częste pytania
Dlaczego w półautomacie nie ustawia się prądu wprost?
Bo w MIG/MAG prąd wynika z prędkości podawania, a nie z pokrętła. Źródło pracuje na charakterystyce sztywnej: utrzymuje napięcie, a prąd ustala się sam — dokładnie taki, żeby stopić nadchodzący drut. Szybsze podawanie to wyższy prąd. Pokrętło „amperów” w tańszych urządzeniach steruje w rzeczywistości podawaniem, tylko skala jest opisana w amperach.
Łuk trzeszczy i pryska — co kręcić?
Najpierw sprawdź parę „podawanie — napięcie”. Trzask z dużymi odpryskami i twardym dźwiękiem to napięcie za niskie względem podawania. Łuk długi, spoina szeroka i płaska, drut topi się kroplami — napięcie za wysokie. Prawidłowy dźwięk przypomina smażenie na patelni. Kalkulator podaje orientacyjne napięcie dla wpisanego prądu — od niego zaczynaj.
Czym jest wylot drutu i dlaczego jest ważny?
Wylot to odległość od końcówki prądowej do materiału. Drut na tym odcinku grzeje się własnym prądem, więc im wylot dłuższy, tym mniej prądu potrzeba do jego stopienia. Reguła praktyczna: wylot 10–15 średnic drutu. Podwojenie wylotu obniża prąd i zmniejsza przetop, choć na urządzeniu nic nie zmieniono.
Czy w CO₂ i w mieszance nastawy są takie same?
Nie. W czystym CO₂ łuk jest twardszy. Kalkulator podaje dla obu gazów napięcie z reguły U = 14 + 0,05·I (okno ±2 V), ale w CO₂ zwykle ustawia się górną część tego okna, a odpryski są wyraźnie większe — w spoinę trafia około 90 % stopionego drutu wobec 95 % w mieszance. Za to CO₂ daje głębszy przetop i kosztuje mniej.
Jaka prędkość podawania dla drutu 0,8 przy 100 A?
Około 6 m/min. Drut 1,0 mm przy tym samym prądzie to 4 m/min, a 1,2 mm pracuje dopiero od około 140 A (3,6 m/min). Dokładne pary prąd–podawanie są w tabeli na tej stronie.
Ile kilogramów drutu na godzinę stapia półautomat?
Drut 1,0 mm przy 200 A — około 3,3 kg/h łuku, 1,2 mm przy 260 A — około 4,2 kg/h. W spoinie zostaje około 95 % tego w mieszance i 90 % w CO₂.
Czemu prąd na wyświetlaczu nie zgadza się z tabelą?
Bo zależy od wylotu i od programu synergicznego. Dłuższy wylot obniża prąd przy tym samym podawaniu, a program dla innej średnicy drutu pokazuje prąd policzony dla drutu, którego nie ma w uchwycie.
Aktualizacja: