Viteza de avans a sârmei și rata de depunere
La un aparat MIG/MAG viteza sârmei este curentul: reglezi una și cealaltă vine după ea. Aici se face conversia și se vede câte kilograme pe oră înseamnă asta.

De ce sunt legate
O sursă cu tensiune constantă păstrează lungimea arcului ajustându-și curentul până când sârma se topește exact cu viteza cu care este împinsă. Dacă împingi mai multă sârmă, aparatul răspunde cu mai mult curent. De aceea un MIG are buton de viteză a sârmei și nu de amperi, și de aceea două aparate reglate la aceiași amperi se pot comporta diferit dacă extensia liberă nu este aceeași.
Extensia liberă schimbă totul
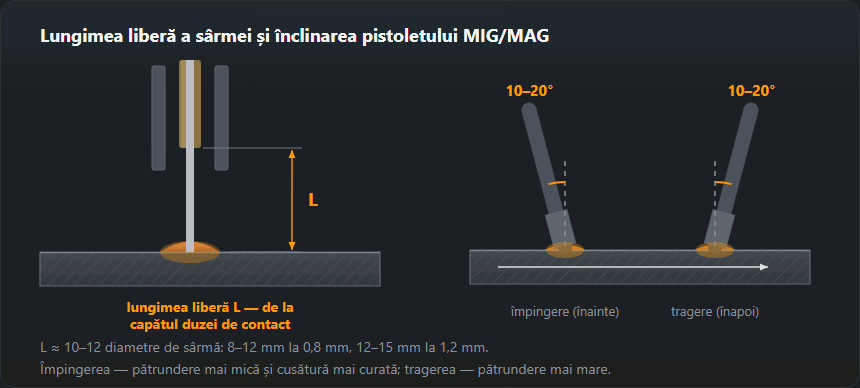
Bucata de sârmă dintre duza de contact și arc este o rezistență. O extensie mai mare preîncălzește sârma, care se topește la un curent mai mic, iar pătrunderea scade fără ca tu să fi atins ceva pe panou. Ține-o la circa 10–15 mm în arc scurt și 15–25 mm în spray, și ține-o constantă: o extensie care variază este o cauză frecventă a unei cusături care își schimbă aspectul pe propria lungime.
Rata de depunere este ceea ce transformă asta în bani: înmulțită cu prețul kilogramului și cu orele, dă datele de intrare pentru costul unui metru de cusătură.
Diametru, curent și avans
| Ø, mm | Curent de lucru, A | Avans, m/min | Grosimea metalului, mm |
|---|---|---|---|
| 0,8 | 60–180 | 3–12 | 0,8–4 |
| 1,0 | 100–250 | 4–11,5 | 1,5–8 |
| 1,2 | 140–330 | 3,5–10,5 | 3–15 |
| 1,6 | 240–450 | 4–8 | de la 8 |
Avansul e calculat cu aceeași formulă ca în calculatorul de mai sus, deci tabelul și rezultatul nu se pot despărți.
Tabel curent și viteză de avans a sârmei
Tabelul de mai sus dă intervalele; acesta le desface din câteva zeci în câteva zeci de amperi, cu masa de sârmă pe care semiautomatul o topește într-o oră de arc. Cifrele vin din aceiași coeficienți ca în calculator.
| Ø, mm | Curent, A | Avans, m/min | Sârmă topită, kg/h | În cusătură (Ar+CO₂), kg/h |
|---|---|---|---|---|
| 0,8 | 60 | 3,0 | 0,71 | 0,67 |
| 0,8 | 100 | 6,0 | 1,42 | 1,35 |
| 0,8 | 140 | 9,0 | 2,13 | 2,02 |
| 0,8 | 180 | 12,0 | 2,84 | 2,70 |
| 1,0 | 100 | 4,0 | 1,48 | 1,41 |
| 1,0 | 150 | 6,5 | 2,40 | 2,28 |
| 1,0 | 200 | 9,0 | 3,33 | 3,16 |
| 1,0 | 250 | 11,5 | 4,25 | 4,04 |
| 1,2 | 140 | 3,6 | 1,94 | 1,84 |
| 1,2 | 200 | 5,8 | 3,09 | 2,94 |
| 1,2 | 260 | 8,0 | 4,24 | 4,03 |
| 1,2 | 330 | 10,5 | 5,58 | 5,30 |
| 1,6 | 240 | 3,8 | 3,60 | 3,42 |
| 1,6 | 300 | 5,0 | 4,74 | 4,50 |
| 1,6 | 380 | 6,6 | 6,25 | 5,94 |
| 1,6 | 450 | 8,0 | 7,58 | 7,20 |
Aceleași formule ca în calculatorul de mai sus; în CO₂ pur ajunge în cusătură cam 90 % din sârma topită în loc de 95 %.
Cum citești tabelul
- Alege diametrul sârmei după grosimea tablei (coloana „grosimea metalului” din primul tabel).
- Găsește curentul de care are nevoie îmbinarea și citește avansul — acesta se reglează pe alimentator. Între rânduri relația e liniară, deci poți interpola.
- Coloana „în cusătură” arată cât metal rămâne cu adevărat în îmbinare. Din ea se socotesc timpul de sudare și consumul de sârmă, nu din coloana „topită”.
Merită observat un lucru: la același curent sârma mai subțire se topește mai repede. La 200 A sârma de 1,0 mm dă 3,33 kg/h, iar cea de 1,2 mm — 3,09 kg/h: la cea subțire densitatea de curent e mai mare și lungimea liberă se încălzește mai tare.
Exemplu: tablă de 3 mm și de 6 mm
Tablă de 3 mm, sudură în colț. Regimul MAG pentru această grosime e sârmă de 0,8–1,0 mm și 110–150 A. Cu sârmă de 1,0 mm la 130 A calculatorul dă 5,5 m/min și cam 2 kg/h de sârmă topită. Același curent cu sârmă de 0,8 mm înseamnă peste 8 m/min; dacă alimentatorul sau pistoletul conduc prost sârma subțire, rămâi la 1,0 mm.
Tablă de 6 mm, sudură în colț cu catetă de 6 mm. Intervalul 160–220 A și sârmă de 1,0–1,2 mm. Sârma de 1,2 mm la 200 A: 5,8 m/min, 2,94 kg/h în cusătură. O asemenea cusătură cere cam 0,155 kg de metal depus pe metru, deci un metru ia 0,155 / 2,94 × 60 ≈ 3,2 min de arc — viteza de sudare iese cam 30 cm/min. Dacă în practică mergi mult mai repede, cusătura iese mai mică decât cea cerută; dacă mai încet, supraîncălzești tabla și irosești sârmă.
Reglarea semiautomatului pas cu pas
- Sârmă și gaz. Diametrul după grosime, gazul după material; rolele de avans și duza de contact pentru același diametru.
- Avansul. Din tabel sau din calculator pentru curentul necesar.
- Tensiunea. Orientativă din calculator sau din programul sinergic, apoi corecție de ±1 V.
- Lungimea liberă. 10–15 diametre de sârmă: la 1,0 mm înseamnă 10–15 mm, la 1,2 mm 12–18 mm. Ține-o constantă pe toată cusătura.
- Proba. Câțiva centimetri pe o bucată de aceeași grosime: sunetul, forma cordonului, stropii. Abia apoi îmbinarea propriu-zisă.
Semnele unei perechi greșite avans — tensiune
- Avans prea mare pentru tensiune: sârma se înfige în baie și împinge pistoletul înapoi, arcul trosnește neregulat, pe tablă rămân bucăți de sârmă netopită și stropi mari.
- Avans prea mic: arc lung și șuierat, picăturile cad de la capătul sârmei, cordon plat și lat; în cazul extrem sârma se sudează de duza de contact.
- Avansul „plutește”: sunetul arcului se schimbă ritmic deși mâna e fermă. De obicei nu e de vină reglajul, ci mecanica — rolele patinează, tubul de ghidare e uzat, frâna rolei e prea strânsă. Cauzele și ordinea verificării sunt pe pagina probleme la avansul sârmei.
Sinergia și curentul afișat
Aparatul sinergic alege tensiunea după avans conform programului pentru diametrul sârmei, gaz și material. Programul de 1,0 mm ales cu sârmă de 0,8 mm montată dă un curent afișat prea mare și o tensiune greșită — arcul e „ciudat”, deși toate cifrele arată bine. Curentul de pe afișaj înainte de amorsare e valoarea din program; cel real depinde de lungimea liberă, iar la o lungime mai mare aparatul arată mai puțin după amorsare.
Câți metri sunt pe rolă și pentru câte minute ajung la un avans dat socotește calculatorul lungimii sârmei pe rolă; modurile de transfer al metalului și intervalele lor sunt descrise pe pagina sudarea MIG/MAG, iar gazul pentru aceste regimuri — la consumul de gaz de protecție.
Întrebări frecvente
De ce aparatul reglează viteza sârmei și nu curentul?
Pentru că la MIG/MAG curentul rezultă din viteză. Sursa menține tensiunea și livrează exact curentul necesar topirii sârmei care sosește, deci mai multă viteză înseamnă automat mai mult curent. La aparatele ieftine butonul marcat în amperi este de fapt cel de avans, cu o scală în amperi tipărită pe el.
Arcul trosnește și stropește — ce modific?
Mai întâi perechea viteză-tensiune. Un trosnet sec cu stropi mari înseamnă tensiune prea mică pentru viteza aleasă; un arc lung cu cusătură lată și plată înseamnă tensiune prea mare. Sunetul corect seamănă cu prăjitul constant. Calculatorul dă o tensiune orientativă pentru curentul introdus — de acolo pornești.
Ce este lungimea liberă a sârmei și de ce contează?
Este distanța de la duza de contact la piesă. Pe acea porțiune sârma se preîncălzește prin propria rezistență, deci o lungime liberă mai mare cere mai puțin curent pentru aceeași topire. Regula practică: 10–15 diametre de sârmă. Dublarea ei scade curentul și pătrunderea, fără să fi schimbat nimic la aparat.
Ce viteză de avans are sârma de 0,8 la 100 A?
Cam 6 m/min. Sârma de 1,0 mm la același curent are 4 m/min, iar cea de 1,2 mm lucrează abia de la circa 140 A (3,6 m/min). Perechile exacte curent–avans sunt în tabelul de pe această pagină.
Câte kilograme de sârmă topește pe oră un semiautomat?
Sârma de 1,0 mm la 200 A — cam 3,3 kg pe oră de arc, cea de 1,2 mm la 260 A — cam 4,2 kg/h. În cusătură rămân cam 95 % din ele în amestec și 90 % în CO₂.
De ce curentul afișat nu se potrivește cu tabelul?
Pentru că depinde de lungimea liberă și de programul sinergic. O lungime liberă mai mare scade curentul la același avans, iar programul pentru alt diametru arată un curent calculat pentru o sârmă care nu e în pistolet.
Actualizat: