Temperatura de preîncălzire conform EN 1011-2
Răspunde la întrebarea care apare înainte de fiecare cusătură responsabilă: preîncălzești sau nu, și dacă da, până la câte grade. Calculul urmează metoda B din anexa C a normei.

Formula
Tp = 697·CET + 160·th(d/35) + 62·HD0,35 +
(53·CET − 32)·Q − 328
- CET — echivalentul de carbon conform EN 1011-2;
- d — grosimea tablei sudate, mm (nu suma grosimilor — aceea ține de metoda A cu CE);
- HD — hidrogen difuzibil în metalul depus, ml/100 g;
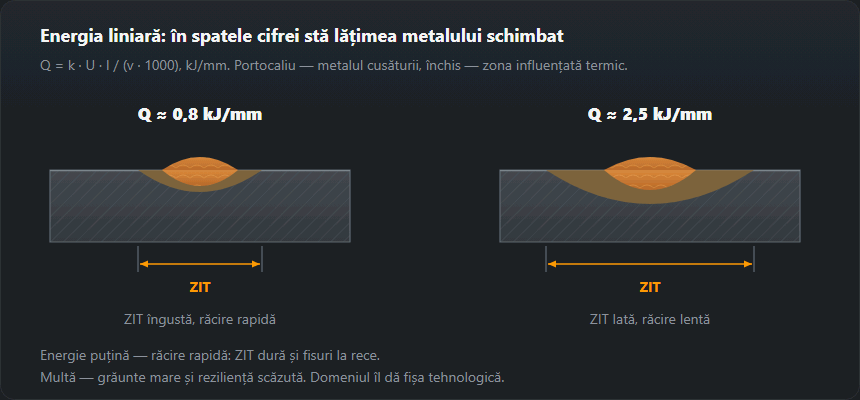
- Q — energia liniară, kJ/mm.
Formula este valabilă pentru CET 0,20–0,50 %, grosimi 10–90 mm, hidrogen 1–20 ml/100 g și energie 0,5–4,0 kJ/mm. În afara acestor limite calculatorul continuă să socotească, dar afișează un avertisment.
Introdu același oțel cu HD 12 și apoi cu HD 4 — diferența va fi de aproape 50 °C. Uscarea electrozilor bazici conform fișei și păstrarea etanșă costă mai puțin decât încălzirea nodului cu arzătoare și menținerea temperaturii un schimb întreg.
Scara de hidrogen HD
| Simbol | HD, ml/100 g | Consumabil tipic |
|---|---|---|
| E — foarte scăzut | < 3 | Electrozi bazici după uscare, ambalaj vidat |
| D — scăzut | 3–5 | Electrozi bazici, sârmă plină în amestec |
| C — mediu | 5–10 | Sârmă tubulară, bazici după depozitare |
| B — ridicat | 10–15 | Electrozi rutilici |
| A — foarte ridicat | > 15 | Electrozi umeziți, celulozici |
Scara din EN 1011-2. Valoarea HD e dată de certificatul consumabilului; dacă lipsește, socotește o treaptă mai rea.
Temperatura de preîncălzire pentru S235, S355 și S460 după grosime — tabel
Rezultatele aceleiași formule pentru mărci tipice din lista calculatorului, la două niveluri de hidrogen: HD 12 (electrozi rutilici) și HD 4 (electrozi bazici uscați, sârmă plină).
| d, mm | S235JR CET 0,25 · HD 12, °C | S355J2 CET 0,34 · HD 4, °C | S355J2 CET 0,34 · HD 12, °C | S460N CET 0,42 · HD 4, °C | S460N CET 0,42 · HD 12, °C |
|---|---|---|---|---|---|
| 10 | — | 35 | 85 | 100 | 145 |
| 15 | 35 | 55 | 105 | 120 | 165 |
| 20 | 50 | 75 | 120 | 135 | 185 |
| 30 | 80 | 100 | 150 | 165 | 210 |
| 40 | 100 | 120 | 170 | 185 | 230 |
| 60 | 120 | 140 | 190 | 205 | 250 |
| 80 | 125 | 150 | 195 | 210 | 255 |
Energie liniară 1,5 kJ/mm (valoarea implicită a calculatorului), rezultat rotunjit în sus la 5 °C ca în calculator. „—” — după formulă preîncălzirea nu e necesară. CET-ul mărcilor e punctul de plecare din lista calculatorului; pentru documente se ia CET din certificatul șarjei.
Cum se citește tabelul
Caută rândul grosimii tale și coloana mărcii cu hidrogenul potrivit. S235 la HD 12 cere preîncălzire abia de la ceva peste zece milimetri, iar la HD 4 formula o cere abia de la circa 27 mm. S355 cu electrod rutilic la 20 mm înseamnă deja 120 °C, cu material cu hidrogen scăzut — 75 °C. Între coloanele HD 4 și HD 12 ale aceluiași oțel sunt mereu circa 47 °C — atât costă un electrod umed.
Exemple de calcul pas cu pas
Exemplul 1: S355J2, 20 mm, electrod rutilic (HD 12), 1,5 kJ/mm
Sunt valorile implicite ale calculatorului. Termenii formulei:
697 · 0,34 = 237,0; 160 · th(20/35) = 82,6;
62 · 120,35 = 147,9;
(53 · 0,34 − 32) · 1,5 = −21,0; minus 328. Suma: 118,6 °C, pe care
calculatorul o rotunjește în sus la 120 °C. Temperatura între treceri: de la
120 la 250 °C.
Exemplul 2: aceeași tablă cu material cu hidrogen scăzut (HD 4)
Se schimbă doar termenul hidrogenului: 62 · 40,35 = 100,7
în loc de 147,9. Rezultat: 71,4 °C, adică 75 °C. Un electrod bazic uscat
sau sârma plină economisesc aici 45 °C de preîncălzire pe toată lungimea
cusăturii — și ore de arzător pe tot schimbul.
Exemplul 3: S460N, 40 mm, HD 4, 1,2 kJ/mm
CET 0,42: 292,7 + 130,5 + 100,7 − 11,7 − 328 ≈ 184,2, adică
185 °C. Cu electrod rutilic (HD 12) ar ieși 235 °C — aproape de
limita superioară între treceri, iar fereastra dintre minim și maxim se
îngustează. În asemenea cazuri materialul cu hidrogen scăzut e practic singura
alegere rezonabilă.
Ce cântărește cel mai mult în formulă
- CET. Fiecare 0,01 CET înseamnă circa +7,8 °C la 1,5 kJ/mm. O diferență de 0,03 între certificat și valoarea „tipică” a mărcii trece deja de 20 °C.
- Grosimea d. Termenul
160 · th(d/35)crește repede până la circa 40 mm și apoi se saturează: 10 mm dau 44,5, 20 mm — 82,6, 30 mm — 111,2, 60 mm — 149,9, 90 mm — 158,1. O tablă de 60 mm nu cere dublu față de una de 30 mm. - Hidrogenul HD. De la HD 2 (79,0) la HD 18 (170,5) termenul crește cu peste 90 °C — cea mai mare pârghie pe care atelierul o controlează singur.
- Energia liniară Q. Factorul
53·CET − 32e negativ pentru mărcile din listă: la CET 0,34 fiecare kJ/mm în plus scade preîncălzirea cu circa 14 °C. Răcirea mai lentă ajută, dar mai puțin decât un material uscat. Energia liniară o calculează calculatorul de energie liniară.
CET din certificat: un exemplu
Certificatul de inspecție 3.1 dă compoziția chimică. De exemplu:
C 0,16, Mn 1,40, Mo 0,02, Cr 0,05, Cu 0,10, Ni 0,05.
Atunci CET = 0,16 + (1,40 + 0,02)/10 + (0,05 + 0,10)/20 + 0,05/40 ≈ 0,311.
Acest CET în calculator (câmpul „Introdu CET manual”) dă la 20 mm,
HD 12 și 1,5 kJ/mm circa 100 °C, nu 120 °C ca valoarea tipică
0,34. Toți echivalenții deodată îi calculează
calculatorul de carbon echivalent.
Preîncălzirea în practică: ordinea
- Calculează temperatura pentru partea cea mai groasă a îmbinării și materialul de adaos pe care îl vei folosi efectiv.
- Încălzește larg și uniform, pe ambele părți ale îmbinării, până trece căldura prin toată grosimea — nu doar suprafața de sub arzător.
- Măsoară metalul cu creion termic sau termometru de contact chiar înainte de amorsarea arcului.
- Păstrează fereastra între treceri: nu sub minimul calculat, nu peste maximul din WPS (calculatorul dă 250 °C pentru oțelurile de construcții obișnuite).
- Nu lăsa o cusătură groasă neterminată. Dacă trebuie, adu-o înapoi la temperatura de preîncălzire înainte de a continua.
Greșeli tipice la calculul preîncălzirii
- CE (IIW) introdus drept CET. CE e de obicei mai mare, iar rezultatul iese umflat; formula din EN 1011-2 cere CET.
- Energia în kJ/cm în loc de kJ/mm. 15 în loc de 1,5 dă „nu este necesară” — calculatorul avertizează atunci că energia e în afara domeniului formulei.
- Hidrogenul de pe cutie, nu din practică. Un electrod bazic care a stat o zi în atelier nu mai are HD 4.
- Încălzită doar suprafața. Termometrul arată sus 120 °C, iar zona rădăcinii rămâne rece.
- Rezultatul în loc de WPS. Calculul explică cifra din procedură, dar nu înlocuiește o procedură calificată. Cât de repede se răcește cusătura după preîncălzire arată calculatorul timpului de răcire t8/5.
Întrebări frecvente
Ce grosime introduc: a tablei sau suma grosimilor?
În metoda B (formula cu CET, după care socotește acest calculator) d este grosimea tablei sudate, nu suma. Însumarea grosimilor elementelor care se întâlnesc în îmbinare (pe circa 75 mm de la cusătură) ține de metoda A, cu echivalentul CE și diagramele ei. La table de grosimi diferite socotiți pentru cea mai groasă: rezultatul iese mai mare, deci acoperitor.
Ce fac dacă rezultatul spune „nu este necesară”?
Formula a dat o temperatură sub cea a camerei. Există totuși cazuri în care se preîncălzește oricum: metal sub +5 °C, umezeală sau condens pe muchii, reparație pe un nod rigid fixat. Uscarea muchiilor la 50–80 °C ajută și atunci.
Cum verific temperatura?
Se măsoară metalul, nu flacăra — la circa patru grosimi de cusătură, pe partea încălzită, dar după menținere, ca să se încălzească în profunzime. Se folosește creionul termic sau termocuplul de contact.
Trebuie preîncălzit un S355 de 20 mm?
După formula din EN 1011-2 la CET 0,34 și 1,5 kJ/mm, da: 120 °C cu electrod rutilic (HD 12) și 75 °C cu material cu hidrogen scăzut (HD 4). Cu CET-ul calculat din certificat rezultatul poate ieși vizibil mai mic sau mai mare.
De la ce grosime se preîncălzește oțelul S235?
La CET 0,25 și 1,5 kJ/mm formula cere preîncălzire de la circa 13 mm la HD 12 (15 mm — 35 °C, 20 mm — 50 °C) și abia de la circa 27 mm la HD 4. Metalul sub +5 °C sau marginile umede se usucă oricum.
La energie liniară mai mare se poate preîncălzi mai puțin?
Puțin. La CET 0,34 fiecare kJ/mm în plus scade rezultatul cu circa 14 °C: la 20 mm și HD 12 formula dă circa 126 °C la 1,0 kJ/mm și circa 112 °C la 2,0 kJ/mm. Trecerea de la HD 12 la HD 4 face de peste trei ori mai mult.
Actualizat: