Калькулятор температуры предварительного подогрева
Отвечает на вопрос, который возникает перед каждым ответственным швом: греть или не греть, и если греть — до скольких градусов. Расчёт по методу B из приложения C стандарта EN 1011-2.

Формула
Tp = 697·CET + 160·th(d/35) + 62·HD0,35 +
(53·CET − 32)·Q − 328
- CET — углеродный эквивалент по EN 1011-2, доли процента;
- d — толщина свариваемого листа, мм (не суммарная — она относится к методу A с CE);
- HD — содержание диффузионного водорода в наплавленном металле, мл на 100 г;
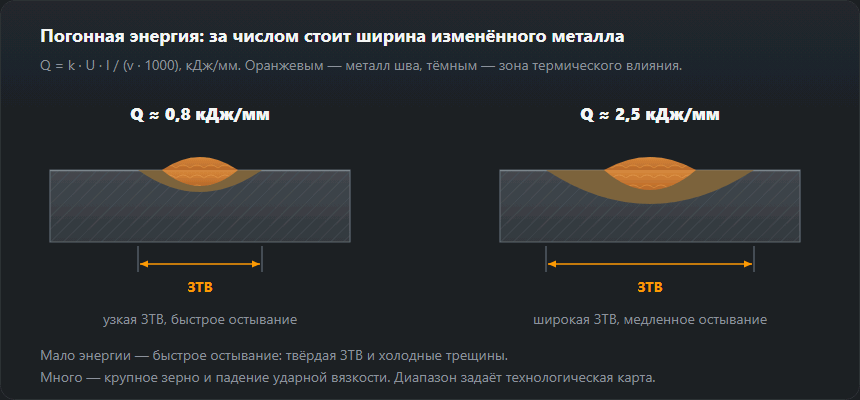
- Q — погонная энергия, кДж/мм.
Формула применима в границах CET 0,20–0,50 %, толщины 10–90 мм, водорода 1–20 мл/100 г и энергии 0,5–4,0 кДж/мм. За этими границами калькулятор считает, но выводит предупреждение — доверять такому результату без проверки нельзя.
Водород: откуда брать число
| Обозначение | HD, мл/100 г | Типичный расходник |
|---|---|---|
| E — очень низкий | < 3 | Основные электроды после прокалки, вакуумная упаковка |
| D — низкий | 3–5 | Основные электроды, сплошная проволока в смеси |
| C — средний | 5–10 | Порошковая проволока, основные после хранения |
| B — высокий | 10–15 | Рутиловые электроды |
| A — очень высокий | > 15 | Отсыревшие электроды, целлюлозные |
Шкала из EN 1011-2. Значение HD указано в сертификате на расходник; если сертификата нет, считайте по ступени на одну хуже.
Подставьте в калькулятор одну и ту же сталь с HD 12 и HD 4 — разница выйдет около 50 °C. Прокалка базовых электродов по режиму из паспорта и герметичное хранение обходятся дешевле, чем прогрев узла горелками и удержание температуры всю смену. Именно поэтому на ответственных конструкциях требуют расходники с низким водородом.
Что делать с результатом
Расчётная температура — это минимум перед зажиганием дуги и одновременно минимальная межпроходная температура. Верхнюю границу межпроходной задаёт технологическая карта: для обычных конструкционных сталей её обычно держат не выше 250–300 °C, иначе падает ударная вязкость.
Расчёт не отменяет WPS: он показывает, откуда взялась цифра в технологической карте, и помогает понять, что произойдёт при изменении толщины, расходника или режима. Формально требование задаёт аттестованная технология.
Температура подогрева S235, S355 и S460 по толщине — таблица
Результаты той же формулы для типовых марок из списка калькулятора при двух уровнях водорода: HD 12 (рутиловые электроды) и HD 4 (прокалённые основные электроды, сплошная проволока).
| d, мм | S235JR CET 0,25 · HD 12, °C | S355J2 CET 0,34 · HD 4, °C | S355J2 CET 0,34 · HD 12, °C | S460N CET 0,42 · HD 4, °C | S460N CET 0,42 · HD 12, °C |
|---|---|---|---|---|---|
| 10 | — | 35 | 85 | 100 | 145 |
| 15 | 35 | 55 | 105 | 120 | 165 |
| 20 | 50 | 75 | 120 | 135 | 185 |
| 30 | 80 | 100 | 150 | 165 | 210 |
| 40 | 100 | 120 | 170 | 185 | 230 |
| 60 | 120 | 140 | 190 | 205 | 250 |
| 80 | 125 | 150 | 195 | 210 | 255 |
Погонная энергия 1,5 кДж/мм (значение калькулятора по умолчанию), результат округлён вверх до 5 °C, как в калькуляторе. «—» — по формуле подогрев не нужен. CET марок — отправные точки из списка калькулятора; для документа CET считают по сертификату на плавку.
Как читать таблицу
Найдите строку своей толщины и колонку марки с нужным водородом. S235 при HD 12 требует подогрева только с десятка с небольшим миллиметров, а при HD 4 — по формуле только примерно с 27 мм. S355 с рутиловым электродом на 20 мм — это уже 120 °C, с низководородным материалом — 75 °C. Между колонками HD 4 и HD 12 одной стали всегда около 47 °C — столько стоит сырой электрод.
Примеры расчёта по шагам
Пример 1: S355J2 (09Г2С), 20 мм, рутиловый электрод (HD 12), 1,5 кДж/мм
Это значения калькулятора по умолчанию. Члены формулы:
697 · 0,34 = 237,0; 160 · th(20/35) = 82,6;
62 · 120,35 = 147,9;
(53 · 0,34 − 32) · 1,5 = −21,0; минус 328. Сумма: 118,6 °C,
калькулятор округляет вверх до 120 °C. Межпроходная температура: от 120 до
250 °C.
Пример 2: тот же лист с низководородным материалом (HD 4)
Меняется только водородный член: 62 · 40,35 = 100,7
вместо 147,9. Результат: 71,4 °C, то есть 75 °C. Прокалённый основной
электрод или сплошная проволока экономят здесь 45 °C подогрева по всей длине
шва — и время горелок на всю смену.
Пример 3: S460N, 40 мм, HD 4, 1,2 кДж/мм
CET 0,42: 292,7 + 130,5 + 100,7 − 11,7 − 328 ≈ 184,2, то есть
185 °C. С рутиловым электродом (HD 12) вышло бы 235 °C — близко
к верхней межпроходной границе, и окно между минимумом и максимумом становится
узким. В таких случаях низководородный материал — практически единственный
разумный выбор.
Что в формуле весит больше всего
- CET. Каждые 0,01 CET — это около +7,8 °C при 1,5 кДж/мм. Разница 0,03 между сертификатом и «типовым» значением марки — уже больше 20 °C.
- Толщина d. Член
160 · th(d/35)быстро растёт примерно до 40 мм, а потом насыщается: 10 мм дают 44,5, 20 мм — 82,6, 30 мм — 111,2, 60 мм — 149,9, 90 мм — 158,1. Лист 60 мм не требует вдвое больше, чем 30 мм. - Водород HD. От HD 2 (79,0) до HD 18 (170,5) член вырастает больше чем на 90 °C — это самый крупный рычаг, который в руках самого цеха.
- Погонная энергия Q. Множитель
53·CET − 32отрицателен для марок из списка: при CET 0,34 каждый лишний кДж/мм снижает подогрев примерно на 14 °C. Медленное остывание помогает, но слабее, чем сухой материал. Погонную энергию посчитает калькулятор погонной энергии.
CET по сертификату: пример пересчёта
В сертификате на плавку (документ 3.1) указан химический состав. Например:
C 0,16, Mn 1,40, Mo 0,02, Cr 0,05, Cu 0,10, Ni 0,05.
Тогда CET = 0,16 + (1,40 + 0,02)/10 + (0,05 + 0,10)/20 + 0,05/40 ≈ 0,311.
Такой CET в калькуляторе (поле «Задать CET вручную») при 20 мм, HD 12 и
1,5 кДж/мм даёт около 100 °C, а не 120 °C по типовому 0,34. Все
эквиваленты разом посчитает
калькулятор углеродного эквивалента.
Подогрев на практике: порядок
- Посчитайте температуру для самого толстого места узла и того материала, которым будете варить.
- Грейте широко и равномерно, с обеих сторон стыка, пока тепло не пройдёт насквозь, — а не только поверхность под горелкой.
- Замерьте металл термокарандашом или контактным термометром непосредственно перед зажиганием дуги.
- Держите межпроходное окно: не ниже расчётного минимума, не выше максимума из WPS (калькулятор даёт 250 °C для обычных конструкционных сталей).
- Не бросайте толстый шов на середине. Если пришлось, перед продолжением верните узел к температуре подогрева.
Типичные ошибки в расчёте подогрева
- CE (IIW) вместо CET. CE обычно выше, и результат выходит завышенным; формула EN 1011-2 требует CET.
- Погонная энергия в кДж/см вместо кДж/мм. 15 вместо 1,5 даёт «не нужен» — калькулятор при этом предупредит, что энергия вне границ формулы.
- Водород с упаковки, а не из практики. Основной электрод, пролежавший сутки в цеху, уже не HD 4.
- Прогрета только поверхность. Термометр покажет сверху 120 °C, а зона корня останется холодной.
- Результат вместо WPS. Расчёт объясняет число в технологической карте, но не заменяет аттестованную технологию. Как быстро шов остывает после подогрева, покажет калькулятор времени охлаждения t8/5.
Частые вопросы
Чем CET отличается от привычного CE (IIW)?
Это два разных углеродных эквивалента для разных задач. CE (IIW) оценивает общую свариваемость и хорошо работает на углеродистых сталях. CET введён в EN 1011-2 специально для расчёта подогрева современных низколегированных сталей и иначе взвешивает легирующие: CET = C + (Mn+Mo)/10 + (Cr+Cu)/20 + Ni/40. Подставлять CE вместо CET в формулу подогрева нельзя — результат будет неверным.
Какую толщину подставлять: листа или суммарную?
В методе B (формула с CET, по которой считает этот калькулятор) d — толщина свариваемого листа, а не сумма. Складывать толщины сходящихся в соединении элементов (в пределах примерно 75 мм от шва) нужно в методе A с эквивалентом CE и его графиках — там стык двух листов по 10 мм даёт суммарную толщину 20 мм. Если листы разной толщины, считайте по более толстому: результат выйдет выше, то есть с запасом.
Что делать, если калькулятор пишет «не требуется»?
Формула дала температуру ниже комнатной — по расчёту подогрев не нужен. Но есть случаи, когда его назначают независимо от расчёта: металл холоднее +5 °C, влага или конденсат на кромках, ремонтная сварка жёстко закреплённого узла. Просушить кромки горелкой до 50–80 °C стоит и тогда, когда формула этого не требует.
До какой температуры греть и как проверить?
Контролируют не пламя, а металл — на расстоянии примерно четырёх толщин от шва, с той стороны, где греют, но по прошествии выдержки, чтобы прогрев прошёл насквозь. Меряют термокарандашом или контактной термопарой. Температура не должна упасть ниже расчётной к моменту зажигания дуги, и её же держат между проходами.
Нужно ли подогревать S355 толщиной 20 мм?
По формуле EN 1011-2 при CET 0,34 и 1,5 кДж/мм — да: 120 °C с рутиловым электродом (HD 12) и 75 °C с низководородным материалом (HD 4). С CET, посчитанным по сертификату, результат может выйти заметно ниже или выше.
С какой толщины подогревать сталь S235?
При CET 0,25 и 1,5 кДж/мм формула требует подогрева примерно с 13 мм при HD 12 (15 мм — 35 °C, 20 мм — 50 °C) и только примерно с 27 мм при HD 4. Металл холоднее +5 °C или влажные кромки просушивают независимо от результата.
Можно ли при большей погонной энергии греть меньше?
Немного. При CET 0,34 каждый лишний кДж/мм снижает результат примерно на 14 °C: при 20 мм и HD 12 формула даёт около 126 °C при 1,0 кДж/мм и около 112 °C при 2,0 кДж/мм. Переход с HD 12 на HD 4 даёт больше чем втрое сильнее.
Обновлено: